L'aluminium est l'un des rares métaux structurels qui se recycle sans perdre en performances: il peut être refondu et refondu indéfiniment, et sa refusion ne consomme qu'environ 5% de l’énergie nécessaire pour produire de l’aluminium primaire à partir de la bauxite. En casting de dé, que la physique se transforme en argument d'approvisionnement. Une fonderie qui récupère ses propres portes, coureurs, et les rejets dans une boucle contrôlée achètent moins de métal primaire, et répercute une partie de cette différence dans votre prix unitaire. Cet article explique comment fonctionne le recyclage dans une usine de moulage sous pression, comment les produits chimiques respectueux du contenu recyclé tels que le alliage d'aluminium a319 s'intégrer, et quelles preuves demander à votre fournisseur.
Le recyclage est l’avantage structurel en termes de coûts de l’industrie de l’aluminium
Chaque cellule de moulage sous pression haute pression produit du matériau de retour par conception. Portes, débordements, coureurs, et les coups courts laissent la machine attachée à la bonne pièce, et ils représentent généralement une grande part du poids de chaque tir. Dans une fonderie sans discipline de fusion, ce matériau pose un problème d'élimination. Dans une fonderie avec un, c'est un inventaire: séparés par alliage, nettoyé, et refondu pour produire le prochain coup.
L’économie se compose en volume. Le métal représente généralement le coût variable le plus important dans une pièce moulée sous pression., Ainsi, chaque point de pourcentage de matériau de charge remplacé par des retours internes réglementés modifie directement le coût de fusion par kilogramme.. En fin de compte, les clients voient cela comme des devis plus compétitifs plutôt que comme un élément de campagne., c'est pourquoi il vaut la peine de se demander comment la boucle est contrôlée au lieu de simplement comparer les prix.
Le matériau revenant dans cette boucle se répartit en quelques flux prévisibles, chacun avec un niveau de manipulation différent:
| Flux de retour | D'où il vient | Exigence de manipulation | Valeur de recyclage |
|---|---|---|---|
| Portails et coureurs | Chaque coup, par conception | Couper, séparés par alliage | Le plus haut (faire le ménage, alliage connu) |
| Débordements et biscuit | Chaque coup | Séparé avec des portes | Le plus haut |
| Plans courts et pièces de configuration | Démarrages de machines, changements de matrice | Inspecté avant de refondre | Haut |
| Usinage de copeaux | Cellules de finition CNC | Nettoyé, dégraissé, compacté | Modéré (risque de contamination) |
| Retours clients / rejette | Terrain ou inspection | Cause profonde, puis refondu | Modéré |
Plus un flux est propre et mieux identifié, plus il peut rentrer dans la fonte sans correction — c'est pourquoi la discipline de ségrégation à la cellule de casting, pas de technologie de four, C'est là que la valeur du recyclage est gagnée ou perdue.
A319 et la chimie de l'aluminium recyclé
Le recyclage remodèle le choix des alliages ainsi que leur coût. L'alliage d'aluminium a319 appartient à la famille aluminium-silicium-cuivre, et son niveau modéré de silicium avec une teneur significative en cuivre lui confère une large tolérance aux apports de matière fondue, ce qui en a fait un pilier des programmes de moulage en sable et en moule permanent qui fonctionnent avec du métal secondaire. Des familles comme celle-ci absorbent du contenu recyclé contrôlé sans sortir des spécifications, à condition que la fonte soit analysée et corrigée plutôt que supposée.
Les qualités de moulage sous pression à haute pression racontent une histoire similaire avec des chiffres différents. ADC12, le cheval de bataille des boîtiers grand public et télécoms, est spécifié avec de larges fenêtres d'impuretés précisément parce qu'il fonctionne de manière économique avec un contenu secondaire bien géré. Ce qui compte pour vous n’est pas la présence de métal recyclé, mais si le fournisseur peut prouver, chaleur par chaleur, que la chimie arrivant à la machine correspond aux spécifications que vous avez qualifiées. Notre aperçu de la famille d'alliages explique comment les notes principales se comparent.
À l'intérieur d'une fonderie en boucle fermée: Fusion et affinage centraux
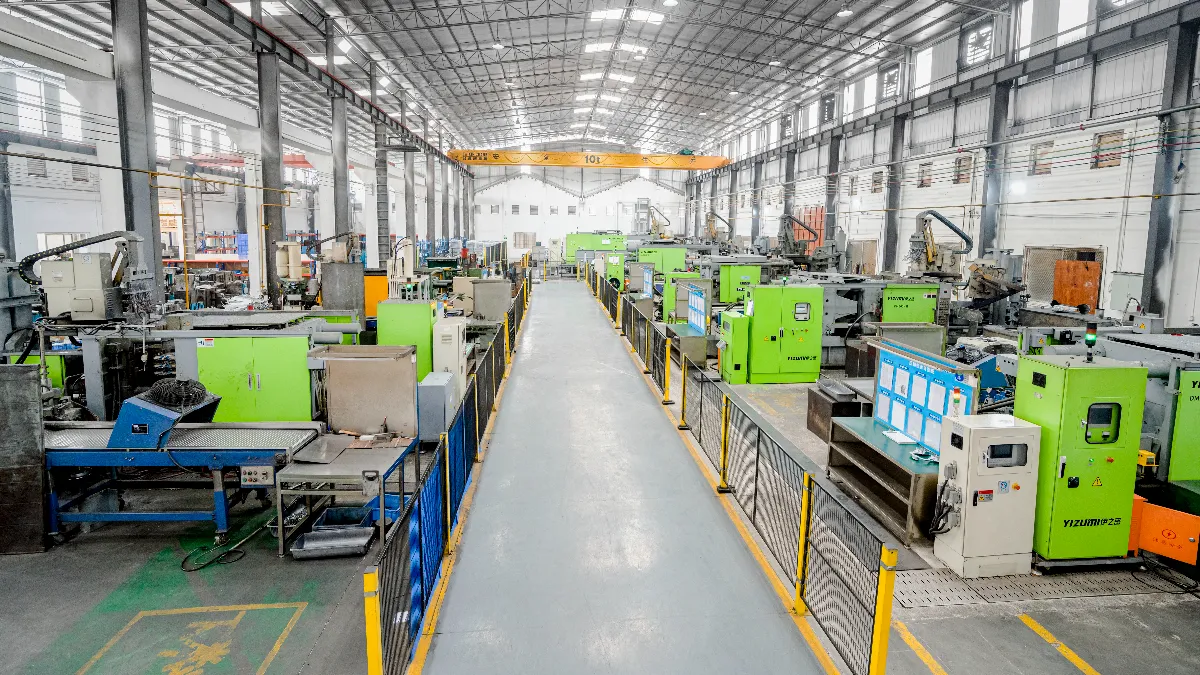
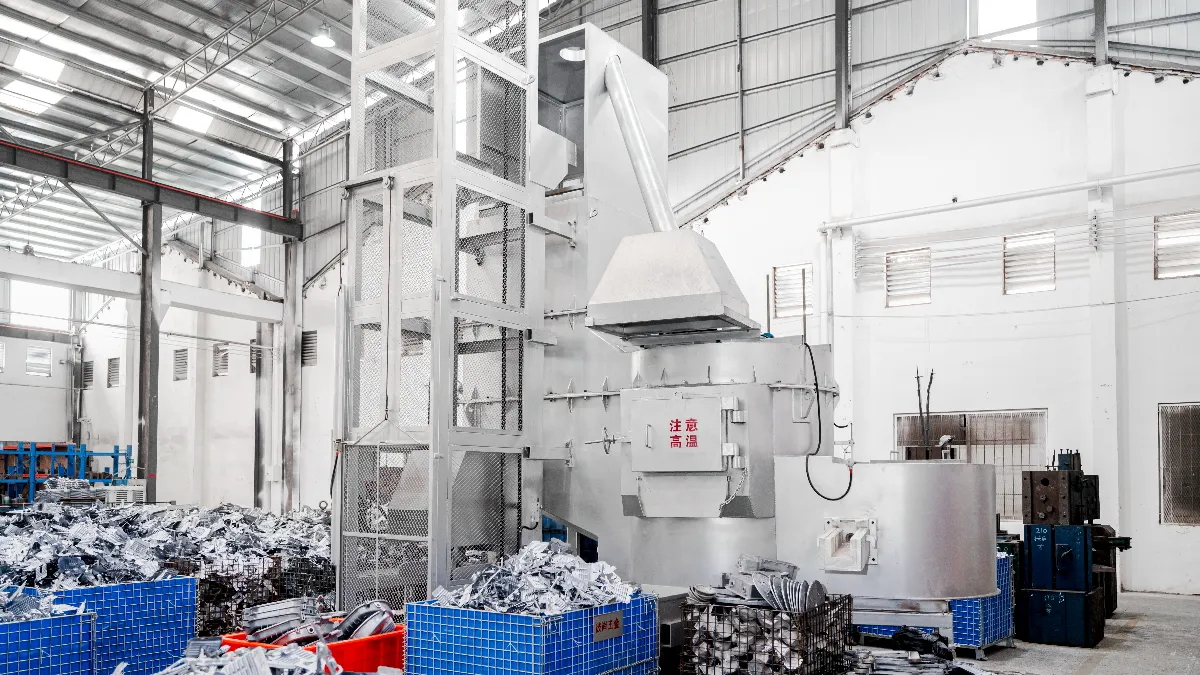
Le principe organisateur d’une boucle disciplinée est la centralisation. Les retours collectés dans chaque cellule de coulée sous pression sont acheminés vers un four central de fusion et d'affinage plutôt que d'être refondus ad hoc à côté de machines individuelles.. Là, la masse fondue est portée à température, dégazé, raffiné, et corrigé par rapport à la chimie cible avant d'être livré aux cellules de coulée sous forme d'approvisionnement constant en métal liquide.
La centralisation est importante pour deux raisons. D'abord, le raffinage en un seul endroit est vérifiable: fluxant, dégazage, et l'écrémage s'effectue selon une seule procédure avec un seul ensemble d'enregistrements, au lieu de dépendre des habitudes de chaque équipe. Deuxième, il stabilise la qualité de la fonte pour chaque machine à la fois, c'est ce qui maintient les pièces sensibles à la porosité telles que les boîtiers LED et les composants automobiles dans des tolérances dans l'ensemble de l'atelier., pas seulement sur une cellule préférée.
Contrôle qualité des fontes recyclées
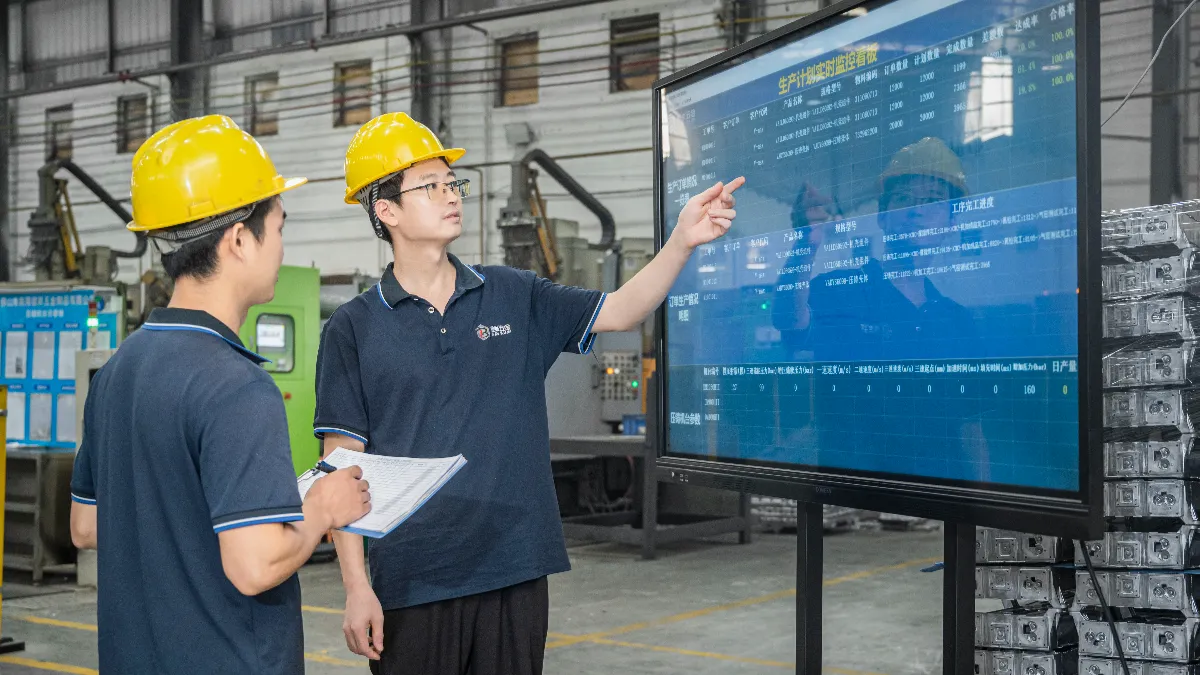
Le contenu recyclé augmente les enjeux en matière d’analyse de fusion, parce que chaque impureté entrée par les retours doit être vue et gérée. Les instruments qui rendent cela honnête sont simples à énumérer: un spectromètre à lecture directe qui rapporte la chimie complète, un test de densité d'hydrogène qui capture les gaz dissous avant qu'ils ne deviennent poreux, et des contrôles chimiques du procédé sont répétés toutes les deux heures afin que la dérive soit détectée au cours d'un quart de travail plutôt que lors de l'inspection finale..
Le matériel entrant est contrôlé avec la même rigueur, puisqu'une boucle de recyclage n'est aussi propre que ce qu'elle admet. Le métal entrant certifié et les retours entièrement documentés sont les seuls intrants autorisés dans le four central.. Le résultat qui intéresse votre inspection entrante est le papier, pas de promesses: les rapports de test des matières premières sont expédiés gratuitement avec les pièces, afin que votre équipe qualité puisse déposer la chimie thermique réelle avec le certificat. Vous pouvez voir comment ces chèques se situent à l'intérieur du plus large système de contrôle de qualité, du dépistage de porosité aux rayons X aux tests au brouillard salin.
Où les économies atterrissent dans votre coût unitaire
La boucle du recyclage atteint votre devis via trois canaux. Le coût du matériel passe avant tout: les retours internes réglementés remplacent les achats de lingots, et l'économie s'échelonne avec la part métallique de la pièce. Le rendement vient en deuxième position: quand les rendements valent la peine d'être récupérés, les fonderies ont une raison économique de maintenir la ferraille à un faible niveau, et la réduction des rebuts se traduit par des délais de livraison plus courts et moins de renégociations de prix lorsque les volumes évoluent..
La prévisibilité arrive en troisième position, et c'est celui que les acheteurs sous-évaluent. Une fusion contrôlée par spectromètre et des contrôles de deux heures maintiennent les propriétés stables tout au long d'un cycle de production., ce qui signifie moins de surprises lors de l'inspection à réception et un coût total de qualité inférieur de votre côté. Rien de tout cela n'apparaît comme une ligne de réduction, mais tout cela apparaît dans le total que vous payez sur la durée de vie d'un programme.
Preuves de durabilité que votre programme ESG peut utiliser
Les équipes d’approvisionnement ont de plus en plus besoin de récits sur le contenu recyclé et l’énergie qui survivent à un audit. L’avantage énergétique de refusion de l’aluminium fait la une des journaux, mais les auditeurs veulent des preuves du système derrière cela: gestion de la qualité certifiée (l'usine fonctionne sous ISO 9001 avec l'IATF 16949 pour les programmes automobiles), enregistrements de fusion basés sur des instruments, et une traçabilité qui relie les pièces finies à leurs données de production. Les codes de pièces marqués au laser liés au système MES d'usine fournissent ce dernier lien, ainsi, une conversation sur le contenu recyclé peut faire référence aux chaleurs réelles au lieu des moyennes annuelles.
L’étendue des applications est également utile. La même boucle fermée sert à l'éclairage, automobile, télécommunications, et programmes de quincaillerie domestique, ce qui signifie qu'une visite chez un fournisseur peut couvrir plusieurs catégories de votre périmètre: le aperçu des solutions industrielles montre où le moulage sous pression remplace déjà les assemblages usinés ou en acier dans chaque.
Questions à poser à un fournisseur de moulage sous pression sur le recyclage
Cinq questions séparent une boucle contrôlée d'une allégation marketing. Demandez comment les retours sont séparés et ce qui empêche la contamination croisée des alliages.. Demandez quels instruments signalent la chimie de fusion et à quelle fréquence les contrôles de processus sont effectués.. Demandez si le contenu recyclé est corrigé selon les spécifications dans un four central ou géré cellule par cellule.. Demandez un exemple de rapport d’essai de matières premières, puisqu'un fournisseur confiant dans ses fondants les fournit gratuitement. Et demandez comment les pièces sont retracées jusqu'à leur fusion après expédition, parce que la traçabilité est ce qui transforme toute autre réponse d'une promesse en un enregistrement.
Si vous voulez ces réponses pour votre programme, contactez notre équipe d'ingénierie avec votre dessin et l'alliage cible; nous vous renverrons la documentation sur le contrôle de fusion avec le devis.
FAQ
Qu'est-ce que l'alliage d'aluminium A319, et contient-il du métal recyclé?
L'A319 est un alliage de moulage aluminium-silicium-cuivre dont la chimie tolère un contrôle secondaire (recyclé) bien contenu, c'est pourquoi il est largement utilisé dans les programmes de coulée qui fondent des rendements réglementés aux côtés de lingots certifiés.. Ce qui détermine la qualité n'est pas la présence de métal recyclé mais la vérification de la fusion: la chimie du spectromètre et les contrôles de l'hydrogène confirment que chaque chaleur reste dans les spécifications que vous avez qualifiées.
Le contenu recyclé affaiblit-il les pièces moulées sous pression en aluminium?
Pas quand la boucle est contrôlée. L'aluminium se recycle sans perdre ses propriétés intrinsèques, et les impuretés introduites par les retours sont mesurées et corrigées à la fusion. Les problèmes surviennent uniquement dans les magasins qui refondent les retours sans contrôle chimique; c'est pourquoi un spectromètre vérifie toutes les deux heures, test de densité d'hydrogène, et les rapports d'essais gratuits sur les matières premières sont les preuves à demander à un fournisseur.
Combien d’énergie le recyclage de l’aluminium permet-il d’économiser par rapport à la production primaire?
La refusion des déchets d'aluminium consomme environ 5% de l'énergie nécessaire pour produire la même masse d'aluminium primaire à partir du minerai de bauxite. Pour un acheteur de moulage sous pression, cela se traduit par des coûts de fusion inférieurs et plus stables, et pour un programme ESG, il fournit le numéro principal derrière un récit de contenu recyclé, soutenu par les enregistrements de fusion de la fonderie et les systèmes de qualité certifiés.
Quelle documentation dois-je exiger pour les pièces moulées sous pression à contenu recyclé?
Exiger trois choses: chimie du niveau de chaleur à partir d'un spectromètre (expédié gratuitement sous forme de rapport de test de matière première), preuves d'hygiène de fusion telles que des enregistrements de densité d'hydrogène, et une traçabilité au niveau des pièces qui relie les pièces moulées expédiées à leurs données de production, par exemple des codes marqués au laser liés au MES du fournisseur. Ensemble, ils démontrent que le contenu recyclé est contrôlé, pas seulement revendiqué.