Pourquoi la sélection des alliages d'aluminium est importante dans le moulage sous pression
Choisir le bon alliage d'aluminium est l'une des premières décisions qui déterminent le coût, qualité, et les performances de chaque pièce moulée sous pression. Deux pièces moulées peuvent sortir de la même machine, au même temps de cycle, et se comportent toujours de manière complètement différente sur le terrain, car la chimie des alliages décide de la résistance mécanique., étanchéité à la pression, résistance à la corrosion, machinabilité, et comment la chaleur se déplace à travers la pièce.
Pour les équipes de sourcing et les ingénieurs d’études, le problème pratique est que les noms d'alliages proviennent de trois systèmes standards différents. Un acheteur américain peut spécifier l'A380, un tirage au sort européen pourrait faire appel à l'ENAC 47100, et un fournisseur asiatique cite ADC12. Comprendre comment ces séries sont liées les unes aux autres évite une confusion coûteuse au stade de la demande d'offre. Ce guide explique les principaux alliages d'aluminium moulés sous pression : la série JIS. (ADC12, ADC1), la série ASTM (A380, A360), et la série EN (ENAC 44300, 47100, 46000) — dans un langage simple en matière de passation des marchés.
Qu'est-ce qu'un alliage d'aluminium moulé sous pression?
Les alliages d'aluminium moulés sous pression sont des matériaux de la famille Al-Si conçus pour le moulage sous pression à haute pression. (HPDC). Le silicium est l'élément le plus performant: ça abaisse le point de fusion, améliore la fluidité de la fonte afin que les parois minces se remplissent proprement, et réduit le retrait de solidification. Le cuivre ajoute de la résistance et de l'usinabilité mais coûte la résistance à la corrosion. Fer, magnésium, et le manganèse complète la chimie en plus petites quantités.
Aujourd'hui, presque tous les moulages sous pression structurels proviennent de la famille Al-Si-Cu., normalisé sous trois systèmes parallèles:
- JIS H5302 (Japon) — la série ADC, le langage commercial par défaut chez les fournisseurs asiatiques de moulage sous pression.
- ASTMB85 (NOUS) — la série A: A360, A380, A383, A413 et autres.
- DANS 1706 (Europe) — le système de désignation ENAC, comme l'ENAC 44300 (AlSi12(Fe)).
Les familles se chevauchent fortement, c'est pourquoi les référencer – plutôt que de traiter chaque norme comme un matériau distinct – est le moyen le plus rapide de prendre une décision judicieuse..
La série JIS: ADC12, ADC1, et DC1
ADC12 est l'alliage d'aluminium moulé sous pression le plus largement utilisé en Asie, et pour cause. Avec du silicium à 9,6-12,0 % et du cuivre à 1,5-3,5 %, il offre une résistance à la traction typique autour 310 MPa, excellente coulabilité, et un profil de coûts équilibré. C'est le choix par défaut pour les boîtiers, parenthèses, dissipateurs de chaleur, et composants structurels généraux. BIAN utilise l'ADC12 comme alliage principal pour les boîtiers et pièces moulés sous pression, y compris des qualités de lingots respectueuses de l'environnement pour les programmes d'exportation.
ADC1 se trouve à l'extrémité à haute teneur en silicium (Et 11,0 à 13,0 %) avec du cuivre maintenu en dessous 0.6%. Le résultat est une fluidité de fusion et une étanchéité à la pression supérieures., à une résistance légèrement inférieure à celle de l'ADC12. Les boîtiers à parois minces et les pièces qui doivent passer avec succès les tests d'étanchéité sont son territoire naturel. DC1 couvre le même haut-Si, chimie à faible teneur en Cu dans un usage commercial chinois, aux côtés de l'équivalent GB YL102.
La série ASTM: A380 et A360
A380 est l'alliage de moulage sous pression le plus connu sur le marché nord-américain. Sa chimie (Et 7,5 à 9,5 %, Cu 3,0 à 4,0 %) produit la meilleure usinabilité des alliages courants et une résistance à la traction typique proche 320 MPa. Carters d'engrenages, corps de vannes, et toute pièce nécessitant un usinage après coulée sont des applications classiques de l'A380. Son compromis est une résistance à la corrosion inférieure à celle des qualités à faible teneur en cuivre..
A360 maintient le silicium à un niveau élevé (9.0–10,0%) et du cuivre en dessous 0.6%, offrant une meilleure résistance à la corrosion et une ductilité légèrement supérieure à celle de l'A380, au prix d'un usinage un peu plus dur. Pièces à parois minces exposées aux intempéries — boîtiers de luminaires extérieurs, composants adjacents au milieu marin – atterrissent souvent sur l’A360 ou ses équivalents à faible teneur en cuivre.
La série EN: ENAC 44300, 47100, et 46000
Les dessins européens utilisent la numérotation ENAC de EN 1706. Les trois qualités qui apparaissent le plus souvent dans les demandes de prix pour le moulage sous pression sont:
- ENAC 44300 —AlSi12(Fe): grande fluidité, excellente étanchéité à la pression, et forte capacité à parois minces. La bête de somme européenne pour les boîtiers et les enceintes étanches.
- ENAC 47100 —AlSi10Cu2(Fe): la correspondance EN la plus proche de l'ADC12; un alliage structurel à usage général équilibrant la résistance et la coulabilité.
- ENAC 46000 —AlSi9Cu3(Fe): le pendant EN de l'A380, privilégié là où l'usinabilité est importante.
Si votre dessin cite un grade ENAC et qu'un fournisseur cite un nom JIS ou ASTM, le tableau d'équivalence ci-dessous vous indique si la substitution est une véritable correspondance ou un déclassement se cachant dans une nomenclature différente.
Comparaison des alliages en un coup d'œil
| Alliage | Standard | Et (%) | Cu (%) | UTS (typique) | Mieux connu pour |
|---|---|---|---|---|---|
| ADC12 | JIS H5302 | 9.6–12,0 | 1.5–3,5 | ~310 MPa | Coulabilité à usage général et équilibre des coûts |
| A380 | ASTMB85 | 7.5–9,5 | 3.0–4.0 | ~320 MPa | Meilleure usinabilité; composants usinés |
| A360 | ASTMB85 | 9.0–10,0 | ≤0,6 | ~300 MPa | Résistance à la corrosion; parois minces |
| ENAC 44300 | DANS 1706 | 10.5–13,5 | ≤0,3* | ~240 MPa | Fluidité et étanchéité à la pression |
| ADC1 / DC1 | IL / FR | 11.0–13,0 | ≤0,6 | ~290 MPa | Boîtiers à parois minces critiques en matière de fuites |
*Les autres éléments d'alliage diffèrent selon la qualité; voir la norme en vigueur pour la chimie complète. Les valeurs sont des chiffres typiques moulés sous haute pression - confirmez toujours par rapport au certificat de l'usine et au rapport du spectromètre de votre fournisseur pour chaque lot..
Équivalence entre normes: Quel alliage correspond à quel?
Les trois systèmes de dénomination décrivent des matériaux qui se chevauchent. Les trois points d'ancrage d'équivalence qui règlent la plupart des discussions sur les appels d'offres:
| Famille | IL | ASTM | DANS | FR / BS | Personnage |
|---|---|---|---|---|---|
| Structure générale | ADC12 | A383 | ENAC 47100 | YL113 | Meilleure coulabilité globale |
| Facile à usiner | — | A380 | ENAC 46000 | YL112 | La plus haute résistance, usinage facile |
| Fluide / étanche | ADC1 | A413 | ENAC 44300 | YL102 / LM6 | Parois minces, étanchéité à la pression |
Deux précautions s'appliquent. D'abord, “équivalent” signifie fermer, pas identique — les limites d'impuretés et les éléments mineurs diffèrent d'une norme à l'autre, les pièces critiques nécessitent donc toujours une inspection du premier article sur la chimie réelle. Deuxième, lorsqu'un dessin cite un grade critique pour la corrosion tel que l'A360, le remplacement d'un alliage à haute teneur en cuivre comme l'A380 n'est pas un échange équivalent, même lorsque les valeurs de résistance semblent similaires.
Alliages spéciaux à haute conductivité thermique: AlSi8, LHB1, HA7-S
Les alliages de moulage sous pression standard conduisent la chaleur à environ 90-150 W/(m·K) — adéquat pour la plupart des logements, mais un goulot d'étranglement pour l'éclairage LED et l'électronique EV où la chaleur doit quitter la pièce rapidement. Cette lacune a conduit au développement d’alliages spéciaux de moulage sous pression à haute conductivité.: la famille AlSi8 et des grades tels que LHB1 et HA7-S, qui poussent la conductivité thermique jusqu'à 200 Avec(m·K) tout en restant entièrement moulé sous pression.
Pour boîtiers de luminaires LED, composants du plateau de batterie, boîtiers électroniques de puissance, et boîtiers de contrôleur de moteur, ces qualités peuvent éliminer les dissipateurs thermiques en aval ou les réduire considérablement. Le compromis est généralement une résistance légèrement inférieure à celle des qualités structurelles, la géométrie des pièces et les sections de paroi doivent donc être conçues autour de l'alliage plutôt que copiées à partir d'une conception ADC12. BIAN lance régulièrement AlSi8, LHB1, et HA7-S pour les programmes LED et véhicules à énergies nouvelles, avec vérification par spectromètre interne à chaque fusion.
Comment faire correspondre un alliage à votre application
Un chemin de décision court couvre la plupart des projets:
- Boîtiers et supports généraux — commencer par ADC12 (ou A383 / ENAC 47100 sur le dessin). C'est la valeur par défaut la plus sûre et la plus simple à trouver.
- Pièces qui seront usinées -A380 / ENAC 46000 couper plus rapidement et plus proprement.
- Enceintes extérieures ou exposées à la corrosion — penchez-vous vers l'A360 ou les qualités à faible teneur en cuivre, puis ajoutez un revêtement en poudre ou un revêtement électronique pour les environnements sévères.
- Parois minces et pièces testées contre les fuites — haute teneur en Si, qualités à haute fluidité: ADC1, A413, ENAC 44300.
- Pièces dissipant la chaleur —AlSi8, LHB1, ou HA7-S lorsque les alliages standard ne peuvent pas déplacer suffisamment de chaleur.
Le contexte de l'application compte autant que la fiche technique. La même ENAC 44300 le boîtier se comporte différemment derrière un luminaire extérieur à revêtement en poudre qu'à l'intérieur d'un contrôleur automobile scellé. C'est pourquoi les fournisseurs expérimentés s'enquièrent de l'environnement de la pièce avant de confirmer un alliage.. Vous pouvez voir comment le choix de l'alliage interagit avec les capacités du processus sur le aperçu complet des capacités de moulage sous pression.
Ce que les acheteurs doivent vérifier avant de commander
La substitution d'alliage est l'un des modes de défaillance les plus silencieux dans l'approvisionnement en moulage sous pression. Une pièce qui mesure correctement et qui se fatigue encore tôt est généralement due à une chimie qui s'est éloignée de la qualité spécifiée.. Quatre chèques comblent cet écart:
- Vérification du niveau de fusion, pas seulement des certificats en lingots. Demandez à quelle fréquence le fournisseur teste la masse fondue réelle. Des contrôles au spectromètre toutes les deux heures (la cadence BIAN s'exécute sur ses lignes de coulée sous pression) détectent la contamination et la dérive de la composition bien avant qu'elle n'atteigne une pièce moulée..
- Certificats d'usine correspondant à des lots. Les certificats doivent correspondre au lot livré et citer la norme en vigueur (JIS H5302, ASTMB85, ou FR 1706).
- Rapport de chimie du premier article ainsi que des rapports dimensionnels pour tout changement de nouvelle pièce ou d'alliage.
- Discipline de refonte. Un fournisseur disposant d'une opération centralisée de fusion et de raffinage pour les matériaux retournés - plutôt que d'une refusion ponctuelle sur la machine - maintient une cohérence chimique plus stricte tout au long des cycles de production..
Les acheteurs planifiant des programmes pluriannuels doivent également confirmer que le système qualité du fournisseur (OIN 9001 pour la fabrication générale, IATF 16949 pour l'automobile) couvre le contrôle des matériaux, pas seulement une inspection finale.
Du choix de l’alliage à la réalité de la production
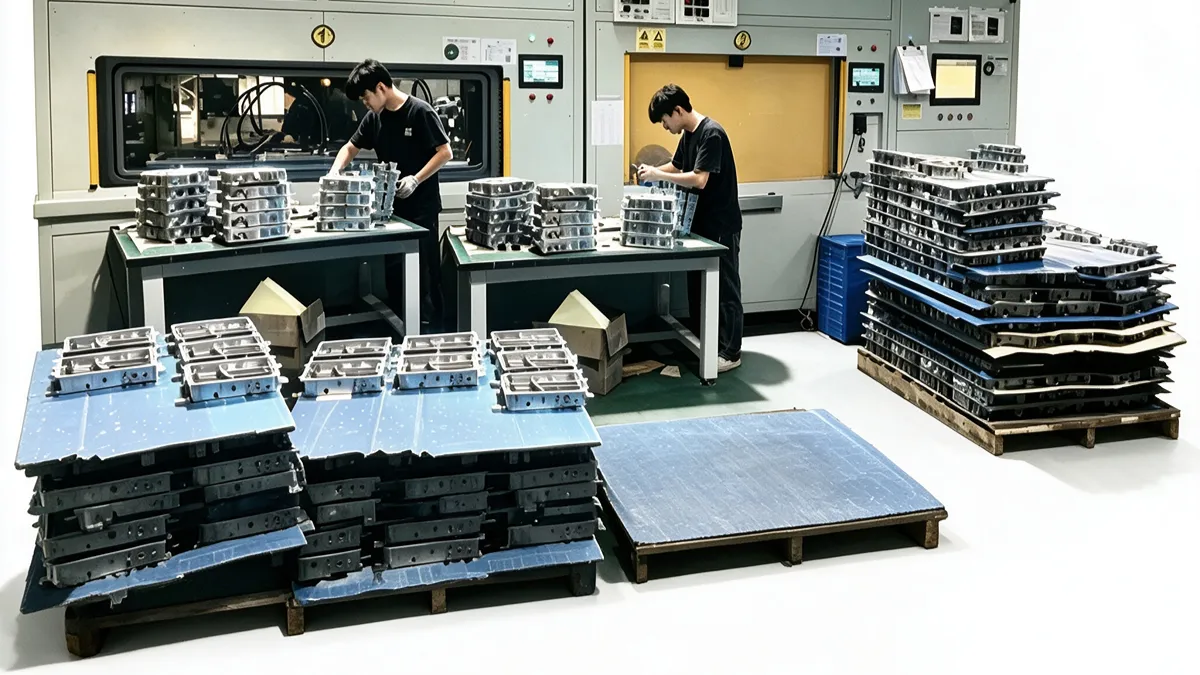
La sélection des alliages est le point de départ d'un projet de moulage sous pression, mais le résultat dépend toujours de l'outillage, tonnage des machines, et contrôle des processus. Un fournisseur qui peut discuter de l'interaction entre la fluidité de l'alliage, conception de porte, et l'épaisseur de la paroi - et vous montrer les enregistrements de fusion - permettra d'économiser plus de coûts sur un programme qu'une différence marginale dans le prix du lingot ne le fera jamais.. Pour une vue plus large du flux de travail de casting, voir notre aperçu de la processus de moulage sous pression en aluminium.
Si votre dessin spécifie une qualité en dehors de cette liste – une norme nationale, un alliage spécifique au client, ou une variante à haute conductivité - soumettez le dessin pour examen. Des gammes d'alliages allant de l'ADC12 commun aux qualités spéciales sont régulièrement coulées en production., et les commentaires techniques sur l'ajustement alliage-pièce sont disponibles avant le début de l'outillage. Demandez un devis via le page de contact pour démarrer la conversation.
FAQ
Quel alliage d'aluminium est le meilleur pour le moulage sous pression?
ADC12 (IL), A383 (ASTM), et l'ENAC 47100 (DANS) sont les choix à usage général les plus courants car ils combinent une bonne coulabilité, autour 300 Résistance typique MPa, et coût compétitif. Les pièces à usiner sont souvent transférées vers l'A380, tandis que les boîtiers exposés à la corrosion privilégient l'A360 ou une autre qualité à faible teneur en cuivre.
L'ADC12 est-il le même que l'A380 ??
Non. L’équivalent ASTM le plus proche de l’ADC12 est l’A383, pas l'A380. L'A380 transporte plus de cuivre (3.0–4,0%), ce qui améliore l'usinabilité mais réduit la résistance à la corrosion. Pour la plupart des boîtiers les deux familles sont en pratique interchangeables, mais pour les pièces critiques en matière de corrosion ou de fuite, la distinction est importante.
Quel alliage de moulage sous pression a la conductivité thermique la plus élevée?
Nuances spéciales telles que AlSi8, LHB1, et HA7-S atteignent jusqu'à 200 Avec(m·K), bien au-dessus des 90-150 W/(m·K) typique des alliages de moulage sous pression Al-Si standard. Ils sont utilisés pour les boîtiers LED, électronique de puissance, et composants EV où la dissipation thermique détermine la conception.
Que doivent vérifier les acheteurs sur la composition de l'alliage avant de commander?
Demandez la fréquence des tests par spectromètre de niveau de fusion (idéalement toutes les deux heures), certificats d'usine correspondant à des lots citant JIS H5302 / ASTMB85 / DANS 1706, un rapport de chimie du premier article pour les nouvelles pièces, et confirmation du contrôle centralisé de la refusion. Ces contrôles empêchent une substitution silencieuse d'alliage pendant la production.