Por qué es importante la selección de aleaciones de aluminio en la fundición a presión
Elegir la aleación de aluminio adecuada es una de las primeras decisiones que influyen en el coste., calidad, y rendimiento de cada pieza fundida. Dos piezas fundidas pueden salir de la misma máquina., al mismo tiempo de ciclo, y aún comportarse de manera completamente diferente en el campo, porque la química de la aleación decide la resistencia mecánica, estanqueidad a la presión, resistencia a la corrosión, maquinabilidad, y cómo se mueve el calor a través de la pieza.
Para equipos de abastecimiento e ingenieros de diseño, El problema práctico es que los nombres de las aleaciones provienen de tres sistemas estándar diferentes.. Un comprador estadounidense puede especificar el A380, Un sorteo europeo podrá convocar a ENAC 47100, y un proveedor asiático cotiza ADC12. Comprender cómo se relacionan estas series entre sí evita costosas confusiones en la etapa de solicitud de cotización. Esta guía explica las principales aleaciones de aluminio fundido a presión: la serie JIS. (ADC12, ADC1), la serie ASTM (A380, A360), y la serie EN (ENAC 44300, 47100, 46000) — en lenguaje sencillo de adquisiciones.
¿Qué es una aleación de aluminio fundido a presión??
Las aleaciones de aluminio para fundición a presión son materiales de la familia Al-Si diseñados para fundición a presión a alta presión. (HPDC). El silicio es el elemento caballo de batalla: baja el punto de fusión, mejora la fluidez del derretimiento para que las paredes delgadas se llenen limpiamente, y reduce la contracción por solidificación. El cobre añade resistencia y maquinabilidad, pero cuesta resistencia a la corrosión.. Hierro, magnesio, y manganeso completan la química en cantidades más pequeñas.
Casi todas las piezas fundidas estructurales hoy en día provienen de la familia Al-Si-Cu., estandarizado bajo tres sistemas paralelos:
- JIS H5302 (Japón) — la serie ADC, el lenguaje comercial predeterminado entre los proveedores asiáticos de fundición a presión.
- ASTM B85 (A NOSOTROS) — la serie A: A360, A380, A383, A413 y otros.
- EN 1706 (Europa) — el sistema de designación ENAC, como ENAC 44300 (AlSi12(fe)).
Las familias se superponen fuertemente., Es por eso que compararlos, en lugar de tratar cada estándar como un material separado, es la forma más rápida de tomar una decisión acertada..
La serie JIS: ADC12, ADC1, y DC1
ADC12 Es la aleación de aluminio de fundición a presión más utilizada en Asia., y por una buena razón. Con silicio entre 9,6% y 12,0% y cobre entre 1,5% y 3,5%, Ofrece una resistencia a la tracción típica alrededor 310 MPa, excelente moldeabilidad, y un perfil de costos equilibrado. Es la opción predeterminada para viviendas., paréntesis, disipadores de calor, y componentes estructurales generales. BIAN utiliza ADC12 como su aleación principal para carcasas y piezas de fundición a presión, incluyendo grados de lingote que cumplen con el medio ambiente para programas de exportación.
ADC1 se encuentra en el extremo con alto contenido de silicio (Y 11,0-13,0%) con cobre sostenido debajo 0.6%. El resultado es una fluidez de fusión y estanqueidad a la presión superiores., con una fuerza algo menor que ADC12. Los recintos de paredes delgadas y las piezas que deben pasar pruebas de estanqueidad son su territorio natural.. DC1 cubre el mismo alto Si, Química baja en Cu en uso comercial chino., junto con el equivalente GB YL102.
La serie ASTM: A380 y A360
A380 es la aleación de fundición a presión más conocida en el mercado norteamericano. su quimica (Y entre 7,5% y 9,5%, Cu 3,0–4,0%) Produce la mejor maquinabilidad de las aleaciones comunes y una resistencia a la tracción típica cercana 320 MPa. Cajas de engranajes, cuerpos de válvulas, y cualquier pieza que necesite mecanizado posterior a la fundición son aplicaciones clásicas del A380. Su contrapartida es una menor resistencia a la corrosión que los grados con bajo contenido de cobre..
A360 mantiene el silicio alto (9.0–10,0%) y cobre debajo 0.6%, dando una mejor resistencia a la corrosión y una ductilidad ligeramente mayor que A380, a costa de un mecanizado algo más duro. Piezas de paredes delgadas expuestas a la intemperie: carcasas de luminarias para exteriores, Componentes marinos adyacentes: a menudo aterrizan en el A360 o sus equivalentes con bajo contenido de cobre..
La serie EN: ENAC 44300, 47100, y 46000
Los dibujos europeos utilizan la numeración ENAC de EN. 1706. Los tres grados que aparecen con mayor frecuencia en las solicitudes de cotización de fundición a presión son:
- ENAC 44300 — AlSi12(fe): alta fluidez, excelente estanqueidad a la presión, y fuerte capacidad de pared delgada. El caballo de batalla europeo para carcasas y recintos sellados.
- ENAC 47100 — AlSi10Cu2(fe): la coincidencia EN más cercana a ADC12; Una aleación estructural de uso general que equilibra la resistencia y la moldeabilidad..
- ENAC 46000 —AlSi9Cu3(fe): la contraparte EN del A380, favorecido cuando la maquinabilidad importa.
Si su dibujo cita un grado ENAC y un proveedor cita un nombre JIS o ASTM, La siguiente tabla de equivalencia le indica si la sustitución es una coincidencia genuina o una degradación oculta en una nomenclatura diferente..
Comparación de aleaciones de un vistazo
| Aleación | Estándar | Y (%) | Cu (%) | UTS (típico) | Mejor conocido por |
|---|---|---|---|---|---|
| ADC12 | JIS H5302 | 9.6–12,0 | 1.5–3,5 | ~310MPa | Castabilidad de uso general y equilibrio de costos. |
| A380 | ASTM B85 | 7.5–9,5 | 3.0–4.0 | ~320MPa | Mejor maquinabilidad; componentes mecanizados |
| A360 | ASTM B85 | 9.0–10,0 | ≤0,6 | ~300 MPa | Resistencia a la corrosión; paredes delgadas |
| ENAC 44300 | EN 1706 | 10.5–13,5 | ≤0,3* | ~240MPa | Fluidez y estanqueidad a la presión. |
| ADC1 / DC1 | ÉL / ES | 11.0–13,0 | ≤0,6 | ~290MPa | Gabinetes de paredes delgadas con fugas críticas |
*Otros elementos de aleación difieren según el grado.; consulte el estándar rector para la química completa. Los valores son cifras típicas de fundición a alta presión; confírmelo siempre con el certificado de fábrica y el informe del espectrómetro de su proveedor para cada lote..
Equivalencia entre estándares: ¿Qué aleación coincide con cuál??
Los tres sistemas de nombres describen materiales superpuestos.. Los tres pilares de equivalencia que resuelven la mayoría de las discusiones sobre solicitudes de cotizaciones:
| Familia | ÉL | ASTM | EN | ES / Licenciatura | Personaje |
|---|---|---|---|---|---|
| estructurales generales | ADC12 | A383 | ENAC 47100 | YL113 | La mejor castabilidad total |
| Fácil de mecanizar | — | A380 | ENAC 46000 | YL112 | Mayor resistencia, fácil mecanizado |
| Líquido / hermético | ADC1 | A413 | ENAC 44300 | YL102 / LM6 | Paredes delgadas, estanqueidad a la presión |
Se aplican dos precauciones. Primero, “equivalente” significa cerca, no idénticos: los límites de impurezas y los elementos menores difieren entre los estándares, Por lo tanto, las piezas críticas aún necesitan una inspección del primer artículo sobre la química real.. Segundo, cuando un dibujo cita un grado crítico para la corrosión como A360, sustituir una aleación con alto contenido de cobre como A380 no es un intercambio equivalente incluso cuando los números de resistencia parecen similares.
Aleaciones especiales de alta conductividad térmica: AlSi8, LHB1, HA7-S
Las aleaciones de fundición a presión estándar conducen el calor a aproximadamente 90-150 W/(m·K) — adecuado para la mayoría de las viviendas, pero es un cuello de botella para la iluminación LED y la electrónica de los vehículos eléctricos, donde el calor debe abandonar la pieza rápidamente.. Esa brecha impulsó el desarrollo de aleaciones especiales de fundición a presión de alta conductividad.: la familia AlSi8 y calidades como LHB1 y HA7-S, que elevan la conductividad térmica hasta 200 con/(m·K) sin dejar de ser completamente moldeable.
Para carcasas de luminarias LED, componentes de la bandeja de la batería, cajas para electrónica de potencia, y carcasas del controlador del motor, Estos grados pueden eliminar los disipadores de calor aguas abajo o reducirlos sustancialmente.. La compensación suele ser una resistencia algo menor que la de los grados estructurales., por lo tanto, la geometría de las piezas y las secciones de pared deben diseñarse alrededor de la aleación en lugar de copiarlas de un diseño ADC12.. BIAN lanza regularmente AlSi8, LHB1, y HA7-S para programas LED y vehículos de nuevas energías, con verificación de espectrómetro interno en cada fusión.
Cómo hacer coincidir una aleación con su aplicación
Un camino de decisión corto cubre la mayoría de los proyectos.:
- Carcasas y soportes generales — empezar con ADC12 (o A383 / ENAC 47100 en el dibujo). Es el valor predeterminado más seguro y el más fácil de obtener..
- Piezas que serán mecanizadas — A380 / ENAC 46000 corte más rápido y más limpio.
- Gabinetes al aire libre o expuestos a la corrosión — inclinarse hacia A360 o grados bajos en cobre, luego agregue recubrimiento en polvo o recubrimiento electrónico para ambientes severos.
- Paredes delgadas y piezas a prueba de fugas. - alto Si, grados de alta fluidez: ADC1, A413, ENAC 44300.
- Piezas disipadoras de calor — AlSi8, LHB1, o HA7-S cuando las aleaciones estándar no pueden mover suficiente calor.
El contexto de la aplicación importa tanto como la hoja de datos. El mismo ENAC 44300 La carcasa se comporta de manera diferente detrás de una luminaria exterior con recubrimiento en polvo que dentro de un controlador automotriz sellado, razón por la cual los proveedores experimentados preguntan sobre el entorno de la pieza antes de confirmar una aleación.. Puede ver cómo la elección de la aleación interactúa con las capacidades del proceso en la descripción general completa de la capacidad de fundición a presión.
Qué deben verificar los compradores antes de realizar el pedido
La sustitución de aleaciones es uno de los modos de falla más silenciosos en la adquisición de fundición a presión.. Una pieza que mide correctamente y aún así se fatiga temprano generalmente se debe a una química que se desvió del grado especificado.. Cuatro controles cierran esa brecha:
- Verificación del nivel de fusión, no sólo certificados de lingotes. Pregunte con qué frecuencia el proveedor prueba la masa fundida real.. El espectrómetro realiza comprobaciones cada dos horas (la cadencia que BIAN ejecuta en sus líneas de fundición a presión) detecta la contaminación y la variación de la composición mucho antes de que llegue a la pieza fundida..
- Certificados de fábrica coincidentes por lote. Los certificados deben corresponder al lote entregado y citar la norma aplicable. (JIS H5302, ASTM B85, o ES 1706).
- Informe de química del primer artículo. junto con informes dimensionales para cualquier pieza nueva o cambio de aleación.
- Refundir disciplina. Un proveedor con una operación centralizada de fusión y refinación para el material de retorno, en lugar de una refundición ad hoc en la máquina, mantiene una consistencia química más estricta en todas las series de producción..
Los compradores que planifiquen programas plurianuales también deben confirmar que el sistema de calidad del proveedor (YO ASI 9001 para fabricación general, IATF 16949 para automoción) cubre el control de materiales, no solo inspección final.
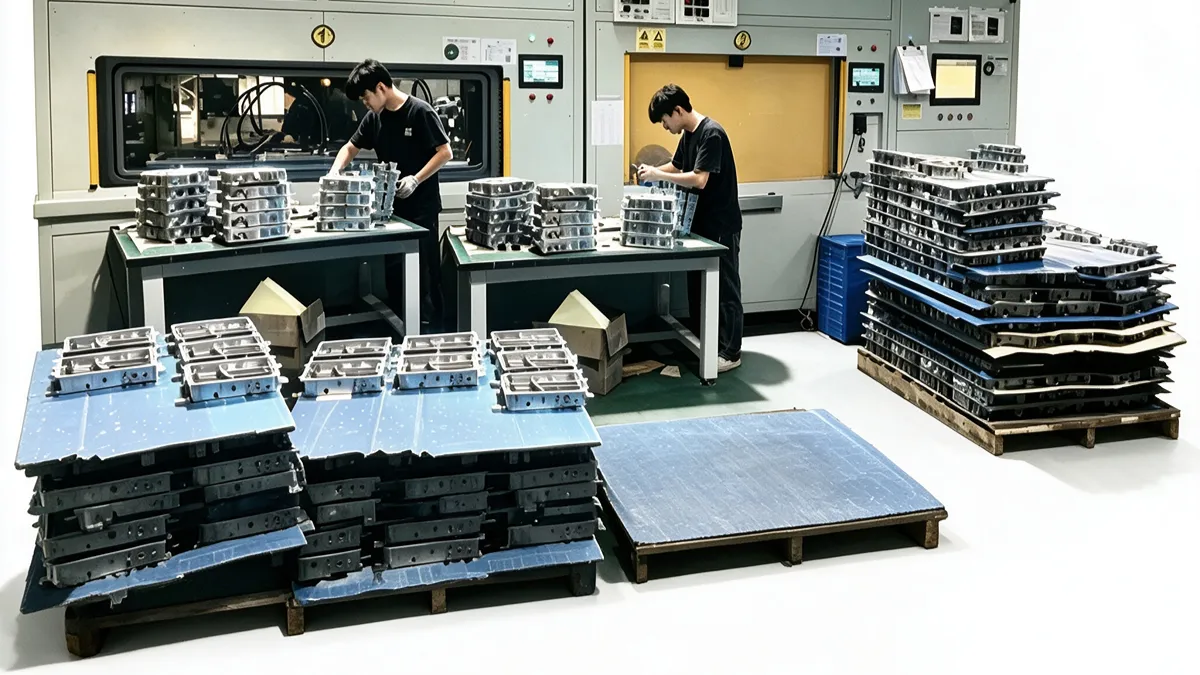
De la elección de la aleación a la realidad de la producción
La selección de aleaciones es donde comienza un proyecto de fundición a presión., pero el resultado aún depende de las herramientas, tonelaje de la máquina, y control de procesos. Un proveedor que pueda analizar la interacción entre la fluidez de la aleación., diseño de puerta, y el espesor de la pared, y le mostrará los registros de fusión, ahorrará más costos en un programa que una diferencia marginal en el precio del lingote.. Para una visión más amplia del flujo de trabajo de casting, vea nuestra descripción general de la proceso de fundición a presión de aluminio.
Si su dibujo especifica un grado fuera de esta lista, un estándar nacional, una aleación específica del cliente, o una variante de alta conductividad: envíe el dibujo para su revisión. Los rangos de aleaciones, desde el ADC12 común hasta los grados especiales, se funden regularmente en producción., y los comentarios de ingeniería sobre el ajuste de la aleación a la pieza están disponibles antes de que comience el mecanizado. Solicite una cotización a través del pagina de contacto para iniciar la conversación.
Preguntas más frecuentes
¿Qué aleación de aluminio es mejor para la fundición a presión??
ADC12 (ÉL), A383 (ASTM), y ENAC 47100 (EN) Son las opciones de uso general más comunes porque combinan una buena capacidad de moldeo., alrededor 300 Resistencia típica MPa, y costo competitivo. Las piezas que necesitan mecanizado a menudo cambian al A380, mientras que los gabinetes expuestos a la corrosión prefieren A360 u otro grado bajo en cobre.
¿Es ADC12 lo mismo que A380??
No. El equivalente ASTM más cercano de ADC12 es A383, no A380. El A380 transporta más cobre (3.0–4,0%), que mejora la maquinabilidad pero reduce la resistencia a la corrosión. Para la mayoría de las viviendas, las dos familias son intercambiables en la práctica., pero para piezas críticas para la corrosión o fugas, la distinción es importante.
¿Qué aleación de fundición a presión tiene la mayor conductividad térmica??
Grados especiales como AlSi8, LHB1, y HA7-S alcanzan hasta 200 con/(m·K), muy por encima de los 90-150 W/(m·K) Típico de aleaciones estándar de fundición a presión Al-Si. Se utilizan para carcasas de LED., electronica de potencia, y componentes de vehículos eléctricos donde la disipación de calor impulsa el diseño.
¿Qué deben verificar los compradores sobre la composición de la aleación antes de realizar el pedido??
Pregunte por la frecuencia de prueba del espectrómetro de nivel de fusión (idealmente cada dos horas), certificados de fábrica coincidentes por lote que citan JIS H5302 / ASTM B85 / EN 1706, un informe de química del primer artículo para piezas nuevas, y confirmación del control centralizado de refundición. Estos controles evitan la sustitución silenciosa de aleaciones durante la producción..