Perché la selezione delle leghe di alluminio è importante nella pressofusione
La scelta della giusta lega di alluminio è una delle prime decisioni che determinano il costo, qualità, e le prestazioni di ogni parte pressofusa. Dalla stessa macchina possono uscire due colate, allo stesso tempo di ciclo, e si comportano ancora in modo completamente diverso sul campo, perché la chimica delle leghe decide la resistenza meccanica, tenuta alla pressione, resistenza alla corrosione, lavorabilità, e come il calore si muove attraverso la parte.
Per team di approvvigionamento e ingegneri progettisti, il problema pratico è che i nomi delle leghe provengono da tre diversi sistemi standard. Un acquirente statunitense può specificare l'A380, un sorteggio europeo potrà richiedere l'intervento dell'ENAC 47100, e un fornitore asiatico cita ADC12. Comprendere il modo in cui queste serie sono correlate tra loro previene costose confusioni nella fase della richiesta di offerta. Questa guida spiega le principali leghe di alluminio per pressofusione: la serie JIS (ADC12, ADC1), la serie ASTM (A380, A360), e la serie EN (ENAC 44300, 47100, 46000) — in un linguaggio semplice in materia di appalti.
Che cos'è una lega di alluminio pressofusa?
Le leghe di alluminio per pressofusione sono materiali della famiglia Al-Si progettati per la pressofusione ad alta pressione (HPDC). Il silicio è l'elemento cavallo di battaglia: abbassa il punto di fusione, migliora la fluidità della fusione in modo che le pareti sottili si riempiano in modo pulito, e riduce il ritiro da solidificazione. Il rame aggiunge resistenza e lavorabilità, ma costa la resistenza alla corrosione. Ferro, magnesio, e il manganese completano la chimica in quantità minori.
Quasi tutti i getti pressofusi strutturali oggi provengono dalla famiglia Al-Si-Cu, standardizzato in tre sistemi paralleli:
- JISH5302 (Giappone) - la serie ADC, la lingua commerciale predefinita tra i fornitori asiatici di pressofusione.
- ASTM B85 (NOI) – la serie A: A360, A380, A383, A413 e altri.
- IN 1706 (Europa) — il sistema di designazione dell'ENAC, come l’ENAC 44300 (AlSi12(Fe)).
Le famiglie si sovrappongono pesantemente, ecco perché incrociarli, invece di trattare ogni standard come un materiale separato, è il modo più rapido per prendere una decisione valida.
La serie JIS: ADC12, ADC1, e DC1
ADC12 è la lega di alluminio per pressofusione più utilizzata in Asia, e per una buona ragione. Con silicio al 9,6–12,0% e rame all'1,5–3,5%, offre una tipica resistenza alla trazione intorno 310 MPa, ottima colabilità, e un profilo di costo equilibrato. È la scelta predefinita per gli alloggi, parentesi, dissipatori di calore, e componenti strutturali generali. BIAN utilizza l'ADC12 come lega principale per alloggiamenti e parti pressofusi, comprese le qualità di lingotti conformi all'ambiente per i programmi di esportazione.
ADC1 si trova all'estremità ad alto contenuto di silicio (E 11,0–13,0%) con il rame tenuto sotto 0.6%. Il risultato è una fluidità del fuso e una tenuta alla pressione superiori, con una forza leggermente inferiore rispetto a ADC12. Gli involucri a pareti sottili e le parti che devono superare i test di tenuta sono il suo territorio naturale. DC1 copre lo stesso Si alto, chimica a basso contenuto di Cu nell'uso commerciale cinese, insieme all'equivalente GB YL102.
La serie ASTM: A380 e A360
A380 è la lega per pressofusione più conosciuta nel mercato nordamericano. La sua chimica (E 7,5–9,5%, Cu 3,0–4,0%) produce la migliore lavorabilità delle leghe comuni e una tipica resistenza alla trazione prossima 320 MPa. Casse degli ingranaggi, corpi valvola, e qualsiasi parte che necessiti di lavorazione post-fusione sono le classiche applicazioni dell'A380. Il suo compromesso è una resistenza alla corrosione inferiore rispetto ai gradi a basso contenuto di rame.
A360 mantiene alto il silicio (9.0–10,0%) e rame sotto 0.6%, offrendo una migliore resistenza alla corrosione e una duttilità leggermente superiore rispetto all'A380, al costo di una lavorazione un po’ più dura. Parti con pareti sottili esposte alle intemperie: alloggiamenti di apparecchi per esterni, componenti adiacenti al mare: spesso atterrano sull'A360 o sui suoi equivalenti a basso contenuto di rame.
La serie EN: ENAC 44300, 47100, E 46000
I disegni europei utilizzano la numerazione ENAC da EN 1706. I tre gradi che compaiono più spesso nelle richieste di offerta di pressofusione sono::
- ENAC 44300 — AlSi12(Fe): elevata fluidità, ottima tenuta alla pressione, e forte capacità a parete sottile. Il cavallo di battaglia europeo per custodie e involucri sigillati.
- ENAC 47100 — AlSi10Cu2(Fe): la corrispondenza EN più vicina a ADC12; una lega strutturale per uso generale che bilancia resistenza e colabilità.
- ENAC 46000 —AlSi9Cu3(Fe): la controparte EN dell'A380, favorito laddove conta la lavorabilità.
Se il tuo disegno cita un grado ENAC e un fornitore cita un nome JIS o ASTM, la tabella di equivalenza di seguito indica se la sostituzione è una corrispondenza autentica o un downgrade nascosto in una nomenclatura diversa.
Confronto delle leghe in breve
| Lega | Standard | E (%) | Cu (%) | UTS (tipico) | Meglio conosciuto per |
|---|---|---|---|---|---|
| ADC12 | JISH5302 | 9.6–12.0 | 1.5–3.5 | ~310MPa | Colabilità per usi generali e bilancio dei costi |
| A380 | ASTM B85 | 7.5–9,5 | 3.0–4.0 | ~320MPa | Migliore lavorabilità; componenti lavorati |
| A360 | ASTM B85 | 9.0–10.0 | ≤0,6 | ~300MPa | Resistenza alla corrosione; pareti sottili |
| ENAC 44300 | IN 1706 | 10.5–13.5 | ≤0,3* | ~240MPa | Fluidità e tenuta alla pressione |
| ADC1 / DC1 | LUI / GB | 11.0–13.0 | ≤0,6 | ~290MPa | Involucri a parete sottile critici per le perdite |
*Altri elementi di lega differiscono per grado; vedere lo standard vigente per la chimica completa. I valori sono valori tipici della pressofusione ad alta pressione: confermali sempre tramite il certificato dello stabilimento e il rapporto dello spettrometro del tuo fornitore per ciascun lotto.
Equivalenza tra standard: Quale lega corrisponde a quale?
I tre sistemi di denominazione descrivono materiali sovrapposti. I tre ancoraggi di equivalenza che risolvono la maggior parte delle discussioni sulle RFQ:
| Famiglia | LUI | ASTM | IN | GB / Che cavolo | Carattere |
|---|---|---|---|---|---|
| Struttura generale | ADC12 | A383 | ENAC 47100 | YL113 | La migliore lanciabilità a tutto tondo |
| Facile da lavorare | — | A380 | ENAC 46000 | YL112 | Massima forza, lavorazione facile |
| Fluido / a tenuta stagna | ADC1 | A413 | ENAC 44300 | YL102 / LM6 | Pareti sottili, tenuta alla pressione |
Si applicano due avvertenze. Primo, “equivalente” significa vicino, non identici: i limiti di impurità e gli elementi minori differiscono tra gli standard, quindi le parti critiche necessitano ancora di un'ispezione del primo articolo sulla chimica effettiva. Secondo, quando un disegno cita un grado critico per la corrosione come A360, sostituire una lega ad alto contenuto di rame come A380 non è uno scambio equivalente anche quando i numeri di resistenza sembrano simili.
Leghe speciali ad alta conduttività termica: AlSi8, LHB1, HA7-S
Le leghe standard per pressofusione conducono il calore a circa 90–150 W/(m·K) — adeguato per la maggior parte degli alloggiamenti, ma rappresenta un collo di bottiglia per l'illuminazione a LED e l'elettronica dei veicoli elettrici, dove il calore deve abbandonare rapidamente la parte. Questo divario ha guidato lo sviluppo di leghe speciali per pressofusione ad alta conduttività: la famiglia AlSi8 e gradi come LHB1 e HA7-S, che spingono la conduttività termica fino a 200 Con/(m·K) pur rimanendo completamente pressofuso.
Per corpi illuminanti a LED, componenti del vano batteria, custodie per elettronica di potenza, e alloggiamenti del controller del motore, questi gradi possono eliminare i dissipatori di calore a valle o ridurli sostanzialmente. Il compromesso è in genere una resistenza leggermente inferiore rispetto ai gradi strutturali, quindi la geometria della parte e le sezioni delle pareti devono essere progettate attorno alla lega anziché copiate da un progetto ADC12. BIAN lancia regolarmente AlSi8, LHB1, e HA7-S per programmi LED e veicoli a nuova energia, con verifica spettrometrica interna su ogni fusione.
Come abbinare una lega alla tua applicazione
Un breve percorso decisionale copre la maggior parte dei progetti:
- Alloggiamenti e staffe generali - inizia con ADC12 (o A383 / ENAC 47100 sul disegno). È l'impostazione predefinita più sicura e la più semplice da reperire.
- Parti che verranno lavorate —A380 / ENAC 46000 tagliare più velocemente e in modo più pulito.
- Involucri per esterni o esposti alla corrosione – propendere per A360 o qualità a basso contenuto di rame, quindi aggiungere il rivestimento in polvere o il rivestimento elettronico per ambienti difficili.
- Pareti sottili e parti a prova di tenuta — Si alto, gradi ad alta fluidità: ADC1, A413, ENAC 44300.
- Parti che dissipano il calore —AlSi8, LHB1, o HA7-S quando le leghe standard non possono spostare abbastanza calore.
Il contesto dell'applicazione conta tanto quanto la scheda tecnica. Lo stesso ENAC 44300 l'alloggiamento si comporta diversamente dietro un apparecchio di illuminazione per esterni verniciato a polvere rispetto all'interno di un controller automobilistico sigillato: ecco perché i fornitori esperti chiedono informazioni sull'ambiente in cui si trova il componente prima di confermare una lega. Puoi vedere come la scelta della lega interagisce con le capacità del processo sul panoramica completa della capacità di pressofusione.
Cosa devono verificare gli acquirenti prima di ordinare
La sostituzione della lega è una delle modalità di guasto più silenziose nell'approvvigionamento di pressofusione. Una parte che misura correttamente e si affatica ancora presto di solito risale a una chimica che si è allontanata dal grado specificato. Quattro controlli colmano questa lacuna:
- Verifica del livello di fusione, non solo certificati di lingotti. Chiedi quanto spesso il fornitore testa la fusione effettiva. Lo spettrometro effettua controlli ogni due ore (la cadenza con cui BIAN opera sulle sue linee di pressocolata) e rileva la contaminazione e la deriva della composizione molto prima che raggiungano la fusione.
- Certificati di cartiera abbinati al lotto. I certificati devono corrispondere al lotto consegnato e citare lo standard applicabile (JISH5302, ASTM B85, o IT 1706).
- Rapporto sulla chimica del primo articolo insieme ai report dimensionali per qualsiasi nuova parte o modifica della lega.
- Rifondere la disciplina. Un fornitore con un'operazione di fusione e raffinazione centralizzata per il materiale di ritorno, anziché una rifusione ad hoc presso la macchina, mantiene una coerenza chimica più rigorosa durante i cicli di produzione.
Gli acquirenti che pianificano programmi pluriennali dovrebbero anche confermare il sistema di qualità del fornitore (ISO 9001 per la produzione generale, IATF 16949 per automobilistico) riguarda il controllo dei materiali, non solo l'ispezione finale.
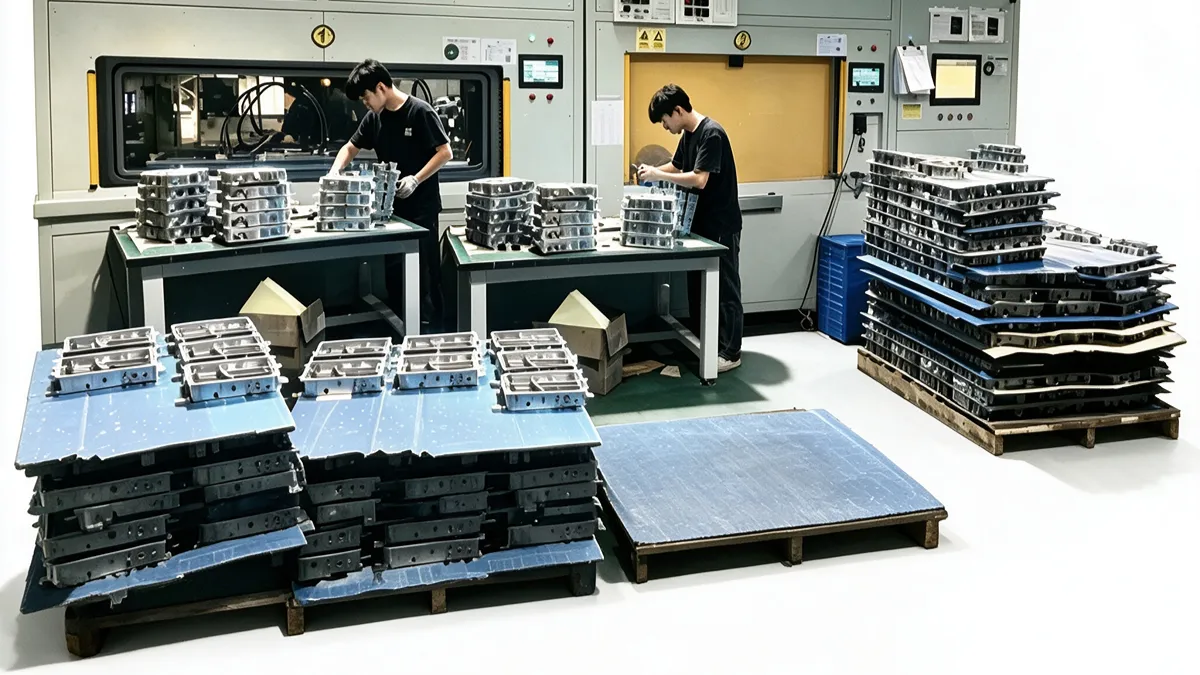
Dalla scelta della lega alla realtà produttiva
La selezione della lega è il punto in cui inizia un progetto di pressofusione, ma il risultato dipende ancora dagli strumenti, tonnellaggio della macchina, e controllo di processo. Un fornitore in grado di discutere l'interazione tra la fluidità della lega, progettazione del cancello, e lo spessore delle pareti - e mostrarti i record di fusione - faranno risparmiare più costi rispetto a un programma di quanto potrà mai fare una differenza marginale nel prezzo del lingotto. Per una visione più ampia del flusso di lavoro del casting, guarda la nostra panoramica di processo di pressofusione dell'alluminio.
Se il tuo disegno specifica un grado non presente in questo elenco, uno standard nazionale, una lega specifica del cliente, o una variante ad alta conduttività: invia il disegno per la revisione. Le gamme di leghe dal comune ADC12 ai gradi speciali vengono regolarmente fuse in produzione, e il feedback tecnico sull'adattamento della lega alla parte è disponibile prima dell'avvio dell'utensileria. Richiedi un preventivo tramite il pagina dei contatti per iniziare la conversazione.
FAQ
Quale lega di alluminio è la migliore per la pressofusione?
ADC12 (LUI), A383 (ASTM), ed ENAC 47100 (IN) sono le scelte per uso generale più comuni perché combinano una buona colabilità, in giro 300 Resistenza tipica MPa, e costo competitivo. Le parti che necessitano di lavorazione spesso passano all'A380, mentre gli involucri esposti alla corrosione preferiscono A360 o un altro grado a basso contenuto di rame.
L'ADC12 è uguale all'A380?
NO. L’equivalente ASTM più vicino di ADC12 è A383, non A380. L'A380 trasporta più rame (3.0–4,0%), che migliora la lavorabilità ma riduce la resistenza alla corrosione. Per la maggior parte degli alloggi le due famiglie sono in pratica intercambiabili, ma per le parti critiche per la corrosione o per le perdite la distinzione è importante.
Quale lega per pressofusione ha la più alta conduttività termica?
Gradi speciali come AlSi8, LHB1, e HA7-S raggiungono fino a 200 Con/(m·K), ben al di sopra dei 90–150 W/(m·K) tipico delle leghe standard per pressofusione Al-Si. Sono utilizzati per alloggiamenti LED, elettronica di potenza, e componenti di veicoli elettrici in cui la dissipazione del calore guida la progettazione.
Cosa dovrebbero verificare gli acquirenti sulla composizione della lega prima di ordinare?
Richiedere la frequenza dei test dello spettrometro del livello di fusione (idealmente ogni due ore), certificati di fabbrica abbinati al lotto che citano JIS H5302 / ASTM B85 / IN 1706, un rapporto chimico del primo articolo per le nuove parti, e conferma del controllo centralizzato della rifusione. Questi controlli impediscono la sostituzione silenziosa della lega durante la produzione.