La prima domanda di ogni acquirente sulla sicurezza della pressofusione del magnesio è quella sbagliata. “Il magnesio è infiammabile?” ha una risposta da manuale: sì, in condizioni specifiche che non coinvolgono quasi mai la parte che hai in mano e questa risposta è inutile per la selezione del fornitore. La domanda giusta è operativa: La fonderia che stai per controllare esegue un programma di prevenzione incendi proporzionato al metallo che fonde?, e può dimostrarlo?? Perché il rischio magnesio non è una proprietà della tua fascia; è una proprietà del metallo fuso, trucioli di lavorazione, e scorie, gestito tre volte al giorno da chiunque tu scelga.
I getti pressofusi di magnesio finiti sono sicuri quanto quelli finiti di alluminio: l'accensione di una parte solida richiede il riscaldamento dell'intera massa oltre il punto di accensione, cosa che nessun ambiente di servizio fa. Il pericolo vive a monte, nello stabilimento del fornitore – e i team di approvvigionamento e EHS hanno tutto il diritto di ispezionarlo. Questa guida illustra dove risiede il rischio reale, come si presenta un'operazione competente del magnesio, e cosa verificare durante un audit del fornitore prima di firmare.
Dove vive effettivamente il rischio di incendio del magnesio
Il magnesio non riesce a bruciare in massa e brucia facilmente in piccoli pezzi, e il divario tra questi stati è tutto. Le tre reali forme di pericolo in un impianto di pressocolata sono: metallo fuso, che si ossida e può accendersi nell'aria se non protetto o versato; trucioli e trucioli di lavorazione, la cui elevata superficie si accende a causa del calore di attrito e, peggio, reagisce con l'acqua; e scorie o parti fini derivanti dalla pulizia e macinazione del forno, che si autoriscaldano ossidandosi. La fusione finita – e per estensione il prodotto finito sul campo – non è in quella lista. Una valutazione del fornitore che tratta il magnesio come un metallo intrinsecamente pericoloso piuttosto che come un insieme specifico di processi di manipolazione ha interpretato erroneamente il rischio; chi tratta i processi di manipolazione con disinvoltura lo ha letto male fatalmente.
Due fatti di chimica guidano l'intero programma. Primo, l’acqua non spegne il magnesio in fiamme: si divide alla temperatura del fuoco, alimentando idrogeno alla fiamma, e un flusso d'acqua sul magnesio fuso può trasformarsi in un'esplosione di vapore che diffonde il metallo in fiamme. Secondo, gli estintori ordinari sono costruiti per le classi di incendio sbagliate: il magnesio ha bisogno di essere soffocato a secco, agenti non reattivi. Tutto ciò che un acquirente dovrebbe verificare segue da queste due frasi.
Controlli del negozio di fusione: Il primo stop di audit
Il magnesio fuso è protetto dall'aria tramite sistemi di copertura, e cosa trovi (o non trovare) sul fondo della fornace ti dice di più su un fornitore di qualsiasi certificato appeso al muro. Lo standard industriale tradizionale è una miscela dosata di SF₆ e aria che ricopre la superficie fusa, dove una piccola percentuale controllata di SF₆ tiene sotto controllo l'ossidazione; perché l’SF₆ è un potente gas serra, gli stabilimenti più seri sono passati a prodotti chimici protettivi a base di SO₂ o completamente privi di SF₆. In ogni caso, le domande di audit sono le stesse: La protezione è costantemente fornita e monitorata, con allarmi su flusso e concentrazione? Cosa succede in caso di mancanza di gas: esiste una procedura praticata, o una corsa? Sono coperture per forni, strumenti di ricarica, e i percorsi di trasferimento della fusione si seccano, perché l'umidità che entra in contatto con il metallo fuso è il classico scenario di esplosione? Le scorie vengono scremate e dedicate, sigillato, contenitori non combustibili anziché gettarli nei rifiuti generici?
Il controllo chimico appartiene alla stessa fermata. Contaminazione da ferro e nichel – da crogioli corrosi, rottame sbagliato, o utensili arrugginiti: degradano sia le proprietà meccaniche che la resistenza alla corrosione, ecco perché le leghe di magnesio di elevata purezza ricoprono il ferro in frazioni percentuali. Uno stabilimento serio riguardo al magnesio esegue una verifica spettrografica sui lotti di fusione; il nostro controlla la chimica ogni due ore in produzione con uno spettrometro a lettura diretta in loco, e lo tratta come il pavimento, non il soffitto, della disciplina della fusione.
Patatine fritte, Trucioli, e Polvere: Il pericolo più sottogestito
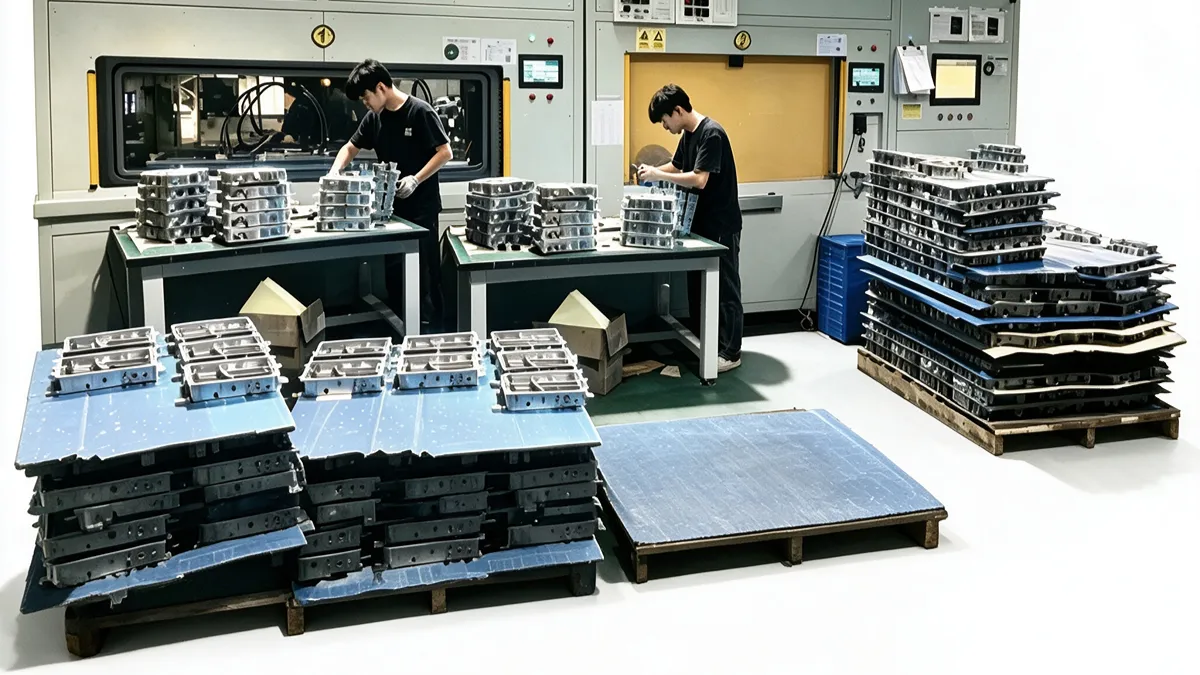
Se l'impianto di fusione è il luogo in cui si prevengono gli incendi del magnesio, l'area di lavorazione è il luogo in cui si verificano più spesso, proprio perché il magnesio viene lavorato in modo così dolce che le piante si rilassano. Trucioli e trucioli si accumulano insieme all'olio e al liquido refrigerante, e i trucioli di magnesio bagnati sono peggiori di quelli secchi: l'acqua reagisce lentamente con la superficie metallica fresca, generare idrogeno e calore all'interno di un contenitore chiuso, ecco come a “sicuro” il contenitore dei trucioli umido si riscalda automaticamente fino all'accensione durante la notte. La pratica competente è inequivocabile e verificabile: trucioli secchi raccolti in ambienti ventilati, contenitori non combustibili, separato dagli altri trucioli metallici (i contenitori misti in acciaio o alluminio complicano sia la lotta antincendio che il riciclaggio); trucioli bagnati tenuti sott'acqua in contenitori con ventilazione aperta all'aperto dove l'idrogeno può fuoriuscire, mai essiccato in contenitori sigillati; fini di macinazione trattati come la forma a più alta reattività che sono; e contenitori mai impilati o immagazzinati vicino a fonti di ignizione. Chiedi a un fornitore di accompagnarti ai contenitori dei chip. Il servizio di pulizia che vedi in un tour di novanta secondi è il vero sistema di gestione della sicurezza, non il raccoglitore nella sala conferenze.
Capacità di risposta al fuoco: Che cosa “Classe D” In realtà significa sul pavimento
La prevenzione alla fine fallisce, quindi il secondo livello di verifica è la risposta. Per il magnesio, la soppressione efficace funziona soffocando con il secco, agenti non combustibili: rivestimenti e flussi di magnesio dedicati che si sciolgono in una crosta sigillante sul metallo liquido, sabbia secca o trucioli di ghisa secchi per fuochi solidi, ed estintori di classe D: NaCl in polvere- o agenti a base di grafite applicati delicatamente, poiché un flusso pressurizzato può disperdere trucioli ardenti e allargare il fuoco. Nota le sottigliezze operative per le quali si allena un vero programma: la sabbia contenente silicio non deve essere ammucchiata su una pozza di magnesio fuso (la reazione Mg-Si aggiunge calore), e acqua, schiuma, e la CO₂ – le prime tre cose a cui tende una persona inesperta – peggiorano gli incendi del magnesio. Verificare che gli agenti siano immagazzinati nel punto di rischio anziché in una gabbia centrale, che le unità di Classe D e le scorte di copertura siano ispezionate secondo un programma, e che le esercitazioni siano registrate. Se la risposta a “quando il personale ha perforato per l'ultima volta una fuoriuscita di metallo fuso?” è un'alzata di spalle, il codice colore dell'estintore è decorativo.
Standard da citare nella checklist di audit
Dare forza all'audit significa citare schemi piuttosto che vibrazioni. NFPA 484, lo standard per i metalli combustibili, è il documento di riferimento per le operazioni di lavorazione e finitura che coinvolgono metalli come il magnesio e riguarda la raccolta, magazzinaggio, e gestione di multe e trucioli, controllo delle polveri, e disposizioni antincendio. Le linee guida OSHA sulle polveri di metalli combustibili si applicano ovunque la macinazione produca particelle fini disperse nell’aria. Nelle filiere dell'automotive, lo strato EHS è interno allo IATF 16949 ecosistema di audit, ma un acquirente focalizzato specificamente sul magnesio dovrebbe comunque sottoporsi ai controlli fisici, perché l'ambito di un certificato raramente lo dice “chip am.” E se la tua parte riguarda una batteria o un abitacolo, aggiungere le domande a livello di prodotto: gestione dei fornitori della corrosione galvanica quando il magnesio si unisce all'acciaio o all'alluminio, e partecipazione documentata alle revisioni degli incidenti e degli eventi termici. La tabella seguente condensa la procedura dettagliata.
| Area di controllo | Che bell'aspetto | Bandiera rossa |
|---|---|---|
| Protezione dallo scioglimento | Misurato, gas di copertura monitorato con allarmi; procedura scritta per la mancanza di gas | Flusso non monitorato, nessuna cronologia degli allarmi, gli operatori non sono sicuri della perforatrice |
| Scorie e residui | Contenitori sigillati non combustibili, raffreddato prima dello stoccaggio, flusso di rifiuti differenziati | Scorie in contenitori aperti vicino a combustibili |
| Gestione dei chip | Contenitori in acciaio ventilati a secco, metalli segregati, trucioli bagnati sott'acqua all'aperto | Truciolo misto, contenitori umidi sigillati, essiccazione del truciolo umido |
| Stock di soppressione | Unità di classe D più copertura/sabbia con classificazione Mg nel punto di rischio, ispezionato e forato | Solo estintori ABC in un vano in magnesio; nessun registro delle esercitazioni |
| Controllo chimico | Verifica spettrometrica per lotto con ferro e nichel all'interno di tappi in lega | Affidamento solo ai certificati dello stabilimento per il materiale rifuso |
| Formazione ed esercitazioni | Esercitazioni programmate per metalli fusi e trucioli, record per i turni visitati | Ultimo aggiornamento del raccoglitore di formazione prima dell'arrivo della richiesta di offerta |
Cosa richiede la parte in servizio dal fornitore
La produzione ignifuga è un dovere del fornitore nei confronti del proprio personale; l’interesse separato dell’acquirente è se la disciplina di sicurezza si manifesta nel prodotto. Lo fa, in tre modi trasferibili. Il controllo della fusione e dei prodotti chimici che previene il rischio di accensione è lo stesso sistema che previene lo scorrimento del ferro e le sue conseguenze di corrosione nell'alloggiamento. La disciplina dei parametri che mantiene coperto un forno è la disciplina che mantiene i profili di iniezione documentati e i risultati delle radiografie stabili. E la cultura della tracciabilità: lotti tracciati dal MES, campioni di conservazione, controllo del cambiamento: è ciò che consente di restringere un problema sul campo a un lotto di calore anziché a un anno di produzione. Quando citiamo il lavoro del magnesio, la documentazione di sicurezza richiesta dal team EHS di un cliente è un sottoprodotto del modo in cui la cella già funziona, che è l'ordine corretto delle operazioni.
Scrivere la verifica della sicurezza nella decisione di approvvigionamento
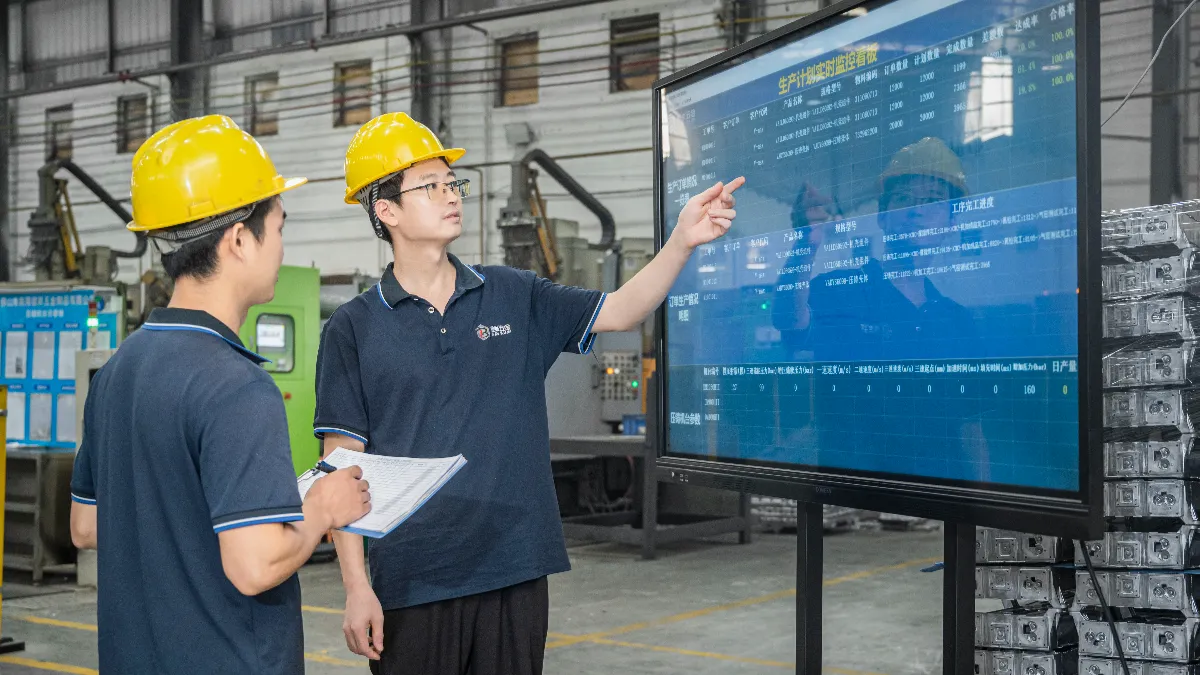
La sintesi pratica per gli appalti e l'EHS: trattare la mitigazione del rischio di incendio da magnesio come una voce di verifica del sito con prove nominative: registrazioni di monitoraggio del gas di copertura, fotografie del layout del contenitore dei chip, tronchi di perforazione, certificati di lotto spettrometrici – piuttosto che una domanda sì/no su un questionario del fornitore. Chiedi la passeggiata, non il legante. Se un fornitore esita al piano di fusione o ai contenitori dei trucioli, hai la tua risposta prima dell'apertura del listino prezzi. Nostro pagina del servizio di controllo qualità documenta i sistemi di verifica che affiancano il nostro programma di sicurezza, e il indice del blog contiene il resto della nostra serie di guide all'acquisto. Sottoporre una parte in magnesio a un vero DFM e a una revisione della documentazione di sicurezza, inizia la conversazione con un disegno sul nostro pagina dei contatti.
FAQ
I getti pressofusi in magnesio rappresentano un rischio di incendio nel prodotto finito?
No, non in nessuna normale condizione di servizio. Una parte solida di magnesio deve essere riscaldata oltre il suo punto di accensione come massa per bruciare, cosa che gli ambienti di servizio non fanno. I rischi reali sono limitati alla fase di produzione: metallo fuso, trucioli e fini di lavorazione, e scorie, ed è esattamente il motivo per cui gli audit dei fornitori si concentrano su questi tre flussi piuttosto che sul casting stesso.
Perché non si deve mai usare l'acqua su un incendio al magnesio??
La combustione del magnesio divide l’acqua in idrogeno e ossigeno, alimentando il fuoco con più combustibile di quanto ne rimuova, e l'acqua che entra in contatto con il magnesio fuso si trasforma in vapore in modo esplosivo, spargendo metallo ardente. La schiuma e la CO₂ sono ugualmente inefficaci sugli incendi dei metalli. Gli agenti corretti soffocano: rivestimenti contenenti magnesio che si incrostano sul metallo liquido, sabbia secca o trucioli di ghisa secchi su solidi, e polveri di classe D applicate a bassa velocità.
Quale standard regola la sicurezza nella movimentazione del magnesio in una fonderia??
NFPA 484, lo standard per i metalli combustibili, è il riferimento primario per l'elaborazione, finitura, e operazioni di gestione dei trucioli che coinvolgono il magnesio, riguardanti la riscossione e l'immagazzinamento delle sanzioni pecuniarie, controllo delle polveri, e protezione antincendio. La guida OSHA sulla polvere di metalli combustibili si applica alle operazioni di macinazione, e le aspettative EHS dei fornitori automobilistici vengono inoltre verificate nell'ambito dell'IATF 16949 struttura.
Come posso verificare il programma di sicurezza del magnesio di un fornitore durante un audit?
Percorri le tre zone di pericolo e chiedi prove nominate: registrazioni del flusso del cover-gas e degli allarmi nei forni fusori, separazione del contenitore dei trucioli e tipo di contenitore durante la lavorazione, e scorte di soppressione nel punto di rischio: unità di classe D più copertura di classe Mg o sabbia asciutta, con tronchi di perforazione dietro di loro. Un programma che produce registrazioni dei turni visitati è reale; uno che produce un raccoglitore assemblato per la tua richiesta di offerta non lo è.