A primeira pergunta de todo comprador sobre a segurança da fundição sob pressão de magnésio é errada. “O magnésio é inflamável?” tem uma resposta clássica - sim, sob condições específicas que quase nunca envolvem a peça que você tem em mãos — e essa resposta é inútil para seleção de fornecedores. A pergunta certa é operacional: A fundição que você está prestes a auditar executa um programa de prevenção de incêndio proporcional ao metal que derrete?, e isso pode provar isso? Porque o risco de magnésio não é uma propriedade do seu suporte; é uma propriedade do metal fundido, cavacos de usinagem, e escória, tratado três vezes ao dia por quem você escolher.
As peças fundidas de magnésio acabadas são tão seguras quanto as de alumínio acabado: acender uma parte sólida requer aquecer toda a massa além do ponto de ignição, o que nenhum ambiente de serviço faz. O perigo vive rio acima, na planta do fornecedor - e as equipes de compras e EHS têm todas as responsabilidades para inspecioná-lo. Este guia define onde está o risco real, como é uma operação competente de magnésio, e o que verificar em uma auditoria de fornecedor antes de assinar.
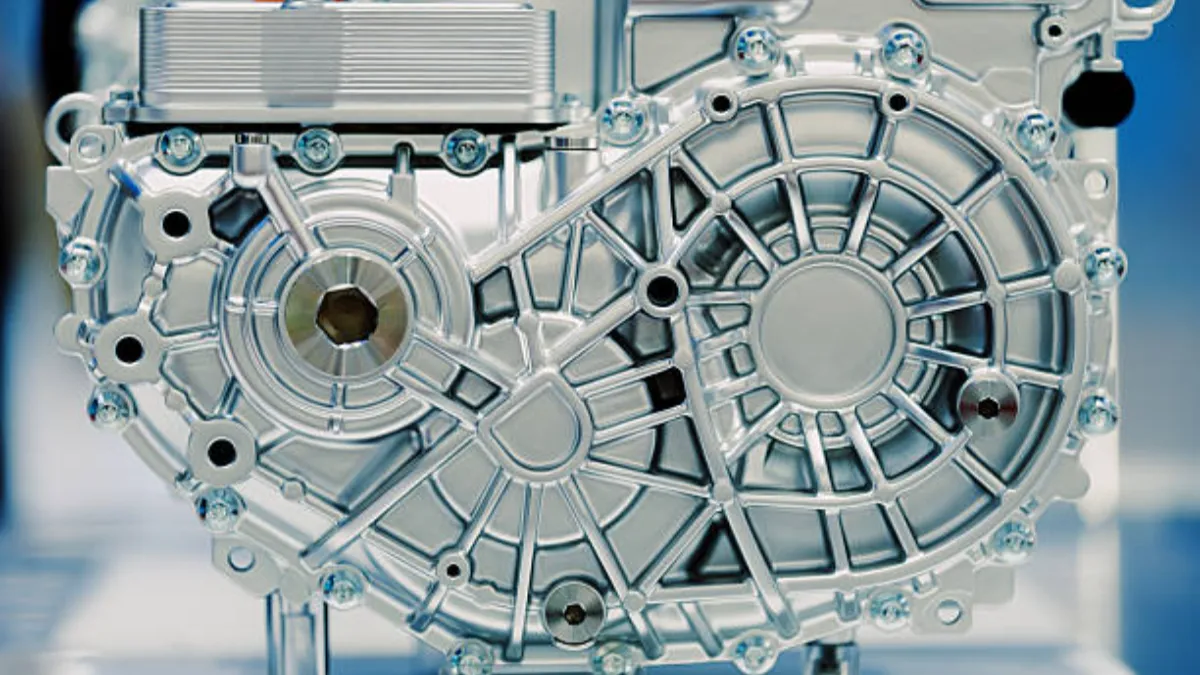
Onde realmente reside o risco de incêndio do magnésio
O magnésio não queima a granel e queima facilmente em pequenos pedaços, e a lacuna entre esses estados é tudo. As três formas reais de perigo em uma fábrica de fundição sob pressão são: Metal fundido, que oxida e pode inflamar no ar se não for protegido ou derramado; usinagem de cavacos e cavacos, cuja grande área superficial inflama devido ao calor de fricção e, pior, reage com água; e escória ou finos provenientes da limpeza e moagem do forno, que se aquecem à medida que oxidam. A peça fundida acabada – e por extensão o produto acabado em campo – não está nessa lista. Uma avaliação de fornecedor que trata o magnésio como um metal inerentemente perigoso, em vez de um conjunto específico de processos de manuseio, interpretou mal o risco; aquele que trata os processos de manuseio casualmente o interpretou mal e fatalmente.
Dois fatos da química conduzem todo o programa. Primeiro, a água não extingue o magnésio em chamas – ela se divide na temperatura do fogo, alimentando hidrogênio para a chama, e um jato de água em magnésio fundido pode se transformar em uma explosão de vapor que espalha metal em chamas. Segundo, extintores comuns são construídos para as classes de incêndio erradas: magnésio precisa ser sufocado por seco, agentes não reativos. Tudo o que um comprador deve verificar segue estas duas frases.
Controles da fundição: A primeira parada de auditoria
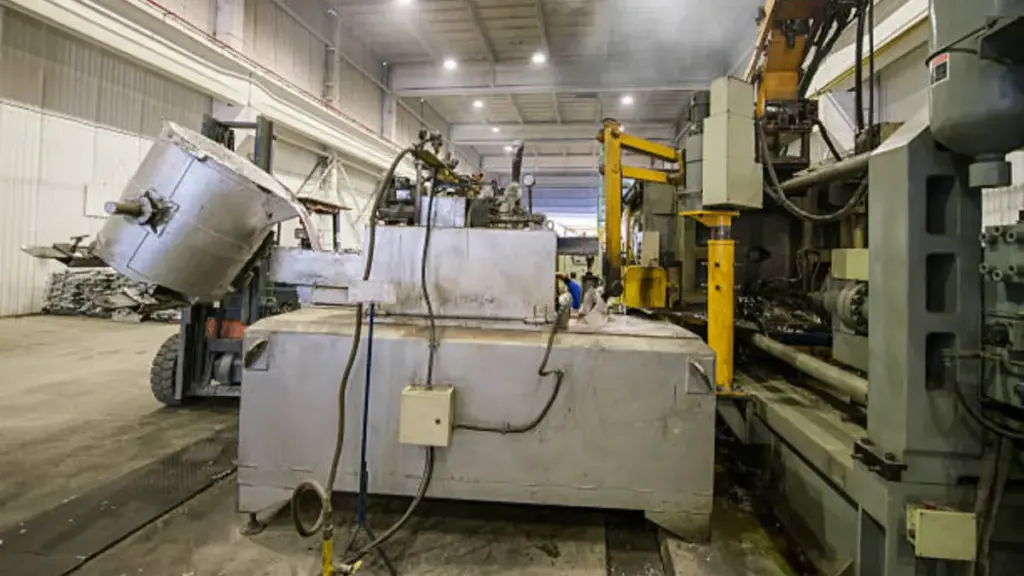
O magnésio fundido é protegido do ar por sistemas de cobertura, e o que você encontra (ou não encontrar) no chão do forno diz mais sobre um fornecedor do que qualquer certificado na parede. O padrão industrial tradicional é uma mistura medida de SF₆-ar que cobre a superfície fundida, onde uma pequena porcentagem controlada de SF₆ mantém a oxidação sob controle; porque SF₆ é um potente gás de efeito estufa, fábricas sérias mudaram para produtos químicos de proteção à base de SO₂ ou totalmente livres de SF₆. De qualquer jeito, as questões de auditoria são as mesmas: A proteção é continuamente fornecida e monitorada, com alarmes de fluxo e concentração? O que acontece em caso de falha de gás – existe um procedimento praticado, ou uma confusão? As tampas dos fornos, ferramentas de carregamento, e caminhos de transferência de fusão secos, porque a umidade em contato com o metal fundido é o cenário clássico de explosão? A escória é desnatada para o dedicado, selado, recipientes não combustíveis em vez de serem jogados no lixo geral?
O controle químico pertence à mesma parada. Contaminação por ferro e níquel — por cadinhos corroídos, sucata errada, ou ferramentas enferrujadas — degradam as propriedades mecânicas e a resistência à corrosão, é por isso que as ligas de magnésio de alta pureza limitam o ferro em frações de um por cento. Uma fábrica que leva o magnésio a sério realiza verificação espectrográfica em lotes fundidos; o nosso verifica a química a cada duas horas na produção com um espectrômetro de leitura direta no local, e trata isso como o chão, não o teto, da disciplina de fusão.
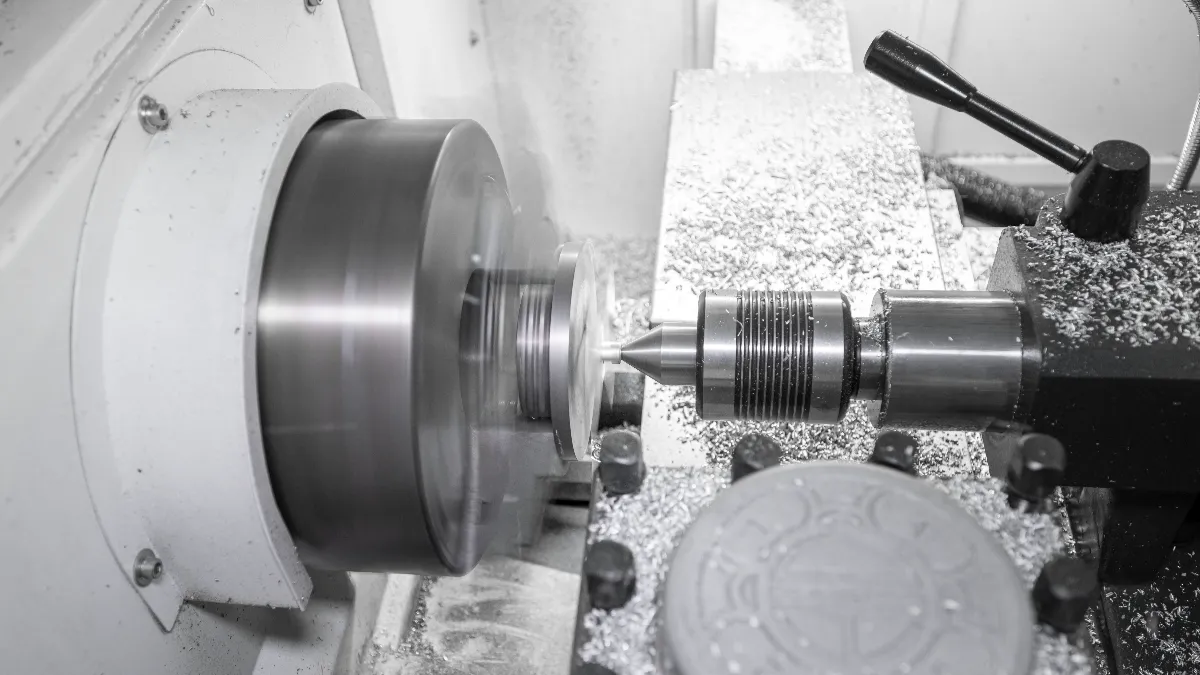
Batatas fritas, limalha, e poeira: O perigo menos gerenciado
Se a aciaria for onde os incêndios de magnésio são evitados, a área de usinagem é onde eles são causados com mais frequência - precisamente porque o magnésio trabalha tão suavemente que as plantas relaxam. Lascas e limalhas se acumulam com óleo e líquido refrigerante, e chips de magnésio úmidos são piores que os secos: a água reage lentamente com a superfície do metal fresco, gerando hidrogênio e calor dentro de uma caixa fechada, que é como um “seguro” recipiente de aparas úmido aquece automaticamente até a ignição durante a noite. A prática competente é inequívoca e auditável: cavacos secos coletados em ventilação, recipientes não combustíveis, segregado de outras limalhas de metal (recipientes mistos de aço ou alumínio complicam tanto o combate a incêndios quanto a reciclagem); lascas úmidas mantidas sob a água em recipientes abertos ao ar livre, onde o hidrogênio pode sair, nunca seque em caixas lacradas; finos de moagem tratados como a forma de maior reatividade que são; e recipientes nunca empilhados ou armazenados perto de fontes de ignição. Peça a um fornecedor para acompanhá-lo até as caixas de chips. A limpeza que você vê em um tour de noventa segundos é o verdadeiro sistema de gerenciamento de segurança, não o fichário na sala de conferências.
Capacidade de resposta ao fogo: O que “Classe D” Na verdade significa no chão
A prevenção falha eventualmente, então a segunda camada de verificação é a resposta. Para magnésio, supressão eficaz funciona sufocando com seco, agentes não combustíveis: coberturas e fluxos de magnésio dedicados que derretem em uma crosta de vedação sobre metal líquido, areia seca ou aparas de ferro fundido secas para incêndios sólidos, e extintores Classe D - NaCl em pó- ou agentes à base de grafite aplicados suavemente, já que um fluxo pressurizado pode espalhar lascas em chamas e ampliar o fogo. Observe as sutilezas operacionais que um programa real treina: areia contendo silício não deve ser amontoada em uma poça de magnésio fundido (a reação Mg-Si adiciona calor), e água, espuma, e CO₂ – as três primeiras coisas que uma pessoa não treinada busca – pioram os incêndios de magnésio. Verifique se os agentes estão estocados no ponto de risco e não em uma gaiola central, que as unidades Classe D e o estoque de cobertura sejam inspecionados de acordo com um cronograma, e que os exercícios são registrados. Se a resposta para “quando foi a última vez que a equipe perfurou um derramamento de metal fundido” é um encolher de ombros, o código de cores do extintor é decoração.
Padrões a serem nomeados na lista de verificação de auditoria
Dar força à auditoria significa citar estruturas em vez de vibrações. NFPA 484, o Padrão para Metais Combustíveis, é o documento de referência para operações de processamento e acabamento envolvendo metais como o magnésio — abrange a coleta, armazenar, e manuseio de multas e chips, controle de poeira, e disposições de proteção contra incêndio. A orientação sobre pó de metal combustível da OSHA se aplica onde quer que a moagem produza partículas finas no ar. Nas cadeias de abastecimento automotivas, a camada EHS viaja dentro da IATF 16949 ecossistema de auditoria, mas um comprador focado especificamente em magnésio ainda deve seguir os controles físicos, porque um escopo de certificado raramente diz “chip sou.” E se a sua peça for para bateria ou habitáculo, adicione as perguntas no nível do produto: fornecedor de tratamento de corrosão galvânica quando o magnésio se une ao aço ou ao alumínio, e participação documentada em análises de acidentes e eventos térmicos. A tabela abaixo condensa o passo a passo.
| Área de auditoria | Que bom parece | Bandeira vermelha |
|---|---|---|
| Proteção contra derretimento | Medido, gás de cobertura monitorado com alarmes; procedimento escrito de falha de gás | Fluxo não monitorado, sem histórico de alarme, operadores inseguros sobre a broca |
| Escória e resíduos | Recipientes não combustíveis selados, resfriado antes do armazenamento, fluxo de resíduos segregados | Escória em recipientes abertos perto de combustíveis |
| Gerenciamento de chips | Caixas de aço ventiladas a seco, metais segregados, lascas molhadas debaixo d'água ao ar livre | Lascas mistas, caixas úmidas seladas, secagem de cavacos úmidos |
| Estoque de supressão | Unidades Classe D mais cobertura/areia com classificação Mg no ponto de risco, inspecionado e perfurado | Somente extintores ABC em uma baia de magnésio; nenhum registro de perfuração |
| Controle químico | Verificação espectrométrica por lote com ferro e níquel dentro de tampas de liga | Confiança apenas em certificados de usina para material refundido |
| Treinamento e exercícios | Exercícios programados de metal fundido e queima de cavacos, registros dos turnos que você visita | O fichário de treinamento foi atualizado pela última vez antes da chegada da sua RFQ |
O que a peça em serviço precisa do fornecedor
A fabricação segura contra incêndio é um dever do fornecedor para com sua própria equipe; o interesse separado do comprador é se a disciplina de segurança aparece no produto. Isso acontece, de três maneiras transferíveis. O controle de fusão e química que evita o risco de ignição é o mesmo sistema que evita a fluência do ferro e suas consequências de corrosão em sua carcaça. A disciplina de parâmetros que mantém um forno coberto é a disciplina que mantém os perfis de disparo documentados e os resultados de raios X estáveis. E a cultura de rastreabilidade — lotes rastreados pelo MES, amostras de retenção, controle de mudanças – é o que permite que um problema de campo seja reduzido a um lote térmico em vez de um ano de produção. Quando citamos o trabalho do magnésio, a documentação de segurança solicitada pela equipe de EHS de um cliente é um subproduto de como a célula já funciona, qual é a ordem correta das operações.
Escrevendo a verificação de segurança na decisão de fornecimento
O resumo prático para compras e EHS: tratar a mitigação do risco de incêndio por magnésio como um item de auditoria do local com evidências nomeadas - registros de monitoramento de gás de cobertura, fotografias de layout de contêiner de chips, registros de perfuração, certificados de lote espectrométrico — em vez de uma pergunta sim/não em um questionário do fornecedor. Peça a caminhada, não o fichário. Se um fornecedor hesitar no piso de fusão ou nas caixas de cavacos, você tem sua resposta antes que a tabela de preços seja aberta. Nosso página de serviço de controle de qualidade documenta os sistemas de verificação que funcionam junto com nosso programa de segurança, e o índice do blog traz o resto de nossa série de guias do comprador. Para submeter uma peça de magnésio a uma revisão real do DFM e da documentação de segurança, inicie a conversa com um desenho em nosso página de contato.
Perguntas frequentes
As peças fundidas de magnésio representam risco de incêndio no produto acabado??
Não - não em qualquer condição normal de serviço. Uma parte sólida de magnésio deve ser aquecida além do seu ponto de ignição como uma massa para queimar, quais ambientes de serviço não fazem. Os perigos genuínos estão confinados à fase de fabricação: Metal fundido, usinagem de cavacos e finos, e escória, é exatamente por isso que as auditorias de fornecedores visam esses três fluxos, em vez da fundição em si.
Por que a água nunca deve ser usada em fogos de magnésio?
A queima de magnésio divide a água em hidrogênio e oxigênio, alimentando o fogo com mais combustível do que remove, e a água em contato com o magnésio fundido se transforma em vapor de forma explosiva, espalhando metal em chamas. Espuma e CO₂ são igualmente ineficazes em incêndios em metais. Agentes corretos sufocam: coberturas com classificação de magnésio que formam crostas sobre metal líquido, areia seca ou aparas de ferro fundido secas em sólidos, e pós Classe D aplicados em baixa velocidade.
Qual padrão rege a segurança no manuseio do magnésio em uma fundição?
NFPA 484, o Padrão para Metais Combustíveis, é a principal referência para processamento, acabamento, e operações de manuseio de cavacos envolvendo magnésio, cobrindo coleta e armazenamento de multas, controle de poeira, e proteção contra incêndio. A orientação sobre pó de metal combustível da OSHA se aplica a operações de retificação, e as expectativas de EHS dos fornecedores automotivos também são auditadas pela IATF 16949 estrutura.
Como verifico o programa de segurança de magnésio de um fornecedor durante uma auditoria?
Caminhe pelas três zonas de perigo e peça evidências nomeadas: fluxo de gás de cobertura e registros de alarme nos fornos de fusão, segregação de compartimento de cavacos e tipo de recipiente na usinagem, e estoque de supressão no ponto de risco - unidades Classe D mais cobertura com classificação Mg ou areia seca - com registros de perfuração atrás deles. Um programa que produz registros dos turnos que você visita é real; aquele que produz um fichário montado para sua RFQ não é.