डाई कास्टिंग में एल्यूमीनियम मिश्र धातु का चयन क्यों मायने रखता है
सही एल्यूमीनियम मिश्र धातु का चयन लागत को आकार देने वाले शुरुआती निर्णयों में से एक है, गुणवत्ता, और प्रत्येक डाई कास्ट भाग का प्रदर्शन. एक ही मशीन से दो कास्टिंग निकल सकती हैं, एक ही चक्र समय पर, और अभी भी क्षेत्र में पूरी तरह से अलग व्यवहार करते हैं - क्योंकि मिश्र धातु रसायन शास्त्र यांत्रिक शक्ति तय करता है, दबाव की जकड़न, संक्षारण प्रतिरोध, मशीन की, और भाग के माध्यम से ऊष्मा कैसे प्रवाहित होती है.
सोर्सिंग टीमों और डिज़ाइन इंजीनियरों के लिए, व्यावहारिक समस्या यह है कि मिश्र धातु के नाम तीन अलग-अलग मानक प्रणालियों से आते हैं. एक अमेरिकी खरीदार A380 निर्दिष्ट कर सकता है, एक यूरोपीय ड्राइंग के लिए ENAC की आवश्यकता हो सकती है 47100, और एक एशियाई आपूर्तिकर्ता ADC12 का उद्धरण देता है. यह समझना कि ये श्रृंखलाएं एक-दूसरे से कैसे संबंधित हैं, आरएफक्यू चरण में महंगे भ्रम को रोकती हैं. यह मार्गदर्शिका मुख्यधारा के डाई कास्टिंग एल्यूमीनियम मिश्र धातु - जेआईएस श्रृंखला - की व्याख्या करती है (एडीसी12, एडीसी1), एएसटीएम श्रृंखला (ए 380, ए360), और EN श्रृंखला (ईएनएसी 44300, 47100, 46000) - सामान्य खरीद भाषा में.
डाई कास्टिंग एल्यूमीनियम मिश्र धातु क्या है??
डाई कास्टिंग एल्यूमीनियम मिश्र धातु उच्च दबाव डाई कास्टिंग के लिए डिजाइन किए गए अल-सी परिवार की इंजीनियर्ड सामग्री हैं (एचपीडीसी). सिलिकॉन वर्कहॉर्स तत्व है: यह गलनांक को कम करता है, पिघली हुई तरलता में सुधार होता है जिससे पतली दीवारें साफ-सुथरी भर जाती हैं, और जमने की सिकुड़न को कम करता है. तांबा ताकत और मशीनेबिलिटी जोड़ता है लेकिन संक्षारण प्रतिरोध की लागत देता है. लोहा, मैगनीशियम, और मैंगनीज कम मात्रा में रसायन को पूरा करता है.
आज लगभग सभी संरचनात्मक डाई कास्टिंग अल-सी-क्यू परिवार से आती हैं, तीन समानांतर प्रणालियों के अंतर्गत मानकीकृत:
- जेआईएस एच5302 (जापान) - एडीसी श्रृंखला, एशियाई डाई कास्टिंग आपूर्तिकर्ताओं में डिफ़ॉल्ट व्यावसायिक भाषा.
- एएसटीएम बी85 (हम) - ए-सीरीज़: ए360, ए 380, ए383, A413 और अन्य.
- में 1706 (यूरोप) - ईएनएसी पदनाम प्रणाली, जैसे ईएनएसी 44300 (AlSi12(फ़े)).
परिवार भारी रूप से ओवरलैप होते हैं, यही कारण है कि प्रत्येक मानक को एक अलग सामग्री के रूप में मानने के बजाय उन्हें क्रॉस-रेफरेंस करना - एक अच्छे निर्णय का तेज़ तरीका है.
जेआईएस श्रृंखला: एडीसी12, एडीसी1, और DC1
एडीसी12 यह एशिया में सबसे व्यापक रूप से उपयोग किया जाने वाला डाई कास्टिंग एल्यूमीनियम मिश्र धातु है, और अच्छे कारण के लिए. 9.6-12.0% पर सिलिकॉन और 1.5-3.5% पर तांबे के साथ, यह चारों ओर एक विशिष्ट तन्य शक्ति प्रदान करता है 310 एमपीए, उत्कृष्ट कास्टेबिलिटी, और एक संतुलित लागत प्रोफ़ाइल. यह आवास के लिए डिफ़ॉल्ट विकल्प है, कोष्ठक, हीट सिंक, और सामान्य संरचनात्मक घटक. BIAN ADC12 को डाई कास्ट हाउसिंग और भागों के लिए अपने मुख्य मिश्र धातु के रूप में चलाता है, निर्यात कार्यक्रमों के लिए पर्यावरण के अनुरूप इनगोट ग्रेड शामिल हैं.
एडीसी1 उच्च-सिलिकॉन सिरे पर बैठता है (और 11.0–13.0%) नीचे तांबा रखा हुआ है 0.6%. इसका परिणाम बेहतर पिघली हुई तरलता और दबाव की जकड़न है, ADC12 की तुलना में कुछ कम ताकत पर. पतली दीवार वाले बाड़े और वे हिस्से जिन्हें रिसाव परीक्षण पास करना होगा, इसका प्राकृतिक क्षेत्र हैं. डीसी1 समान हाई-सी को कवर करता है, चीनी व्यावसायिक उपयोग में निम्न-Cu रसायन, जीबी समकक्ष YL102 के साथ.
एएसटीएम श्रृंखला: ए380 और ए360
ए 380 उत्तरी अमेरिकी बाजार में सबसे प्रसिद्ध डाई कास्टिंग मिश्र धातु है. इसकी रसायन शास्त्र (और 7.5–9.5%, Cu 3.0–4.0%) सामान्य मिश्रधातुओं की सबसे अच्छी मशीनेबिलिटी और एक विशिष्ट तन्यता ताकत पैदा करता है 320 एमपीए. गियर मामले, वाल्व निकाय, और कोई भी भाग जिसे पोस्ट-कास्टिंग मशीनिंग की आवश्यकता होती है वह क्लासिक A380 अनुप्रयोग है. इसका व्यापार निम्न-तांबा ग्रेड की तुलना में कम संक्षारण प्रतिरोध है.
ए360 सिलिकॉन को ऊंचा रखता है (9.0-10.0%) और नीचे तांबा 0.6%, A380 की तुलना में बेहतर संक्षारण प्रतिरोध और थोड़ी अधिक लचीलापन प्रदान करता है, कुछ हद तक कठिन मशीनिंग की कीमत पर. मौसम के संपर्क में आने वाली पतली दीवार वाले हिस्से - बाहरी ल्यूमिनेयर आवास, समुद्री-आसन्न घटक - अक्सर A360 या इसके कम-तांबा समकक्षों पर उतरते हैं.
एन सीरीज: ईएनएसी 44300, 47100, और 46000
यूरोपीय चित्र EN से ENAC क्रमांकन का उपयोग करते हैं 1706. डाई कास्टिंग आरएफक्यू में सबसे अधिक बार दिखाई देने वाले तीन ग्रेड हैं:
- ईएनएसी 44300 — अलसी12(फ़े): उच्च तरलता, उत्कृष्ट दबाव जकड़न, और मजबूत पतली दीवार क्षमता. आवास और सीलबंद बाड़ों के लिए यूरोपीय वर्कहॉर्स.
- ईएनएसी 47100 - AlSi10Cu2(फ़े): ADC12 से निकटतम EN मेल खाता है; एक सामान्य प्रयोजन संरचनात्मक मिश्र धातु जो ताकत और कास्टेबिलिटी को संतुलित करती है.
- ईएनएसी 46000 —AlSi9Cu3(फ़े): A380 का EN समकक्ष, जहां मशीनीकरण मायने रखता है वहां इष्ट.
यदि आपकी ड्राइंग एक ईएनएसी ग्रेड का हवाला देती है और आपूर्तिकर्ता एक जेआईएस या एएसटीएम नाम उद्धृत करता है, नीचे दी गई तुल्यता तालिका आपको बताती है कि क्या प्रतिस्थापन एक वास्तविक मिलान है या विभिन्न नामकरण में छिपा हुआ डाउनग्रेड है.
एक नज़र में मिश्र धातु तुलना
| मिश्र धातु | मानक | और (%) | घन (%) | संघ राज्य क्षेत्रों (ठेठ) | के लिए सर्वोत्तम रूप से जाना जाता है |
|---|---|---|---|---|---|
| एडीसी12 | जेआईएस एच5302 | 9.6-12.0 | 1.5-3.5 | ~310 एमपीए | सामान्य प्रयोजन कास्टेबिलिटी और लागत संतुलन |
| ए 380 | एएसटीएम बी85 | 7.5-9.5 | 3.0-4.0 | ~320 एमपीए | सर्वोत्तम मशीनेबिलिटी; मशीनीकृत घटक |
| ए360 | एएसटीएम बी85 | 9.0-10.0 | ≤0.6 | ~300 एमपीए | संक्षारण प्रतिरोध; पतली दीवारें |
| ईएनएसी 44300 | में 1706 | 10.5-13.5 | ≤0.3* | ~240 एमपीए | तरलता और दबाव की जकड़न |
| एडीसी1 / डीसी1 | वह / जीबी | 11.0-13.0 | ≤0.6 | ~290 एमपीए | रिसाव-महत्वपूर्ण पतली दीवार वाले बाड़े |
*अन्य मिश्र धातु तत्व ग्रेड के अनुसार भिन्न होते हैं; संपूर्ण रसायन विज्ञान के लिए शासी मानक देखें. मान विशिष्ट उच्च दबाव डाई कास्ट आंकड़े हैं - हमेशा प्रत्येक लॉट के लिए मिल प्रमाणपत्र और आपके आपूर्तिकर्ता की स्पेक्ट्रोमीटर रिपोर्ट के विरुद्ध पुष्टि करें.
क्रॉस-स्टैंडर्ड समतुल्यता: कौन सा मिश्र धातु किससे मेल खाता है?
तीन नामकरण प्रणालियाँ अतिव्यापी सामग्रियों का वर्णन करती हैं. तीन समतुल्य एंकर जो अधिकांश आरएफक्यू चर्चाओं का निपटारा करते हैं:
| परिवार | वह | एएसटीएम | में | जीबी / बी एस | चरित्र |
|---|---|---|---|---|---|
| सामान्य संरचनात्मक | एडीसी12 | ए383 | ईएनएसी 47100 | YL113 | सर्वोत्तम सर्वांगीण कास्टेबिलिटी |
| मशीनिंग-अनुकूल | — | ए 380 | ईएनएसी 46000 | YL112 | उच्चतम शक्ति, आसान मशीनिंग |
| तरल पदार्थ / रिसाव मजबूत | एडीसी1 | ए413 | ईएनएसी 44300 | YL102 / एलएम6 | पतली दीवारें, दबाव की जकड़न |
दो सावधानियाँ लागू होती हैं. पहला, “समकक्ष” मतलब करीब, समान नहीं - अशुद्धता सीमाएँ और छोटे तत्व मानकों के बीच भिन्न होते हैं, इसलिए महत्वपूर्ण भागों को अभी भी वास्तविक रसायन विज्ञान पर प्रथम-लेख निरीक्षण की आवश्यकता है. दूसरा, जब कोई चित्र A360 जैसे संक्षारण-महत्वपूर्ण ग्रेड का हवाला देता है, A380 जैसे उच्च-तांबा मिश्र धातु को प्रतिस्थापित करना एक समान स्वैप नहीं है, भले ही ताकत संख्या समान दिखती हो.
विशेष उच्च-तापीय-चालकता मिश्र धातु: AlSi8, एलएचबी1, HA7-एस
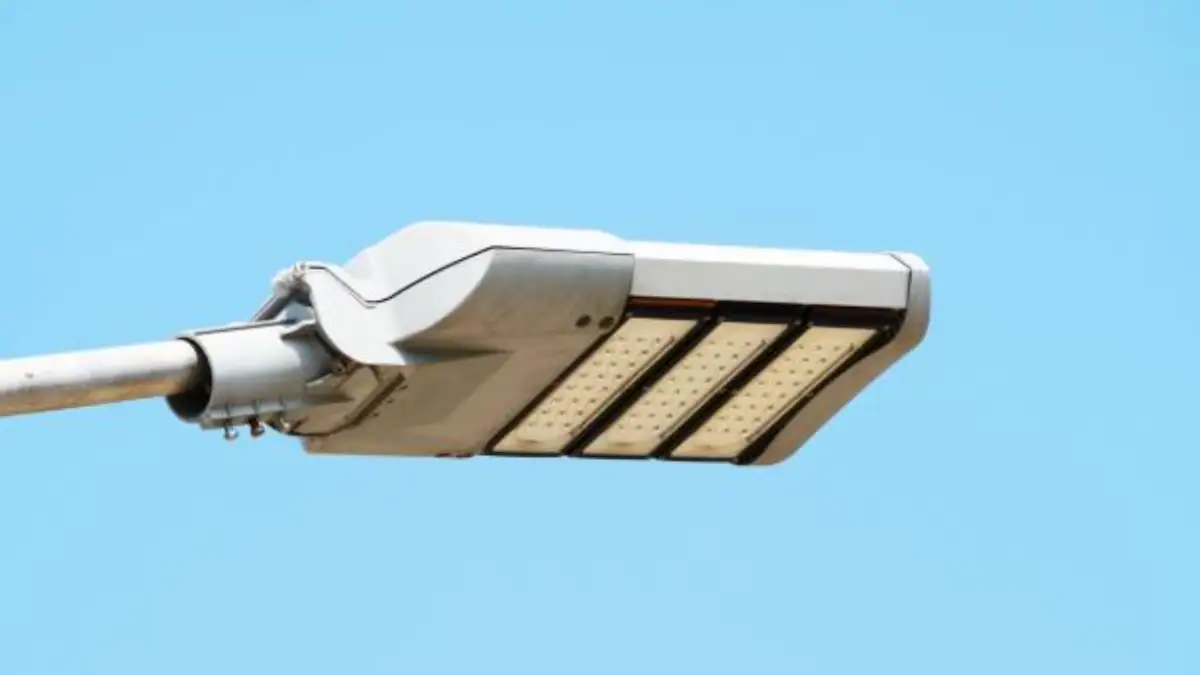
मानक डाई कास्टिंग मिश्र धातुएँ लगभग 90-150 W/ पर ऊष्मा का संचालन करती हैं।(एम·के) - अधिकांश आवासों के लिए पर्याप्त, लेकिन एलईडी लाइटिंग और ईवी इलेक्ट्रॉनिक्स के लिए एक बाधा जहां गर्मी को तेजी से छोड़ना होगा. उस अंतर ने विशेष उच्च-चालकता डाई कास्टिंग मिश्र धातुओं के विकास को प्रेरित किया: AlSi8 परिवार और LHB1 और HA7-S जैसे ग्रेड, जो तापीय चालकता को ऊपर तक धकेलता है 200 डब्ल्यू/(एम·के) पूरी तरह से डाई-कास्टेबल रहते हुए.
एलईडी ल्यूमिनेयर हाउसिंग के लिए, बैटरी ट्रे घटक, पावर इलेक्ट्रॉनिक्स बाड़े, और मोटर नियंत्रक आवास, ये ग्रेड डाउनस्ट्रीम हीट सिंक को खत्म कर सकते हैं या उन्हें काफी हद तक कम कर सकते हैं. ट्रेड-ऑफ आमतौर पर संरचनात्मक ग्रेड की तुलना में कुछ हद तक कम ताकत वाला होता है, इसलिए भाग ज्यामिति और दीवार खंडों को ADC12 डिज़ाइन से कॉपी करने के बजाय मिश्र धातु के आसपास इंजीनियर करने की आवश्यकता है. BIAN नियमित रूप से AlSi8 डालता है, एलएचबी1, और एलईडी और नए-ऊर्जा-वाहन कार्यक्रमों के लिए HA7-S, प्रत्येक मेल्ट पर इन-हाउस स्पेक्ट्रोमीटर सत्यापन के साथ.
किसी मिश्र धातु का अपने अनुप्रयोग से मिलान कैसे करें
एक संक्षिप्त निर्णय पथ अधिकांश परियोजनाओं को कवर करता है:
- सामान्य आवास और कोष्ठक - ADC12 से प्रारंभ करें (या A383 / ईएनएसी 47100 ड्राइंग पर). यह सबसे सुरक्षित डिफ़ॉल्ट और स्रोत के लिए सबसे आसान है.
- वे हिस्से जिन्हें मशीनीकृत किया जाएगा — ए380 / ईएनएसी 46000 तेजी से और साफ-सुथरा काटें.
- बाहरी या संक्षारण-उजागर बाड़े - A360 या लो-कॉपर ग्रेड की ओर झुकें, फिर गंभीर वातावरण के लिए पाउडर कोटिंग या ई-कोटिंग लगाएं.
- पतली दीवारें और लीक-परीक्षित भाग - हाई-सी, उच्च-तरलता ग्रेड: एडीसी1, ए413, ईएनएसी 44300.
- ताप नष्ट करने वाले भाग - अलसी8, एलएचबी1, या HA7-S जब मानक मिश्रधातुएँ पर्याप्त ऊष्मा प्रवाहित नहीं कर पाती हैं.
एप्लिकेशन संदर्भ उतना ही मायने रखता है जितना डेटाशीट. वही ईएनएसी 44300 सीलबंद ऑटोमोटिव नियंत्रक की तुलना में पाउडर-लेपित आउटडोर ल्यूमिनेयर के पीछे आवास अलग तरह से व्यवहार करता है - यही कारण है कि अनुभवी आपूर्तिकर्ता मिश्र धातु की पुष्टि करने से पहले भाग के पर्यावरण के बारे में पूछते हैं. आप देख सकते हैं कि कैसे मिश्र धातु का चयन प्रक्रिया क्षमताओं के साथ इंटरैक्ट करता है पूर्ण डाई कास्टिंग क्षमता अवलोकन.
ऑर्डर देने से पहले खरीदारों को क्या सत्यापित करना चाहिए
डाई कास्टिंग खरीद में मिश्र धातु प्रतिस्थापन सबसे शांत विफलता मोड में से एक है. एक भाग जो सही ढंग से मापता है और फिर भी जल्दी थक जाता है, आमतौर पर उस रसायन विज्ञान में वापस आ जाता है जो निर्दिष्ट ग्रेड से हट गया है. चार जाँचें उस अंतर को पाट देती हैं:
- पिघले स्तर का सत्यापन, सिर्फ प्रमाण पत्र पिंड नहीं. पूछें कि आपूर्तिकर्ता कितनी बार वास्तविक पिघल का परीक्षण करता है. स्पेक्ट्रोमीटर हर दो घंटे में जांच करता है - ताल बीआईएएन अपनी डाई कास्टिंग लाइनों पर चलता है - कास्टिंग तक पहुंचने से बहुत पहले संदूषण और संरचना बहाव को पकड़ लेता है.
- लॉट-मिलान मिल प्रमाणपत्र. प्रमाणपत्र वितरित लॉट के अनुरूप होने चाहिए और गवर्निंग मानक का हवाला देना चाहिए (जेआईएस एच5302, एएसटीएम बी85, या एन 1706).
- प्रथम-लेख रसायन विज्ञान रिपोर्ट किसी भी नए भाग या मिश्र धातु परिवर्तन के लिए आयामी रिपोर्ट के साथ.
- अनुशासन पुनः पिघलाओ. वापसी सामग्री के लिए केंद्रीकृत पिघलने और शोधन संचालन वाला एक आपूर्तिकर्ता - मशीन पर तदर्थ रीमेल्टिंग के बजाय - उत्पादन के दौरान सख्त रसायन शास्त्र स्थिरता बनाए रखता है.
बहु-वर्षीय कार्यक्रमों की योजना बनाने वाले खरीदारों को आपूर्तिकर्ता की गुणवत्ता प्रणाली की भी पुष्टि करनी चाहिए (आईएसओ 9001 सामान्य विनिर्माण के लिए, आईएटीएफ 16949 ऑटोमोटिव के लिए) सामग्री नियंत्रण को कवर करता है, सिर्फ अंतिम निरीक्षण नहीं.
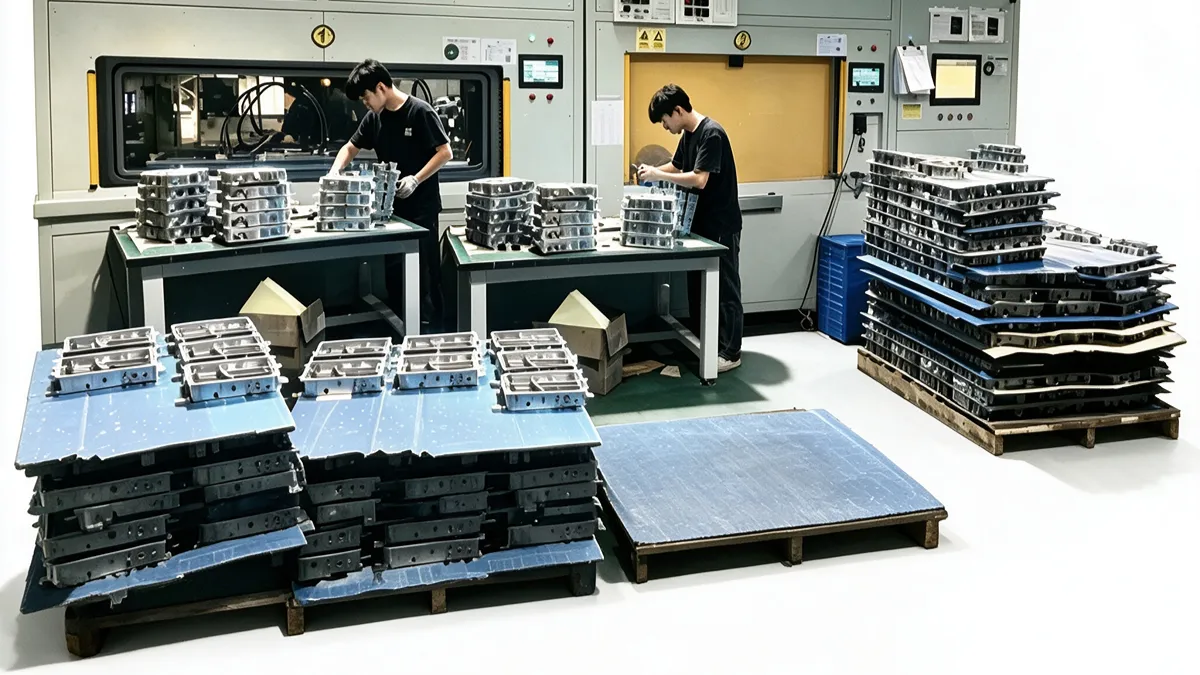
मिश्रधातु चयन से लेकर उत्पादन वास्तविकता तक
मिश्र धातु का चयन वह जगह है जहां डाई कास्टिंग परियोजना शुरू होती है, लेकिन परिणाम अभी भी टूलींग पर निर्भर करता है, मशीन टनभार, और प्रक्रिया नियंत्रण. एक आपूर्तिकर्ता जो मिश्र धातु की तरलता के बीच बातचीत पर चर्चा कर सकता है, गेट डिजाइन, और दीवार की मोटाई - और आपको रिकॉर्ड पिघला हुआ दिखाएगी - एक कार्यक्रम पर अधिक लागत बचाएगी, जो कि पिंड की कीमत में कभी मामूली अंतर नहीं होगी. कास्टिंग वर्कफ़्लो के व्यापक दृष्टिकोण के लिए, का हमारा अवलोकन देखें एल्यूमीनियम डाई कास्टिंग प्रक्रिया.
यदि आपकी ड्राइंग इस सूची के बाहर एक ग्रेड निर्दिष्ट करती है - एक राष्ट्रीय मानक, एक ग्राहक-विशिष्ट मिश्र धातु, या एक उच्च-चालकता संस्करण - समीक्षा के लिए ड्राइंग सबमिट करें. सामान्य ADC12 से लेकर विशेष ग्रेड तक की मिश्र धातु नियमित रूप से उत्पादन में डाली जाती है, और टूलींग शुरू होने से पहले अलॉय-टू-पार्ट फिट पर इंजीनियरिंग फीडबैक उपलब्ध है. के माध्यम से उद्धरण का अनुरोध करें संपर्क पृष्ठ बातचीत शुरू करने के लिए.
सामान्य प्रश्न
डाई कास्टिंग के लिए कौन सा एल्यूमीनियम मिश्र धातु सबसे अच्छा है??
एडीसी12 (वह), ए383 (एएसटीएम), और ईएनएसी 47100 (में) ये सबसे आम सामान्य प्रयोजन विकल्प हैं क्योंकि इनमें अच्छी कास्टेबिलिटी का संयोजन होता है, आस-पास 300 एमपीए विशिष्ट ताकत, और प्रतिस्पर्धी लागत. मशीनिंग की आवश्यकता वाले हिस्से अक्सर A380 पर स्थानांतरित हो जाते हैं, जबकि संक्षारण-उजागर बाड़े A360 या किसी अन्य निम्न-तांबा ग्रेड का पक्ष लेते हैं.
क्या ADC12 A380 के समान है??
नहीं. ADC12 का निकटतम ASTM समतुल्य A383 है, A380 नहीं. A380 में अधिक तांबा होता है (3.0-4.0%), जो मशीनेबिलिटी में सुधार करता है लेकिन संक्षारण प्रतिरोध को कम करता है. अधिकांश आवासों के लिए दोनों परिवार व्यवहार में विनिमेय हैं, लेकिन संक्षारण-महत्वपूर्ण या रिसाव-महत्वपूर्ण भागों के लिए भेद मायने रखता है.
किस डाई कास्टिंग मिश्रधातु में उच्चतम तापीय चालकता है??
विशेष ग्रेड जैसे AlSi8, एलएचबी1, और HA7-S तक पहुंच जाती है 200 डब्ल्यू/(एम·के), 90-150 W/ से काफी ऊपर(एम·के) मानक अल-सी डाई कास्टिंग मिश्र धातुओं की विशिष्टता. इनका उपयोग एलईडी हाउसिंग के लिए किया जाता है, बिजली के इलेक्ट्रॉनिक्स, और ईवी घटक जहां गर्मी अपव्यय डिजाइन को संचालित करता है.
ऑर्डर देने से पहले खरीदारों को मिश्र धातु संरचना के बारे में क्या सत्यापित करना चाहिए??
मेल्ट-लेवल स्पेक्ट्रोमीटर परीक्षण आवृत्ति के लिए पूछें (आदर्श रूप से हर दो घंटे में), JIS H5302 का हवाला देते हुए लॉट-मिलान वाले मिल प्रमाणपत्र / एएसटीएम बी85 / में 1706, नए भागों के लिए प्रथम-लेख रसायन विज्ञान रिपोर्ट, और केंद्रीकृत रीमेल्ट नियंत्रण की पुष्टि. ये जाँचें उत्पादन के दौरान शांत मिश्र धातु प्रतिस्थापन को रोकती हैं.