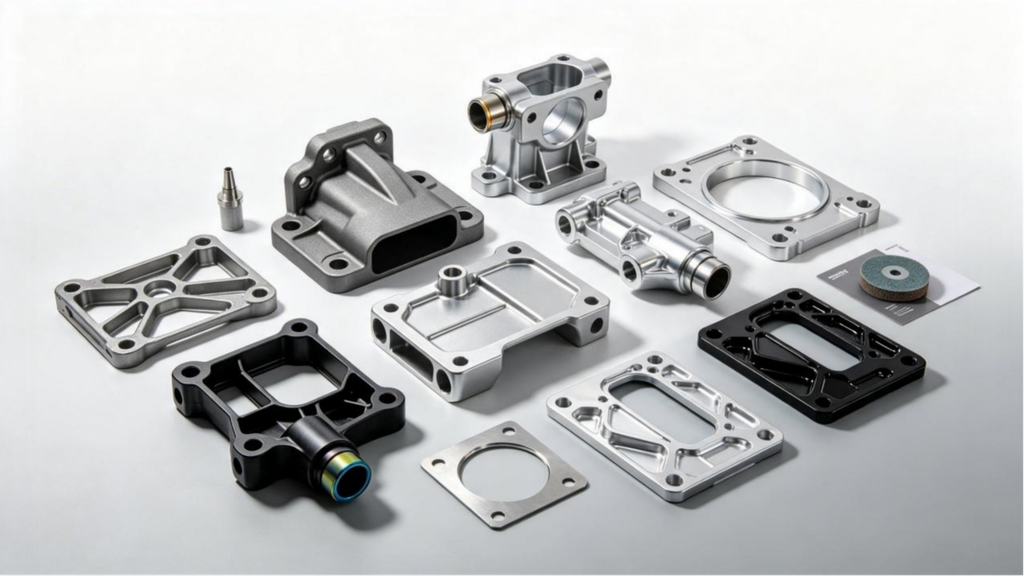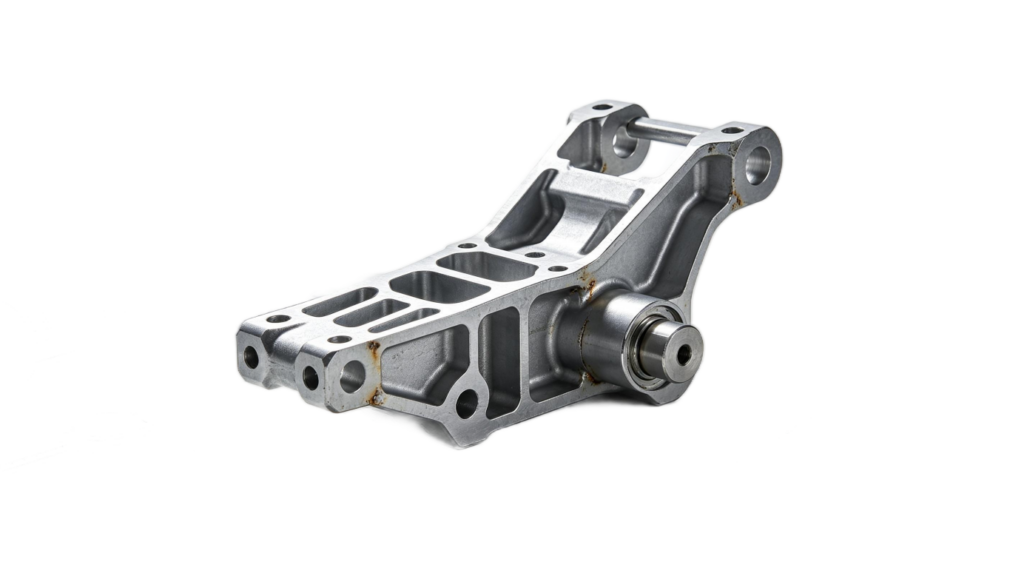
Nach dem Auswerfen aus der Druckgussmaschine, Teile erfordern in der Regel zusätzliche Schneidvorgänge, um die endgültigen Zeichnungsspezifikationen für Maßgenauigkeit und Oberflächenqualität zu erreichen. Wir bieten professionelle Nachbearbeitungsdienstleistungen an – einschließlich Drehen, Mahlen, Bohren, klopfen, und Schleifen – um sicherzustellen, dass jedes Gussstück die technischen Anforderungen des Kunden an kritische Abmessungen erfüllt, Passgenauigkeit, und Montageleistung.
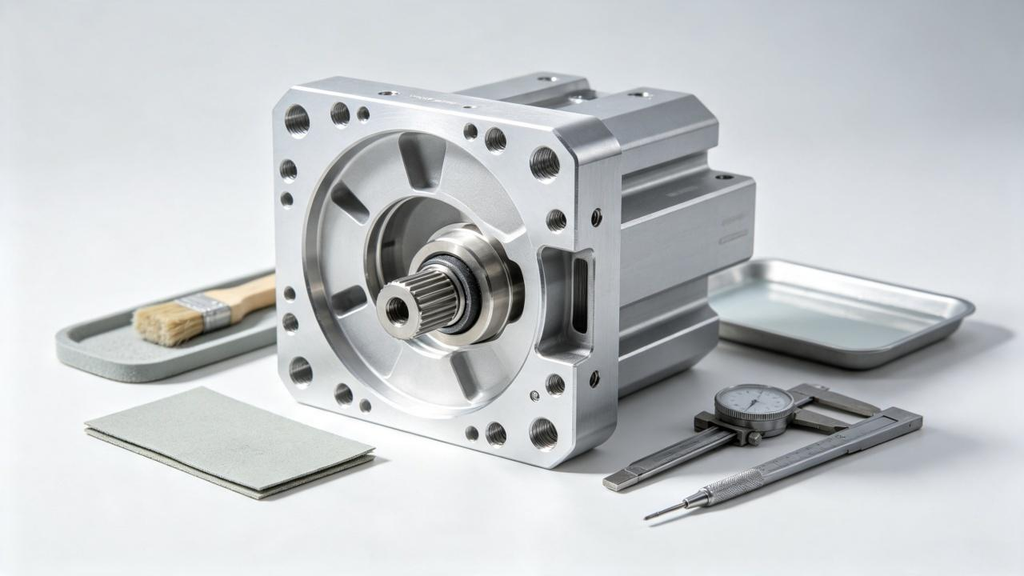
Was ist Nachbearbeitung?
Unter Nachbearbeitung versteht man präzise Schneidvorgänge, die an Gussteilen nach dem Druckgussprozess durchgeführt werden. Im Vergleich zum Gusszustand, Durch die Nachbearbeitung werden engere Maßtoleranzen und eine geringere Oberflächenrauheit erreicht – es ist der entscheidende Schritt, von dem Gussteile übergehen “endkonturnahe Form” Zu “fertiges Teil.”
Die Synergie zwischen Druckguss und Nachbearbeitung
Durch Druckguss lassen sich komplexe Formen effizient herstellen, aber bestimmte kritische Merkmale – wie Präzisionslöcher, Threads, Dichtflächen, und Montageflächen – erfordern eine Nachbearbeitung, um die endgültige Genauigkeit zu gewährleisten. Die beiden Prozesse ergänzen sich: Druckguss bietet “endkonturnahe Form” Leerzeichen, während die Nachbearbeitung liefert “Netzform” Präzisionsmerkmale.
Unsere Nachbearbeitungsmöglichkeiten
Drehen
- .CNC-Drehmaschinen
- .Operationen: Außendurchmesser, Innenbohrung, gegenüber, Stufenprofile, Einfädeln
- .Typische Teile: Rotationsgussteile (Motorgehäuse, Hubs, Ventilkörper)
- .Präzision: ±0,01 mm
Mahlen
- .3-Achse / 4-Achse / 5-Achsen-CNC-Bearbeitungszentren
- .Operationen: flache Oberflächen, gekrümmte Oberflächen, Slots, Hohlräume, komplexe Konturen
- .Typische Teile: unregelmäßige Strukturteile, Gehäuse, Klammern
- .Präzision: ±0,01 mm
Bohren
- .Standardbohrung, Tieflochbohren (Gewehrbohren)
- .Operationen: durch Löcher, Sacklöcher, Stufenlöcher, tiefe Löcher
- .Anwendungen: Ölgalerien, Kühlkanäle, Befestigungslöcher, Löcher für Passstifte
Klopfen
- .Starres Klopfen / flexibles Gewindeschneiden
- .Thread-Standards: Metrisch, UNC, UNF
- .Anwendungen: Gewindeanschlusslöcher, Sensorbefestigungslöcher, passende Anschlüsse
Reiben & Langweilig
- .Hochpräzise Lochbearbeitung
- .Anwendungen: Löcher für Passstifte, Lagerbefestigungslöcher, Passlöcher abdichten
- .Präzision: ±0,005 mm (Durch Reiben wird H7-Toleranz erreicht)
Schleifen
- .Oberflächenschleifen, Rundschleifen, Innenschleifen
- .Anwendungen: Hochpräzise ebene Flächen, Wellenkomponenten, Dichtflächen
- .Präzision: ±0,002 mm
Warum Nachbearbeitung wichtig ist
- .Erreicht Maßtoleranzen, die über die Druckgussfähigkeit hinausgehen
- .Ermöglicht Gewindeverbindungen, Lager passt, und Dichtungsfunktionen
- .Verbessert die Oberflächenqualität, Verbesserung des Aussehens und der Haltbarkeit
- .Korrigiert Gussverzerrungen, Sicherstellung der Montagekonsistenz
- .Bietet eine ideale Grundlage für die Oberflächenveredelung (Eloxieren, Malerei, usw.)
Anwendbare Materialien
.Aluminiumlegierungen (ADC12 / A380), Magnesiumlegierungen, Zinklegierungen
| Feature-Typ | Betrieb | Typische Teile |
|---|---|---|
| Präzisionslöcher | Bohren / Reiben | Befestigungslöcher, Löcher lokalisieren |
| Gewindeverbindungen | Klopfen | Sensoranschlüsse, Flüssigkeitsanschlüsse |
| Dichtflächen | Mahlen / Schleifen | Enddichtungsnuten, Flanschflächen |
| Lagersitze | Langweilig / Schleifen | Lagerbohrungen im Motorgehäuse |
| Komplexe Konturen | 5-Achsfräsen | Strukturteile, Klammern |
| Öl-/Luftkanäle | Tieflochbohren | Ventilkörper, hydraulische Teile |
Qualitätskontrolle & Inspektion
- Vollständige Maßprüfung des ersten Artikels (CMM)
- In-Prozess-Inspektion (SPC)
- Endkontrolle (Dimensionsbericht + Sichtprüfung)
- Kundenspezifische Messgeräte und Prüfvorrichtungen
- Messung der Oberflächenrauheit
Fallstudien
| Fall | Teiletyp | Nachbearbeitung Umfang |
Präzision Erfordernis |
Ergebnis |
|---|---|---|---|---|
| Fall 1 |
EV-Motor Gehäuse |
Lagerbohrung langweilig + Gesicht Mahlen + Montage Loch Bohren/Gewindeschneiden |
Lagerbohrung H7, Position Toleranz ± 0.05mm |
PPAP bestanden Zum ersten Mal |
| Fall 2 |
Automobil ABS-Ventil Körper |
Tieflochbohren + Dichtflächenfräsen |
Lochtiefe ± 0.1mm, Oberfläche Rauheit Tag 1.6 |
99.2% Ertrag |
| Fall 3 |
LED-Kühlkörper |
Montagefläche Mahlen + mit Gewinde Lochschneiden |
Ebenheit 0.03mm, Faden Messgeräte OK |
1000 PCs zuerst Charge, null beschwert sich |
Warum sollten Sie sich für unsere Nachbearbeitungsdienste entscheiden?
- Lieferung aus einer Hand – Guss und Bearbeitung in einer Anlage – reduziert Logistik- und Qualitätsrisiken
- Hohe Präzision – Bearbeitungsgenauigkeit bis zu ±0,01 mm, Erfüllung der strengen Anforderungen der Automobilindustrie, Telekommunikation, und medizinischen Sektoren
- Flexible Mengen – Effiziente Abwicklung von Prototypen bis hin zur Großserienproduktion
- Vollständige Rückverfolgbarkeit – Chargendaten erfasst und rückverfolgbar, CMM-Inspektionsberichte verfügbar
- Concurrent Engineering – Bearbeitungsstrategie während der Formkonstruktionsphase geplant – optimierte Bearbeitungszugabe und Lokalisierung von Referenzen
Kontaktieren Sie uns für ein Angebot für die Nachbearbeitung.