
Dos piezas salen de la misma zona de acabado con la misma indicación de corrosión.. Uno salió de un tanque de e-coat. Uno salió de debajo de una campana de pólvora.. No son intercambiables, y la brecha no es el gusto. La elección entre recubrimiento electrónico y recubrimiento en polvo depende de la geometría, espesor de la película, color, y cuánta dimensión puede dar una carcasa mecanizada a un acabado. Hágalo mal y pagará por una película decorativa gruesa que no necesitaba, o descubre que el aerosol no puede llegar al interior de una cavidad con núcleo. Esta comparación muestra dónde gana cada acabado en una fundición a presión de aluminio.. También muestra qué escribir en una especificación para que una cita signifique lo mismo para ambas partes..
Cómo cada acabado establece una película
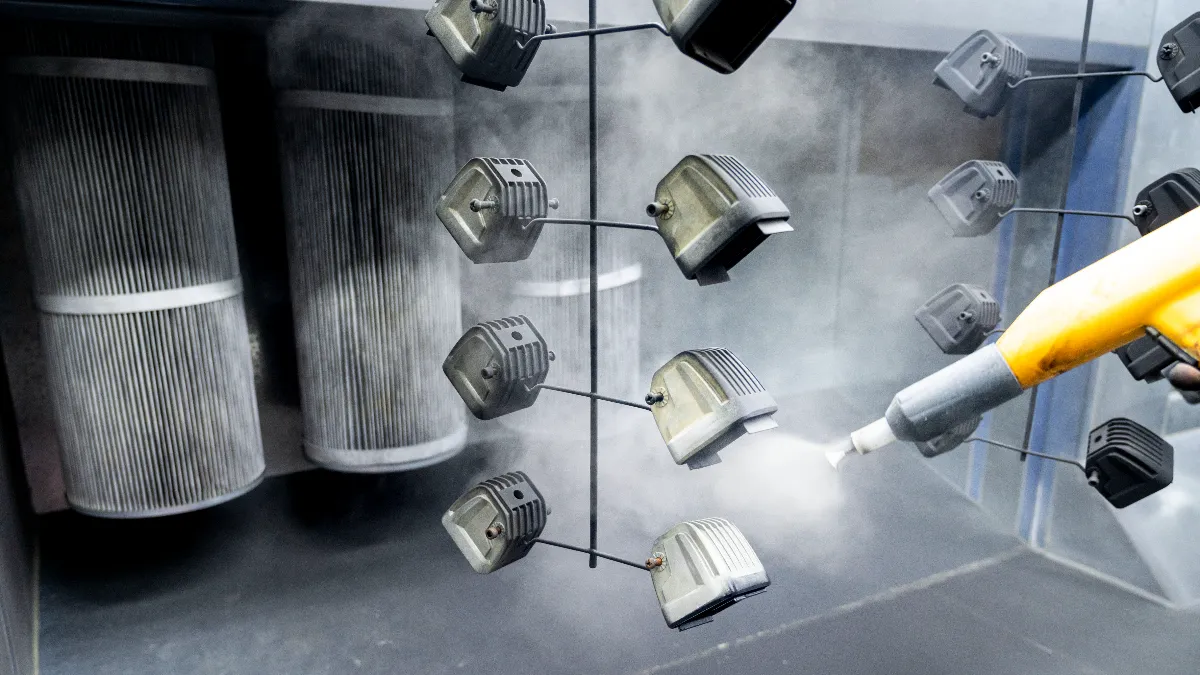
Los dos procesos se diferencian en una mecánica que impulsa todo lo demás.. El recubrimiento en polvo es seco, proceso de línea de visión. Una carga electrostática mantiene el polvo soplado por el aire en la parte conectada a tierra.. La pieza entra en un horno., y la película se funde y se reticula en una capa continua. Nada requiere electricidad para encontrar la superficie.. El arma apunta, el polvo viaja, y la película aterriza donde fue arrojada. Ese solo hecho explica la mayoría de las fortalezas del proceso y sus puntos ciegos..
El recubrimiento electrónico es húmedo, proceso impulsado por la corriente. La pieza se sumerge en un baño a base de agua que contiene resina y pigmento cargados.. Se convierte en un electrodo de un circuito de CC.. Depósitos de revestimiento dondequiera que llegue la corriente, incluyendo orificios ciegos y paredes internas que el spray no podía ver. La película también se autolimita. A medida que se espesa, resiste una mayor deposición., así que construya concentrados en los puntos desnudos y nivele toda la pieza. El e-coat catódico ha sido el estándar de imprimación para carrocerías de automóviles desde finales de la década de 1970.. Los proveedores de componentes heredaron esa tecnología de línea a escala de fundición a presión..
En pocas palabras, El polvo se aplica por puntería y la capa electrónica se aplica por corriente.. Todo lo que sigue a continuación se deriva de esa línea..
Donde cada proceso gana su lugar
Los compradores especifican polvo cuando la superficie exterior es el producto.. Las carcasas de iluminación exterior y los soportes para automóviles son los casos clásicos.. La película debe tomar UV., chip de piedra, manejo, y el clima durante años, y debe llevar un color. El polvo proporciona un 60-120 Capa de micras con toda la gama RAL y opciones texturizadas.. Lo hace a velocidad de producción en piezas que pueden colgarse de un transportador y rociarse directamente.. El Descripción general de ScienceDirect sobre recubrimientos en polvo describe esta misma electrostática, película sin disolventes.
Los compradores especifican e-coat cuando el problema es la geometría o la tolerancia. Una carcasa con huecos profundos es un caso, y un conjunto con caras coincidentes es otra. Es posible que esas caras deban permanecer dentro de unas pocas centésimas de milímetro. Las piezas que necesitan una imprimación anticorrosión en todos los lugares al que pueda llegar la electricidad se sumergen. La película seca de producción de e-coat comúnmente se mantiene alrededor 15-25 micrones. Es más delgada y mucho más uniforme que una capa de polvo típica., Es por eso que los hilos y los ajustes sobreviven al acabado.. Para la decisión del lado de la imprimación, La guía de este sitio sobre recubrimiento electrónico catódico y anódico. va más profundo.
Los dos también corren en serie y no como rivales.. Una imprimación de capa electrónica debajo de una capa final en polvo o húmeda es un sistema legítimo en piezas fundidas que necesitan una cobertura total más un exterior decorativo.. Vale la pena fijar el precio como sistema antes de descartar o descartar cualquier proceso individual.. El guía del proceso de recubrimiento en polvo Cubre la mecánica de la línea de acabado..
Espesor de la película, Cobertura, y color
El espesor se comporta de manera opuesta en los dos procesos.. Se construye una película de polvo apuntando más material a la superficie.. Envuelve los bordes y se puede afinar en espesor.. La especificación debe leerse como una banda con un método de medición., ni un solo numero. Una especificación exterior como Qualicoat Class 1 establece una película promedio mínima alrededor 60 micrones. También establece un piso de un solo punto y nombra un método de medición de corrientes parásitas en aluminio.. Más no es más seguro. El polvo demasiado espeso corre el riesgo de tener un curado insuficiente y una mala adhesión, y puede desprenderse o desprenderse del sustrato.
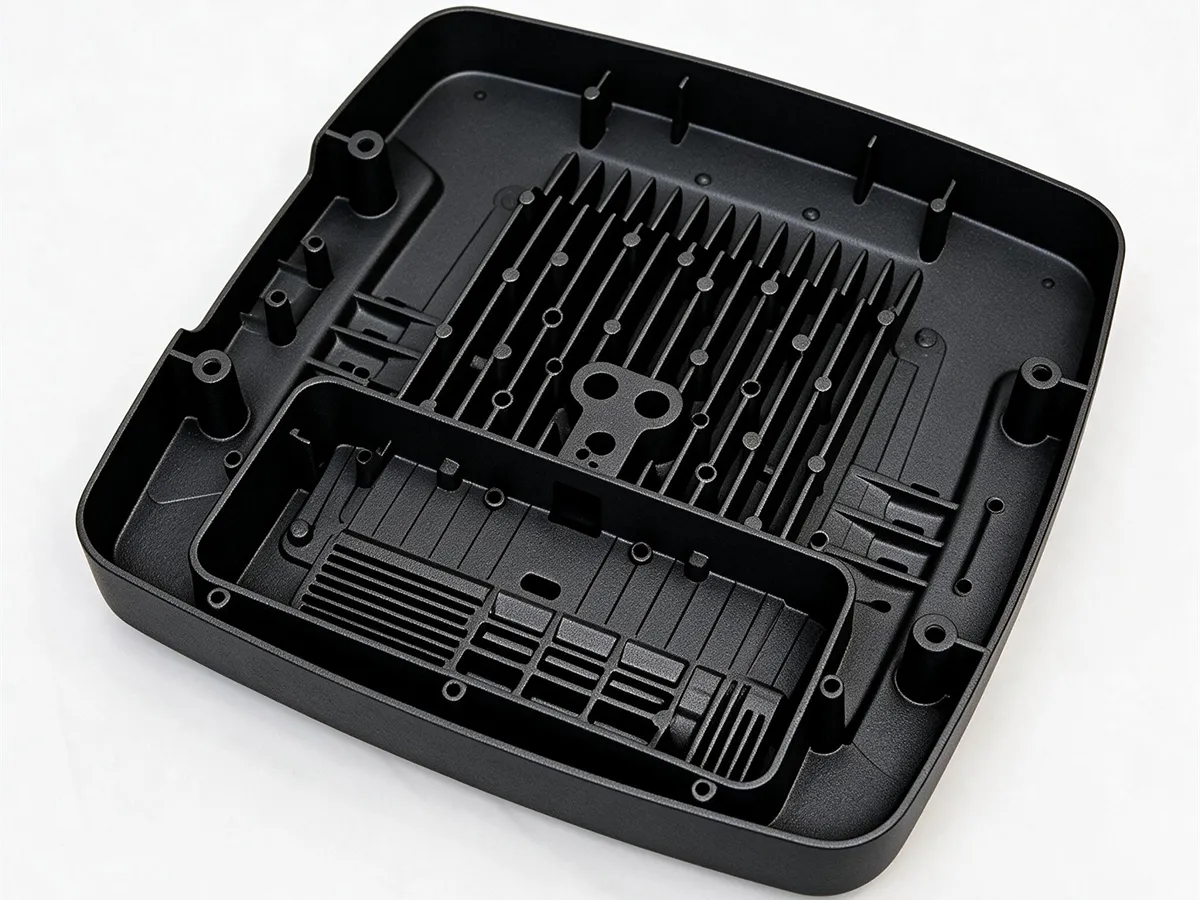
El espesor de la capa electrónica lo establecen las condiciones eléctricas.. Voltaje, tiempo, temperatura del baño, sólidos, y la conductividad arreglan la construcción, y el mecanismo autolimitante lo mantiene apretado a escala de micras.. La contrapartida es que una delgada, Incluso la película clona el sustrato.. Cada marca de explosión, rayado de pulido, y el defecto de la piel del molde que podría enterrar bajo una capa de polvo permanece visible bajo una capa electroforética. Es por eso que las operaciones de pre-revestimiento de la superficie deben especificarse junto con el acabado., no después de eso.
El color es donde el e-coat pierde claramente. La química epoxi catódica, el caballo de batalla, es oscura, y dominan los negros y los grises. Los colores pálidos o decorativos implican una decisión sobre la capa superior acrílica en lugar de una capa electrónica predeterminada. El polvo es dueño absoluto del campo de color y textura..
Leer los números de corrosión sin engañarse
Ambos acabados se venden con números de niebla salina., y ambos se venden con esos números mal leídos. ASTM B117 es una práctica para operar un aparato de niebla salina.. Estandariza el gabinete, no la predicción. El Resumen de ScienceDirect sobre la prueba de niebla salina lo trata de la misma manera, como una comparación acelerada en lugar de una promesa de vida útil. un resultado de 500 horas B117 es una clasificación relativa entre paneles. No es garantía sobre la duración de una pieza en exteriores..
Se siguen dos consecuencias prácticas para un comprador que compara el recubrimiento electrónico con el recubrimiento en polvo. Primero, El resultado de la corrosión de cualquiera de los procesos es una salida del sistema.. El pretratamiento más el peso de la película juntos lo impulsan, no solo la bolsa de pintura. Un nivel comercial de e-coat cerca 96 horas B117 es común, y 240 a 600 Los niveles de horas son solicitudes de ingeniería estándar.. Un sistema de polvo puede ir más allá de eso., pero los criterios estrictos y abrasadores importan tanto como las horas. Pregunte qué registro de prueba respalda el número, y solicitarlo por escrito.
Segundo, cuando el deber es genuinamente corrosivo, solicitar una prueba cíclica. ASTM G85 o una variante de niebla salina acética de ISO 9227 rastrea la erosión real mejor que una niebla continua. Escriba las horas y los criterios de aprobación juntos en el dibujo..
Tenga en cuenta también las escalas de adhesión., porque proveedores y compradores hablan dialectos opuestos. Clasificaciones transversales según ISO 2409 correr 0 (mejor) a 5. ASTM D3359 funciona 5B (mejor) a 0B. Una clase de informes de proveedores 0 y un comprador que requiere 5B tiene, sin querer, acordado. Los dos estándares son similares pero no técnicamente equivalentes., Así que nombra el estándar en el dibujo.. El pagina de control de calidad enumera el espesor de la película, adhesión, y controles de corrosión que un proveedor debería poder realizar.
Los dos acabados comparados uno al lado del otro
la decision, comprimido. Lea cada fila como un motivo para hacer una pregunta más en el momento de la cotización..
| Criterio | abrigo electrónico | capa de polvo | Que precisar |
|---|---|---|---|
| película seca | Acerca de 15-25 micrón, autonivelante | Acerca de 60-120 banda típica de micras | Piso medio más de un solo punto, método de calibre |
| Cobertura interna | Recubre las cavidades por corriente. | Línea de visión, resumen de borde | ¿Qué superficies se deben cubrir? |
| Color y textura | Predominan las imprimaciones oscuras | Gama RAL completa, texturas | Servicio decorativo versus servicio contra la corrosión |
| Impacto dimensional | Pequeño; Los hilos a menudo sobreviven. | Importante en ataques | Lista de enmascaramiento en el dibujo. |
| Economía del volumen | El tanque debe seguir funcionando. | El cambio es comparativamente ligero | Tamaño de ejecución y recuento de colores por pedido |
Lo que realmente impulsa el costo
Nadie puede citar honestamente ninguno de los dos acabados solo a partir de un número de pieza.. Los precios se mueven con la aleación., geometría, y volumen. Lo que se puede afirmar son los generadores de costos que castiga cada proceso.. El recubrimiento electrónico castiga las tiradas cortas y la variedad de colores. El baño es un tanque que debe seguir funcionando y gestionarse entre colores., Los colores tan exóticos y los lotes pequeños erosionan la economía que hace atractivo el proceso.. También castiga un sustrato no preparado, porque la película delgada significa horas de chorreado y pulido. Por eso el servicio de acabado el alcance se cita como una cadena, no como pasos aislados.
La pólvora castiga la geometría y la tolerancia. Las sombras que la campana no puede cargar necesitan pases de reparación o rediseño. Las películas gruesas se mueven, y el enmascaramiento agrega mano de obra por parte. También castiga las preguntas vagas sobre durabilidad.. Un poliéster de 40 micrones para interiores y un poliéster arquitectónico de 120 micrones cuestan y protegen de manera diferente.
La comparación que ahorra dinero ocurre antes de las herramientas.. Enviar el modelo 3D en STEP o formato similar. Pregunte al ingeniero de acabados qué superficies debe alcanzar el revestimiento y cuáles deben permanecer desnudas.. Una conversación DFM en el momento de la cotización cuesta una fracción de la misma conversación después de que los primeros artículos resulten incorrectos..
Confirmar lo que ejecuta su finalizador
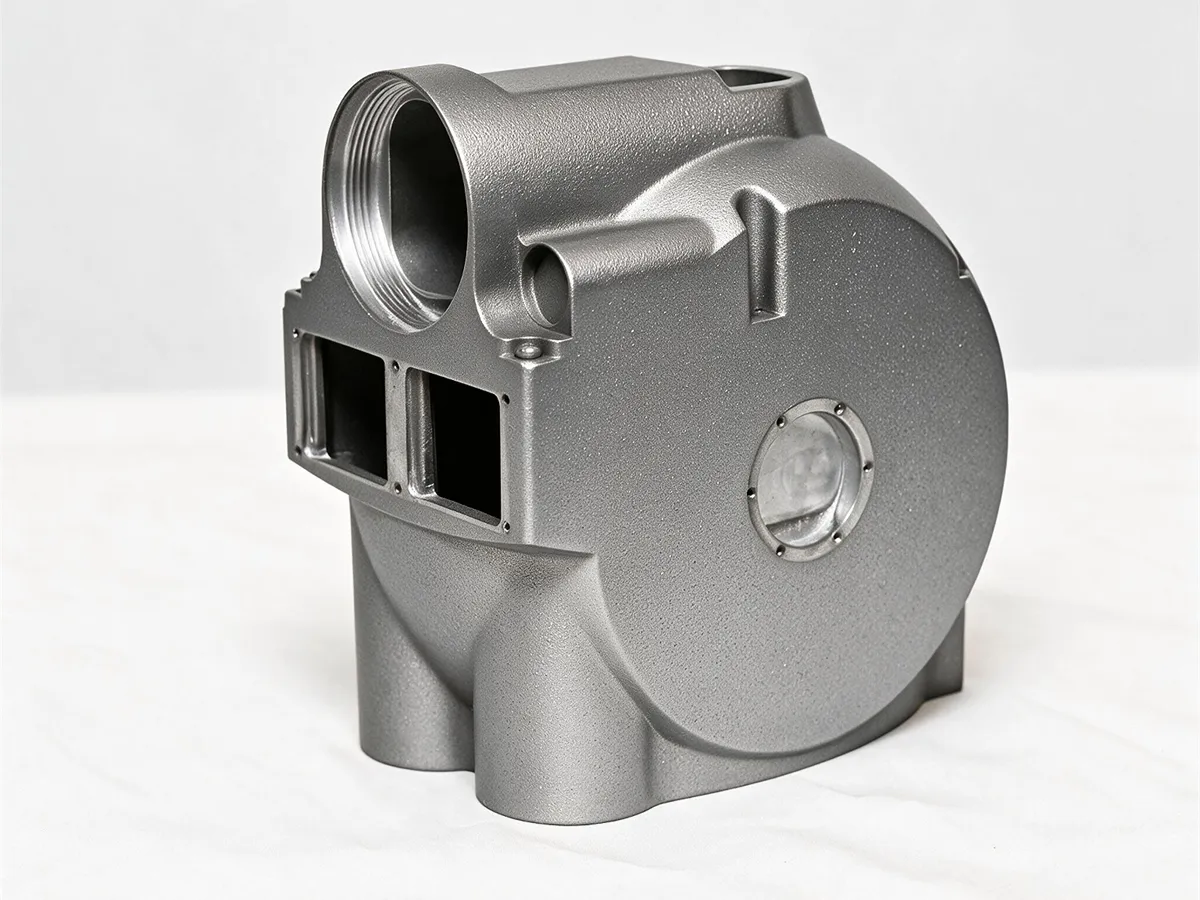
Lea las citas correctamente haciendo una pregunta estructural.. ¿El taller realiza el paso de recubrimiento internamente?, o enrutarlo a través de una línea asociada? La respuesta cambia el tiempo de entrega., mínimos, y quien posee un defecto. En este sitio, El alcance del acabado de superficies enumera el recubrimiento en polvo., laca, pulido, y granallado y arenado como servicios ofrecidos. El anodizado también aparece allí., y el recubrimiento electrónico se maneja como parte del alcance del recubrimiento en lugar de como un proveedor separado que debe administrar usted mismo.
Lo que esa estructura te pide es tiempo., no papeleo. Traiga la geometría temprano, porque la selección del pretratamiento, comportamiento de borde, y el enmascaramiento se deciden con dibujos, no en el tanque. Un dibujo de pieza terminada enviado al pagina de contacto obtiene una respuesta de enrutamiento en la primera respuesta. Esa respuesta debería decir polvo interno., una línea asociada de e-coat, o un sistema de imprimación más capa final.
Cómo escribir las especificaciones de recubrimiento
Un aviso que sobrevive a una disputa nombra el proceso, la banda de cine, la prueba, y la mascara. “Negro revestido” es un deseo, no es una especificación. escribe el tipo, la banda de espesor con un método de medición, la escala de adherencia, y la prueba de corrosión con horas y criterios de aprobación juntos. Enumerar las superficies que deben permanecer desnudas., y tenga en cuenta el sobre de horneado, la pieza puede sobrevivir.
Luego decide la familia final frente a la pieza., no el catalogo. Si la pieza debe ser un aislante o una superficie de apoyo, un recubrimiento puede ser la herramienta equivocada. La anodización convierte la superficie en óxido en lugar de agregar una película., y esta guía para piezas fundidas anodizadas explica dónde encaja ese camino. Para recubrimiento electrónico versus recubrimiento en polvo, Las matemáticas de la película de arriba son el desempate..
Pensamientos finales
La decisión entre recubrimiento electrónico y recubrimiento en polvo es una decisión de cobertura y espesor que lleva una etiqueta de pintura.. La pólvora gana en durabilidad exterior, color, y construcción de bordes. E-coat gana en cobertura interna, películas delgadas y apretadas, y piezas que deben permanecer dentro de la tolerancia. Muchos castings quieren ambos, sumergido primero y recubierto segundo.
Fije los números en el momento de la cotización. Nombra el estándar, la banda, la prueba, y la mascara, y pregunta qué superficies deben permanecer desnudas. Esa única especificación convierte dos acabados similares en una decisión que puedes defender.
Preguntas sobre el recubrimiento electrónico frente al recubrimiento en polvo
¿Es mejor el recubrimiento electrónico o el recubrimiento en polvo para las piezas fundidas a presión de aluminio??
El recubrimiento en polvo se adapta a la durabilidad exterior, color, y protección mecánica en 60-120 micrones. El recubrimiento electrónico se adapta a una cobertura total de la geometría interna compleja en 15-25 micras con control estricto del espesor. Si la pieza tiene cavidades profundas o roscas que deben permanecer funcionales, e-coat suele ser la imprimación adecuada. Si la pieza se enfrenta a la intemperie y al manejo, el polvo es la capa superior adecuada.
¿Se pueden combinar el recubrimiento electrónico y el recubrimiento en polvo??
Sí. Una imprimación de capa electrónica catódica seguida de una capa final húmeda o en polvo es un sistema reconocido en piezas fundidas que necesitan cobertura en todas partes además de un exterior decorativo.. Póngalo como un sistema de dos etapas y confirme la ventana de la capa final.. La segunda capa debe caer dentro del intervalo de aplicación de la imprimación., o la adhesión debe volverse a verificar.
¿Por qué el revestimiento electrónico suele ser negro o gris??
La química de la imprimación epoxi catódica dominante es la pigmentación oscura., y los colores pálidos son realmente difíciles de mantener en un baño de recirculación con límites químicos estrictos.. Un color claro o decorativo es una decisión sobre la capa superior de capa acrílica e-coat., o una capa de polvo. No es una imprimación e-coat predeterminada..
¿Qué debe incluir una especificación de recubrimiento antes de una cotización??
Una especificación utilizable lleva seis elementos.. Nombre la aleación de la pieza y el grado de fundición., luego el estándar de prueba con horas y criterios de aprobación juntos. Establezca la banda de película con un método de piso y calibre de un solo punto.. Enumerar las superficies que deben permanecer desnudas., el sobre horneado la pieza puede sobrevivir, y la calidad de la superficie del prerrecubrimiento. La norma de adhesión en el dibujo debe decir ISO. 2409 o ASTM D3359, porque las dos escalas van en direcciones opuestas.










