
pide un “pulido” fundición a presión de aluminio y obtendrá cinco piezas diferentes de cinco proveedores diferentes. La palabra describe una intención., no es un resultado medible. El resultado medible es la rugosidad de la superficie., y el número que los compradores realmente negocian es Ra. Especifique el objetivo Ra correcto para la superficie correcta y la pieza funcionará, se ve bien, y cuesta lo que debería. Déjalo en blanco o escribe “pulido” en el dibujo, y pagas por un acabado que es demasiado áspero o más fino de lo que nadie puede ver. Esta guía explica qué mide Ra y con qué rugosidad comienza una fundición a presión.. Cubre cómo elegir objetivos de pulido de aluminio., qué acabados se adaptan a qué aplicaciones, y cómo escribir la especificación para que el pulido se convierta en un paso controlado en lugar de una apuesta.
Lo que realmente mide el número Ra
Real academia de bellas artes, o rugosidad media aritmética, toma el perfil de la superficie medido a lo largo de una longitud de evaluación definida. Pliega cada pico y valle debajo de la línea central e informa la desviación promedio del plano ideal.. Ra se expresa en micrómetros (μm) en la práctica ISO y en micropulgadas (mín.) en dibujos ASME. Un micrómetro equivale aproximadamente 40 micropulgadas, y confundir los dos es un error de dibujo recurrente. El valor está definido según ISO. 4287 y ISO 4288, con ISO 25178 y ASME B46.1 como contrapartes. La norma también establece la longitud de onda de corte que separa la rugosidad de la ondulación., típicamente 0.8 mm para piezas fundidas terminadas.
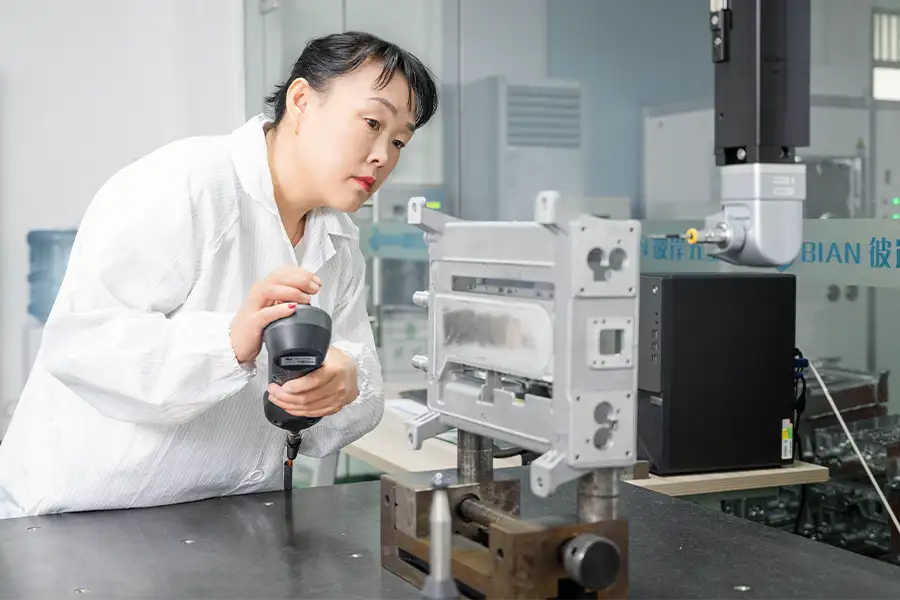
El instrumento importa tanto como el número. Un perfilómetro de contacto arrastra un lápiz por la superficie y calcula Ra directamente. Es el método de arbitraje para la inspección del primer artículo y lo que debe citar un informe de calidad.. Las tiras de réplica de superficie y los bloques comparadores son herramientas de campo más económicas para realizar comprobaciones en el taller frente a una muestra aprobada.. Califican a ojo en lugar de medir, aunque, para que no puedan resolver una disputa. Cuando especifica un valor Ra, indique cómo se verificará. “Real academia de bellas artes 0.8 medido según ISO 4288, cierre 0.8 milímetros, perfilómetro de lápiz” elimina una clase completa de argumentos. También vale la pena conocer el punto ciego de Ra.. Una superficie puede tener un Ra amigable pero malos picos o malas ondulaciones.. En superficies funcionales, emparejar Ra con Rz o un estándar visual es la especificación honesta.
La escalera de rugosidad de una pieza fundida a presión
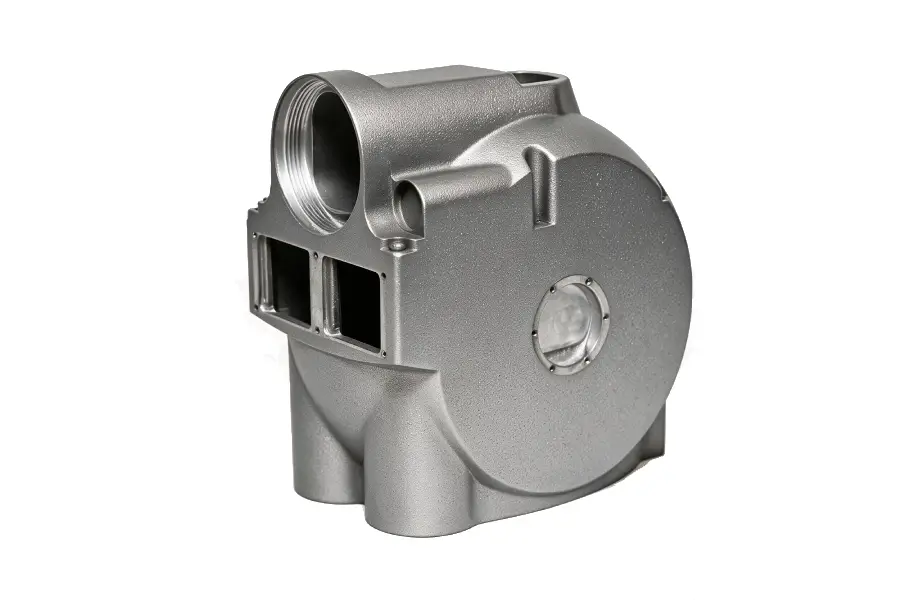
Cada decisión de acabado comienza desde donde la pieza fundida sale de la máquina.. Una fundición a presión de aluminio sana y en buen estado de herramienta sale entre Ra 1.6 y ra 6.3 μm, dependiendo de que cara midas. Las áreas de piel cerca de la puerta son más suaves, mientras que las áreas detrás del frente de flujo y alrededor de los respiraderos son más ásperas. Una cavidad de matriz desgastada hace que toda la banda se vuelva más gruesa. Al mecanizar una cara se restablece la trayectoria de la herramienta., generalmente Ra 1.6 a 3.2 μm en características fresadas y perforadas.
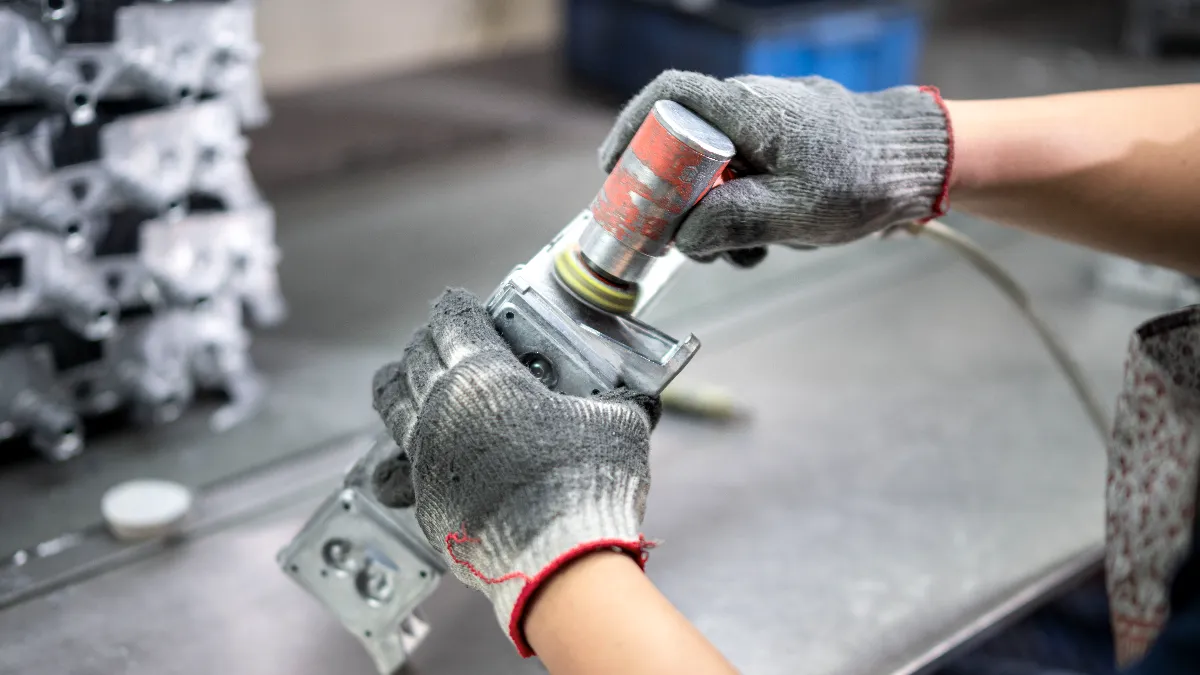
A partir de ahí, cada proceso de acabado gasta dinero para ascender en la escalera.. El acabado en masa vibratoria nivela y desbarba el lote aproximadamente hacia Ra 0.4 a 0.8 μm en superficies accesibles. El pulido mecánico con compuestos más finos alcanza el Ra 0.1 a 0.4 rango de brillo μm. Un verdadero espejo se encuentra debajo aproximadamente de Ra 0.05 μm, En un territorio solo se producen compuestos de pulido progresivo y colorantes expertos.. Los métodos detrás de cada peldaño se comparan en nuestro métodos de pulido de metales guía.
| Escenario / Proceso | Ra típico logrado | Cómo llega allí | Límite práctico |
|---|---|---|---|
| As-cast (bueno morir) | Ra 1,6–6,3 µm | El acabado de la cavidad del troquel se replica en la pieza. | Fluir, las áreas de ventilación y puerta difieren |
| Características mecanizadas | Ra 1,6–3,2 µm | La trayectoria de la herramienta de fresado o taladrado establece el perfil | Las marcas de la herramienta siguen la dirección del cortador. |
| Acabado en masa vibratorio | Ra 0,4–0,8 µm | Los medios barren todas las superficies accesibles | sin espejo; bolsillos ciegos inalcanzables |
| Pulido mecánico | Ra 0,1–0,4 µm | Compuestos de rueda progresivos en caras vistas | Mano de obra por pieza; los bordes pueden redondearse |
| Acabado espejo | Abajo ~Ra 0.05 μm | Compuesto colorante y pulidor de varias etapas | Costo más alto; necesita material denso |
Las bandas anteriores son los rangos más comunes, no es una promesa sobre ninguna parte específica. Superficie de inicio, aleación, y la geometría mueve el techo. Un proveedor que haya medido su primer artículo podrá decirle hasta dónde llega realmente su pieza.. Un proveedor que cotiza de la tabla sin medir está adivinando.
Emparejar objetivos Ra con cada aplicación
El número correcto lo establece lo que hace la superficie., no por lo que impresiona en un recorrido por la fábrica. Piezas cosméticas de metal desnudo, como adornos decorativos y marcos de electrodomésticos, generalmente se especifican en Ra 0.2 μm o menos. Las expectativas del espejo se sitúan por debajo de aproximadamente Ra 0.05 μm. El coste de cada paso se justifica allí porque el metal en sí es el acabado.. Las piezas destinadas a pintura en polvo o pintura húmeda son diferentes. Perseguir un espejo debajo de una capa es dinero desperdiciado, porque los revestimientos necesitan un sonido, uniforme, Superficie libre de contaminantes más que ultralisa.. La especificación común es un desbarbado., superficie volada o vibratoria alrededor de Ra 0.8 a 1.6 μm, con el revestimiento haciendo el trabajo visual.
El anodizado es la excepción entre los procesos revestidos., porque el anodizado transparente tiñe todo lo que puedes ver. Por lo tanto, las caras cosméticas anodizadas están prepulidas con mayor precisión., hacia Ra 0.4 µm o mejor, para mantener la capa de óxido uniforme. Esa compensación se explora en nuestro fundiciones a presión de aluminio anodizado explicador.
Las superficies funcionales marcan sus propios números. Las caras de las juntas y las cubiertas selladas viven alrededor de Ra. 0.8 a 1.6 μm con una disposición controlada. Los picos demasiado bajos hacen que la foca flote, mientras que los valles demasiado altos crean vías de fuga, por lo que la especificación combina a Ra con una prueba de fugas en lugar de una mirada. Superficies de interfaz térmica, como la plataforma de montaje de una carcasa de LED presionada contra un disipador de calor, corre más suavemente hacia Ra 0.4 a 0.8 μm. Los espacios de aire entre las caras rugosas resisten el flujo de calor., por eso esas almohadillas son importantes. Superficies de apoyo, orificios de precisión, y los asientos de los sujetadores se mecanizan según sus propias indicaciones independientemente del resto de la pieza.. Una pieza tiene legítimamente tres o cuatro especificaciones de superficie diferentes., y el costo está en nombrarlos por separado.
Por qué cada fracción de micrón cuesta dinero
La reducción de la rugosidad se consigue con el tiempo., mano de obra, y riesgo, y la curva de precios es convexa. el ultimo 0.2 μm cuesta más que el primero 2. El acabado vibratorio es económico por lotes: medios de comunicación, compuesto, y horas de tiempo de ciclo. Por eso es barato por pieza en volumen pero tiene un piso alrededor de un satén uniforme.. El pulido es trabajo por pieza, un operador trabaja ruedas y compuestos progresivamente más finos. Cada grado más brillante significa más etapas, más atención, y más rechazos de los que pulen demasiado. Pide un espejo donde el satén serviría y financiarás un paso que nadie necesita., una decisión enmarcada en nuestra acabado de espejo versus revestimiento guía de costos. Pide satén en una cara cosmética y las partes se vuelven opacas., y reelaborar es peor que hacerlo bien.
El costo oculto es el rendimiento.. En una fundición a presión, El pulido agresivo elimina la densa, capa suave de piel que se forma en la superficie. Debajo, el metal puede ser más poroso. La porosidad que fue sellada fuera de la vista se convierte en microhuecos abiertos que se muestran como poros en un acabado brillante.. Esos vacíos atrapan el compuesto, purgar el líquido de limpieza más tarde, o arruinar la uniformidad anodizada. Cuanto más fino sea el objetivo, más depende el resultado de la calidad misma de la fundición. La porosidad del gas procedente de una masa fundida no desgasificada no se puede eliminar mediante pulido, sólo mecanizado o desechado. Por lo tanto, un objetivo de Ra realista comienza aguas arriba en la matriz y se funde.. Un proveedor que inspecciona las piezas fundidas antes de comprometerse con un grado de pulido vale más que uno que promete a Ra 0.1 en todo.
Cómo especificar el pulido de aluminio en un dibujo
Cuatro hábitos separan los dibujos que producen acabados predecibles de los dibujos que producen argumentos.. Primero, indicar el número y la unidad para cada superficie funcional y cosmética. Utilice un valor Ra con el símbolo de superficie en la cara específica en lugar de una manta “polaco” nota. Nombra también el estándar y el método de medición., donde un perfilómetro de lápiz según ISO 4288 es el valor predeterminado inequívoco. Segundo, zonificar la parte. Los rostros cosméticos obtienen una especificación brillante, y las caras de acoplamiento y sellado obtienen su número funcional. Las superficies internas u ocultas obtienen “como elenco, desbarbado” para que nadie pase una hora puliendo metal que nadie vea. Cada centímetro cuadrado innecesario de especificación pulida es dinero real por pieza.
Tercero, congelar un primer artículo aprobado. Una muestra medida con su informe Ra., mantenido físicamente como muestra límite, resuelve el último 10 porcentaje de disputas el dibujo no puede. Cuatro, nombrar la preparación, porque el acabado se construye sobre ello. Las tiras de limpieza con chorro de arena liberan incrustaciones y residuos., y la eliminación de rebabas y la detección de porosidad se realizan antes de que gire la primera rueda.. Esas opciones de preparación previas están cubiertas en nuestra explicador de chorro de arena. En una parte que será pulida desnuda., El grado de chorro de arena y el grado de pulido deben especificarse juntos.. De lo contrario, la superficie que inspecciona en el momento de la entrega es un accidente de cualquier preparación que el taller haya hecho por defecto..
Mantener el objetivo Ra desde el lanzamiento hasta el informe
Cumplir con una especificación de superficie es una cuestión de sistemas en toda la fundición, preparación, y terminando, por eso vale la pena saber quién mide qué. Este sitio enumera el pulido de aluminio y el granallado con arena o granallado entre sus servicios de acabado, y una página dedicada al control de calidad describe su equipo de inspección.. Lo que un comprador debe confirmar por escrito es qué caras están divididas en zonas y en qué Ra.. Solicite que un perfilómetro de lápiz óptico, no es una comparación visual, respalda el informe del primer artículo. También confirme que la ruta de recubrimiento o enchapado se haya elegido teniendo en cuenta el grado de pulido..
En la práctica, un dibujo con objetivos Ra zonificados, una leyenda de aleación, y se puede cotizar un plan de recubrimiento como una cadena de proceso. El acabado del troquel se especifica en el herramental, y la masa fundida se desgasifica y se controla químicamente en la fundición.. La preparación para granallado tiene el tamaño adecuado para pulido, y el acabado vibratorio o pulido se aplica sólo en las caras que lo necesitan. La capacidad de medición e inspección detrás de esa cadena se detalla en la pagina de control de calidad. Envíe el modelo para pulir aluminio con sus rótulos de superficie y tamaño de lote a través de la página de contacto a continuación. El recorrido de llegada vuelve mapeado superficie a superficie, incluyendo una bandera honesta cuando un Ra específico está comprando brillo, la aplicación no usará.
Preguntas sobre pulido y objetivos Ra
¿Qué valor Ra cuenta como acabado de espejo en aluminio??
Un verdadero espejo sobre aluminio generalmente significa menos de Ra 0.05 μm. Se alcanza únicamente mediante un pulido progresivo en varias etapas con compuestos más finos y un paso de coloración.. Los acabados decorativos brillantes comúnmente se encuentran alrededor de Ra 0.1 a 0.4 μm. Cualquier cosa más tosca refleja de manera difusa y no se leerá como un espejo bajo la iluminación del taller..
¿Qué tan suave es una fundición a presión de aluminio antes de pulirla??
En un dado bien mantenido, Las superficies de aluminio fundido miden entre Ra 1.6 y 6.3 μm. Las caras cercanas a la compuerta corren más suavemente que las áreas detrás del frente de flujo y alrededor de las rejillas de ventilación.. Una cavidad de matriz desgastada o mal terminada hace que toda la banda se vuelva más gruesa. Es por eso que se acuerda la condición de la superficie del troquel antes de prometer cualquier resultado posterior al pulido..
¿Es necesario pulir una pieza que va a recibir recubrimiento en polvo??
No a un espejo. Las piezas recubiertas necesitan un sonido., uniforme, superficie desbarbada, típicamente limpiado con chorro de arena o con acabado vibratorio hacia Ra 0.8 a 1.6 μm. El recubrimiento proporciona la apariencia y protección contra la corrosión.. Especificar el pulido tipo espejo debajo de la capa de polvo agrega trabajo sin cambiar la apariencia. El pulido excesivo puede incluso reducir la adherencia del recubrimiento al cerrar la llave mecánica.
¿Cómo se mide y verifica Ra en las piezas entregadas??
El método de árbitro es un perfilómetro de lápiz de contacto que traza la superficie debajo del ISO. 4288 cierre, típicamente 0.8 milímetros. Informa Ra con la dirección de medición y las áreas de muestreo nombradas en el informe.. Las tiras comparadoras y las muestras de límites respaldan las comprobaciones en el taller. Documentación de aceptación, aunque, debe citar los datos del perfilómetro de las superficies zonificadas en el dibujo.
Pensamientos finales
La rugosidad de la superficie es una de las pocas especificaciones en las que un solo número, expresado con su unidad y método, ahorra dinero en ambos lados del pedido. La escalera es real., de un Ra fundido 3 o 4 hasta un espejo debajo de Ra 0.05. Cada peldaño se compra con el tiempo., mano de obra, y riesgo de rendimiento, aunque, por lo que solo las superficies que lo necesiten deben llevarlo. Zona la parte, nombrar el estándar, y congelar un primer artículo medido. Haz eso y pulir aluminio dejará de ser una apuesta..
Para una visión más profunda de dónde vale la pena un acabado brillante y dónde un revestimiento es la compra más inteligente, la guía complementaria de costo de pulido versus recubrimiento cubre esa compensación en su totalidad. Convertir estos objetivos en una cadena de procesos cotizados., enviar el modelo y tamaño del lote a través del pagina de contacto. Solicite que se mapee la ruta de llegada superficie por superficie.










