En la producción de fundición a presión de aluminio, el molde es tu impresora de dinero. Cada hora de inactividad le cuesta caro, eso es un hecho. Por lo tanto, mantener sus moldes funcionando por más tiempo y de manera más confiable es la principal prioridad para todo moldeador..
El ambiente de trabajo de un molde de fundición a presión es nada menos que infernal. La superficie de la cavidad entra en contacto repetidamente con el aluminio fundido en 600–700°C, luego se enfría rápidamente con agentes de liberación y agua.. Ciclismo térmico, impacto de alta presión, erosión por flujo de aluminio, soldadura… bajo estas condiciones brutales, El acero para moldes se enfrenta a amenazas constantes: agrietamiento por fatiga térmica, astillado, colapso del borde, erosión, y soldar.
Para soportar todo esto, el acero del molde en sí debe ser excepcional. Nuestros dos materiales premium más utilizados:H13 VSG y 8418—¿Cómo eliges entre ellos?? Analicémoslo desde una perspectiva práctica de la fundición a presión..
| Propiedad | H13 VSG | 8418 |
|---|---|---|
| Resistencia a la fatiga térmica | Excelente | Excelente a superior |
| Tenacidad | Excelente | muy alto |
| Dureza caliente | Excelente | Excelente |
| Conductividad térmica | Bien | Bueno a muy bueno |
| Comprobación de resistencia al calor | Muy bien | Excelente |
| Aplicaciones de troqueles grandes | Adecuado | Especialmente adecuado |
| Geometría de matriz compleja | Adecuado | Fuerte elección |
| Historial de aplicaciones | muy extenso | Uso creciente en aplicaciones exigentes |
| Costo | Más económico | Generalmente más alto |
| Mejor uso | Rendimiento y coste equilibrados | Alta demanda, aplicaciones de vida útil extendida |
Resistencia a la fatiga térmica: La primera línea de defensa
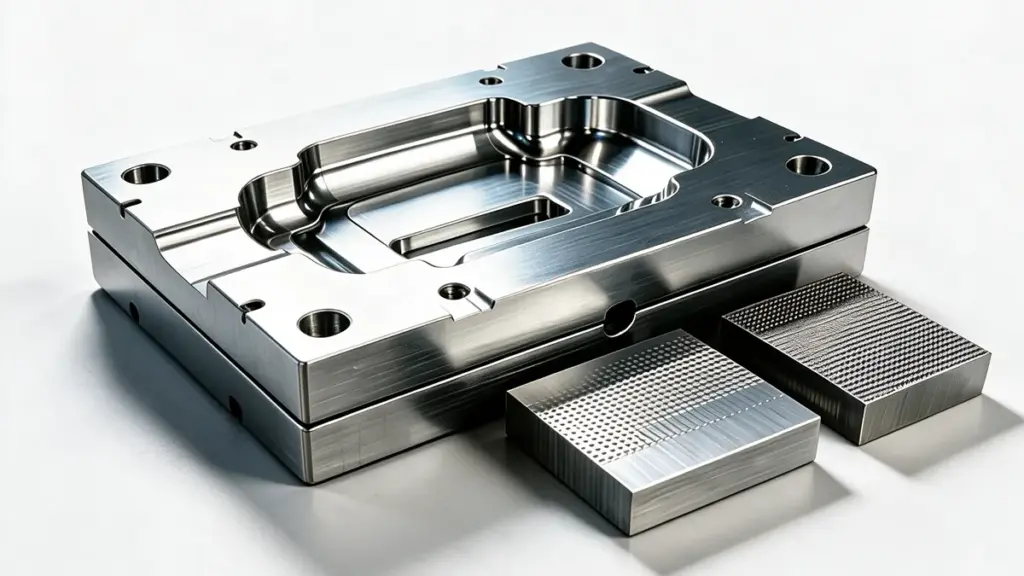
Comencemos con el resultado final:El agrietamiento por fatiga térmica es el #1 causa de la falla del molde de fundición a presión, Representa entre el 60% y el 70% de todos los fracasos..
La superficie de la cavidad se expande y contrae repetidamente bajo el ciclo térmico.. El estrés térmico se acumula. Cuando la tensión excede el límite elástico del material., aparecen microfisuras. Esto es “control de calor.” Una vez iniciado, las grietas solo se profundizan hasta que se desecha el molde.
H13 VSG, gracias a su electrorrefusión de escorias (ESR) refinamiento, ofrece alta pureza, defectos internos mínimos, y ya supera a los aceros convencionales para hornos eléctricos en cuanto a fatiga térmica, lo que lo convierte en la opción principal.
8418, sin embargo, está diseñado con un objetivo más explícito:resistencia mejorada a la fatiga térmica. Su química optimizada (Mo superior, Si inferior) Reduce eficazmente el estrés térmico e inhibe el control del calor.. Algunos datos sugieren que la reducción del contenido de nitrógeno mejora aún más el rendimiento de fatiga térmica de 8418.
En pocas palabras: Si su molde es sensible al control del calor, o si las condiciones de funcionamiento son particularmente severas, 8418La ventaja de fatiga térmica se vuelve más pronunciada..
Tenacidad & Resistencia al impacto: El valor de la ESR
La fundición a presión es un proceso de alta presión.. Los moldes no sólo soportan el calor sino también importantes impactos mecánicos.. Una tenacidad insuficiente provoca astillas, colapso del borde, o incluso grietas catastróficas.
Tanto H13 ESR como 8418 utilizar elelectro tipo de refundición (ESR) proceso. El valor central de este proceso espurificación: reducir el azufre, fósforo, y otras impurezas, minimizando las inclusiones no metálicas, y eliminando la segregación química. El resultado mejora significativamentelimpieza y es rebabas, con un marcado aumento de la dureza.
la diferencia: 8418 Es un acero mejorado para trabajo en caliente con mayores márgenes de tenacidad., haciéndolo especialmente adecuado para espesores, Piezas de gran sección y geometrías de molde complejas..
Dureza roja (Dureza caliente) & Resistencia a la erosión
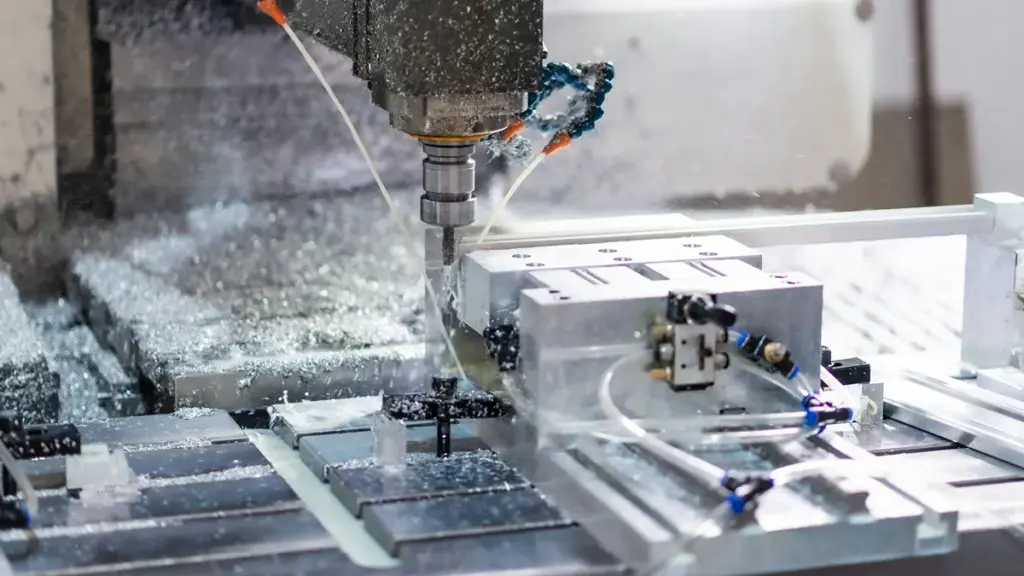
Cuando los moldes están en contacto prolongado con aluminio fundido a alta temperatura, la dureza de la superficie no puede bajar. Una vez ablandado, la superficie de la cavidad es erosionada por el flujo de aluminio, formando “hoyos,” perdiendo precisión dimensional, y potencialmente causando soldadura.
La dureza roja de H13 ESR es suficiente para la gran mayoría de aplicaciones de fundición a presión de aluminio. Sin embargo, 8418, con sucontenido elevado de Mo, Ofrece resistencia superior a altas temperaturas y al templado., manteniendo un rendimiento excelente incluso en condiciones de temperatura ultra alta (p.ej., 680ambientes °C).
Respecto a la resistencia a la erosión del aluminio fundido (soldadura): cuanto más densa y limpia es la matriz de acero, mejor será su capacidad de resistir “ataque” por aluminio fundido. Ambos grados obtienen buenos resultados en este sentido., pero 8418, con sus propiedades superiores a altas temperaturas, ofrece un menor riesgo de soldadura.
Otras propiedades clave: Conductividad térmica, Polabilidad, Estabilidad del tratamiento térmico
- Conductividad térmica: 8418 adopta undiseño bajo en Si para una mayor conductividad térmica, permitiendo una extracción de calor más rápida de la cavidad para reducir el sobrecalentamiento localizado y retrasar el agrietamiento térmico.
- Polabilidad: El acero de alta pureza produce menos defectos superficiales después del pulido. Tanto H13 ESR como 8418 Ofrecen buena capacidad de pulido para cumplir con los requisitos de superficies cosméticas..
- Estabilidad del tratamiento térmico: Ambos grados logran una dureza uniforme (44–48 HRC para típico Aplicaciones de fundición de die) con mínima distorsión. 8418La templabilidad es superior, haciéndolo ideal para moldes grandes.
Guía de selección: H13 VSG o 8418?
Priorizar H13 ESR cuando:
- Fundición a presión de aluminio convencional con geometrías no extremas.; vida útil prevista del molde de 50 000 a 80 000 disparos.
- Buscando una solución equilibrada entre rendimiento y rentabilidad.
- Prefiriendo una madura, Opción convencional con amplio historial de aplicaciones y riesgo controlado..
Considere actualizar a 8418 cuando:
- Máquinas de gran tonelaje (p.ej., 1600T y superior) produciendo grueso, piezas estructurales grandes.
- Geometría de molde compleja con paredes delgadas, caries profundas, esquinas afiladas: características propensas a agrietarse.
- Exigiendo una vida útil más larga del molde, frecuencia de mantenimiento reducida, y ciclos de producción extendidos.
- El agrietamiento por fatiga térmica es la causa principal de las fallas actuales en los moldes..
Para decirlo simplemente: H13 ESR es tu “fuerza principal”—bien equilibrado, confiable, y rentable. 8418 es tu “fuerzas especiales”—construido para batallas duras, vida más larga, a un costo mayor.La elección depende del modo de falla y de la ecuación de costos..
Ambos son aceros de primera calidad: elija sabiamente, y se convierten en poderosas herramientas para reducir costos y aumentar la eficiencia..
Nuestro equipo de especialistas en materiales está listo para ayudarlo a seleccionar el acero para moldes óptimo para su aplicación específica.. Contáctenos para una consulta.
Anna Deng
Gerente de Ventas Internacionales
Teléfono: +86 18988689969
WhatsApp: +86 18988689969
WeChat: 18988689969 / denglijuan1025
Correo electrónico: ventas@mag-cast.com