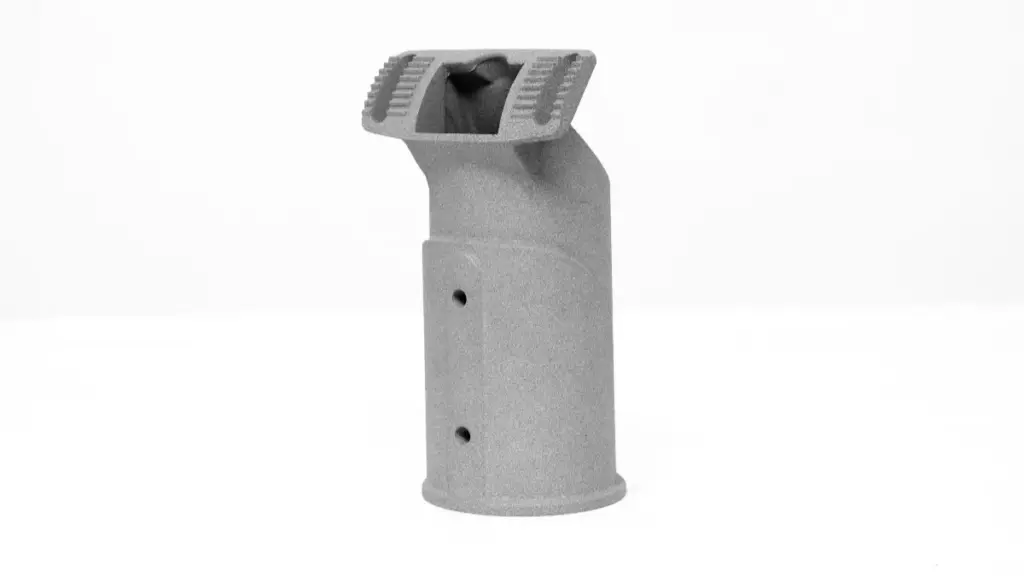
Le décompte des axes est commercialisé comme le classement par étoiles des hôtels, comme si cinq valait automatiquement mieux que trois. Pour une pièce moulée sous pression, la question honnête est plus étroite. Sur quels visages les traits pointent-ils, et de combien de relampes le magasin a-t-il besoin pour les atteindre? Notre guide pour qu'est-ce que 5 usinage des axes explique le fonctionnement des machines à cinq axes. Cet article transforme cela en une liste de contrôle de sélection pour les logements, supports et ports usinés après la matrice.
Chaque axe rotatif ajouté achète l'accès, pas de précision. Une machine à 4 ou 5 axes peut gérer des relations transversales dans une seule configuration, et cela protège souvent la tolérance. Mais les axes eux-mêmes ne coupent pas mieux; ils suppriment le repositionnement et laissent un temps plus court, un outil plus rigide atteint une géométrie peu pratique. Chaque axe vous facture également en temps de programmation, compétence de configuration et taux horaire. Le but est d'acheter exactement autant d'accès que le dessin en a besoin.
L'usinage à trois axes et ses limites
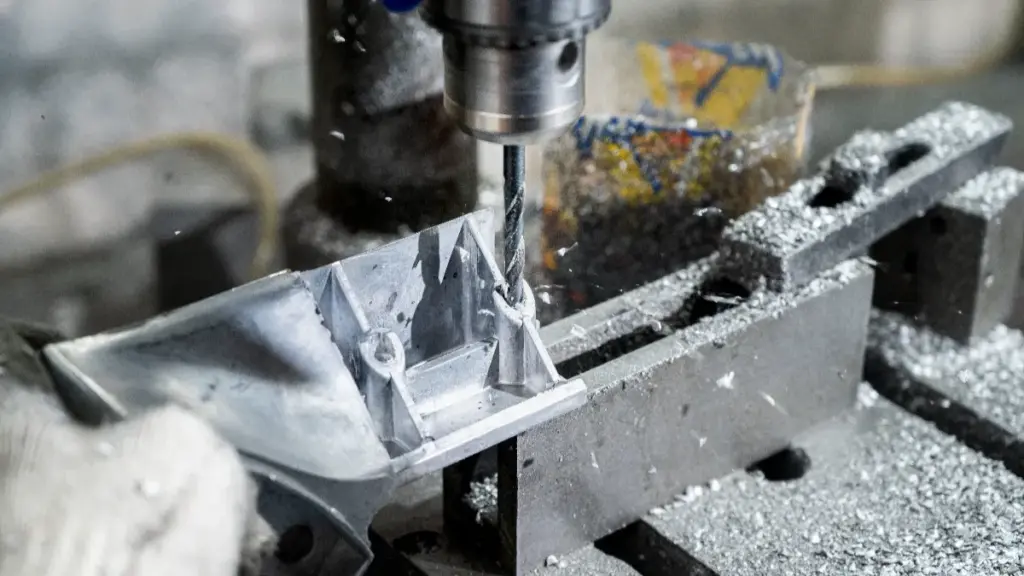
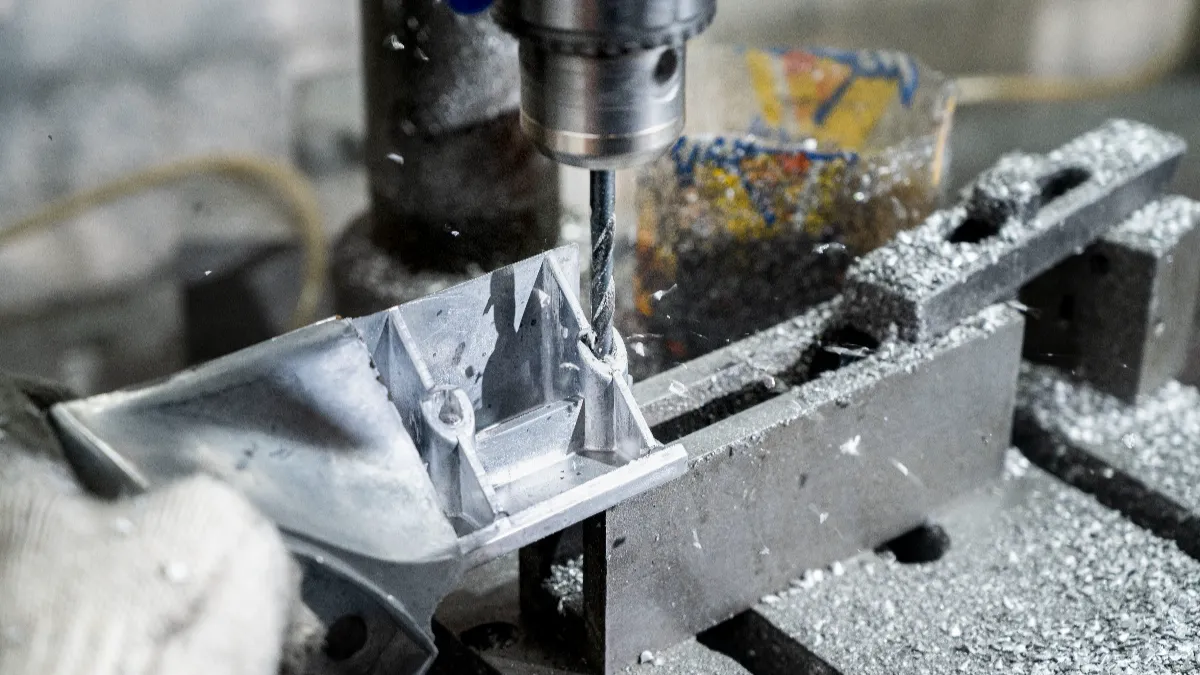
Une machine à 3 axes déplace la fraise en X, Y et Z pendant que la pièce est fixée dans un étau ou sur un luminaire. Sur les pièces moulées sous pression qui recouvrent le revêtement, empocher, percer et tarauder partout où l'outil peut tomber directement sur la surface. La plupart des caractéristiques de la plupart des boîtiers moulés se trouvent sur une ou deux faces, Ainsi, le travail sur 3 axes transporte la majeure partie du volume post-coulée au taux horaire le plus bas..
Les limites sont physiques. L'accès à l'outil signifie un chemin droit depuis la direction chargée, et les poches profondes exigent des outils longs et flexibles, vibre et efface mal les copeaux. Le luminaire bloque quelles que soient ses mâchoires, couvercle des pinces et des élévateurs, donc une caractéristique cachée sous une pince ne peut pas être coupée sans une deuxième configuration. Parois latérales, les faces inclinées et les contre-dépouilles se trouvent simplement hors de portée de la machine.
Un bon design s'appuie sur cela. Visages critiques regroupés sur un côté, avec dépouille et congés faisant le façonnage ailleurs, laissez une cellule à 3 axes usiner la pièce à moindre coût et rapidement. Lorsque la plupart des éléments de campagne d'un devis sont des travaux sur 3 axes, c'est le signe d'une bonne conception plutôt que d'une capacité limitée.
La règle à sens unique explique également pourquoi les fonctionnalités de diffusion sont si importantes ici. Un bossage fourré déjà perpendiculaire à la face supérieure n'a besoin que d'un perçage.. Le même patron incliné demande un luminaire incliné, une table rotative, ou une machine qui peut pencher la broche. Les acheteurs qui gardent les faces fonctionnelles carrées et regroupées suppriment discrètement le coût de l'axe de la pièce..
Indexation à quatre axes versus coupe continue
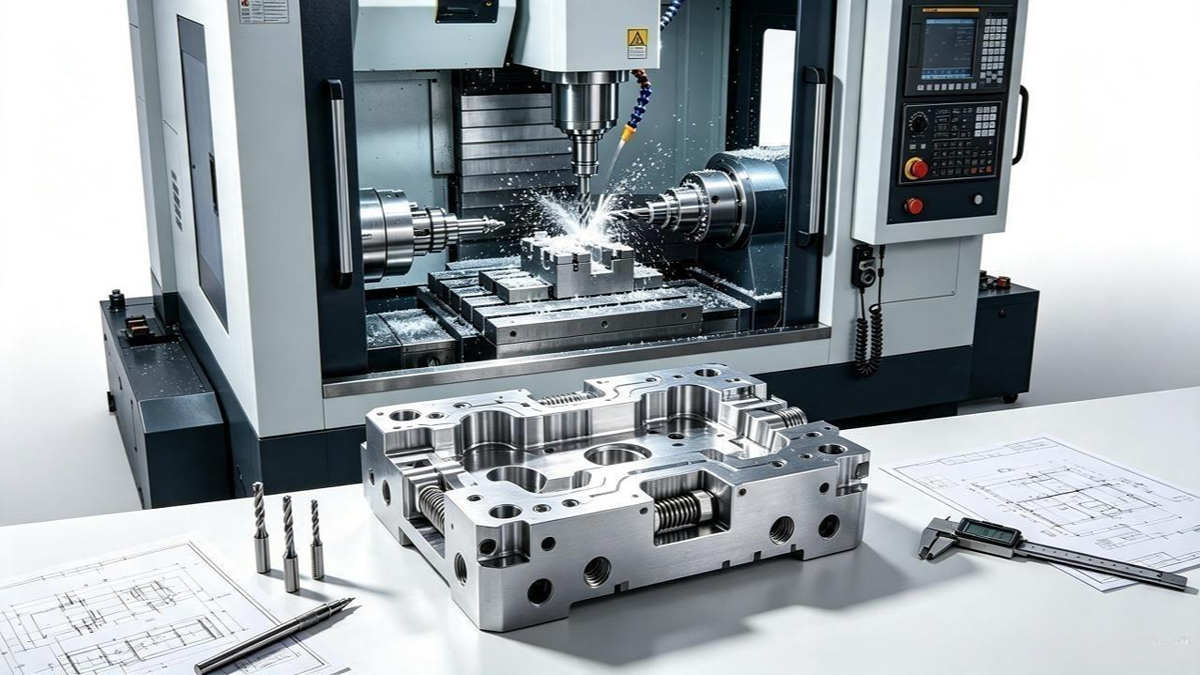
Une machine à 4 axes ajoute un axe rotatif, et les acheteurs devraient demander quel type de travail à quatre axes ils obtiennent. L'indexation signifie que la table rotative tourne la pièce selon un angle défini, se verrouille en place, et les trois axes linéaires coupent. L'usinage continu sur quatre axes coordonne l'axe rotatif avec les axes linéaires pendant la coupe. Cela nécessite une machine et un système de contrôle qui prennent en charge le mouvement simultané programmé; un outillage sous tension ou une configuration fraisage-tournage n'est pas intrinsèquement requis.
Le gain de l'indexation est une configuration au lieu de quatre. Les relations croisées nécessitent moins de sièges, la chaîne de référence est donc moins souvent rompue qu'avec des resserrages répétés. Ce n’est pas la même chose que la machine qui gère chaque relation à elle seule. Précision rotative, calibrage du quatrième axe, la rigidité du montage et l'état de l'outil déterminent toujours le résultat à chaque position.
Moins de serrages répétés éliminent également du temps non productif au cycle, ce qui peut compter plus que les secondes de coupe elles-mêmes. Demandez à votre fournisseur quel mode prend en compte un devis, car un motif indexé à quatre côtés et un contour enroulé sont des tâches différentes sur du matériel différent.
L'indexation a sa propre courbe de coûts. Un motif à quatre côtés sur une table rotative bat généralement deux relamps en termes de précision et de temps au sol., alors qu'un support à deux côtés justifie rarement le quatrième axe. Demandez au magasin de montrer le plan d'installation: combien de postes, à quelle donnée chaque position fait référence, et où la chaîne de tolérance traverse un changement de position.
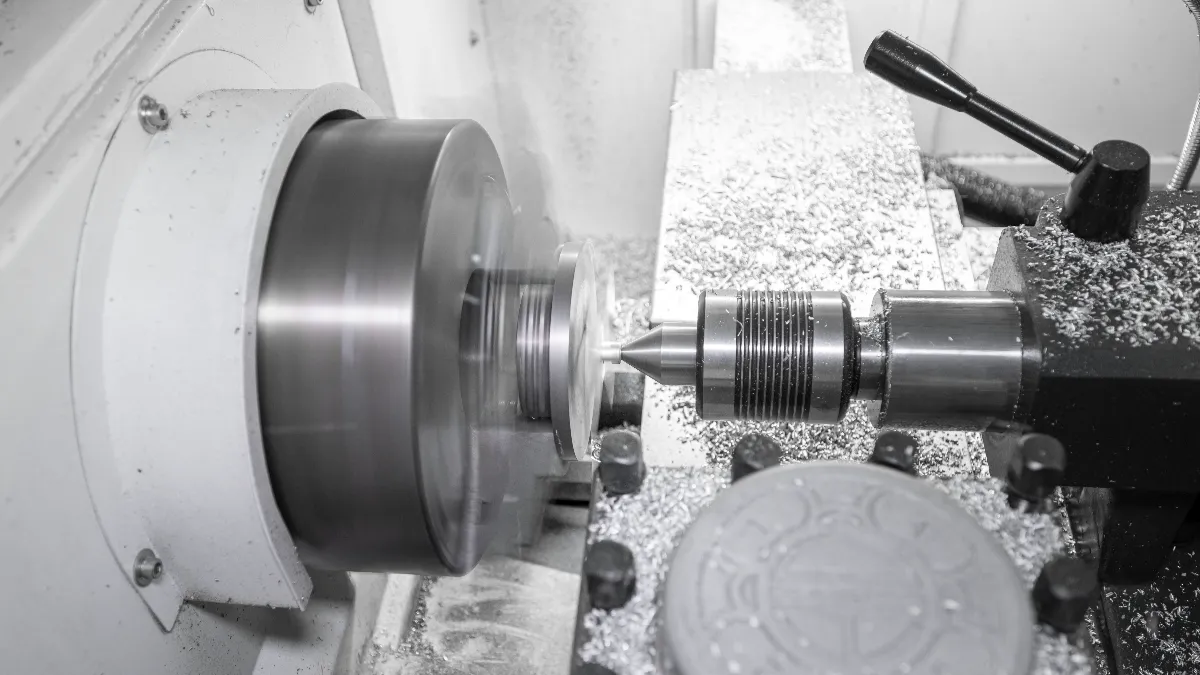
Cinq axes 3+2 Positionnement et découpe simultanée
Le marketing à cinq axes brouille souvent une distinction qui modifie votre prix. Dans 3+2 usinage, les deux axes rotatifs inclinent la pièce à un angle fixe et se verrouillent, et la fraise se déplace alors sur trois axes linéaires comme une machine à 3 axes. En usinage simultané à cinq axes, les cinq axes se déplacent ensemble pour que l'outil suive une surface courbe selon un angle contrôlé en continu. Le Guide Autodesk sur l'usinage 5 axes présente les deux modes, et le Page Haas UMC-750SS montre comment les constructeurs les spécifient. Traitez les deux comme un arrière-plan de processus provenant des fournisseurs d'équipements., pas comme certification ou approbation d'une machine spécifique.
Pour pièces moulées sous pression, 3+2 est souvent la réponse honnête à un port incliné ou à une face composée. Une inclinaison remplace un luminaire incliné dédié et une deuxième configuration, avec une programmation plus simple qu'un travail entièrement simultané. Le cinq axes simultané s'impose sur les surfaces sculptées, sur les poches profondes où l'inclinaison maintient l'outil court et rigide, et où une configuration doit consolider trois ou quatre relamps.
Le commerce est réel. La programmation sur cinq axes exige une ingénierie de FAO compétente, et ces machines bénéficient du taux horaire le plus élevé des trois familles. En réservant la discipline aux fonctionnalités qui la méritent, la pièce reste bon marché sans la garder fausse..
Sur les pièces moulées sous pression en particulier, la liste simultanée de cinq axes est plus courte que ce que suggère la brochure. Les logements structurels veulent principalement des terrains plats usinés, alésages ronds et filetages propres, et 3+2 ou l'indexation atteint la plupart d'entre eux. Les véritables appels à un travail continu sur cinq axes sont des courbes cosmétiques, murs coniques coupés en un seul passage, et des poches profondes où un outil court incliné bat un outil long et droit.
Faire correspondre le nombre d'axes aux caractéristiques de la pièce
Exécutez votre dessin dans le tableau ligne par ligne. Les entrées sont des options à comparer, pas de mandats, parce que les appareils et les configurations supplémentaires achètent souvent le même accès qu'un axe rotatif pour moins d'argent.
| Caractéristique de la pièce | Options à comparer | Ce qui décide |
|---|---|---|
| Faces de montage et poches supérieures | 3-usinage des axes | Accès aux outils, serrage et tolérances requises |
| Perçage et taraudage des brides | 3-usinage d'axe lorsque les trous partagent une direction accessible | Orientation du trou, jeu d'outil et tolérances de position |
| Plusieurs visages autour d'un logement | 4-indexation des axes ou configurations multiples à 3 axes | Des orientations accessibles, nombre de configurations et coût total d'usinage |
| Ports latéraux percés en croix | 4-indexation des axes si accessible, ou une configuration séparée à 3 axes | Sens du port, accès à l'outil et position par rapport aux références du dessin |
| Ports coudés et faces à angle composé | 3+2 positionnement à cinq axes ou fixations angulaires sur une machine à 3 axes | Orientations requises, coût du montage et répétabilité |
| Surfaces courbes ou sculptées | 3-usinage à billes sur axes, 3+2 positionnement ou usinage simultané à cinq axes | Géométrie des surfaces, portée de l'outil, exigences de finition et temps de cycle |
La machine dont vous avez besoin est celle que votre fonctionnalité la plus difficile exige réellement, et l'itinéraire d'accès le moins cher compte double. Apporter la liste de lignes terminée au devis. Un fournisseur qui évalue fonctionnalité par fonctionnalité vous indiquera l'itinéraire emprunté par chaque ligne., et cet enregistrement devient votre piste d'audit lorsque le dessin change. Regardez ce qu'un magasin fait avec les lignes impaires. Si chaque réponse est à cinq axes parce que c'est la machine avec l'emplacement ouvert, le mix oriente le devis plutôt que le dessin. Une boutique qui fonctionne 3-, 4- et le travail sur 5 axes peut acheminer chaque fonctionnalité vers la machine qu'elle mérite et indiquer pourquoi dans l'élément de campagne.. Notre moulage versus usinage le guide montre où se situe cette décision dans le choix plus large du processus.
Re-pinces, Références et coût total
Le facteur silencieux derrière la sélection de l'axe est le nombre de configurations. Chaque siège ajoute une petite variation, et chaque tolérance qui traverse une limite de configuration doit l'absorber. Conserver le nombre d'or du dessin, les alésages et les faces qui s'accouplent à d'autres composants, dans une seule configuration dans la mesure du possible. Épinglez les références de localisation telles que coulées afin que les montages et l'inspection référencent les mêmes surfaces de la première pièce à la dernière..
Cette conversation commence avant que le moule n'existe. Quand la conception de la matrice réserve du plat, terrains fixables sur lesquels les luminaires peuvent s'asseoir, chaque étape ultérieure hérite d'une référence propre. Notre fabrication d'outils et de matrices le guide explique comment ces premières décisions se traduisent tout au long de la production. La mise à niveau des références sur une pièce moulée finie nécessite un emballage et un calage, et les pièces emballées dérivent.
Traiter le coût comme un total, pas un taux horaire. Une heure à 5 axes est plus chère qu'une heure à 3 axes, mais une configuration à cinq axes peut battre trois configurations à 3 axes une fois programmée, montage, le travail de remise en état et l'inspection transversale sont additionnés. L'inverse est également vrai. Un dispositif coudé sur une cellule à 3 axes coûte généralement moins cher qu'un programme à cinq axes pour un seul port incliné.
Nos pages de capacités répertorient les tolérances CNC jusqu'à ± 0,02 mm sur les caractéristiques appropriées et les tolérances telles que coulées jusqu'à ± 0,004 po.. Ces chiffres décrivent la précision réalisable sur la bonne caractéristique avec la bonne configuration, ce n'est pas une promesse, aucun nombre d'axes les livre partout. Si votre dessin comporte des appels croisés agressifs, les résoudre est généralement un Usinage CNC conversation de données et de configuration plutôt qu'une mise à niveau de la machine.
Écrivez le résultat dans le bon de commande. Un package clair nomme le schéma de données, le nombre de configurations autorisées, le parcours machine par feature et le rapport qui doit voyager avec chaque lot. Ces quatre lignes constituent l’assurance la moins chère contre une dispute tardive sur qui aurait dû avoir telle tolérance..
Notes d'anodisation avant le plan d'usinage
Les exigences en matière de revêtement s'étendent jusqu'au plan d'usinage, ils ont donc leur place dans la conversation DFM. Où l'anodisation est requise, confirmer l’adéquation de l’alliage, la spécification du revêtement, zones de masquage et exigences dimensionnelles finales avant usinage. Convenez avec le fournisseur de finition de la manière dont la croissance du revêtement sera autorisée sur les alésages., filetages et surfaces de contact, parce que le film qui se développe varie selon l'alliage et le processus. Les films de type II et de type III diffèrent par leur épaisseur et leur rôle d'usure, et ce choix réside dans le plan de finition, pas dans le nombre d'axes. La même règle couvre le placage et le revêtement en poudre: la fiche process du fournisseur, pas une règle empirique, fixe l'allocation.
Questions que les acheteurs posent sur le nombre d'axes
L'usinage 5 axes est-il toujours meilleur que l'usinage 3 axes pour les pièces en aluminium?
Non. Cinq axes s'avèrent payants sur les angles composés, surfaces sculptées, ou une configuration qui remplace plusieurs relamps. Pour une pièce moulée sous pression dont les caractéristiques font face à une direction, une cellule 3 axes gagne généralement sur le coût total une fois programmée, le montage et l'inspection sont comptés. De meilleurs moyens adaptés à la géométrie, pas plus élevé sur le nombre d'axes.
Quelle est la différence entre 3+2 usinage et usinage cinq axes?
Dans 3+2 travail, les axes rotatifs inclinent la pièce à un angle fixe et se verrouillent pendant que les trois axes linéaires coupent. En travail simultané sur cinq axes, les cinq axes se déplacent ensemble pour que l'outil suive les surfaces courbes selon un angle contrôlé. De nombreux ports coudés sur les boîtiers moulés sous pression n'ont besoin que 3+2 positionnement ou un luminaire incliné, à moindre coût.
Comment l'anodisation affecte-t-elle les dimensions usinées sur une pièce moulée sous pression?
Les films anodiques ajoutent de l'épaisseur à chaque surface exposée, et le montant varie selon l'alliage, spécifications et bain. Ne concevez pas à partir de valeurs de croissance supposées. Finition des caractéristiques critiques de la machine avant le revêtement, masquer si nécessaire, et confirmez la tolérance auprès de votre fournisseur de finition avant que le prix du plan d'usinage ne soit fixé.
Un fournisseur peut-il gérer à la fois le moulage sous pression et l'usinage CNC multi-axes?
Oui, et il garde l'histoire de l'exactitude au même endroit: références prévues une fois pour la coulée, usinage et contrôle, et une équipe répondant pour les résultats croisés. Il ne supprime pas les litiges en soi. Mettez le schéma de données, le plan de montage et les contrôles de réception par écrit avant la découpe du moule.
Pensées finales
La sélection des axes est une question d'accès avec un prix attaché. Sur quels visages les traits pointent-ils, combien de configurations cela prend-il, et combien coûte tout le parcours une fois programmé, le montage et l'inspection s'associent? Répondez à celles sur papier pendant DFM et le choix de la machine se choisit généralement tout seul.. Trois axes portent le gros, une indexation ou un dispositif gère les côtés, et cinq axes n'apparaissent que là où un port incliné ou une courbe l'exige.
Comparez les Bian moulé sous pression pages de fonctionnalités par rapport à votre liste de fonctionnalités, ou envoyez le dessin via notre page de contact. Demandez au magasin d'indiquer, par fonctionnalité, le nombre d'axes, le plan d'installation et l'itinéraire de tolérance dont il a tarifé. Cette feuille de réponses vous en dit plus sur l'ajustement que n'importe quelle liste de machines.