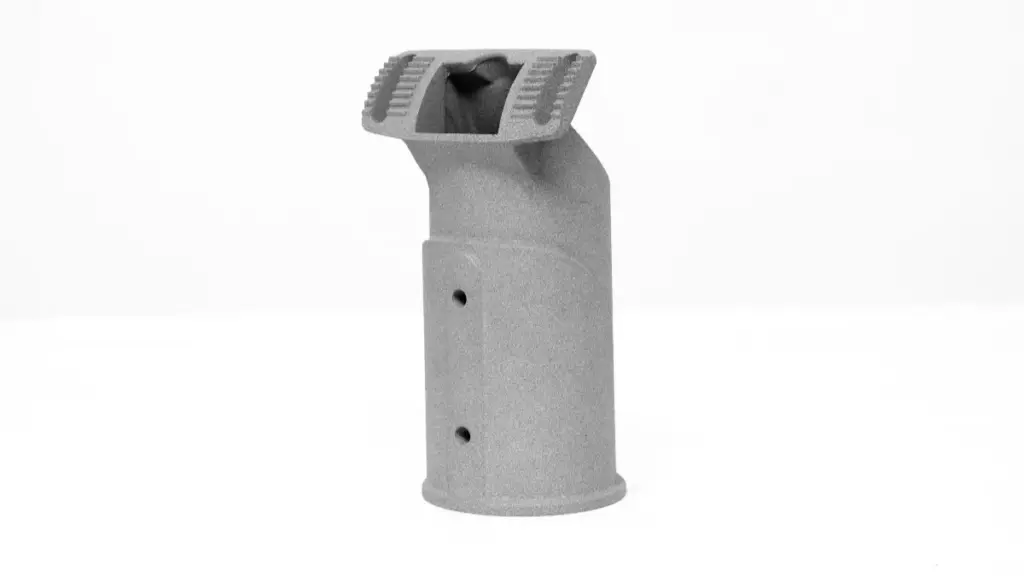
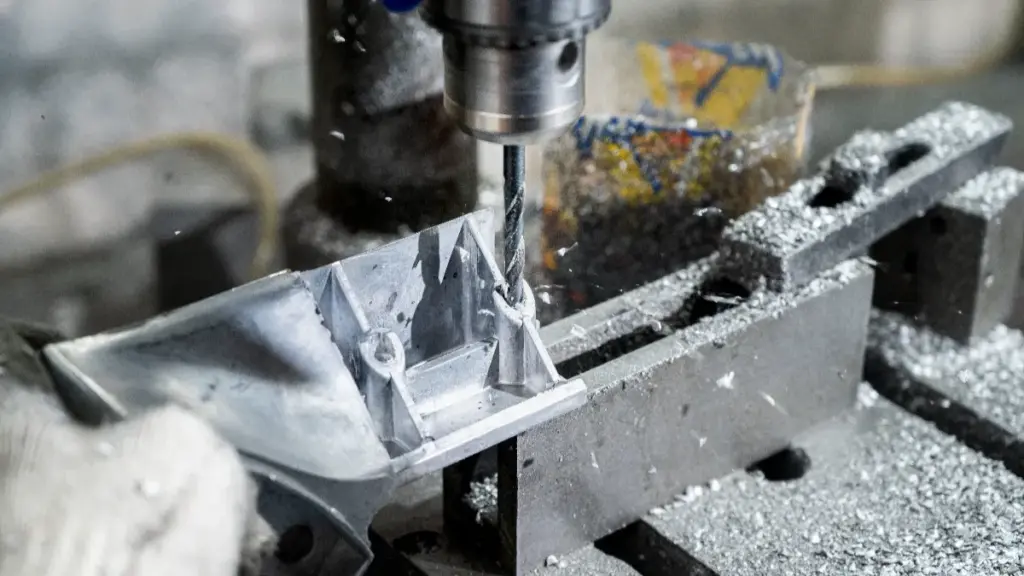
As contagens do eixo são comercializadas como classificações de estrelas de hotéis, como se cinco fosse automaticamente melhor que três. Para uma peça fundida, a pergunta honesta é mais restrita. Para quais faces os recursos apontam, e quantas reclamps a loja precisa para alcançá-los? Nosso guia para o que é 5 usinagem do eixo explica como funcionam as máquinas de cinco eixos. Este artigo transforma isso em uma lista de verificação de seleção para alojamentos, suportes e portas usinados após a matriz.
Cada eixo rotativo adicionado compra acesso, não precisão. Uma máquina de 4 ou 5 eixos pode manter relações cruzadas em uma configuração, e isso muitas vezes protege a tolerância. Mas os próprios eixos não cortam melhor; eles removem o reposicionamento e deixam um tempo mais curto, ferramenta mais rígida alcança geometria estranha. Cada eixo também cobra em tempo de programação, habilidade de configuração e taxa horária. O objetivo é comprar exatamente a quantidade de acesso que o desenho precisa.
Usinagem de três eixos e seus limites
Uma máquina de 3 eixos move a fresa em X, Y e Z enquanto a peça de trabalho fica fixada em uma morsa ou em um acessório. Em peças fundidas que cobrem o revestimento, embolsar, perfurar e rosquear onde quer que a ferramenta possa cair diretamente na superfície. A maioria dos recursos na maioria dos alojamentos fundidos reside em uma ou duas faces, portanto, o trabalho em 3 eixos transporta a maior parte do volume pós-fundição com a taxa horária mais baixa.
Os limites são físicos. Acesso à ferramenta significa um caminho reto a partir da direção carregada, e bolsos profundos exigem ferramentas longas que flexibilizem, vibrar e limpar mal os chips. O acessório bloqueia quaisquer que sejam suas mandíbulas, cobertura de braçadeiras e risers, portanto, um recurso oculto sob uma braçadeira não pode ser cortado sem uma segunda configuração. Paredes laterais, faces angulares e cortes inferiores simplesmente ficam fora do alcance da máquina.
Um bom design depende disso. Rostos críticos agrupados em um lado, com rascunho e filetes fazendo a modelagem em outro lugar, deixe uma máquina de célula de 3 eixos a peça barata e rápida. Quando a maioria dos itens de linha em uma cotação são trabalhos de 3 eixos, isso é um sinal de bom design, em vez de capacidade limitada.
A regra unidirecional também explica por que os recursos de elenco são tão importantes aqui. Um ressalto tubular que já está perpendicular à face superior precisa apenas de perfuração. A mesma saliência lançada em ângulo pede um acessório inclinado, uma mesa rotativa, ou uma máquina que possa inclinar o fuso. Os compradores que mantêm as faces funcionais quadradas e agrupadas estão excluindo silenciosamente o custo do eixo da peça.
Indexação de quatro eixos versus corte contínuo
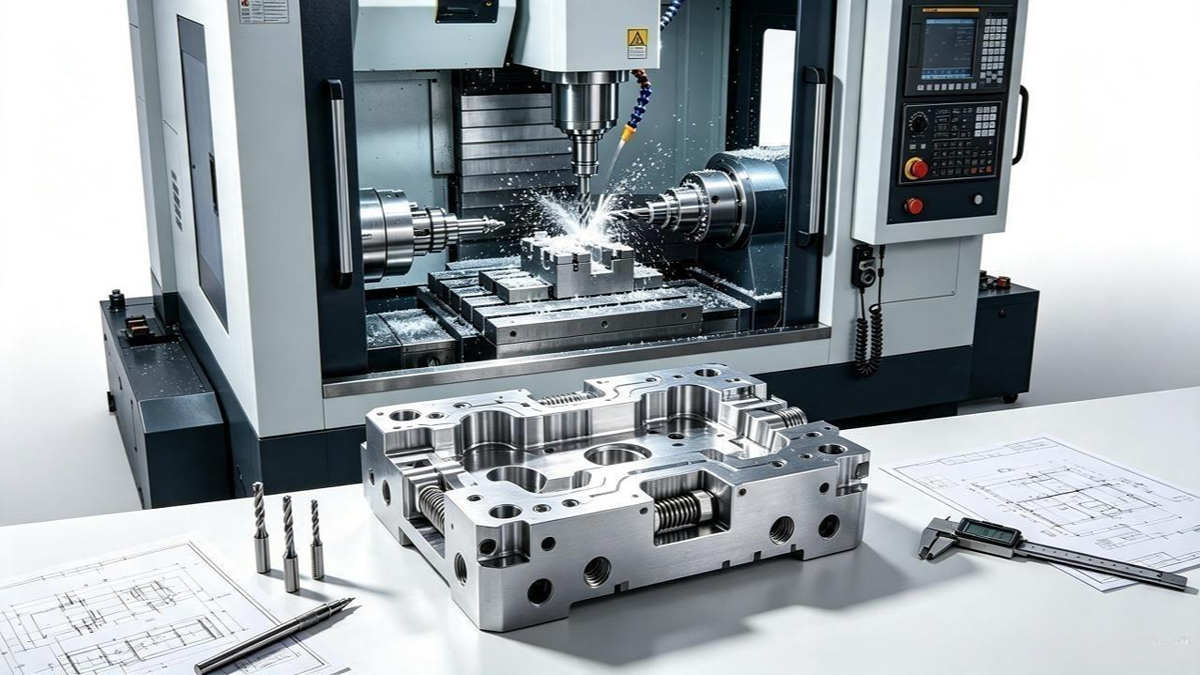
Uma máquina de 4 eixos adiciona um eixo rotativo, e os compradores devem perguntar que tipo de trabalho de quatro eixos estão recebendo. Indexação significa que a mesa rotativa gira a peça em um ângulo definido, fechaduras no lugar, e os três eixos lineares cortam. A usinagem contínua de quatro eixos coordena o eixo rotativo com os eixos lineares durante o corte. Requer uma máquina e um sistema de controle que suporte o movimento simultâneo programado; ferramentas motorizadas ou uma configuração de fresamento-torneamento não são inerentemente necessárias.
A recompensa da indexação é uma configuração em vez de quatro. Relacionamentos cruzados dependem de menos assentos, então a cadeia de referência é quebrada com menos frequência do que com reapertos repetidos. Isso não é o mesmo que a máquina que mantém todos os relacionamentos sozinha. Precisão rotativa, calibração do quarto eixo, a rigidez do acessório e a condição da ferramenta ainda decidem o resultado em todas as posições.
Menos grampos repetidos também eliminam o tempo não produtivo do ciclo, o que pode importar mais do que os próprios segundos de corte. Pergunte ao seu fornecedor qual modalidade uma cotação assume, porque um padrão indexado de quatro lados e um contorno encapsulado são trabalhos diferentes em hardware diferente.
A indexação tem uma curva de custo própria. Um padrão de quatro lados em uma mesa rotativa geralmente supera duas refixações em precisão e tempo de piso, enquanto um colchete bilateral raramente justifica o quarto eixo. Peça à loja para mostrar o plano de configuração: quantas posições, qual dado cada posição faz referência, e onde a cadeia de tolerância cruza uma mudança de posição.
Cinco Eixos 3+2 Posicionamento e Corte Simultâneo
O marketing de cinco eixos muitas vezes confunde uma distinção que altera seu preço. Em 3+2 usinagem, os dois eixos rotativos inclinam a peça para um ângulo fixo e travam, e o cortador então se move em três eixos lineares como uma máquina de 3 eixos. Na usinagem simultânea de cinco eixos, todos os cinco eixos se movem juntos para que a ferramenta siga uma superfície curva em um ângulo continuamente controlado. O Guia da Autodesk para usinagem de 5 eixos apresenta os dois modos, e o Página Haas UMC-750SS mostra como os construtores os especificam. Trate ambos como antecedentes do processo de fornecedores de equipamentos, não como certificação ou endosso de qualquer máquina específica.
Para peças fundidas, 3+2 muitas vezes é a resposta honesta para uma porta angular ou face composta. Uma inclinação substitui um acessório angular dedicado e uma segunda configuração, com programação mais simples do que trabalho totalmente simultâneo. Cinco eixos simultâneos ganham força em superfícies esculpidas, em bolsões profundos onde a inclinação mantém a ferramenta curta e rígida, e onde uma configuração deve consolidar três ou quatro reclamps.
O comércio é real. A programação de cinco eixos exige engenharia CAM qualificada, e essas máquinas têm a maior taxa horária das três famílias. Reservar a disciplina para recursos que a mereçam mantém a peça barata sem mantê-la errada.
Em peças fundidas especificamente, a lista simultânea de cinco eixos é mais curta do que o folheto sugere. Carcaças estruturais necessitam principalmente de terrenos planos usinados, furos redondos e roscas limpas, e 3+2 ou a indexação atinge a maioria deles. As verdadeiras exigências para o trabalho contínuo em cinco eixos são curvas cosméticas, paredes cônicas cortadas em uma passagem, e bolsos profundos onde uma ferramenta curta inclinada vence uma longa e reta.
Correspondência da contagem de eixos com recursos de peças
Execute seu desenho na tabela linha por linha. As entradas são opções para comparar, não mandatos, porque acessórios e configurações extras geralmente compram o mesmo acesso que um eixo rotativo por menos dinheiro.
| Recurso por parte | Opções para comparar | O que decide |
|---|---|---|
| Faces de montagem e bolsos superiores | 3-usinagem do eixo | Acesso à ferramenta, fixação e tolerâncias exigidas |
| Perfuração e rosqueamento de flange | 3-usinagem de eixo quando os furos compartilham uma direção acessível | Orientação do furo, folga da ferramenta e tolerâncias de posição |
| Várias faces ao redor de uma caixa | 4-indexação de eixo ou múltiplas configurações de 3 eixos | Orientações acessíveis, contagem de setup e custo total de usinagem |
| Portas de parede lateral perfuradas | 4-indexação de eixo quando acessível, ou uma configuração separada de 3 eixos | Direção do porto, acesso e posição da ferramenta em relação aos pontos de referência do desenho |
| Portas angulares e faces de ângulo composto | 3+2 posicionamento de cinco eixos ou acessórios angulares em uma máquina de 3 eixos | Orientações necessárias, custo de fixação e repetibilidade |
| Superfícies curvas ou esculpidas | 3-usinagem de eixo esférico, 3+2 posicionamento ou usinagem simultânea de cinco eixos | Geometria de superfície, alcance da ferramenta, requisitos de acabamento e tempo de ciclo |
A máquina que você precisa é aquela que seu recurso mais difícil realmente exige, e a rota de acesso mais barata conta em dobro. Traga a lista de linhas finalizada para cotação. Um fornecedor que precifica recurso por recurso informará qual rota cada linha seguiu, e esse registro se torna sua trilha de auditoria quando o desenho muda. Veja o que uma loja faz com as linhas ímpares. Se todas as respostas forem cinco eixos porque essa é a máquina com a ranhura aberta, a mistura está orientando a citação e não o desenho. Uma loja que funciona 3-, 4- e o trabalho em 5 eixos pode encaminhar cada recurso para a máquina que ele merece e dizer o porquê no item de linha. Nosso fundição versus usinagem guia mostra onde esta decisão se enquadra na escolha mais ampla do processo.
Re-grampos, Dados e custo total
O fator silencioso por trás da seleção do eixo é a contagem de configurações. Cada assento adiciona uma pequena variação, e toda tolerância que cruza um limite de configuração deve absorvê-lo. Mantenha a seção áurea do desenho, os furos e faces que correspondem a outros componentes, dentro de uma configuração sempre que possível. Fixe os pontos de referência de localização como fundidos para que os acessórios e a inspeção façam referência às mesmas superfícies da primeira à última peça.
Essa conversa começa antes do molde existir. Quando o design da matriz fica plano, terrenos fixáveis para os equipamentos assentarem, cada etapa posterior herda uma referência limpa. Nosso fabricação de ferramentas e matrizes guia explica como essas decisões iniciais são realizadas durante a produção. Adaptar referências em uma peça fundida acabada significa empacotar e calçar, e peças embaladas derivam.
Trate o custo como um total, não é uma taxa horária. Uma hora de 5 eixos é mais cara que uma hora de 3 eixos, mas uma configuração de cinco eixos pode superar três configurações de 3 eixos, uma vez programada, fixação, trabalho de refixação e inspeção transversal são somados. O inverso é igualmente verdadeiro. Um acessório angular em uma célula de 3 eixos normalmente custa menos do que um programa de cinco eixos para uma única porta inclinada.
Nossas páginas de recursos listam tolerâncias CNC de até ±0,02 mm em recursos adequados e tolerâncias fundidas de até ±0,004 pol.. Esses números descrevem a precisão alcançável no recurso certo com a configuração certa, não é uma promessa que qualquer contagem de eixos os entregue em todos os lugares. Se o seu desenho contém chamadas cruzadas agressivas, resolvê-los geralmente é uma tarefa Usinagem CNC conversa sobre dados e configuração em vez de uma atualização da máquina.
Escreva o resultado no pedido de compra. Um pacote claro nomeia o esquema de dados, a contagem de configurações permitidas, a rota da máquina por característica e o relatório que deve viajar com cada lote. Essas quatro linhas são o seguro mais barato contra uma discussão tardia sobre quem deveria ter mantido qual tolerância.
Notas de Anodização Antes do Plano de Usinagem
Os requisitos de revestimento chegam ao plano de usinagem, então eles pertencem à conversa do DFM. Onde a anodização é necessária, confirmar a adequação da liga, a especificação do revestimento, áreas de mascaramento e requisitos dimensionais finais antes da usinagem. Combine com o fornecedor de acabamento como o crescimento do revestimento será permitido nos furos, roscas e superfícies de contato, porque o filme que cresce varia com a liga e o processo. Os filmes Tipo II e Tipo III diferem em espessura e função de desgaste, e essa escolha mora no plano de acabamento, não na contagem de eixos. A mesma regra abrange chapeamento e revestimento em pó: a folha de processo do fornecedor, não é uma regra prática, define o subsídio.
Perguntas que os compradores fazem sobre contagens de eixos
A usinagem de 5 eixos é sempre melhor que a de 3 eixos para peças de alumínio??
Não. Cinco eixos compensam em ângulos compostos, superfícies esculpidas, ou uma configuração que substitui vários reclamps. Para uma peça fundida cujas características estão voltadas para uma direção, uma célula de 3 eixos geralmente ganha no custo total uma vez programada, fixação e inspeção são contadas. Melhor significa combinar com a geometria, não superior na contagem do eixo.
Qual é a diferença entre 3+2 usinagem e usinagem de cinco eixos?
Em 3+2 trabalhar, os eixos rotativos inclinam a peça para um ângulo fixo e travam enquanto os três eixos lineares cortam. Em trabalho simultâneo de cinco eixos, todos os cinco eixos se movem juntos para que a ferramenta siga superfícies curvas em um ângulo controlado. Muitas portas angulares em caixas fundidas precisam apenas 3+2 posicionamento ou um acessório angular, com menor custo.
Como a anodização afeta as dimensões usinadas em uma peça fundida?
Filmes anódicos adicionam espessura a todas as superfícies expostas, e a quantidade varia de acordo com a liga, especificação e banho. Não projete a partir de valores de crescimento assumidos. Características críticas da máquina de acabamento antes do revestimento, máscara quando necessário, e confirme a margem com seu fornecedor de acabamento antes do preço do plano de usinagem.
Um fornecedor pode lidar com fundição sob pressão e usinagem CNC multieixos??
Sim, e mantém a história precisa em um só lugar: datums planejados uma vez para fundição, usinagem e inspeção, e uma equipe respondendo pelos resultados cruzados. Ele não exclui disputas por si só. Coloque o esquema de dados, o plano de configuração e as verificações de aceitação por escrito antes do corte do molde.
Considerações Finais
A seleção do eixo é uma questão de acesso com um preço anexado. Para quais faces os recursos apontam, quantas configurações isso leva, e quanto custa toda a rota depois de programada, fixação e inspeção se unem? Responda no papel durante o DFM e a escolha da máquina geralmente será feita por si mesma. Três eixos carregam a maior parte, indexação ou um acessório lida com as laterais, e cinco eixos aparecem apenas onde uma porta inclinada ou uma curva os exige.
Compare o Bian Diecast páginas de capacidade em relação à sua lista de recursos, ou envie o desenho através do nosso página de contato. Peça à loja para indicar, por recurso, a contagem do eixo, o plano de configuração e a rota de tolerância precificada. Essa folha de respostas diz mais sobre ajuste do que qualquer lista de máquinas.