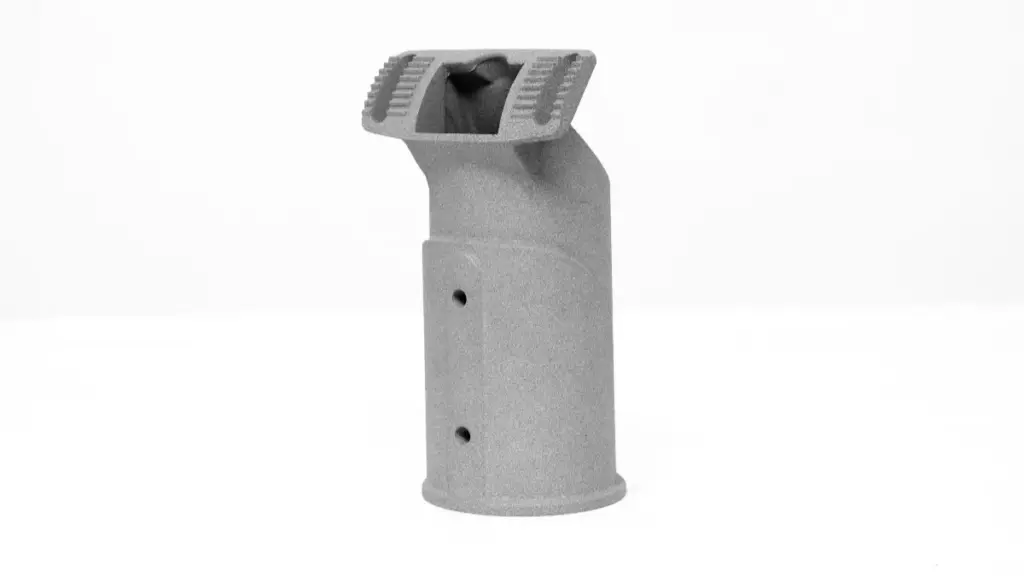
I conteggi degli assi vengono commercializzati come le valutazioni in stelle degli hotel, come se cinque fosse automaticamente migliore di tre. Per una parte pressofusa, la domanda onesta è più ristretta. A quali volti puntano i lineamenti, e di quanti ricambi ha bisogno il negozio per raggiungerli? La nostra guida a cosa è 5 lavorazione degli assi spiega come funzionano le macchine a cinque assi. Questo articolo lo trasforma in una lista di controllo per la selezione degli alloggi, staffe e porte lavorate dopo lo stampo.
Ogni asse rotante aggiunto acquista l'accesso, non precisione. Una macchina a 4 o 5 assi può mantenere relazioni trasversali in un'unica configurazione, e questo spesso protegge la tolleranza. Ma gli assi stessi non tagliano meglio; rimuovono il riposizionamento e ne lasciano uno più breve, lo strumento più rigido raggiunge la geometria scomoda. Ogni asse ti addebita anche il tempo di programmazione, capacità di installazione e tariffa oraria. L'obiettivo è acquistare esattamente l'accesso necessario al disegno.
Lavorazione a tre assi e suoi limiti
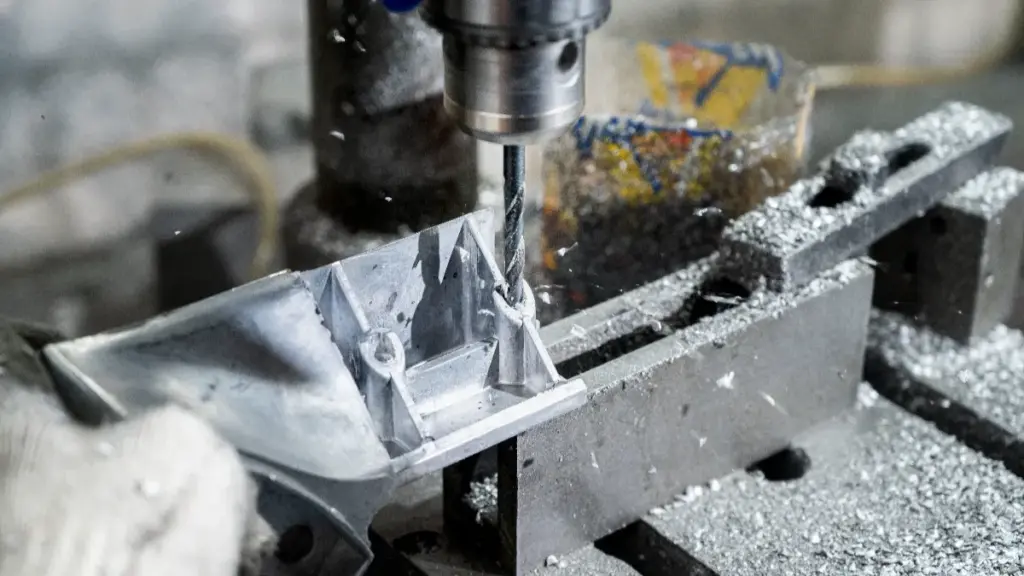
Una macchina a 3 assi muove la fresa in X, Y e Z mentre il pezzo è fissato in una morsa o su un dispositivo. Sulle parti pressofuse che coprono il rivestimento, intascare, forare e maschiare ovunque l'utensile possa cadere direttamente sulla superficie. La maggior parte delle caratteristiche della maggior parte degli alloggiamenti in fusione si trovano su una o due facce, quindi il lavoro a 3 assi trasporta la maggior parte del volume post-fusione alla tariffa oraria più bassa.
I limiti sono fisici. L'accesso allo strumento significa un percorso diretto dalla direzione caricata, e le tasche profonde richiedono strumenti lunghi che si flettono, vibrare e rimuovere male i trucioli. L'apparecchio blocca qualunque sia la sua mascella, morsetti e copertura alzate, quindi un elemento nascosto sotto un morsetto non può essere tagliato senza una seconda configurazione. Pareti laterali, le facce angolate e i sottosquadri restano semplicemente fuori dalla portata della macchina.
Il buon design si basa su questo. Volti critici raggruppati su un lato, con bozza e filetti che danno forma altrove, lasciare che una cella a 3 assi lavori il pezzo in modo economico e veloce. Quando la maggior parte degli elementi pubblicitari di un preventivo sono lavori su 3 assi, questo è un segno di buon design piuttosto che di capacità limitate.
La regola unidirezionale spiega anche perché le caratteristiche del cast contano così tanto qui. Una borchia carotata già perpendicolare alla faccia superiore necessita solo di foratura. La stessa sporgenza fusa ad angolo richiede un apparecchio inclinato, una tavola rotante, o una macchina che può inclinare il mandrino. Gli acquirenti che mantengono le facce funzionali quadrate e raggruppate stanno eliminando silenziosamente il costo degli assi dalla parte.
Indicizzazione a quattro assi rispetto al taglio continuo
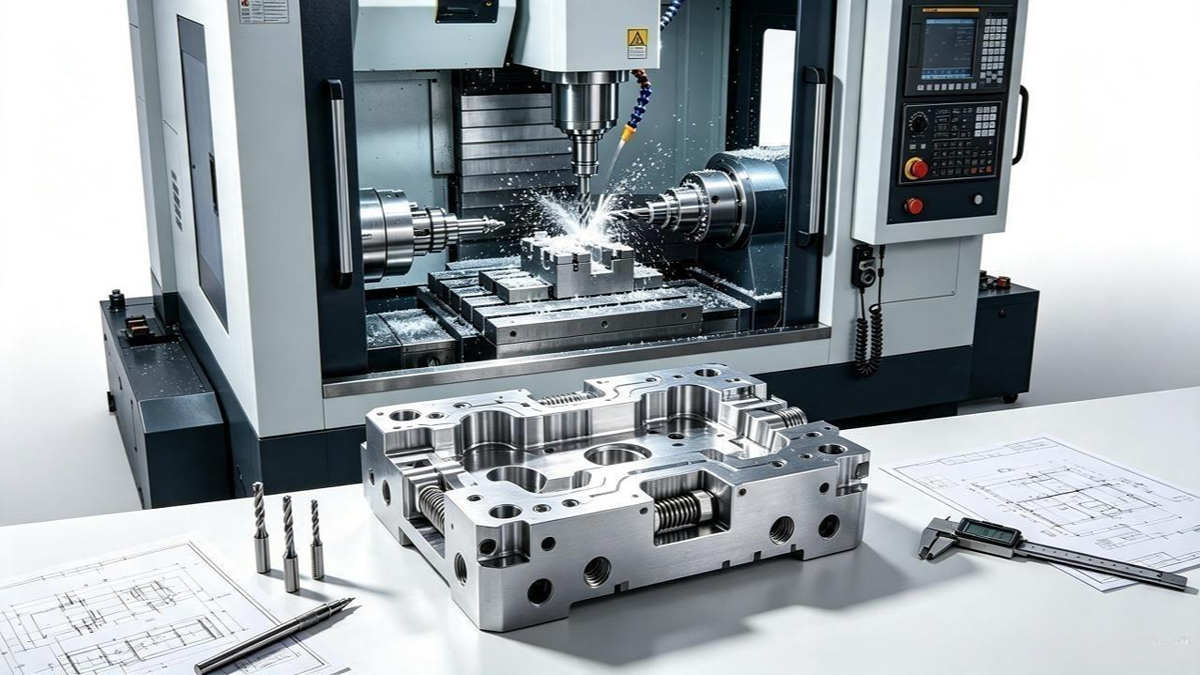
Una macchina a 4 assi aggiunge un asse rotante, e gli acquirenti dovrebbero chiedersi che tipo di lavoro sui quattro assi stanno ottenendo. L'indicizzazione significa che la tavola rotante ruota il pezzo secondo un angolo prestabilito, si blocca in posizione, e i tre assi lineari tagliati. La lavorazione continua a quattro assi coordina l'asse rotante con gli assi lineari durante il taglio. Richiede una macchina e un sistema di controllo che supportino il movimento simultaneo programmato; l'utensileria motorizzata o la configurazione tornio-fresa non sono intrinsecamente necessarie.
Il profitto dell'indicizzazione è una configurazione invece di quattro. Le relazioni trasversali si svolgono su un minor numero di posti a sedere, quindi la catena di riferimento viene interrotta meno spesso rispetto al ripristino ripetuto. Non è la stessa cosa che la macchina mantiene da sola ogni relazione. Precisione rotatoria, calibrazione del quarto asse, la rigidità dell'attrezzatura e le condizioni dell'utensile continuano a decidere il risultato in ogni posizione.
Un minor numero di serraggi ripetuti elimina anche i tempi non produttivi dal ciclo, che può contare più dei secondi taglienti stessi. Chiedi al tuo fornitore quale modalità assume un preventivo, perché un modello a quattro lati indicizzato e un contorno avvolto sono lavori diversi su hardware diverso.
L’indicizzazione ha una propria curva di costo. Un modello a quattro lati su una tavola rotante di solito batte due riclamps in termini di precisione e tempo di pavimento, mentre una parentesi a due lati raramente giustifica del tutto il quarto asse. Chiedi al negozio di mostrare il piano di installazione: quante posizioni, a quale dato fa riferimento ciascuna posizione, e dove la catena di tolleranza incrocia un cambiamento di posizione.
Cinque Assi 3+2 Posizionamento e taglio simultaneo
Il marketing a cinque assi spesso offusca una distinzione che cambia il prezzo. In 3+2 lavorazione, i due assi rotanti inclinano la parte ad un angolo fisso e si bloccano, e la fresa si muove quindi su tre assi lineari come una macchina a 3 assi. Nella lavorazione simultanea a cinque assi, tutti e cinque gli assi si muovono insieme in modo che l'utensile segua una superficie curva con un angolo controllato continuamente. IL Guida Autodesk alla lavorazione a 5 assi illustra le due modalità, e il Pagina Haas UMC-750SS mostra come i costruttori li specificano. Trattare entrambi come background del processo da parte dei fornitori di apparecchiature, non come certificazione o approvazione di una macchina specifica.
Per parti pressofuse, 3+2 è spesso la risposta onesta a una porta angolata o a una faccia composta. Un'inclinazione sostituisce un dispositivo angolato dedicato e una seconda configurazione, con una programmazione più semplice rispetto al lavoro simultaneo completo. Il cinque assi simultanei guadagna il suo posto sulle superfici scolpite, su tasche profonde dove l'inclinazione mantiene l'utensile corto e rigido, e dove un setup deve consolidare tre o quattro riclamp.
Il commercio è reale. La programmazione a cinque assi richiede un'ingegneria CAM competente, e quelle macchine hanno la tariffa oraria più alta delle tre famiglie. Riservare la disciplina alle funzionalità che ne fanno guadagnare mantiene la parte economica senza mantenerla sbagliata.
Nello specifico sui pressofusi, l'elenco dei cinque assi simultanei è più breve di quanto suggerisce la brochure. Gli alloggi strutturali necessitano per lo più di terreni pianeggianti lavorati, fori rotondi e filettature pulite, E 3+2 o l'indicizzazione ne raggiunge la maggior parte. Le vere richieste per il lavoro continuo a cinque assi sono curve cosmetiche, pareti rastremate tagliate in un unico passaggio, e tasche profonde dove un utensile corto inclinato batte uno lungo e dritto.
Corrispondenza del conteggio degli assi alle funzioni della parte
Esegui il tuo disegno attraverso la tabella riga per riga. Le voci sono opzioni da confrontare, non mandati, perché attrezzature e configurazioni aggiuntive spesso offrono lo stesso accesso di un asse rotante a un prezzo inferiore.
| Caratteristica da parte | Opzioni da confrontare | Cosa decide |
|---|---|---|
| Facce di montaggio e tasche superiori | 3-lavorazione degli assi | Accesso allo strumento, bloccaggio del pezzo e tolleranze richieste |
| Foratura e maschiatura di flange | 3-lavorazione degli assi quando i fori condividono una direzione accessibile | Orientamento del foro, gioco dell'utensile e tolleranze di posizione |
| Facce multiple attorno ad un alloggiamento | 4-indicizzazione degli assi o configurazioni multiple a 3 assi | Orientamenti raggiungibili, conteggio delle impostazioni e costo totale di lavorazione |
| Porte laterali con foratura incrociata | 4-indicizzazione degli assi ove accessibile, o una configurazione separata a 3 assi | Direzione del porto, accesso e posizione dell'utensile rispetto ai riferimenti del disegno |
| Porte angolate e facce ad angolo composto | 3+2 posizionamento a cinque assi o attrezzature angolari su una macchina a 3 assi | Orientamenti richiesti, costo del dispositivo e ripetibilità |
| Superfici curve o scolpite | 3-lavorazione a testa sferica degli assi, 3+2 posizionamento o lavorazione simultanea a cinque assi | Geometria della superficie, portata dell'utensile, requisiti di finitura e tempo di ciclo |
La macchina di cui hai bisogno è quella effettivamente richiesta dalle tue funzionalità più difficili, e la via di accesso più economica conta il doppio. Porta l'elenco delle righe finite al preventivo. Un fornitore che fissa i prezzi caratteristica per caratteristica ti dirà quale percorso ha preso ciascuna linea, e quel record diventa la tua traccia di controllo quando il disegno cambia. Guarda cosa fa un negozio con le file dispari. Se ogni risposta è a cinque assi perché quella è la macchina con lo slot aperto, il mix guida la citazione piuttosto che il disegno. Un negozio che funziona 3-, 4- e il lavoro a 5 assi può indirizzare ciascuna caratteristica alla macchina che merita e spiegarne il motivo nella voce. Nostro fusione rispetto alla lavorazione La guida mostra dove si colloca questa decisione nella più ampia scelta del processo.
Ri-morsetti, Dati e costo totale
Il fattore silenzioso dietro la selezione dell'asse è il conteggio delle impostazioni. Ogni seduta aggiunge una piccola variazione, e ogni tolleranza che oltrepassa un confine di impostazione deve assorbirla. Conserva la sezione aurea del disegno, i fori e le facce che si accoppiano ad altri componenti, all'interno di una configurazione, ove possibile. Fissare i riferimenti di posizionamento come da fusione in modo che gli impianti e l'ispezione facciano riferimento alle stesse superfici dalla prima parte all'ultima.
Quella conversazione inizia prima che esista lo stampo. Quando il disegno della fustella si riserva piatto, terreni bloccabili su cui possono sedersi gli apparecchi, ogni passaggio successivo eredita un riferimento pulito. Nostro fabbricazione di utensili e matrici La guida spiega come queste prime decisioni portano avanti la produzione. Adattare i riferimenti su una fusione finita significa imballare e spessorare, e le parti imballate si spostano.
Considera il costo come totale, non una tariffa oraria. Un’ora a 5 assi è più cara di un’ora a 3 assi, ma una configurazione a cinque assi può battere tre configurazioni a 3 assi una volta programmata, fissaggio, vengono sommati il lavoro di recupero e l'ispezione trasversale. È altrettanto vero il contrario. Un dispositivo angolato su una cella a 3 assi costa normalmente meno di un programma a cinque assi per una singola porta inclinata.
Le nostre pagine delle capacità elencano tolleranze CNC fino a ±0,02 mm su caratteristiche idonee e tolleranze come fuso fino a ±0,004 pollici. Queste cifre descrivono la precisione ottenibile sulla caratteristica giusta con la giusta configurazione, non è una promessa che qualsiasi conteggio degli assi li consegna ovunque. Se il tuo disegno comporta chiamate incrociate aggressive, risolverli è solitamente a Lavorazione CNC conversazione su dati e configurazione piuttosto che un aggiornamento della macchina.
Scrivere l'esito nell'ordine di acquisto. Un pacchetto clear nomina lo schema di riferimento, il conteggio delle impostazioni consentite, il percorso della macchina per caratteristica e il rapporto che deve viaggiare con ciascun lotto. Queste quattro righe sono l’assicurazione più economica contro una discussione tardiva su chi avrebbe dovuto mantenere quale tolleranza.
Note sull'anodizzazione prima del piano di lavorazione
I requisiti di rivestimento entrano nel piano di lavorazione, quindi appartengono alla conversazione DFM. Dove è richiesta l'anodizzazione, confermare l’idoneità della lega, la specifica del rivestimento, aree di mascheratura e requisiti dimensionali finali prima della lavorazione. Concordare con il fornitore di finitura come sarà consentita la crescita del rivestimento sui fori, filetti e superfici di accoppiamento, perché la pellicola che cresce varia a seconda della lega e del processo. I film di Tipo II e di Tipo III differiscono per spessore e ruolo di usura, e quella scelta risiede nel piano di finitura, non nel conteggio degli assi. La stessa regola riguarda la placcatura e la verniciatura a polvere: la scheda di processo del fornitore, non una regola pratica, stabilisce l'indennità.
Domande che gli acquirenti pongono sui conteggi degli assi
La lavorazione a 5 assi è sempre migliore della lavorazione a 3 assi per le parti in alluminio?
NO. Cinque assi ripagano sugli angoli composti, superfici scolpite, o una configurazione che sostituisce diversi riagganciamenti. Per una parte pressofusa le cui caratteristiche sono rivolte in una direzione, una cella a 3 assi di solito vince sul costo totale una volta programmata, vengono conteggiati il fissaggio e l'ispezione. Meglio significa adattato alla geometria, non superiore al conteggio degli assi.
Qual è la differenza tra 3+2 lavorazione meccanica e lavorazione a cinque assi?
In 3+2 lavoro, gli assi rotanti inclinano la parte ad un angolo fisso e si bloccano mentre i tre assi lineari tagliano. Nel lavoro simultaneo a cinque assi, tutti e cinque gli assi si muovono insieme in modo che l'utensile segua le superfici curve con un angolo controllato. Molte porte angolate sugli alloggiamenti pressofusi necessitano solo di 3+2 posizionamento o un dispositivo angolato, a costo inferiore.
In che modo l'anodizzazione influisce sulle dimensioni lavorate su una parte pressofusa?
Le pellicole anodiche aggiungono spessore ad ogni superficie esposta, e la quantità varia a seconda della lega, specifiche e bagno. Non progettare partendo da valori di crescita assunti. Caratteristiche critiche della macchina di finitura prima del rivestimento, maschera dove necessario, e conferma la franchigia con il tuo fornitore di finitura prima che venga stabilito il prezzo del piano di lavorazione.
Un fornitore può gestire sia la pressofusione che la lavorazione CNC multiasse?
SÌ, e mantiene la storia dell'accuratezza in un unico posto: riferimenti pianificati una volta per la fusione, lavorazione e ispezione, e una squadra che risponde per i risultati su tutta la faccia. Non elimina le controversie da solo. Metti lo schema dei dati, il piano di attrezzaggio e le verifiche di accettazione per iscritto prima del taglio dello stampo.
Considerazioni finali
La selezione dell'asse è una domanda di accesso con un prezzo allegato. A quali volti puntano i lineamenti, quante configurazioni ci vogliono?, e quanto costa l'intero percorso una volta programmato, si uniscono il fissaggio e l'ispezione? Rispondi a quelle su carta durante il DFM e la scelta della macchina di solito si risolve da sola. Tre assi portano il grosso, l'indicizzazione o un dispositivo gestisce i lati, e cinque assi appaiono solo dove un porto inclinato o una curva lo richiedono.
Confronta il Bianco pressofuso pagine di funzionalità rispetto all'elenco delle funzionalità, oppure invia il disegno tramite il ns pagina dei contatti. Chiedi al negozio di dichiararlo, per funzione, il conteggio degli assi, il piano di installazione e il percorso di tolleranza prezzato. Quel foglio delle risposte ti dice di più sull'adattamento di qualsiasi elenco di macchine.