
Подсчеты по оси позиционируются как звездные рейтинги отелей., как будто пять автоматически лучше трех. Для отлитой под давлением детали, честный вопрос уже. На какие лица указывают особенности, и сколько лампочек нужно магазину, чтобы до них добраться? Наш гид по что такое 5 механическая обработка оси объясняет, как работают пятиосные станки. В этой статье это превращается в контрольный список выбора жилья., кронштейны и порты, обработанные после штампа.
Каждая добавленная поворотная ось покупает доступ, не точность. 4-осевой или 5-осевой станок может поддерживать поперечные связи за одну установку., и это часто защищает толерантность. Но сами топоры режут не лучше; они убирают репозиционирование и позволяют короче, более жесткий инструмент достигает неудобной геометрии. Каждая ось также требует затрат времени на программирование., навык настройки и почасовая ставка. Цель — купить ровно столько доступа, сколько необходимо чертежу..
Трехосевая обработка и ее ограничения
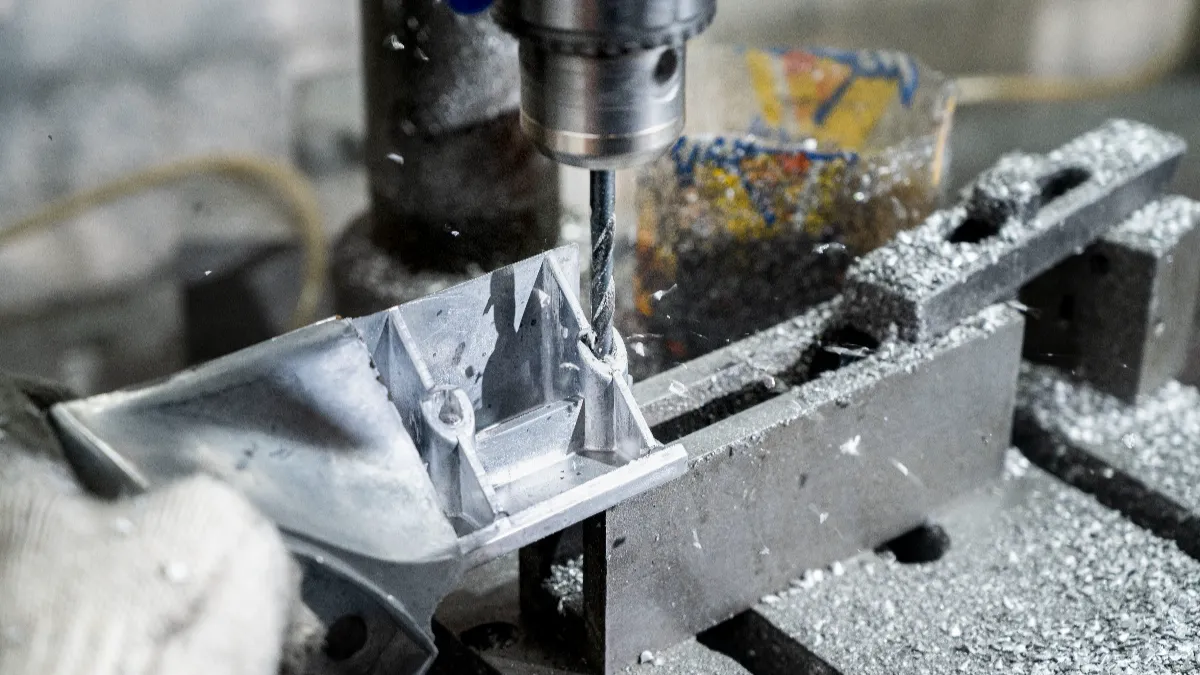
3-осевой станок перемещает фрезу по оси X., Y и Z, когда заготовка зафиксирована в тисках или на приспособлении. На литых деталях, закрывающих облицовку, карманничество, сверление и нарезание резьбы везде, где инструмент может упасть прямо на поверхность. Большинство элементов большинства литых корпусов располагаются на одной или двух сторонах., таким образом, трехосная работа переносит большую часть объема пост-литья при самой низкой почасовой ставке..
Ограничения физические. Доступ к инструменту означает прямой путь с направления нагрузки., а глубокие карманы требуют длинных гибких инструментов., плохо вибрируют и очищают стружку. Приспособление блокирует все свои челюсти, зажимы и крышка стояков, поэтому элемент, скрытый под зажимом, невозможно разрезать без второй настройки. Боковые стенки, угловые поверхности и подрезы просто находятся вне досягаемости станка.
Хороший дизайн опирается на это. Критические лица сгруппированы на одной стороне, с уклоном и скруглениями, формирующими в другом месте, пусть 3-осевая ячейка обработает деталь дешево и быстро. Когда большинство позиций в предложении работают по 3 осям, это признак хорошего дизайна, а не ограниченных возможностей.
Правило одного направления также объясняет, почему здесь так важны функции приведения актеров.. Приливную бобышку с сердечником, которая уже стоит перпендикулярно верхней грани, нужно только просверлить.. Тот же выступ, отлитый под углом, требует наклонного приспособления., поворотный стол, или машина, которая может наклонять шпиндель. Покупатели, которые сохраняют функциональные грани квадратными и сгруппированными, незаметно удаляют стоимость оси из детали..
Четырехосевая индексация и непрерывная резка
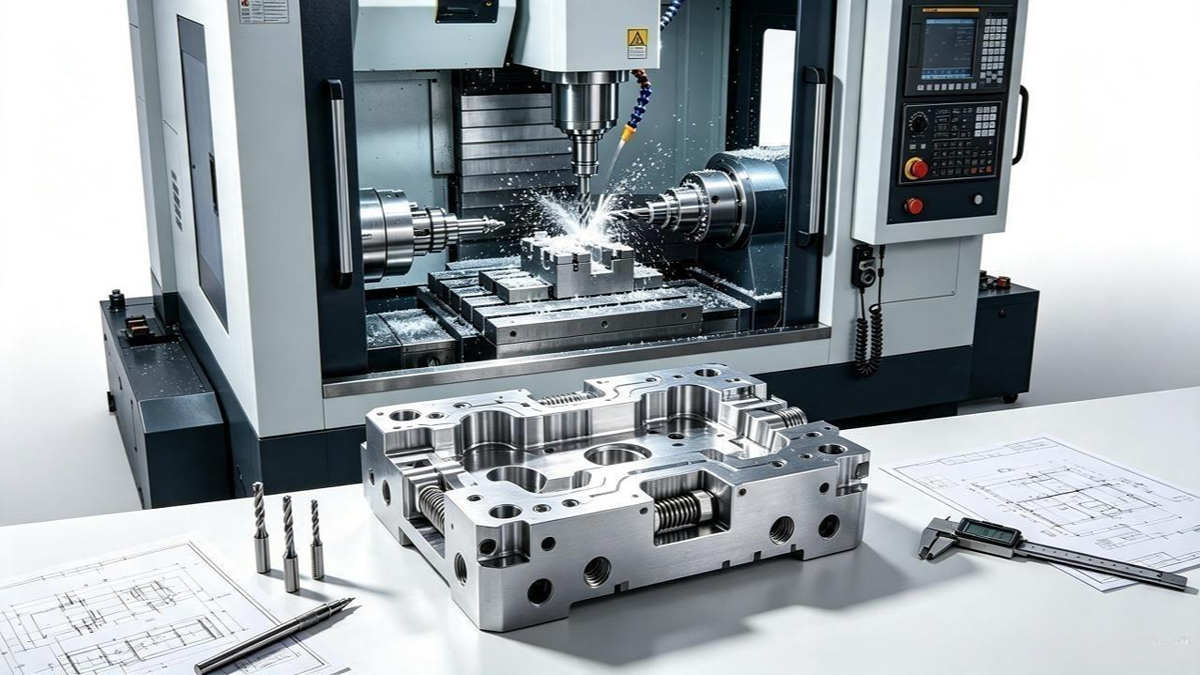
4-осевой станок добавляет одну поворотную ось., и покупатели должны спросить, какой вид четырехосной работы они получают. Индексация означает, что поворотный стол поворачивает деталь на заданный угол., замки на месте, и три линейные оси разрезают. Непрерывная четырехосная обработка координирует ось вращения с линейными осями во время резки.. Для этого требуется машина и система управления, которые поддерживают запрограммированное одновременное движение.; приводной инструмент или токарно-фрезерная конфигурация по своей сути не требуются.
Выигрыш от индексации — одна установка вместо четырех.. Перекрестные отношения основаны на меньшем количестве сидячих мест, поэтому базовая цепочка рвется реже, чем при повторном перезажиме. Это не то же самое, что машина, поддерживающая все отношения сама по себе.. Точность вращения, калибровка четвертой оси, жесткость крепления и состояние инструмента по-прежнему определяют результат в каждой позиции.
Меньшее количество повторных зажимов также сокращает непроизводительное время цикла., что может иметь большее значение, чем сами секунды резки. Спросите своего поставщика, какой режим предполагает предложение., потому что индексированный четырехсторонний узор и завернутый контур — это разные задачи на разном оборудовании.
Индексирование имеет собственную кривую затрат. Четырехсторонний шаблон на поворотном столе обычно превосходит два повторных зажима по точности и времени обработки., тогда как двусторонний кронштейн редко вообще оправдывает четвертую ось. Попросите магазин показать план установки: сколько позиций, на какую дату ссылается каждая позиция, и где цепочка допусков пересекает изменение положения.
Пять осей 3+2 Позиционирование и одновременная резка
Пятиосный маркетинг часто стирает грань, что приводит к изменению вашей цены.. В 3+2 механическая обработка, две поворотные оси наклоняют деталь на фиксированный угол и фиксируют, и фреза затем перемещается по трем линейным осям, как 3-осевой станок. При одновременной пятиосной обработке, все пять осей движутся вместе, поэтому инструмент следует по изогнутой поверхности под постоянно контролируемым углом. The Руководство Autodesk по 5-осевой обработке описывает два режима, и Страница Haas UMC-750SS показывает, как их задают строители. Рассматривайте и то, и другое как фон процесса, полученный от поставщиков оборудования., не как сертификация или одобрение какой-либо конкретной машины.
Для литых деталей, 3+2 часто является честным ответом на наклонный порт или сложную поверхность.. Один наклон заменяет специальное угловое приспособление и вторую установку., с более простым программированием, чем при полной одновременной работе. Одновременная пятиосная обработка находит свое применение на скульптурных поверхностях., на глубоких карманах, где наклон делает инструмент коротким и жестким, и где одна установка должна объединить три или четыре повторных зажима.
Торговля реальна. Пятиосное программирование требует квалифицированной CAM-техники., и эти машины имеют самую высокую почасовую ставку среди трех семейств. Сохранение дисциплины для функций, которые ее заслуживают, позволяет сохранить дешевизну детали, не делая ее неправильной..
В частности, о литье под давлением, одновременный пятиосный список короче, чем предлагается в брошюре. Для структурных домов в основном нужны плоские обработанные земли., круглые отверстия и чистая резьба, и 3+2 или индексация достигает большинства из них. Настоящим призывом к непрерывной пятиосной работе являются косметические кривые., конические стенки вырезаются за один проход, и глубокие карманы, где наклонный короткий инструмент превосходит длинный прямой.
Сопоставление количества осей с элементами детали
Проведите свой рисунок по таблице построчно.. Записи представляют собой варианты для сравнения., не мандаты, потому что приспособления и дополнительные настройки часто приобретают тот же доступ, что и поворотная ось, за меньшие деньги..
| Особенность со стороны | Варианты для сравнения | Что решает |
|---|---|---|
| Монтажные поверхности и верхние карманы | 3-механическая обработка оси | Доступ к инструментам, Крепление и необходимые допуски |
| Сверление и нарезание резьбы на фланцах | 3-осевая обработка, когда отверстия имеют одно и то же доступное направление | Ориентация отверстия, зазор инструмента и позиционные допуски |
| Несколько граней вокруг корпуса | 4-индексация осей или несколько 3-осевых настроек | Достижимые ориентации, количество установок и общая стоимость обработки |
| Порты в боковой стенке с поперечными отверстиями | 4-индексация осей, где это возможно, или отдельная 3-осевая установка | Направление порта, доступ к инструменту и его положение относительно исходных данных чертежа |
| Угловые порты и поверхности под сложным углом | 3+2 пятиосное позиционирование или угловые приспособления на трехосном станке | Требуемые ориентации, стоимость приспособления и повторяемость |
| Изогнутые или скульптурные поверхности | 3-ось сферическая обработка, 3+2 позиционирование или одновременная пятиосевая обработка | Геометрия поверхности, досягаемость инструмента, Требования к отделке и время цикла |
Машина, которая вам нужна, — это та, которую на самом деле требует ваша самая сложная функция., и самый дешевый маршрут доступа учитывается вдвойне. Приведите готовый список строк в цитату. Поставщик, который оценивает каждую функцию, сообщит вам, по какому маршруту прошла каждая линия., и эта запись становится вашим контрольным журналом при изменении чертежа. Посмотрите, что делает магазин с нечетными рядами. Если каждый ответ пятиосный, потому что это машина с открытым пазом, микс управляет цитатой, а не рисунком. Магазин, который работает 3-, 4- и 5-осевая работа может направить каждую функцию на машину, которой она заслуживает, и указать, почему в строке позиции. Наш литье против механической обработки руководство показывает, где это решение находится в более широком выборе процесса.
Повторные зажимы, Базовые данные и общая стоимость
Бесшумным фактором выбора оси является количество установок.. Каждое сидение добавляет небольшую вариацию., и каждый допуск, пересекающий границу настройки, должен ее поглотить.. Сохраните золотое сечение рисунка., отверстия и поверхности, которые сопрягаются с другими компонентами, внутри одной установки, где это возможно. Закрепите установочные опорные точки отливки так, чтобы приспособления и контроль ссылались на одни и те же поверхности от первой детали до последней..
Этот разговор начинается еще до того, как появится плесень.. Когда конструкция штампа остается плоской, зажимаемые площадки для установки светильников, каждый последующий шаг наследует чистую ссылку. Наш изготовление инструментов и штампов руководство объясняет, как эти ранние решения реализуются в производстве. Установка базовых данных на готовую отливку означает набивку и установку прокладок., и упакованные детали дрейфуют.
Рассматривайте стоимость как общую сумму, не почасовая ставка. 5-осевой час дороже, чем 3-осевой час., но одна пятиосная установка может превзойти три трехосные установки после программирования., приспособление, работа по переоборудованию и поперечный осмотр суммируются. Обратное также верно. Угловое приспособление для 3-осевой ячейки обычно стоит меньше, чем пятиосная программа для одного наклоненного порта..
На наших страницах возможностей указаны допуски ЧПУ до ±0,02 мм для подходящих элементов и допуски в литом состоянии до ±0,004 дюйма.. Эти цифры описывают достижимую точность нужной функции при правильной настройке., это не обещание, любое количество осей доставляет их повсюду. Если ваш рисунок содержит агрессивные перекрестные призывы, их разрешение обычно обработка с ЧПУ разговор об исходных данных и настройке, а не обновление машины.
Запишите результат в заказ на поставку. Четкий пакет именует схему базовых данных., разрешенное количество установок, маршрут машины для каждой детали и отчет, который должен путешествовать с каждой партией. Эти четыре строчки — самая дешевая страховка от запоздалого спора о том, кто какую терпимость должен был проявлять..
Примечания по анодированию перед планом обработки
Требования к покрытию учитываются в плане обработки, поэтому они участвуют в разговоре DFM. Где требуется анодирование, подтвердить пригодность сплава, спецификация покрытия, области маскировки и окончательные требования к размерам перед механической обработкой. Согласуйте с поставщиком отделочной обработки, как будет учитываться рост покрытия на отверстиях., резьбы и сопрягаемые поверхности, потому что растущая пленка зависит от сплава и процесса. Пленки типа II и типа III различаются по толщине и степени износа., и этот выбор живет в плане отделки, не в количестве осей. То же правило распространяется на покрытие и порошковое покрытие.: технологический лист поставщика, не практическое правило, устанавливает пособие.
Вопросы, которые задают покупатели о количестве осей
Всегда ли 5-осевая обработка лучше, чем 3-осевая для алюминиевых деталей??
Нет. Пять осей окупаются при работе со сложными углами, скульптурные поверхности, или одна установка, заменяющая несколько перезажимов. Для отлитой под давлением детали, элементы которой обращены в одном направлении., 3-осевая ячейка обычно выигрывает по общей стоимости после программирования, монтаж и проверка засчитываются. Лучшее означает соответствие геометрии, не выше по числу осей.
В чем разница между 3+2 механическая и пятиосевая обработка?
В 3+2 работа, поворотные оси наклоняют деталь на фиксированный угол и фиксируются, в то время как три линейные оси режут. При одновременной пятиосной работе, все пять осей движутся вместе, поэтому инструмент следует за изогнутыми поверхностями под контролируемым углом. Для многих угловых портов на литых корпусах требуется только 3+2 позиционирование или угловое приспособление, по более низкой цене.
Как анодирование влияет на обрабатываемые размеры отлитой под давлением детали??
Анодные пленки увеличивают толщину каждой открытой поверхности., и количество варьируется в зависимости от сплава, спецификация и ванна. Не проектируйте исходя из предполагаемых значений роста. Важные функции финишной обработки перед нанесением покрытия, маска там, где это необходимо, и подтвердите припуск у своего поставщика отделочной обработки до определения цены плана обработки..
Может ли один поставщик обрабатывать как литье под давлением, так и многоосную обработку с ЧПУ??
Да, и он сохраняет историю точности в одном месте: исходные данные, запланированные однажды для отливки, механическая обработка и контроль, и одна команда отвечает за перекрестные результаты. Он не удаляет споры сам по себе.. Поместите базовую схему, план установки и приемочные проверки в письменной форме перед вырезкой формы.
Заключительные мысли
Выбор оси — это вопрос доступа с указанием цены.. На какие лица указывают особенности, сколько настроек это займет, и сколько стоит весь маршрут после программирования, Присоединение к ремонту и проверке? Ответьте на вопросы на бумаге во время DFM, и выбор машины обычно делается сам собой.. Три оси несут основную массу, индексация или приспособление обрабатывает стороны, и пять осей появляются только там, где этого требует наклонный порт или кривая.
Сравните Бянь Литье под давлением страницы возможностей по вашему списку функций, или отправьте рисунок через наш страница контактов. Попросите магазин указать, за функцию, количество осей, план установки и маршрут допуска, который он оценил. Этот лист ответов расскажет вам больше о пригодности, чем любой список машин..










