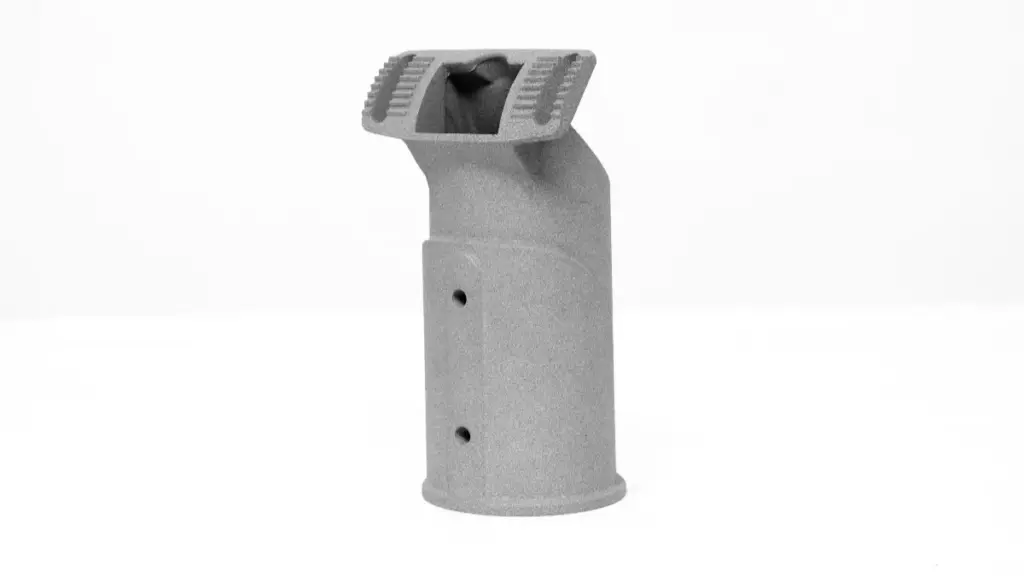
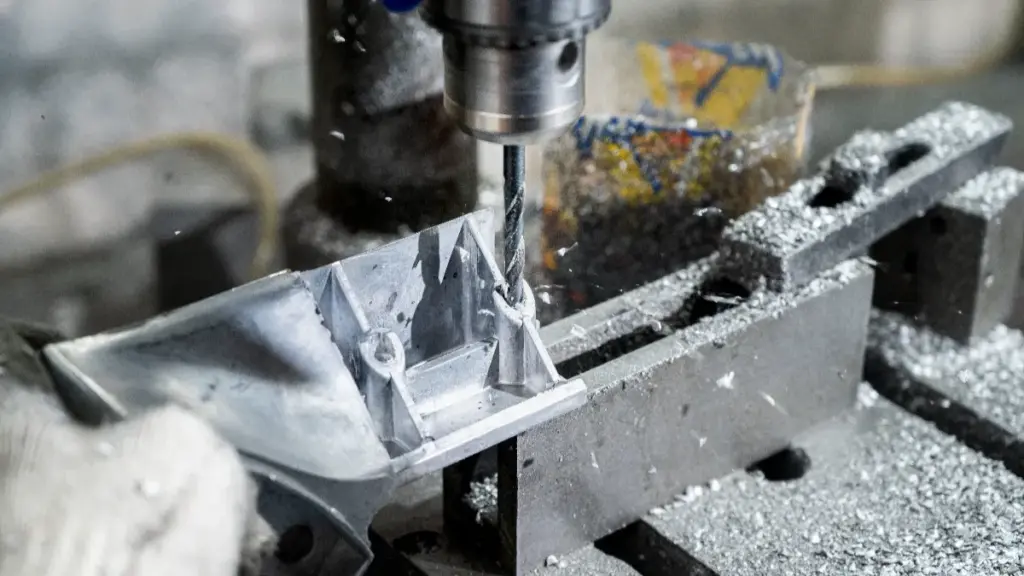
एक्सिस काउंट का विपणन होटल स्टार रेटिंग की तरह किया जाता है, मानो पाँच स्वचालित रूप से तीन से बेहतर है. डाई कास्ट भाग के लिए, ईमानदार प्रश्न संकीर्ण है. फीचर्स किन चेहरों की ओर इशारा करते हैं, और दुकान को उन तक पहुंचने के लिए कितने रिक्लेम्प्स की आवश्यकता है? के लिए हमारा मार्गदर्शक क्या है 5 अक्ष मशीनिंग बताता है कि पांच-अक्ष मशीनें कैसे काम करती हैं. यह आलेख इसे आवासों के लिए चयन जांच सूची में बदल देता है, मरने के बाद ब्रैकेट और पोर्ट को मशीनीकृत किया गया.
प्रत्येक जोड़ा गया रोटरी अक्ष पहुंच खरीदता है, सटीकता नहीं. एक 4-अक्ष या 5-अक्ष मशीन एक सेटअप में क्रॉस-फेस संबंध रख सकती है, और वह अक्सर सहिष्णुता की रक्षा करता है. लेकिन कुल्हाड़ियाँ स्वयं बेहतर तरीके से नहीं कटतीं; वे पुनर्स्थापन हटाते हैं और छोटा कर देते हैं, कठोर उपकरण अजीब ज्यामिति तक पहुँचते हैं. प्रत्येक अक्ष आपसे प्रोग्रामिंग समय में भी शुल्क लेता है, सेटअप कौशल और प्रति घंटा की दर. लक्ष्य उतना ही एक्सेस खरीदना है जितनी ड्राइंग को चाहिए.
तीन अक्ष मशीनिंग और इसकी सीमाएँ
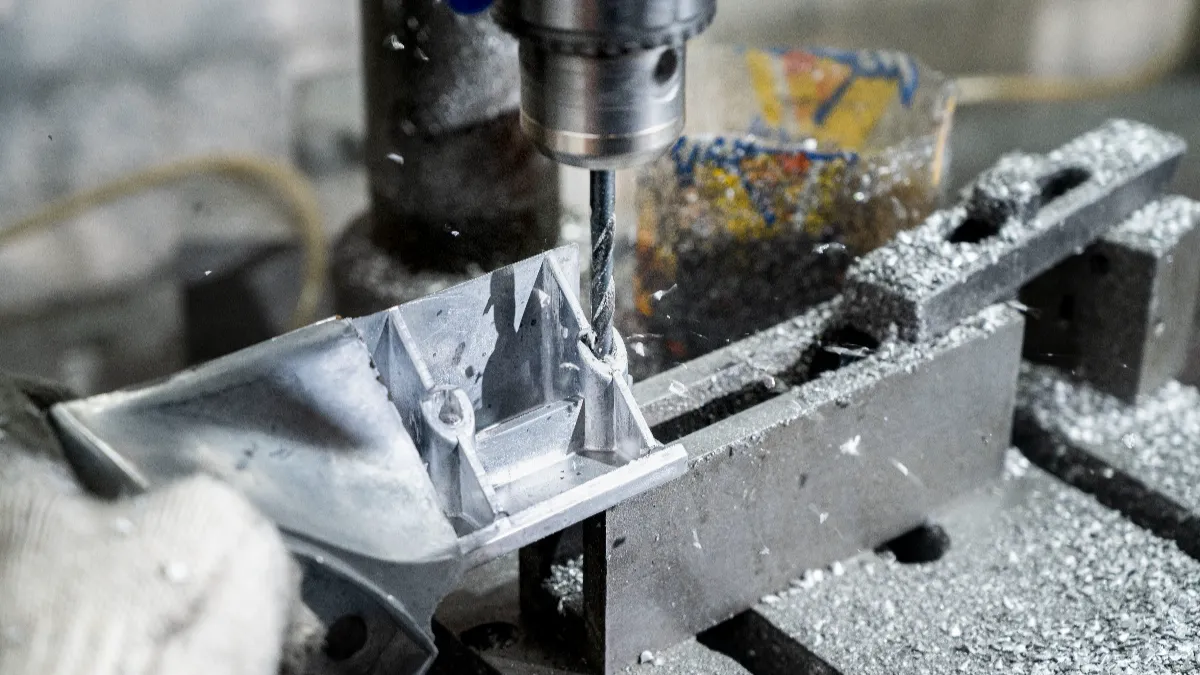
एक 3-अक्ष मशीन कटर को X में घुमाती है, वाई और जेड जबकि वर्कपीस एक वाइस या फिक्स्चर पर स्थिर बैठता है. डाई कास्ट हिस्सों पर जो फेसिंग को कवर करते हैं, जेब, ड्रिलिंग और टैपिंग जहां भी उपकरण सीधे सतह पर गिर सकता है. अधिकांश कास्ट हाउसिंग की अधिकांश विशेषताएं एक या दो चेहरों पर रहती हैं, इसलिए 3-अक्ष कार्य सबसे कम प्रति घंटा की दर पर पोस्ट-कास्टिंग वॉल्यूम का बड़ा हिस्सा वहन करता है.
सीमाएँ भौतिक हैं. टूल एक्सेस का अर्थ है लोड की गई दिशा से सीधा रास्ता, और गहरी जेबें लचीले लंबे औजारों की मांग करती हैं, चिप्स खराब तरीके से कंपन और साफ़ होते हैं. फिक्सचर अपने जबड़े को ब्लॉक कर देता है, क्लैंप और राइजर कवर, इसलिए क्लैंप के नीचे छिपी सुविधा को दूसरे सेटअप के बिना नहीं काटा जा सकता है. पार्श्व की दीवारें, कोण वाले चेहरे और अंडरकट्स मशीन की पहुंच से बाहर हैं.
अच्छा डिज़ाइन इसी में निहित है. आलोचनात्मक चेहरे एक तरफ जमा हो गए, ड्राफ्ट और फ़िललेट्स के साथ कहीं और आकार देना, 3-अक्ष सेल मशीन का पार्ट सस्ता और तेज़ हो. जब किसी उद्धरण पर अधिकांश पंक्ति वस्तुएँ 3-अक्ष कार्य होती हैं, यह सीमित क्षमता के बजाय अच्छे डिज़ाइन का संकेत है.
एक-दिशा नियम यह भी बताता है कि यहां कलाकारों की विशेषताएं इतनी अधिक क्यों मायने रखती हैं. एक कोरड बॉस जो पहले से ही शीर्ष सतह पर लंबवत खड़ा है, उसे केवल ड्रिलिंग की आवश्यकता है. एक कोण पर डाला गया वही बॉस एक झुकी हुई स्थिरता की मांग करता है, एक रोटरी टेबल, या एक मशीन जो धुरी को झुका सकती है. जो खरीदार कार्यात्मक चेहरों को वर्गाकार और समूहीकृत रखते हैं, वे चुपचाप भाग से अक्ष लागत हटा रहे हैं.
चार अक्ष अनुक्रमण बनाम सतत कटिंग
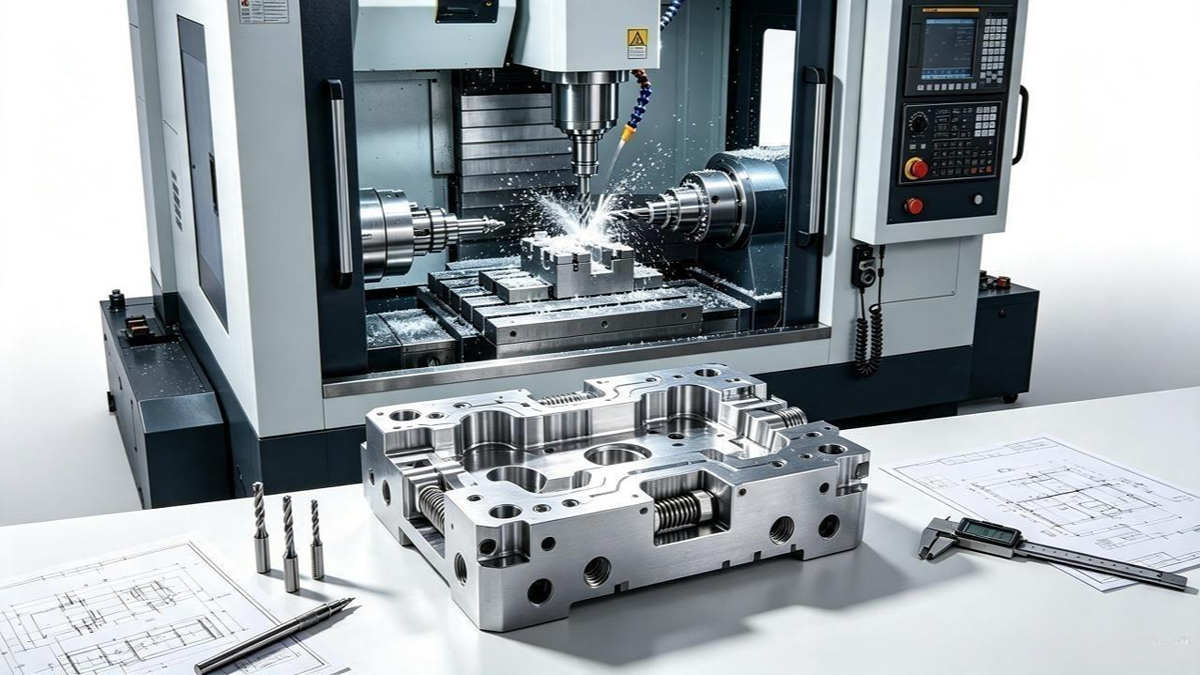
एक 4-अक्ष मशीन एक रोटरी अक्ष जोड़ती है, और खरीदारों को पूछना चाहिए कि उन्हें किस तरह का चार-अक्ष वाला काम मिल रहा है. इंडेक्सिंग का मतलब है कि रोटरी टेबल भाग को एक निर्धारित कोण में बदल देती है, जगह पर ताले, और तीन रैखिक अक्षों को काटा जाता है. निरंतर चार-अक्ष मशीनिंग काटने के दौरान रोटरी अक्ष को रैखिक अक्षों के साथ समन्वयित करती है. इसके लिए एक मशीन और नियंत्रण प्रणाली की आवश्यकता होती है जो क्रमादेशित एक साथ गति का समर्थन करती है; लाइव टूलींग या मिल-टर्न कॉन्फ़िगरेशन स्वाभाविक रूप से आवश्यक नहीं है.
अनुक्रमण का भुगतान चार के बजाय एक सेटअप है. क्रॉस-फेस रिश्ते कम सीटों पर चलते हैं, इसलिए बार-बार पुनः स्थापित करने की तुलना में डेटम श्रृंखला कम बार टूटती है. यह हर रिश्ते को अपने आप संभालने वाली मशीन के समान नहीं है. रोटरी सटीकता, चौथी धुरी का अंशांकन, स्थिरता की कठोरता और उपकरण की स्थिति अभी भी प्रत्येक स्थिति पर परिणाम तय करती है.
कम दोहराए गए क्लैंप भी चक्र से गैर-उत्पादक समय निकालते हैं, जो कटिंग सेकंड से भी अधिक मायने रख सकता है. अपने आपूर्तिकर्ता से पूछें कि कोटेशन कौन सा तरीका अपनाता है, क्योंकि एक अनुक्रमित चार-तरफा पैटर्न और एक लपेटा हुआ समोच्च अलग-अलग हार्डवेयर पर अलग-अलग कार्य हैं.
इंडेक्सिंग का अपना एक लागत वक्र होता है. रोटरी टेबल पर चार-तरफा पैटर्न आम तौर पर सटीकता और फर्श समय पर दो रिक्लैम्प को मात देता है, जबकि दो-तरफा ब्रैकेट शायद ही कभी चौथे अक्ष को सही ठहराता है. दुकान से सेटअप योजना दिखाने के लिए कहें: कितने पद, जो प्रत्येक स्थिति का संदर्भ देता है, और जहां सहनशीलता श्रृंखला स्थिति परिवर्तन को पार करती है.
पांच अक्ष 3+2 पोजिशनिंग और एक साथ कटिंग
फाइव-एक्सिस मार्केटिंग अक्सर उस अंतर को धुंधला कर देती है जिससे आपकी कीमत बदल जाती है. में 3+2 मशीनिंग, दो रोटरी कुल्हाड़ियाँ भाग को एक निश्चित कोण पर झुकाती हैं और लॉक कर देती हैं, और फिर कटर 3-अक्ष मशीन की तरह तीन रैखिक अक्षों में चलता है. एक साथ पांच-अक्ष मशीनिंग में, सभी पांच अक्ष एक साथ चलते हैं इसलिए उपकरण लगातार नियंत्रित कोण पर घुमावदार सतह का अनुसरण करता है. The 5-अक्ष मशीनिंग के लिए ऑटोडेस्क गाइड दो मोड प्रस्तुत करता है, और यह हास यूएमसी-750एसएस पेज दिखाता है कि बिल्डर उन्हें कैसे निर्दिष्ट करते हैं. दोनों को उपकरण विक्रेताओं की प्रक्रिया पृष्ठभूमि के रूप में मानें, किसी विशिष्ट मशीन के प्रमाणीकरण या समर्थन के रूप में नहीं.
डाई कास्ट भागों के लिए, 3+2 अक्सर कोणीय बंदरगाह या मिश्रित चेहरे का ईमानदार उत्तर होता है. एक झुकाव एक समर्पित कोणीय स्थिरता और दूसरे सेटअप की जगह लेता है, एक साथ पूर्ण कार्य की तुलना में सरल प्रोग्रामिंग के साथ. एक साथ पांच-अक्ष मूर्तिकला सतहों पर अपना प्रभाव बनाए रखती है, गहरी जेबों पर जहां झुकने से उपकरण छोटा और कठोर रहता है, और जहां एक सेटअप में तीन या चार रिक्लेम्प्स को समेकित करना होगा.
व्यापार वास्तविक है. पांच-अक्ष प्रोग्रामिंग कुशल सीएएम इंजीनियरिंग की मांग करती है, और वे मशीनें तीनों परिवारों की तुलना में उच्चतम प्रति घंटा दर रखती हैं. अनुशासन को उन सुविधाओं के लिए आरक्षित करना जो इसे अर्जित करते हैं, भाग को गलत रखे बिना सस्ता रखता है.
विशेष रूप से डाई कास्टिंग पर, एक साथ पांच-अक्ष सूची ब्रोशर द्वारा सुझाई गई तुलना में छोटी है. संरचनात्मक आवास ज्यादातर समतल मशीनीकृत भूमि चाहते हैं, गोल छेद और साफ़ धागे, और 3+2 या अनुक्रमण उनमें से अधिकांश तक पहुंचता है. निरंतर पांच-अक्ष कार्य के लिए वास्तविक कॉल कॉस्मेटिक वक्र हैं, पतली दीवारें एक पास में काटी गईं, और गहरी जेबें जहां एक झुका हुआ छोटा उपकरण लंबे सीधे उपकरण को मात देता है.
भाग की विशेषताओं से अक्ष गणना का मिलान
अपनी ड्राइंग को तालिका के माध्यम से पंक्ति दर पंक्ति चलाएँ. प्रविष्टियाँ तुलना करने के लिए विकल्प हैं, जनादेश नहीं, क्योंकि फिक्स्चर और अतिरिक्त सेटअप अक्सर कम पैसे में रोटरी अक्ष के समान पहुंच खरीदते हैं.
| भाग पर विशेषता | तुलना करने के लिए विकल्प | क्या निर्णय करता है |
|---|---|---|
| बढ़ते चेहरे और शीर्ष जेबें | 3-अक्ष मशीनिंग | टूल एक्सेस, वर्कहोल्डिंग और आवश्यक सहनशीलता |
| निकला हुआ किनारा ड्रिलिंग और टैपिंग | 3-अक्ष मशीनिंग जब छेद एक सुलभ दिशा साझा करते हैं | छिद्र उन्मुखीकरण, उपकरण निकासी और स्थितिगत सहनशीलता |
| एक आवास के चारों ओर अनेक चेहरे | 4-अक्ष अनुक्रमण या एकाधिक 3-अक्ष सेटअप | पहुंच योग्य अभिविन्यास, सेटअप संख्या और कुल मशीनिंग लागत |
| क्रॉस-ड्रिल किए गए साइडवॉल पोर्ट | 4-अक्ष अनुक्रमण जहां पहुंच योग्य है, या एक अलग 3-अक्ष सेटअप | बंदरगाह दिशा, ड्राइंग डेटाम के सापेक्ष उपकरण तक पहुंच और स्थिति |
| कोणीय बंदरगाह और यौगिक-कोण चेहरे | 3+2 3-अक्ष मशीन पर पांच-अक्ष स्थिति या कोणीय फिक्स्चर | आवश्यक अभिविन्यास, स्थिरता लागत और पुनरावृत्ति |
| घुमावदार या गढ़ी हुई सतहें | 3-एक्सिस बॉल-नोज़ मशीनिंग, 3+2 पोजिशनिंग या एक साथ पांच-अक्ष मशीनिंग | सतह ज्यामिति, उपकरण पहुंच, आवश्यकताओं को पूरा करें और चक्र का समय |
आपको जिस मशीन की आवश्यकता है वह वह है जिसकी वास्तव में आपकी सबसे कठिन विशेषता मांग करती है, और सबसे सस्ते पहुंच मार्ग की संख्या दोगुनी हो जाती है. तैयार पंक्ति सूची को उद्धरण में लाएँ. एक आपूर्तिकर्ता जो सुविधा के आधार पर कीमतें तय करता है, वह आपको बताएगा कि प्रत्येक पंक्ति ने कौन सा मार्ग अपनाया, और जब ड्राइंग बदलती है तो वह रिकॉर्ड आपका ऑडिट ट्रेल बन जाता है. देखें कि एक दुकान विषम पंक्तियों के साथ क्या करती है. यदि प्रत्येक उत्तर पाँच-अक्ष है क्योंकि वह खुले स्लॉट वाली मशीन है, मिश्रण ड्राइंग के बजाय उद्धरण को संचालित कर रहा है. एक दुकान जो चलती है 3-, 4- और 5-अक्ष कार्य प्रत्येक सुविधा को उस मशीन तक पहुंचा सकता है जिसके वह हकदार है और लाइन आइटम में बता सकता है कि क्यों. हमारा कास्टिंग बनाम मशीनिंग गाइड दिखाता है कि व्यापक प्रक्रिया विकल्प में यह निर्णय कहां बैठता है.
पुन: क्लैंप, आंकड़े और कुल लागत
अक्ष चयन के पीछे मुख्य कारक सेटअप गणना है. प्रत्येक सीटिंग में एक छोटा सा बदलाव जोड़ा जाता है, और प्रत्येक सहिष्णुता जो एक सेटअप सीमा को पार करती है उसे इसे अवशोषित करना चाहिए. ड्राइंग का सुनहरा भाग रखें, छिद्र और चेहरे जो अन्य घटकों से मिलते हैं, जहां भी संभव हो एक सेटअप के अंदर. एज़-कास्ट लोकेटिंग डेटाम्स को पिन करें ताकि फिक्स्चर और निरीक्षण पहले भाग से आखिरी तक समान सतहों का संदर्भ दें.
वह बातचीत साँचे के अस्तित्व में आने से पहले ही शुरू हो जाती है. जब डाई डिज़ाइन फ्लैट आरक्षित करता है, फिक्स्चर के बैठने के लिए क्लैंप योग्य भूमि, प्रत्येक बाद के चरण को एक स्वच्छ संदर्भ प्राप्त होता है. हमारा उपकरण और डाई बनाना गाइड बताता है कि वे शुरुआती निर्णय उत्पादन के माध्यम से कैसे आगे बढ़ते हैं. तैयार कास्टिंग पर डेटाम को रेट्रोफ़िट करने का अर्थ है पैकिंग और शिमिंग, और भरे हुए हिस्से बह जाते हैं.
लागत को कुल मानें, प्रति घंटा की दर से नहीं. 5-अक्ष वाला घंटा 3-अक्ष वाले घंटे से अधिक प्रिय है, लेकिन एक पांच-अक्ष सेटअप एक बार प्रोग्रामिंग करने पर तीन 3-अक्ष सेटअप को मात दे सकता है, फिक्सिंग, रिक्लैम्प लेबर और क्रॉस-फेस निरीक्षण को जोड़ा जाता है. इसका उलटा भी उतना ही सच है. 3-अक्ष सेल पर एक कोणीय स्थिरता की लागत नियमित रूप से एकल झुके हुए पोर्ट के लिए पांच-अक्ष प्रोग्राम से कम होती है.
हमारे क्षमता पृष्ठ उपयुक्त सुविधाओं पर सीएनसी सहनशीलता को ±0.02 मिमी तक और एज़-कास्ट सहनशीलता को ±0.004 इंच तक सूचीबद्ध करते हैं।. वे आंकड़े सही सेटअप के साथ सही सुविधा पर प्राप्त सटीकता का वर्णन करते हैं, यह कोई वादा नहीं है कि कोई भी अक्ष गणना उन्हें हर जगह पहुंचाती है. यदि आपकी ड्राइंग में आक्रामक क्रॉस-फेस कॉल हैं, उन्हें हल करना आम तौर पर एक है सीएनसी मशीनिंग मशीन अपग्रेड के बजाय डेटा-एंड-सेटअप वार्तालाप.
परिणाम को क्रय आदेश में लिखें. एक स्पष्ट पैकेज डेटाम योजना का नाम देता है, अनुमत सेटअप गिनती, प्रति सुविधा मशीन मार्ग और रिपोर्ट जो प्रत्येक लॉट के साथ यात्रा करनी चाहिए. वे चार पंक्तियाँ देर से होने वाले इस तर्क के विरुद्ध सबसे सस्ता बीमा हैं कि किसे कौन सी सहनशीलता रखनी चाहिए.
मशीनिंग योजना से पहले एनोडाइजिंग नोट्स
कोटिंग की आवश्यकताएं मशीनिंग योजना में पहुंचती हैं, इसलिए वे डीएफएम वार्तालाप में शामिल हैं. जहां एनोडाइजिंग की आवश्यकता है, मिश्रधातु की उपयुक्तता की पुष्टि करें, कोटिंग विशिष्टता, मशीनिंग से पहले क्षेत्रों और अंतिम आयामी आवश्यकताओं को छिपाना. फिनिशिंग आपूर्तिकर्ता से सहमत हों कि बोरों पर कोटिंग वृद्धि की अनुमति कैसे दी जाएगी, धागे और संभोग सतहें, क्योंकि जो फिल्म बढ़ती है वह मिश्र धातु और प्रक्रिया के साथ भिन्न होती है. टाइप II और टाइप III फिल्में मोटाई और पहनने की भूमिका में भिन्न होती हैं, और वह विकल्प अंतिम योजना में रहता है, अक्ष गणना में नहीं. यही नियम चढ़ाना और पाउडर कोट को भी कवर करता है: आपूर्तिकर्ता की प्रक्रिया शीट, अंगूठे का नियम नहीं, भत्ता निर्धारित करता है.
खरीदार एक्सिस काउंट के बारे में प्रश्न पूछते हैं
क्या एल्यूमीनियम भागों के लिए 5-अक्ष मशीनिंग हमेशा 3-अक्ष से बेहतर होती है??
नहीं. पांच अक्ष मिश्रित कोणों पर फल देते हैं, गढ़ी हुई सतहें, या एक सेटअप जो कई रिक्लैम्प्स को बदल देता है. डाई कास्ट भाग के लिए जिसकी विशेषताएँ एक दिशा की ओर हों, एक 3-अक्ष सेल आमतौर पर प्रोग्रामिंग के बाद कुल लागत पर जीत जाता है, फिक्सिंग और निरीक्षण को गिना जाता है. ज्यामिति से मेल खाने वाले बेहतर साधन, अक्ष गणना पर अधिक नहीं.
के बीच क्या अंतर है 3+2 मशीनिंग और पांच-अक्ष मशीनिंग?
में 3+2 काम, रोटरी कुल्हाड़ियाँ भाग को एक निश्चित कोण पर झुकाती हैं और लॉक कर देती हैं जबकि तीन रैखिक कुल्हाड़ियाँ काटती हैं. एक साथ पांच-अक्ष कार्य में, सभी पाँच अक्ष एक साथ चलते हैं इसलिए उपकरण एक नियंत्रित कोण पर घुमावदार सतहों का अनुसरण करता है. कई कोणीय बंदरगाहों को केवल डाई कास्ट हाउसिंग की आवश्यकता होती है 3+2 स्थिति या कोणीय स्थिरता, कम लागत पर.
एनोडाइजिंग डाई कास्ट भाग पर मशीनीकृत आयामों को कैसे प्रभावित करता है?
एनोडिक फ़िल्में प्रत्येक उजागर सतह पर मोटाई जोड़ती हैं, और मात्रा मिश्रधातु के अनुसार भिन्न-भिन्न होती है, विशिष्टता और स्नान. अनुमानित विकास मूल्यों से डिज़ाइन न करें. कोटिंग से पहले फिनिश-मशीन की महत्वपूर्ण विशेषताएं, जहां आवश्यक हो वहां मास्क लगाएं, और मशीनिंग योजना की कीमत निर्धारित करने से पहले अपने फिनिशिंग सप्लायर के साथ भत्ते की पुष्टि करें.
क्या एक आपूर्तिकर्ता डाई कास्टिंग और मल्टी-एक्सिस सीएनसी मशीनिंग दोनों को संभाल सकता है?
हाँ, और यह सटीकता की कहानी को एक स्थान पर रखता है: कास्टिंग के लिए एक बार डेटम्स की योजना बनाई गई, मशीनिंग और निरीक्षण, और एक टीम क्रॉस-फेस परिणामों के लिए उत्तर दे रही है. यह विवादों को अपने आप नहीं मिटाता. डेटम स्कीम लगाएं, सांचे को काटने से पहले सेटअप योजना और स्वीकृति की लिखित रूप से जांच की जाती है.
अंतिम विचार
एक्सिस चयन एक प्रवेश प्रश्न है जिसके साथ मूल्य भी जुड़ा हुआ है. फीचर्स किन चेहरों की ओर इशारा करते हैं, इसमें कितने सेटअप लगते हैं, और एक बार प्रोग्रामिंग करने पर पूरे मार्ग की लागत कितनी होती है, फिक्सिंग और निरीक्षण में शामिल हों? डीएफएम के दौरान कागज पर उत्तर दें और मशीन का चयन आमतौर पर स्वयं ही हो जाता है. तीन कुल्हाड़ियाँ थोक ले जाती हैं, अनुक्रमण या एक फिक्सचर पक्षों को संभालता है, और पांच अक्ष केवल वहीं दिखाई देते हैं जहां एक झुका हुआ बंदरगाह या वक्र उनकी मांग करता है.
तुलना करें बियान डायकास्ट आपकी सुविधा सूची के विरुद्ध क्षमता पृष्ठ, या हमारे माध्यम से ड्राइंग भेजें संपर्क पृष्ठ. दुकान से बताने के लिए कहें, प्रति सुविधा, अक्ष गिनती, सेटअप योजना और सहनशीलता मार्ग की कीमत. वह उत्तर पुस्तिका आपको किसी भी मशीन सूची की तुलना में फिट के बारे में अधिक बताती है.