Une équipe de matériel de démarrage envoyant un appel d'offres pour 2,000 les boîtiers en magnésium obtiennent généralement l'une des deux réponses suivantes. Soit un refus poli, ou un prix unitaire qui suppose tranquillement 50,000 parties. Les deux réponses signifient que le fournisseur a résolu la mauvaise équation. Les pièces moulées sous pression personnalisées en magnésium ne sont pas intrinsèquement chères ou bon marché à faible volume.. Le coût est fonction de l'amortissement de l'outillage, la machine est réellement engagée, faire fondre la discipline, et quelle partie du dessin a été gelée avant que le moule ne soit découpé.
Ce guide explique où va l'argent du moulage sous pression du magnésium, pourquoi les quantités minimales de commande sont fixées comme elles le sont, et quelles premières décisions modifient le plus le prix unitaire. Il lit également attentivement la politique publiée sur ce site, parce que c'est sur le MOQ que les revendications des fournisseurs s'écartent le plus souvent de ce à quoi une fonderie s'engage réellement sur papier.
Où va l'argent dans un programme de magnésium
Chaque devis de magnésium est divisé en cinq piles: le dé, le coup, le métal, la finition, et les frais généraux de conformité liés à l'exploitation de l'alliage en toute sécurité. Le dé est un nombre unique divisé par le volume à vie. Les quatre autres répètent à chaque partie. Cette seule distinction explique la plupart des comportements de tarification à faible volume. À 50,000 pièces, les outillages de toute taille raisonnable se réduisent au bruit à l'intérieur du prix unitaire, et les piles répétitives dominent. À 1,000 ou 2,000 pièces, l'outil peut coûter plus de la moitié du prix unitaire, et les piles répétitives passent à la deuxième place.
C’est dans ce matériau que le magnésium surprend les premiers acheteurs des deux côtés du grand livre. Le prix du lingot de magnésium par kilogramme est généralement supérieur à celui de l'aluminium.. Pourtant, les pièces moulées AZ91D pèsent environ un tiers de moins que la même géométrie en aluminium., à propos 1.8 g/cm³ contre 2.7. Le coût du métal par pièce est plus proche de la parité que ne le suggère l’autocollant par kilogramme. Le métal plus léger explique en partie pourquoi moulage sous pression de magnésium apparaît dans les boîtiers à poids critique.
La plus grande ligne spécifique au magnésium est la manipulation de la matière fondue. Le magnésium fondu a besoin d'une atmosphère protectrice dans le four et d'une manipulation disciplinée des scories et des copeaux.. Ces coûts sont réels et ne diminuent pas avec la taille de la commande. C'est pourquoi le travail sérieux sur le magnésium appartient aux fonderies qui le font en continu plutôt qu'aux ateliers qui l'improvisent une fois par an.. Le guide de sécurité sur le magnésium couvre à quoi ressemble cette infrastructure depuis le siège d'un auditeur.
La ligne d'outillage et ce qui la motive
Le coût des matrices dépend de la masse d'acier, nombre de cavités, et le nombre de pièces mobiles dans l'outil. Diapositives, élévateurs, et des noyaux pliables pour les contre-dépouilles ajoutent chacun de l'acier et ajoutent un élément de maintenance qui apparaît plus tard dans le prix par pièce. Une matrice à empreinte unique pour un simple support est un objet modeste. La même pièce avec trois actions latérales et un insert fileté devient une conversation différente. C'est pourquoi la réussite du DFM avant la découpe du moule est la fenêtre à plus fort effet de levier de tout le programme..
Demandez à un fournisseur ce que sa salle de moulage fait en interne et ce qu'il sous-traite, car cette répartition définit à la fois le prix de l'outillage et le coût de révision après une modification de conception. Sur ce site, le pages d'atelier publiées répertorier les outils internes avec des capacités de fraisage et d'électroérosion, et analyse du flux de moule telle que Cast-Designer utilisée pendant la phase de recherche et développement. Traitez chacune de ces questions comme une question à confirmer pour votre géométrie spécifique plutôt que comme une promesse que chaque ensemble de pièces moulées sous pression personnalisées en héritera..
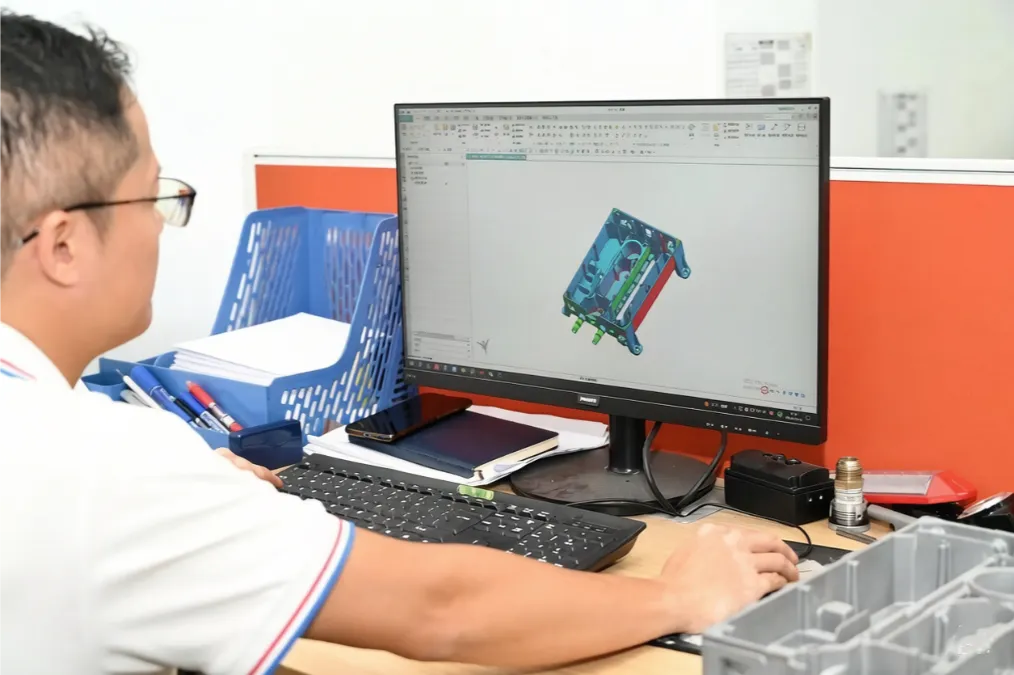
Deux faits chronologiques sont importants pour la budgétisation. Ce site annonce un devis en deux jours et un rapport DFM gratuit en trois jours. Il répertorie également les outils à 35 jours et production à 20 à 25 jours pour un programme type. La FAQ publiée ajoute une bande de livraison de 25 à 35 jours après l'approbation de l'échantillon, avec plus de temps pour les outillages non conventionnels ou complexes. Un programme de magnésium à faible volume peut donc passer du fichier STEP aux pièces expédiées en environ deux mois.. Ce calendrier semble lent par rapport à l’impression 3D et rapide par rapport à la plupart des autres processus de moulage..
Lire une citation sur le magnésium sans broncher
Un devis clair devrait vous permettre de séparer l'outillage de la conversion par prise de vue, métal, finition, et emballage, plutôt que de présenter un numéro d'unité inexpliqué. Vous n'avez pas besoin qu'un fournisseur vous remette son modèle de coûts. Vous avez besoin d'un nom pour chaque pile afin que vous puissiez voir quelles lignes sont mobiles lorsque vous modifiez le design.. Sur un petit programme, les lignes mobiles se trouvent presque entièrement du côté de la conversion et de la finition.
| Pile de coûts | Qu'est-ce qui le motive | Mobile à faible volume? |
|---|---|---|
| Outillage de matrice | Masse d'acier, cavitation, glissières et noyaux pour contre-dépouilles | Oui, grâce aux choix DFM et mono-empreinte |
| Conversion de tir | Tonnage de machine engagé, temps de cycle, partage de configuration | En partie, en dimensionnant correctement la machine et les configurations de traitement par lots |
| Métal | Prix du lingot, poids tiré, masse d'écoulement et de trop-plein | Oui, grâce à la conception des glissières et des portes |
| Finition | Système de revêtement, masquage, nombre de luminaires par lot | Oui, en précisant uniquement ce dont la pièce a besoin |
| Conformité | Manipulation de la fonte, contrôles de chimie, traçabilité des lots | Rarement, et ça protège la pièce, alors budgétisez-le |
Un avertissement honnête concernant la question de la conformité. Si un devis pour des pièces moulées sous pression personnalisées arrive sans aucun coût de gestion de la fonte du magnésium visible nulle part, demandez comment le magasin a l'intention de gérer l'alliage. Soit la ligne est masquée, soit les pièces seront coulées comme l'aluminium.. Les deux réponses prédisent des problèmes de qualité plus tard.
Comment fonctionnent réellement les quantités minimales de commande
Des quantités minimales de commande existent car le moulage sous pression est un processus axé sur la configuration. Fusion, mourir préchauffer, qualification des paramètres, contrôles du premier article, et le changement de ligne a lieu une fois par campagne de production, quel que soit le nombre de pièces qui suivent.. Une fonderie qui évalue une commande de 300 pièces cite cette configuration contre trois cents unités., et personne ne gagne cette arithmétique. Le magnésium ajoute ses propres frais généraux fixes grâce à une gestion dédiée de la fusion, ce qui rend les tailles de lots raisonnables plus importantes, pas moins.
La politique de MOQ publiée sur ce site est plus conviviale pour un petit premier programme que ne le suggère le mythe du niveau de poids.. Il n'indique aucune quantité minimum de commande pour les trois premières commandes., afin qu'une équipe puisse tester l'adéquation et la réponse du marché avant d'engager du volume. Après ces lots d'essai, il énumère 500 pièces pour produits normaux et 1,000 pièces pour produits de petite taille. Lisez cela comme une véritable rampe d'accès: la barrière est le premier ordre, pas un plancher debout qui punit un pilote de pièces moulées sous pression personnalisées.
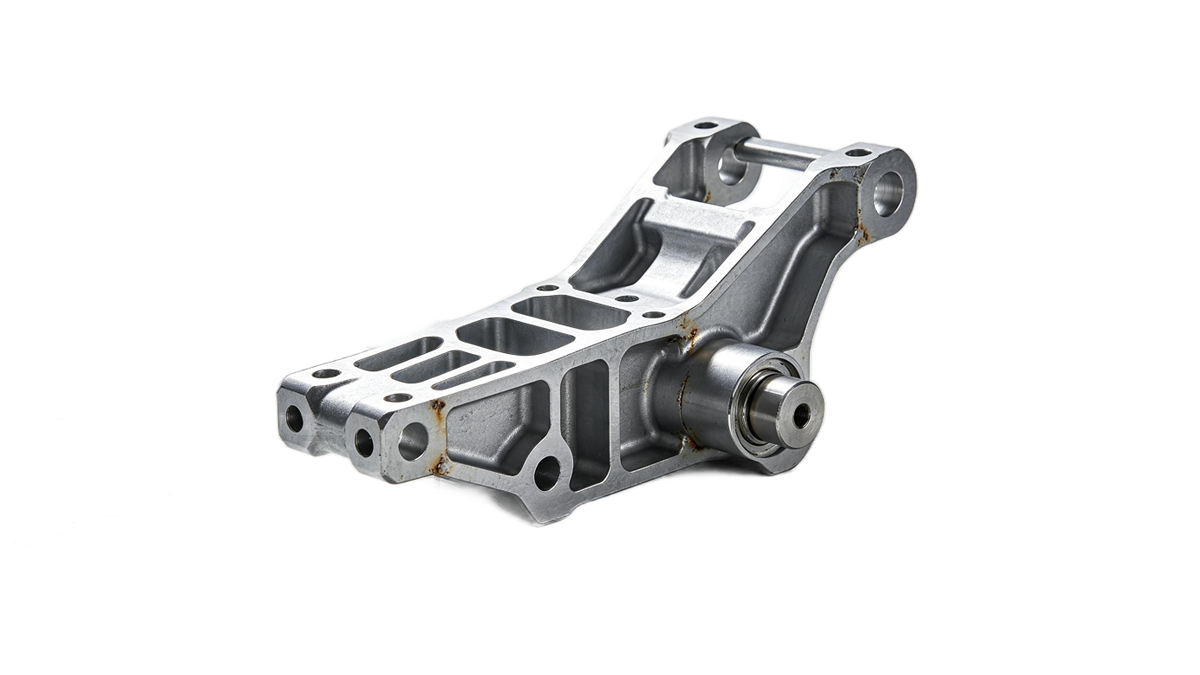
Deux mises en garde ont leur place ici. D'abord, un MOQ imprimé sur le Page FAQ n'est pas la même chose que celle qu'un planificateur honorera sur une ligne occupée. Confirmez par écrit le numéro actuel pour votre alliage et la taille de votre pièce.. Deuxième, comparer la politique à la manière dont le fournisseur répond à une véritable petite demande. Une fonderie qui cite 300 les pièces en magnésium avec une face droite et une ligne de configuration claire vous disent quelque chose de différent de celle qui refuse de s'engager en dessous de cinq chiffres.
Cinq leviers qui réduisent les coûts de faible volume
Geler le dessin avant la découpe, puis maintiens le gel. Chaque révision post-cut est facturée deux fois, en acier et en planning. Si la géométrie est vraiment incertaine, achetez d'abord des pièces prototypes par usinage CNC et passez à la matrice uniquement lorsque la conception est ennuyeuse et stable. Le site répertorie 3-, 4-, et usinage 5 axes avec des tolérances jusqu'à ±0,02 mm pour ce type de travaux de pont.
Simplifiez les contre-dépouilles dans DFM, pas en acier. Chaque glissière ou noyau pliable ajoute un coût d'outil et un élément de maintenance. Un changement d'angle de dépouille ou une conception divisée et fixée supprime souvent une action entière. Arrêtez de trop spécifier les tolérances. Le moulage sous pression conserve bien la forme proche du filet, et chaque dimension qui doit être usinée après la coulée ajoute un accessoire, un programme, et une inspection. Serrez uniquement les surfaces de contact et laissez le reste rouler tel que coulé..
Conception pour l’économie du métal. Coureur, débordement, et la masse de biscuit quitte la citation lorsque vous la rétrécissez. Achetez l'outil une fois et utilisez-le par lots. L'amortissement punit un nouveau dé par pilote. Planifiez la famille de produits autour d'un outil où vous pouvez, et le volume de séquence afin que la même matrice alimente lot après lot au lieu de rester inactive entre les exécutions.
Une forme travaillée sans prix inventés
Prenez la forme d'une décision concernant des pièces moulées sous pression personnalisées sans inventer de chiffres. Prenez un boîtier AZ91D de 800 grammes. Selon la politique publiée, cela se situe bien dans une fourchette de produits normaux, ainsi, un pilote de premier ordre peut commencer petit et un lot de suivi peut s'installer à l'étage indiqué. Le devis sera dominé par l'amortissement des outillages sur les unités pilotes., suivi d'une conversion de grenaille sur une machine à chambre froide de moyen tonnage, avec un coût du métal relativement faible. Les propriétés derrière cet avantage de poids sont publiées dans le Propriétés physiques de l'Association internationale du magnésium tableaux.
Les deux mouvements qui changent le plus le nombre se situent du côté de l'outillage. Supprimer une action secondaire via une modification de la ligne de séparation. Choisissez maintenant une seule cavité avec un chemin écrit vers deux cavités lorsque le programme évoluera, plutôt que de payer pour la cavitation, le volume pilote n'utilise pas. La stack de finition est le troisième levier. Un boîtier à revêtement en poudre et un boîtier moulé avec ébavurage peuvent différer considérablement d'une unité à l'autre., et les équipes découvrent souvent tardivement que l'exigence cosmétique s'appliquait à l'échantillon, pas le produit.
Comparez le même dessin en aluminium et la pièce en magnésium gagne généralement en termes de coût en aval basé sur le poids., environ un tiers plus léger à épaisseur de paroi comparable. Il perd légèrement en métal par kilogramme et en disponibilité des fournisseurs. Pour la gestion thermique, la conductivité bien plus élevée de l’aluminium en fait la bonne réponse, et le répartition des coûts de l'aluminium couvre cette équation lorsque la chaleur, pas de masse, est la contrainte.
Avant d'envoyer la demande de prix
Les erreurs les moins chères sont celles détectées dans le fichier que vous envoyez. Une enquête complète sur le magnésium comporte un modèle 3D en STEP, IGS, ou X_T et un dessin 2D. Ce dessin devrait séparer les exigences de tolérance qui comptent de celles qui ne le sont pas.. Ajoutez une tranche de volume annuelle honnête, intention de revêtement, et le contexte réglementaire. Les programmes automobiles engagent un IATF 16949 chemin, et tout le reste n'a pas besoin d'être payé pour une cérémonie automobile.
Si votre équipe n'a pas encore lancé de casting, dis-le dans l'e-mail. Les fournisseurs qui valent la peine d'être utilisés traitent cette admission comme une invitation DFM, et les autres citeront ton dessin aussi mal qu'il a été dessiné. Le choix de l'alliage derrière la plupart de ces pièces est couvert dans le Comparaison AZ91D et AM60B.
Soumettre un dessin à un véritable examen du coût par rapport au MOQ, envoyez-le via le page de contact pour un devis et un rapport d'analyse DFM gratuit, les services annoncés par ce site.
Questions sur le coût et le MOQ du magnésium
Le moulage sous pression en magnésium est-il moins cher que l'aluminium par pièce?
Par kilogramme, le lingot de magnésium coûte généralement plus cher. Par pièce, l'écart se rétrécit ou s'inverse car AZ91D à environ 1.8 g/cm³ utilise environ un tiers de métal en moins que l'aluminium à 2.7 pour la même géométrie. La différence dominante en matière de faible volume est l'amortissement de l'outillage, pas de métal, et si le fournisseur utilise du magnésium de manière suffisamment continue pour pouvoir le proposer de manière équitable..
Qu'est-ce qu'un MOQ réaliste pour les pièces moulées sous pression en magnésium personnalisées?
Coût de configuration par campagne, ne compte pas en partie seul, entraîne tout minimum raisonnable. La politique publiée de ce site ne répertorie aucun MOQ pour les trois premières commandes, alors 500 pièces pour produits normaux et 1,000 pour les produits de petite taille. Confirmez par écrit le chiffre actuel pour votre alliage et votre taille, parce qu'un page et un planificateur de production très occupé peuvent être en désaccord.
Puis-je prototyper des pièces en magnésium avant de payer l'outillage?
Oui, et vous devriez en demander un tant que le dessin peut encore bouger. Les prototypes usinés CNC à partir de la même billette d'alliage valident l'ajustement, engagement du fil, et finition acceptation sans engager l'acier de matrice. L'alternative, un outil souple ou à insertion en aluminium, économise le calendrier mais multiplie les surprises lorsque l'acier de production coupe par rapport à une conception que les prototypes auraient figée.
Pourquoi l'outillage domine-t-il le coût du moulage sous pression sur les petites commandes?
Une matrice est un coût fixe et un faible volume est un dénominateur fixe, de sorte que le prix total de l'outil est divisé en moins de pièces. Une commande de 2 000 pièces peut contenir plus d'outillage par unité que de métal, conversion, et finition combinées. Cette arithmétique est la raison pour laquelle la simplification du DFM, une stratégie mono-cavité, et une matrice réutilisée sur plusieurs lots est la plus importante sur un petit programme.
Pensées finales
Le magnésium en faible volume est un problème de planification et d'amortissement qui porte un costume de matériaux. Le métal est léger et le choix de l'alliage est un travail réglé. L'argent et le risque liés aux pièces moulées sous pression personnalisées résident dans l'outil, la configuration, et des frais généraux de gestion de la fonte qui ne diminuent pas. Lisez le MOQ et la politique de délai de livraison publiés par le fournisseur par rapport à ce qu'il propose réellement pour un petit projet pilote.. Geler le dessin avant de couper l'acier. Ensuite, le programme de 2 000 pièces cesse d'être une affaire caritative et devient un travail programmé.