
Un team hardware di avvio che invia una richiesta di offerta per 2,000 gli alloggiamenti in magnesio di solito ottengono una delle due risposte. O un cortese rifiuto, o un prezzo unitario che assume tranquillamente 50,000 parti. Entrambe le risposte significano che il fornitore ha risolto l'equazione sbagliata. Le parti pressofuse personalizzate in magnesio non sono intrinsecamente costose o economiche a basso volume. Il costo è una funzione dell'ammortamento degli utensili, la macchina effettivamente impegnata, sciogliere la disciplina, e quanta parte del disegno è stata congelata prima del taglio della fustella.
Questa guida spiega dove vanno i soldi per la pressofusione del magnesio, perché le quantità minime dell'ordine sono impostate così come sono, e quali decisioni iniziali influenzano maggiormente il prezzo unitario. Si legge inoltre attentamente la policy pubblicata su questo sito, perché il MOQ è il punto in cui le dichiarazioni dei fornitori molto spesso si discostano da ciò che una fonderia si impegna effettivamente a fare sulla carta.
Dove vanno i soldi in un programma al magnesio
Ogni citazione sul magnesio si divide in cinque pile: il dado, lo scatto, il metallo, la rifinitura, e i costi di conformità legati alla gestione sicura della lega. Il dado è un numero una tantum diviso per il volume della vita utile. Gli altri quattro si ripetono su ogni parte. Questa singola distinzione spiega la maggior parte del comportamento dei prezzi a basso volume. A 50,000 pezzi, gli utensili di qualsiasi dimensione ragionevole si riducono al rumore all'interno del prezzo unitario, e gli stack ripetuti dominano. A 1,000 O 2,000 pezzi, lo strumento può costare più della metà del prezzo unitario, e gli stack ripetuti passano al secondo posto.
Il materiale è il luogo in cui il magnesio sorprende i nuovi acquirenti su entrambi i lati del registro. Il lingotto di magnesio solitamente comporta un sovrapprezzo per chilogrammo rispetto all’alluminio. Eppure le fusioni AZ91D pesano circa un terzo in meno rispetto alla stessa geometria in alluminio, Di 1.8 g/cm³ contro 2.7. Il costo del metallo per parte è più vicino alla parità di quanto suggerisca l'etichetta per chilogrammo. Il metallo più leggero è parte del motivo pressofusione di magnesio non si presenta affatto in alloggiamenti critici dal punto di vista del peso.
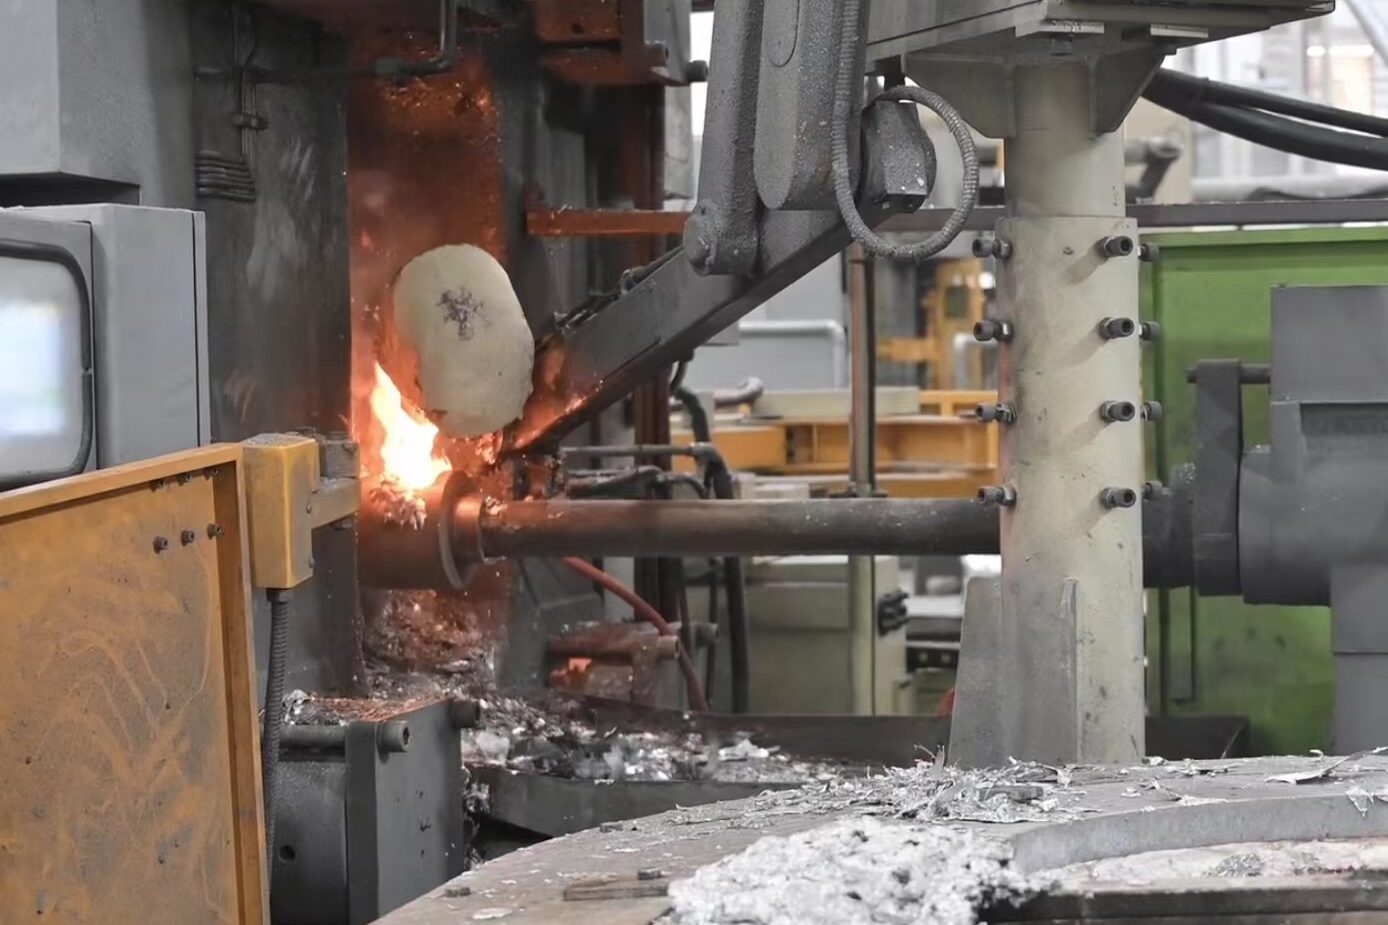
La linea più grande specifica per il magnesio è la gestione della fusione. Il magnesio fuso necessita di un'atmosfera protettiva del forno e di una gestione disciplinata di scorie e trucioli. Questi costi sono reali e non diminuiscono con la dimensione dell’ordine. Sono la ragione per cui il lavoro serio sul magnesio appartiene alle fonderie che lo gestiscono continuamente piuttosto che ai negozi che lo improvvisano una volta all'anno. IL guida alla sicurezza del magnesio copre come appare quell’infrastruttura dalla sedia di un revisore dei conti.
La linea di utensili e cosa la guida
Il costo dello stampo dipende dalla massa dell'acciaio, conteggio delle cavità, e il numero di parti mobili nello strumento. Diapositive, sollevatori, e i nuclei pieghevoli per i sottosquadri aggiungono ciascuno acciaio e aggiungono un articolo di manutenzione che verrà visualizzato più tardi nel prezzo per parte. Uno stampo a cavità singola per una staffa semplice è un oggetto modesto. La stessa parte con tre azioni laterali e un inserto filettato diventa una conversazione diversa. Questo è il motivo per cui il passaggio DFM prima del taglio della fustella è la finestra con il massimo effetto leva nell'intero programma.
Chiedi a un fornitore cosa fa internamente la sua sala stampi e cosa subappalta, perché tale suddivisione determina sia il prezzo dell'attrezzatura che il costo di revisione dopo una modifica di progettazione. In questo sito il pagine del workshop pubblicate elencare gli utensili interni con funzionalità di fresatura ed elettroerosione, e analisi del flusso dello stampo come Cast-Designer utilizzato durante la fase di ricerca e sviluppo. Tratta ciascuna di queste come una domanda per confermare la tua geometria specifica piuttosto che una promessa che ogni set di parti pressofuse personalizzate la erediterà.
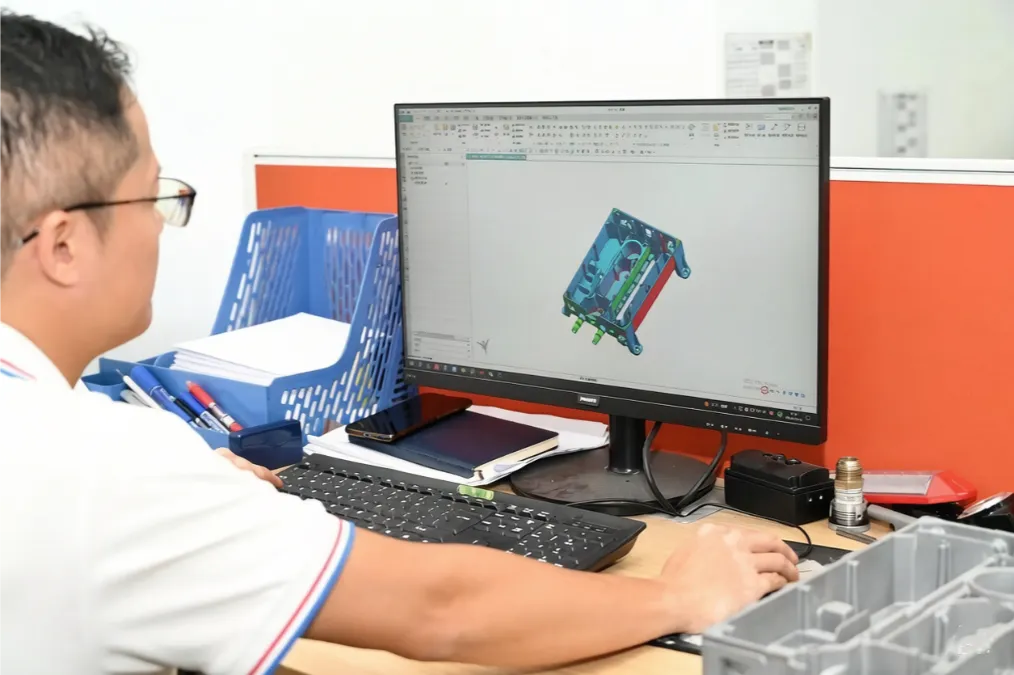
Due fatti temporali sono importanti per il budget. Questo sito pubblicizza un preventivo in due giorni e un rapporto DFM gratuito in tre giorni. Elenca anche gli strumenti in 35 giorni e produzione a 20 A 25 giorni per un programma tipico. Le FAQ pubblicate aggiungono una fascia di consegna di 25 A 35 giorni dopo l'approvazione del campione, con tempo extra per utensili non convenzionali o complessi. Un programma di magnesio a basso volume può quindi passare dal file STEP alle parti spedite in circa due mesi. Questo programma sembra lento rispetto alla stampa 3D e veloce rispetto alla maggior parte degli altri processi di fusione.
Leggere una citazione sul magnesio senza batter ciglio
Una citazione chiara dovrebbe consentirti di separare gli strumenti dalla conversione per scatto, metallo, finitura, e imballaggio, piuttosto che presentare un numero di unità inspiegabile. Non è necessario che un fornitore consegni il proprio modello di costo. Hai bisogno di ogni pila nominata in modo da poter vedere quali linee sono mobili quando cambi il disegno. Su un piccolo programma, le linee mobili si trovano quasi interamente sul lato di trasformazione e finitura.
| Pila dei costi | Cosa lo guida | Mobile a basso volume? |
|---|---|---|
| Utensili per stampi | Massa d'acciaio, cavitazione, guide e anime per sottosquadri | SÌ, attraverso DFM e scelte a cavità singola |
| Conversione del tiro | Tonnellaggio della macchina impegnata, Tempo del ciclo, condivisione di configurazione | In parte, dimensionando correttamente la macchina e le impostazioni di dosaggio |
| Metallo | Prezzo del lingotto, peso del colpo, corridore e massa di troppopieno | SÌ, attraverso la progettazione di corridori e cancelli |
| Finitura | Sistema di rivestimento, mascheramento, conteggio degli apparecchi per lotto | SÌ, specificando solo ciò di cui la parte ha bisogno |
| Conformità | Gestione della fusione, controlli chimici, tracciabilità del lotto | Raramente, e protegge la parte, quindi preventivalo |
Un avvertimento onesto sulla questione della conformità. Se arriva un preventivo per parti pressofuse personalizzate senza che in esso siano visibili costi di gestione della fusione del magnesio, chiedere come il negozio intende gestire la lega. O la linea è nascosta oppure le parti verranno fuse nello stesso modo in cui viene fuso l'alluminio. Entrambe le risposte prevedono problemi di qualità in seguito.
Come funzionano effettivamente le quantità minime di ordine
Esistono quantità minime di ordine perché la pressofusione è un processo basato sulla configurazione. Fusione, morire preriscaldamento, qualificazione dei parametri, controlli del primo articolo, e il cambio di linea avviene tutti una volta per campagna di produzione, indipendentemente dal numero di parti che seguono. Una fonderia che fissa un prezzo per un ordine di 300 pezzi sta quotando quella configurazione rispetto a trecento unità, e nessuno vince quell'aritmetica. Il magnesio aggiunge un costo fisso fisso attraverso la gestione dedicata della fusione, il che rende più importanti le dimensioni dei lotti ragionevoli, non meno.
La politica MOQ pubblicata su questo sito è più favorevole a un piccolo primo programma di quanto suggerisca il mito del livello di peso. Non è specificata alcuna quantità minima d'ordine per i primi tre ordini, in modo che un team possa testare l'idoneità e la risposta del mercato prima di impegnare il volume. Dopo quei lotti di prova, elenca 500 pezzi per prodotti normali e 1,000 pezzi per prodotti di piccole dimensioni. Leggilo come una vera rampa di accesso: la barriera è del primo ordine, non un pavimento in piedi che punisce un pilota di parti pressofuse personalizzate.
Due avvertenze appartengono qui. Primo, un MOQ stampato sul Pagina delle domande frequenti non è lo stesso che un pianificatore onorerà su una linea occupata. Conferma per iscritto il numero attuale per la tua lega e la dimensione del pezzo. Secondo, confrontare la politica con il modo in cui il fornitore risponde a una domanda veramente piccola. Una fonderia che cita 300 le parti in magnesio con una faccia diritta e una linea di installazione chiara ti dicono qualcosa di diverso da uno che si rifiuta di impegnarsi sotto le cinque cifre.
Cinque leve che riducono i costi di volume ridotti
Congelare il disegno prima della fustella, poi tieni il congelatore. Ogni revisione post-taglio viene addebitata due volte, in acciaio e in schedula. Se la geometria è veramente incerta, acquista prima le parti del prototipo mediante lavorazione CNC e passa allo stampo solo quando il progetto è noioso e stabile. Il sito elenca 3-, 4-, e lavorazione a 5 assi con tolleranze fino a ±0,02 mm proprio per questo tipo di ponti.
Semplifica i sottosquadri in DFM, non in acciaio. Ogni guida o nucleo pieghevole aggiunge il costo dello strumento e un elemento di manutenzione. Una modifica dell'angolo di sformo o un disegno diviso e fissato spesso elimina un'intera azione. Smettere di specificare eccessivamente le tolleranze. La pressofusione mantiene bene la forma quasi netta, e ogni dimensione che deve essere lavorata dopo la fusione aggiunge un dispositivo, un programma, e un'ispezione. Stringere solo le superfici di accoppiamento e lasciare che il resto venga montato come lanciato.
Design per l'economia del metallo. Corridore, traboccare, e la massa del biscotto lascia la virgoletta quando la riduci. Acquista lo strumento una volta e utilizzalo in più lotti. L'ammortamento punisce un nuovo dado per pilota. Pianifica la famiglia di prodotti attorno a uno strumento, ove possibile, e il volume della sequenza in modo che lo stesso stampo alimenti lotto dopo lotto invece di restare inattivo tra un'esecuzione e l'altra.
Una forma lavorata senza prezzi inventati
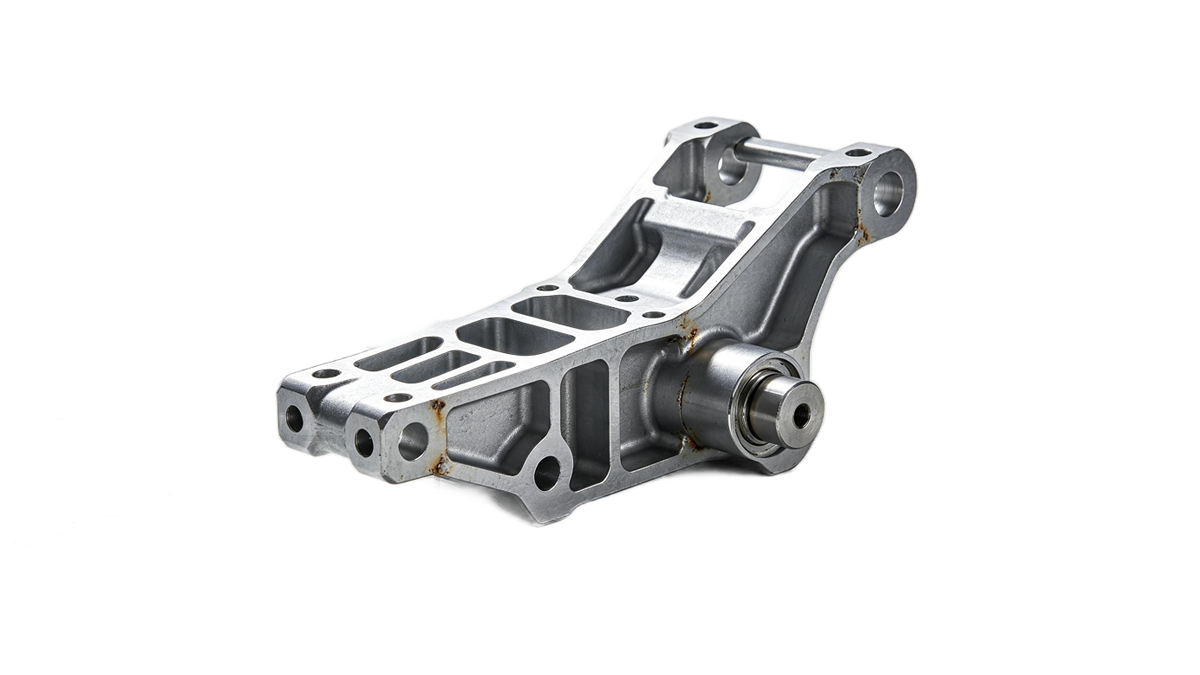
Segui la forma di una decisione su parti pressofuse personalizzate senza inventare cifre. Prendi un alloggiamento AZ91D da 800 grammi. Secondo la politica pubblicata, questo valore rientra ampiamente nella fascia di prodotto normale, in modo che un progetto pilota del primo ordine possa iniziare in piccolo e un lotto successivo possa stabilirsi al livello stabilito. Il preventivo sarà dominato dall'ammortamento degli utensili nelle unità pilota, seguita dalla conversione della stampata su una macchina a camera fredda di medio tonnellaggio, con un costo del metallo relativamente piccolo. I dati sulle proprietà alla base di questo vantaggio di peso sono pubblicati nel Proprietà fisiche dell'Associazione Internazionale del Magnesio tavoli.
Le due mosse che modificano maggiormente il numero si trovano dal lato degli utensili. Eliminare un'azione secondaria modificando la linea di giunzione. Scegli ora la cavità singola con un percorso scritto per passare a quella a due cavità quando il programma verrà ridimensionato, invece di pagare per la cavitazione, il volume pilota non viene utilizzato. Lo stack finale è la terza leva. Un alloggiamento verniciato a polvere e un alloggiamento grezzo con sbavatura possono differire in modo significativo in base all'unità, e le squadre spesso scoprono tardi che il requisito cosmetico si applicava al campione, non il prodotto.
Confrontando lo stesso disegno in alluminio, la parte in magnesio di solito vince in termini di costi a valle determinati dal peso, circa un terzo più leggero con uno spessore di parete comparabile. Perde leggermente sul metallo per chilogrammo e sulla disponibilità dei fornitori. Per la gestione termica, la conduttività molto più elevata dell’alluminio lo rende la risposta giusta, e il ripartizione dei costi dell’alluminio copre quell'equazione quando il calore, non massa, è il vincolo.
Prima di inviare la richiesta di offerta
Gli errori più economici sono quelli rilevati nel file inviato. Un'indagine completa sul magnesio porta con sé un modello 3D in STEP, IGS, o X_T e un disegno 2D. Quel disegno dovrebbe separare le richieste di tolleranza che contano da quelle che non lo fanno. Aggiungi una fascia di volume annuale onesta, intento del rivestimento, e il contesto normativo. I programmi automobilistici coinvolgono un IATF 16949 sentiero, e tutto il resto non è necessario pagare per la cerimonia automobilistica.
Se la tua squadra non ha mai lanciato prima, dillo nell'e-mail. I fornitori che vale la pena utilizzare trattano tale ammissione come un invito DFM, e il resto citerà il tuo disegno esattamente così male come è stato disegnato. La scelta della lega dietro la maggior parte di queste parti è trattata nel Confronto tra AZ91D e AM60B.
Per sottoporre un disegno a una revisione del costo reale rispetto al MOQ, invialo tramite il pagina dei contatti per un preventivo e un report di analisi DFM gratuito, i servizi pubblicizzati da questo sito.
Domande sul costo del magnesio e sul MOQ
La pressofusione del magnesio è più economica dell'alluminio per parte?
Per chilogrammo, il lingotto di magnesio di solito costa di più. Per parte, il divario si restringe o si ribalta perché AZ91D a circa 1.8 g/cm³ utilizza circa un terzo in meno di metallo rispetto all'alluminio 2.7 per la stessa geometria. La differenza dominante a basso volume è l’ammortamento degli utensili, non metallo, inoltre se il fornitore utilizza il magnesio in modo abbastanza continuativo da poterlo quotare in modo equo.
Qual è un MOQ realistico per pressofusioni di magnesio personalizzate??
Costo di installazione per campagna, non contare solo le parti, guida qualsiasi minimo ragionevole. La politica pubblicata su questo sito non elenca alcun MOQ per i primi tre ordini, Poi 500 pezzi per prodotti normali e 1,000 per prodotti di piccole dimensioni. Conferma per iscritto la cifra attuale per la tua lega e dimensione, perché una pagina e un pianificatore di produzione impegnato possono non essere d'accordo.
Posso prototipare parti in magnesio prima di pagare per gli utensili?
SÌ, e dovresti chiederne uno finché il disegno può ancora muoversi. I prototipi lavorati a CNC della stessa billetta in lega convalidano l'adattamento, impegno del filo, e l'accettazione della finitura senza impegnare l'acciaio dello stampo. L'alternativa, uno strumento con inserto morbido o in alluminio, salva il calendario ma moltiplica le sorprese quando l’acciaio di produzione si scontra con un progetto che i prototipi avrebbero congelato.
Perché gli utensili dominano i costi di pressofusione nei piccoli ordini?
Uno stampo è un costo fisso e un volume basso è un denominatore fisso, quindi l'intero prezzo dello strumento viene diviso in meno parti. Un ordine di 2.000 pezzi può contenere più utensili per unità rispetto al metallo, conversione, e finiture combinate. Questa aritmetica è il motivo della semplificazione del DFM, una strategia a cavità singola, e un die riutilizzato in più lotti è più importante su un piccolo programma.
Considerazioni finali
Il magnesio a basso volume è un problema di pianificazione e ammortamento indossando un costume di materiali. Il metallo è leggero e la scelta della lega è un lavoro deciso. Il denaro e il rischio legati alle parti pressofuse personalizzate risiedono nello strumento, la configurazione, e spese generali per la gestione della fusione che non diminuiscono. Leggi il MOQ pubblicato dal fornitore e la politica sui tempi di consegna rispetto a quanto effettivamente indicato per un piccolo progetto pilota. Congelare il disegno prima che l'acciaio venga tagliato. Allora il programma da 2.000 pezzi smette di essere un caso di beneficenza e diventa un lavoro programmato.










