Il magnesio è il metallo strutturale più leggero utilizzato nelle leghe da fusione, e la pressofusione è il processo che trasforma questa proprietà in parti a pareti sottili in volume. Allo stesso volume, una fusione in magnesio AZ91D pesa circa due terzi di una comune pressofusione di alluminio e circa un quarto di un componente in acciaio. A differenza di molte alternative leggere, il magnesio scorre nelle pareti sottili, forme nervate su una macchina di pressofusione a camera fredda standard. Questa combinazione spiega le parti in cui già funzionano le pressofusioni di magnesio: componenti strutturali e semistrutturali del settore automobilistico, alloggiamenti per utensili elettrici, e involucri selezionati all'interno dei veicoli elettrici.
Lo stesso insieme di proprietà spiega perché il metallo rimane di nicchia al di fuori di quelle famiglie. Il premio è giustificato solo in caso di massa, pareti sottili, o la sensazione di vibrazione è inclusa nell'elenco dei requisiti.
Questa guida illustra le famiglie di applicazioni in cui la pressofusione di magnesio merita una revisione della progettazione. Copre anche i punti in cui il metallo perde rispetto all'alluminio, e cosa un acquirente dovrebbe verificare sul processo di un fornitore prima di impegnarsi in una parte. La guida rimane dalla parte dell’acquirente: comportamento materiale dai dati pubblicati, e domande sui fornitori che vale la pena porre per iscritto.
Perché i team di progettazione scelgono il magnesio
Il caso inizia con la densità. AZ91D, la lega per pressofusione del cavallo di battaglia, ha una densità intorno 1.8 g/cm³. Le comuni leghe di pressofusione di alluminio si trovano vicino 2.7 g/cm³, che è circa a 33 percentuale di risparmio di massa con geometria identica. Perché il magnesio e l'alluminio hanno una rigidità specifica paragonabile, una parte in magnesio riprogettata può mantenere la rigidità richiesta attraverso spessori delle pareti regolati e geometria delle nervature. Il risparmio di peso finale deve essere confermato dall'analisi strutturale piuttosto che ipotizzato solo dalla densità.
Tre proprietà secondarie decidono molti programmi:
- Smorzamento. La capacità di smorzamento del magnesio è superiore a quella dell’alluminio, che aiuta a ridurre la sensazione di rumore e vibrazioni nei prodotti portatili e trasportati.
- Colabilità. AZ91D ha una temperatura liquidus di circa 595 °C e una temperatura di solidus vicina 470 °C, per Dati dell'Associazione Internazionale del Magnesio. La lega congela su un ampio intervallo anziché in un punto, che modella le decisioni di controllo e alimentazione, e la sua fluidità sostiene pareti sottili e nervature fitte.
- Contributo EMI e RFI. Un involucro conduttivo in magnesio può contribuire alla schermatura EMI durante i giunti, le aperture e la messa a terra sono progettate correttamente.
Dove il magnesio perde: forza assoluta, resistenza al creep a temperature elevate, e prestazioni contro la corrosione in ambienti non controllati. La corrosione viene gestita anziché eliminata. Le parti in magnesio pressofuso normalmente entrano in servizio con un rivestimento di conversione, vernice o rivestimento in polvere, e con isolamento dai metalli meno nobili nell'assemblaggio. Questi tre limiti definiscono il confine di ogni applicazione di seguito. Una conversazione onesta con i fornitori riguarda la posizione della tua parte rispetto a loro.
Dove il magnesio è già presente sui veicoli
L'automotive rimane il settore più importante per le pressofusioni in magnesio, e le parti non sono né esotiche né sperimentali. Volanti, alloggiamenti piantone sterzo, telai dei sedili e alloggiamenti dei regolatori, travi del quadro strumenti, alloggiamenti degli specchietti, e le scatole del cambio e della trasmissione sono applicazioni consolidate del magnesio nelle auto di produzione. I progettisti li scelgono laddove la riduzione della massa ripaga il premio del materiale. La logica della lega è risolta: AZ91D dove portano resistenza e margine di corrosione, e AM50 o AM60 dove la duttilità e l'assorbimento dell'energia d'urto contano di più. La maggior parte di queste parti si trovano nell'abitacolo o nella zona di supporto della carrozzeria, lontano dagli ambienti più caldi del propulsore, che corrisponde ai limiti di scorrimento sopra descritti.
Per un acquirente, il percorso automobilistico è importante perché viene fornito con un quadro di qualificazione. Le parti in magnesio delle automobili sono prodotte secondo la stessa IATF 16949 disciplina come quelle dell'alluminio: Presentazioni PPAP, monitoraggio della capacità del processo, controllo della chimica della fusione, e tracciabilità. Chiedi quali certificati possiede effettivamente l'impianto che eseguirà la tua parte, e per quale ambito. IL pagina sulle capacità di casting automobilistico su questo sito documenta tale quadro in modo più dettagliato.
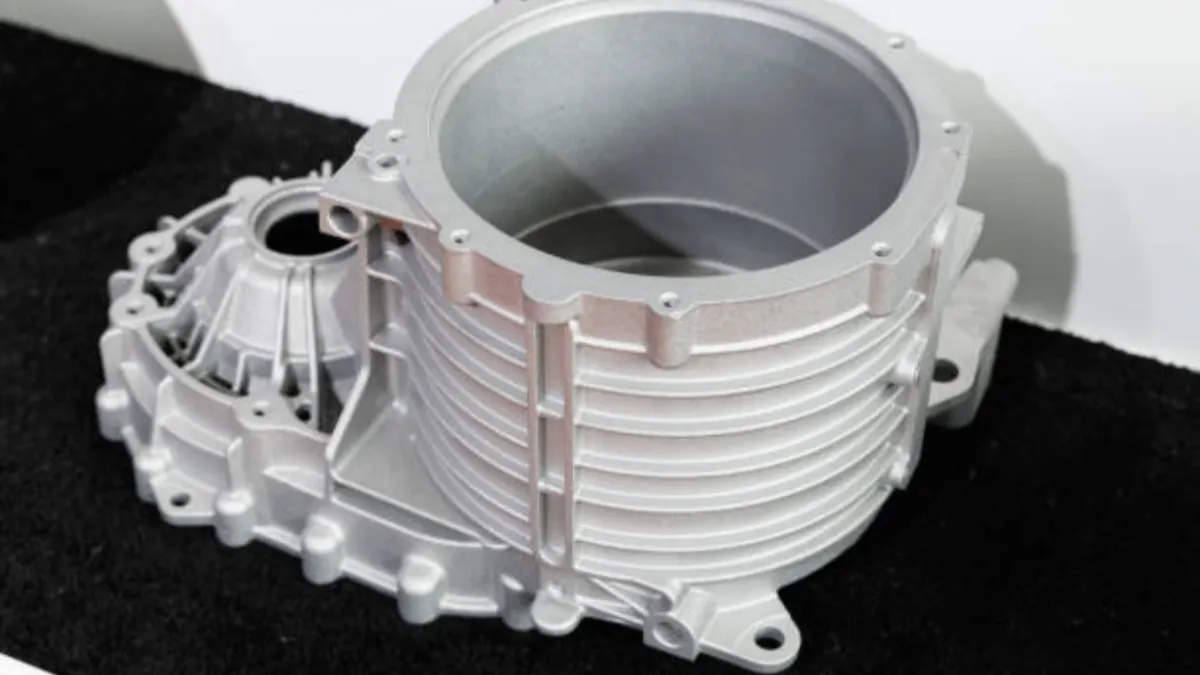
Involucri per veicoli elettrici e parti del sistema di batterie
La batteria è il componente più pesante di un veicolo elettrico, e per ogni chilogrammo rimosso dallo zaino si recupera l'autonomia o si evitano i costi della batteria. Il magnesio è in fase di valutazione per alcuni involucri di veicoli elettrici, alloggiamenti elettronici e componenti strutturali di sistemi di batterie, ma la maturità dell'applicazione varia in base alla parte, piattaforma del veicolo e requisiti di qualificazione. Scatole di giunzione, alloggiamenti del caricabatterie di bordo, Le custodie dei convertitori DC-DC e i coperchi delle batterie portano con sé la più lunga storia di produzione di magnesio del gruppo.
I vassoi e i telai strutturali sono una conversazione diversa perché sono rilevanti per gli urti e per il fuoco. Un vassoio in magnesio si trova vicino alle celle che comportano il proprio rischio termico. La progettazione deve quindi affrontare i percorsi di carico d'urto, assorbimento di energia, isolamento galvanico da elementi di fissaggio in acciaio o alluminio, tenuta secondo un grado di protezione IP, e comportamento al fuoco. Comportamento al fuoco, separare i moduli: magnesio fuso, i trucioli fini e la polvere bruciano facilmente e richiedono una gestione dedicata, mentre una fusione finita a sezione spessa è molto più difficile da accendere. Richiedi dati di test sulla geometria effettiva della parte invece di discutere basandoti sulle etichette dei materiali.
Se un fornitore di vassoi è vago riguardo alla progettazione della protezione dalla corrosione, isolamento con metalli diversi, o sicurezza nella gestione della fusione e dei trucioli, trattare quella vaghezza come una scoperta. Chiedi come viene dimostrata l'integrità della tenuta sulle parti di produzione, e come vengono convalidate le specifiche rilevanti per l'incidente. IL guida alla sicurezza del magnesio su questo sito tratta in modo più dettagliato il lato relativo al rischio di incendio del trattamento.
Gli utensili elettrici premiano la massa ridotta e lo smorzamento
Molto prima dei veicoli elettrici, la pressofusione di magnesio ha costruito gli alloggiamenti superiori e le scatole degli ingranaggi degli utensili elettrici professionali. Un trapano o un avvitatore a percussione tenuto in testa tutto il giorno trasmette ogni grammo e ogni ciclo di vibrazione al braccio dell’utente, quindi la massa e la vibrazione contano entrambe. Gli alloggiamenti degli utensili sono classici a parete sottile, costole pesanti, geometria ricca di boss, che è esattamente ciò che la pressofusione produce bene. Le caratteristiche di smorzamento del magnesio possono contribuire al controllo delle vibrazioni e del rumore, sebbene la vibrazione totale mano-braccio dipenda dal design completo dell'utensile.
La stessa logica si estende all'hardware audio, corpi macchina fotografica e proiettore, e generatori e compressori portatili. Dove viene trasportato il prodotto, tenuto, o sensibile alle vibrazioni, il magnesio merita una revisione del design; dove rimane imbullonato in servizio, l'alluminio di solito vince in termini di costi. Gli alloggiamenti portano anche sporgenze e elementi filettati direttamente nella fusione, che riduce il numero di elementi di fissaggio e le fasi di assemblaggio. Un involucro conduttivo può supportare il contenimento EMI quando il design del giunto e della messa a terra dello strumento mantiene continuo il percorso della schermatura.
Le applicazioni specializzate confermano il percorso di fusione
Il magnesio appare oggi negli aerei e nell'hardware degli sport motoristici, compresi gli alloggiamenti del cambio, custodie accessorie, componenti dei sedili e staffe interne degli aerei, e boss dello sterzo, coperchi frizione e bulloneria adiacente alla ruota nelle corse. Il mestiere è lo stesso del lavoro automobilistico: la massa risparmiata in alto nel veicolo o nella cellula vale più a valle del premio materiale. L'onere della qualificazione, Anche se, è più pesante.
L'hardware critico per il volo si è storicamente appoggiato alle fusioni in sabbia, fusioni e forgiati in stampi permanenti anziché pressofusione ad alta pressione. Chiedi quale percorso di processo, che hanno registrato gli standard, e quale cronologia delle parti denominate copre effettivamente l'applicazione che stai acquistando. I limiti di fatica e creep del magnesio fanno sì che queste parti siano progettate in base ai punti di forza del metallo anziché introdotte come sostituti dell’alluminio. La domanda del fornitore non è se un negozio può fondere il magnesio, ma quali standard aerospaziali o di sport motoristici rispetta per iscritto.
Magnesio o alluminio in una lista ristretta
L'elenco seguente inquadra ciascun fattore come una domanda sulla tua parte piuttosto che come una regola sui metalli. Ogni cella descrive le condizioni che tendono a favorire un materiale, e la capacità della lega specifica dovrebbe essere confermata con il fornitore prima di decidere.
| Fattore decisionale | Favorisce il magnesio | Predilige l'alluminio |
|---|---|---|
| Bilancio di massa | Portato, tenuto, o parte critica per la portata | Parte imbullonata dove il peso è irrilevante |
| Geometria delle pareti | Pareti sottili vicino 1.5 mm con nervature fitte | Pareti moderate con riempimento semplice |
| Vibrazioni e rumore | Lo smorzamento e la sensazione al tatto sono importanti | Problema acustico dominato dalla rigidità |
| Temperatura operativa | Gamma di servizi validata per la lega di magnesio selezionata | Applicazioni a temperature più elevate o sensibili al creep in cui la lega di alluminio selezionata offre prestazioni migliori |
| Esposizione alla corrosione | Servizio rivestito o chiuso con design isolante | Servizio all'aperto bare metal |
| Economia del programma | Il volume giustifica il premio in lega e finitura | Il costo dei materiali di classe ADC12 domina la decisione |
Per il lato alluminio del confronto, la guida a pressofusione leghe di alluminio copre ADC12, A380, A360 e la serie ENAC.
Cosa verificare su un processo di magnesio
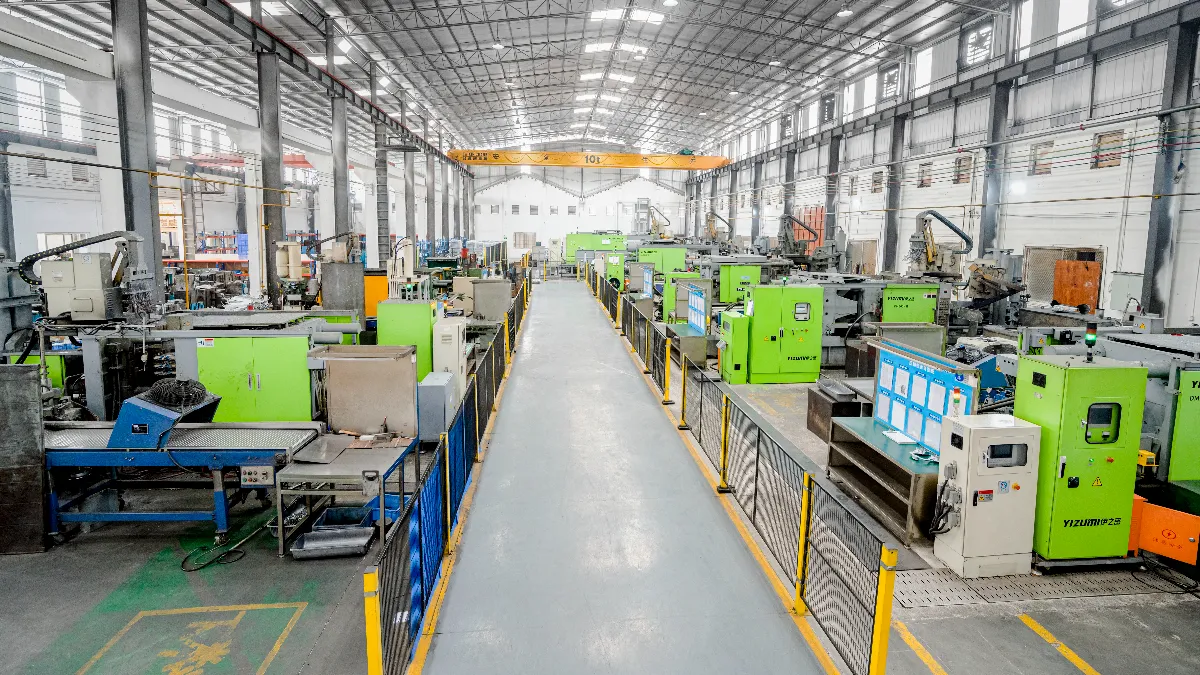
Il magnesio rivela una fonderia mal gestita in modi che si riflettono direttamente nella qualità dei pezzi. Quattro controlli separano una vera cella di magnesio da un'officina che gestisce una macchina come supporto per la quotazione:
- Protezione dallo scioglimento. Il magnesio fuso richiede un'atmosfera protettiva controllata. Chiedere quale sistema di gas di copertura viene utilizzato, come vengono monitorati la sua concentrazione e il suo flusso, e quali procedure di sicurezza regolano la fusione, detenzione e trasferimento. L'esafluoruro di zolfo è stato a lungo lo standard, e il Programma industriale del magnesio EPA documenta lo spostamento verso gas di copertura alternativi a causa dell’impronta serra dell’SF₆.
- Controllo chimico. Le impurità di ferro e nichel degradano le prestazioni di corrosione del magnesio, ecco perché le specifiche AZ91D li limitano a livelli di tracce. Chiedere se i controlli spettrografici coprono ogni lotto di fusione e materiale in entrata, con quale frequenza, e richiedere report di esempio. IL pagina di controllo qualità su questo sito elenca uno spettrometro a lettura diretta tra le sue apparecchiature di ispezione.
- Gestione trucioli e scorie. I fini di lavorazione e le scorie di fornace sono le forme veramente infiammabili di magnesio. Una pianta che cola il magnesio dovrebbe mostrarsi secca, ventilato, stoccaggio separato dei chip e risposta al fuoco di classe D. Trattalo come un elemento del tour della struttura, non è un elemento del questionario.
- Supporto alla progettazione. Perché l'assottigliamento delle pareti e la geometria delle nervature comportano gran parte del risparmio di peso, chiedi feedback su DFM e flusso di stampo sul tuo CAD prima dell'attrezzaggio. Definire l'ambito della simulazione e il formato del report nel contratto, e valutare le risposte rispetto a lista di controllo per l'audit dei fornitori prima dell'aggiudicazione.
Scrivi la richiesta di offerta in modo che le risposte rimangano comparabili tra gli stabilimenti. Assegnare un nome alla lega e alle specifiche, il sistema del gas di copertura, la frequenza del controllo chimico, metodi di ispezione con limiti di accettabilità, e i registri di tracciabilità consegnati con ciascuna spedizione. Due fonderie che rispondono alla stessa serie di domande scritte sono molto più facili da confrontare rispetto a due brochure.
Domande sulle applicazioni di pressofusione del magnesio
Quanto è più leggera una pressofusione di magnesio rispetto all'alluminio?
Il magnesio AZ91D ha una densità di circa 1.8 g/cm³ contro ca 2.7 g/cm³ per le comuni leghe di alluminio per pressofusione, che è in giro 33 percentuale più leggera con la stessa geometria. Perché la rigidità specifica è comparabile, una parte riprogettata può mantenere la sua rigidità attraverso pareti più sottili e nervature più profonde. Confermare il risparmio finale mediante l'analisi strutturale anziché ipotizzarlo solo dalla densità.
I getti pressofusi di magnesio vengono utilizzati nei vassoi delle batterie dei veicoli elettrici?
Il magnesio è in fase di valutazione per alcuni involucri di veicoli elettrici, alloggiamenti elettronici e componenti strutturali di sistemi di batterie, ma la maturità dell'applicazione varia in base alla parte, piattaforma del veicolo e requisiti di qualificazione. Copertine, le scatole di giunzione e gli alloggiamenti dei caricabatterie hanno la storia di produzione più lunga. I vassoi strutturali sono in crash- e rilevante per il fuoco, quindi richiedono l'isolamento galvanico, tenuta secondo un grado di protezione IP, e testare i dati sulla parte reale.
Perché gli elettroutensili utilizzano alloggiamenti in magnesio?
Due proprietà fisiche svolgono la maggior parte del lavoro. Il peso conta perché un attrezzo tenuto in testa tutto il giorno rende ogni grammo un problema di fatica. Le caratteristiche di smorzamento del magnesio possono contribuire al controllo delle vibrazioni e del rumore, sebbene la vibrazione totale mano-braccio dipenda dal design completo dell'utensile. Un involucro conduttivo può supportare la schermatura EMI quando i suoi giunti e la messa a terra sono progettati per questo.
Quando dovrei scegliere l'alluminio rispetto al magnesio per una pressofusione?
Scegli l'alluminio quando la parte è imbullonata, quindi il peso non ha importanza. Sceglierlo quando la temperatura operativa o il carico sostenuto supera la capacità di scorrimento convalidata della lega di magnesio selezionata. Anche l’esposizione alla corrosione esterna del metallo nudo senza un budget di rivestimento favorisce l’alluminio, così come un programma in cui prevale il costo del materiale e il volume non può assorbire il premio di finitura.
Considerazioni finali
La pressofusione del magnesio è un'attività specialistica all'interno di un'officina di pressofusione: celle reali con protezione dallo scioglimento, la disciplina chimica e le infrastrutture di sicurezza contano più del più ampio elenco di macchine. Se la tua parte viene portata, tenuto, range-critical, o a pareti sottili, il magnesio merita un confronto del peso modellato prima che l'alluminio ottenga un secondo termine automatico. Invia un disegno tramite il pagina dei contatti per avviare il confronto con una valutazione DFM documentata.