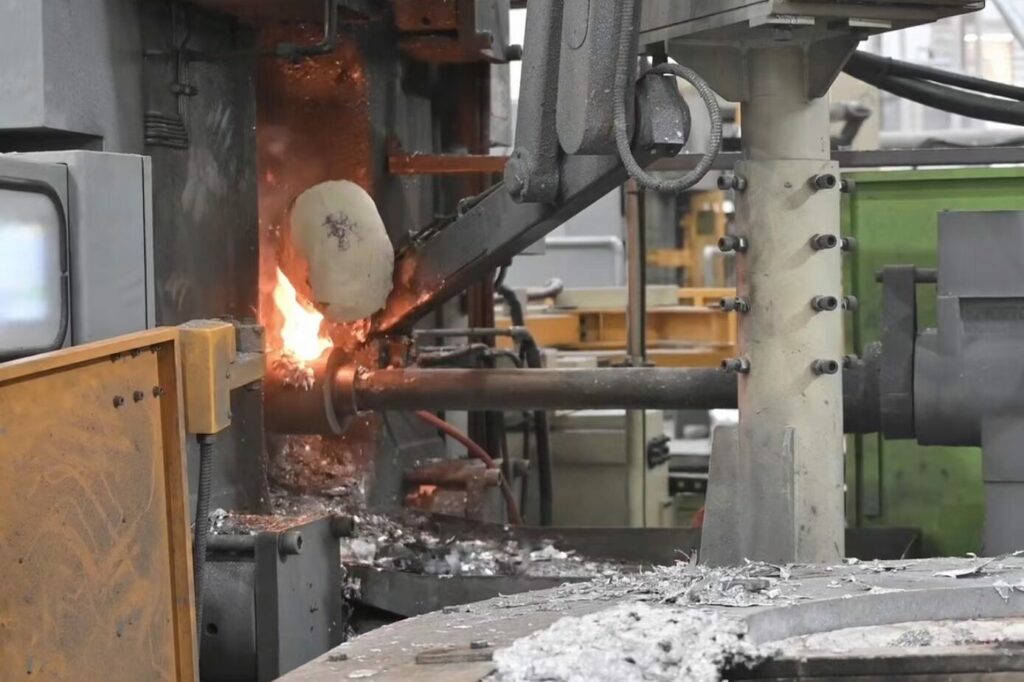
Магний — самый легкий конструкционный металл, используемый в литейных сплавах., а литье под давлением - это процесс, который превращает это свойство в тонкостенные детали в объеме. При одинаковом объеме, магниевая отливка AZ91D весит примерно две трети обычного алюминиевого литья под давлением и примерно четверть веса стального компонента.. В отличие от многих легких альтернатив, магний течет в тонкостенные, ребристые формы на стандартной машине для литья под давлением с холодной камерой. Эта комбинация объясняет детали, в которых литье под давлением из магния уже работает.: автомобильные структурные и полуструктурные компоненты, корпуса электроинструмента, и отдельные корпуса внутри электромобилей.
Тот же набор свойств объясняет, почему металл остается нишей за пределами этих семей.. Надбавка оправдана только при массовом, тонкие стены, или ощущение вибрации находится в списке требований.
В этом руководстве рассматриваются семейства приложений, в которых литье магния под давлением заслуживает рассмотрения конструкции.. Он также охватывает места, где металл проигрывает алюминию., и что покупатель должен проверить в отношении процесса поставщика, прежде чем приступить к выполнению детали. Руководство остается на стороне покупателя.: поведение материала по опубликованным данным, и вопросы поставщикам, которые стоит задать в письменной форме.
Почему команды разработчиков вообще выбирают магний
Дело начинается с плотности. АЗ91Д, рабочая лошадка для литья под давлением сплава, имеет плотность вокруг 1.8 G/CM³. Обычные алюминиевые сплавы для литья под давлением находятся рядом 2.7 G/CM³, что касается 33 процентная экономия массы при одинаковой геометрии. Поскольку магний и алюминий имеют сопоставимую удельную жесткость., переработанная магниевая деталь может сохранить требуемую жесткость за счет измененной толщины стенок и геометрии ребер.. Окончательная экономия веса должна быть подтверждена структурным анализом, а не предполагаться только на основании плотности..
Три второстепенных свойства решают многие программы:
- Демпфирование. Демпфирующая способность магния выше, чем у алюминия., что помогает снизить шум и вибрацию в портативных и переносных устройствах.
- Литейность. AZ91D имеет температуру ликвидуса около 595 °C и температура солидуса около 470 °С, за Данные Международной ассоциации магния. Сплав замерзает в широком диапазоне, а не в одной точке., который формирует решения о пропуске и кормлении, а его текучесть поддерживает тонкие стенки и плотные ребра.
- Вклад EMI и RFI. Проводящий магниевый корпус может способствовать экранированию электромагнитных помех при соединениях., отверстия и заземление спроектированы правильно.
Где магний проигрывает: абсолютная сила, сопротивление ползучести при повышенных температурах, и коррозионная стойкость в неконтролируемых средах. Коррозией управляют, а не устраняют. Детали из магниевого литья под давлением обычно поступают в эксплуатацию с конверсионным покрытием., краска или порошковая покраска, и с изоляцией от менее благородных металлов в сборке. Эти три ограничения определяют границы каждого приложения ниже.. Честный разговор с поставщиками – это вопрос о том, где находится ваша деталь по отношению к ним..
Где магний уже присутствует в транспортных средствах
Автомобильная промышленность остается крупнейшим производителем магниевого литья под давлением, и детали не экзотические и не экспериментальные. Рулевые колеса, кожухи рулевой колонки, Каркас сидений и корпуса регуляторов, балки приборной панели, корпуса зеркал, а также корпуса трансмиссии и коробки передач установлены применения магния в серийных автомобилях. Конструкторы выбирают их там, где снижение массы окупается переплатой за материал.. Логика сплава решена: AZ91D, где лидируют прочность и запас по коррозии, и AM50 или AM60, где большее значение имеют пластичность и поглощение энергии удара.. Большинство этих деталей расположены в кабине или зоне поддержки кузова., вдали от самых жарких условий эксплуатации силовых агрегатов, что соответствует пределам ползучести, описанным выше.
Для покупателя, Автомобильный маршрут имеет значение, поскольку он имеет квалификационную структуру. Магниевые детали для автомобилей производятся по той же схеме IATF. 16949 дисциплина как алюминиевая: Представления PPAP, мониторинг возможностей процесса, контроль химического состава расплава, и отслеживаемость. Спросите, какие сертификаты на самом деле имеет завод, на котором будет работать ваша деталь., и для каких объемов. The Страница возможностей автомобильного литья на этом сайте документируется эта структура более подробно.
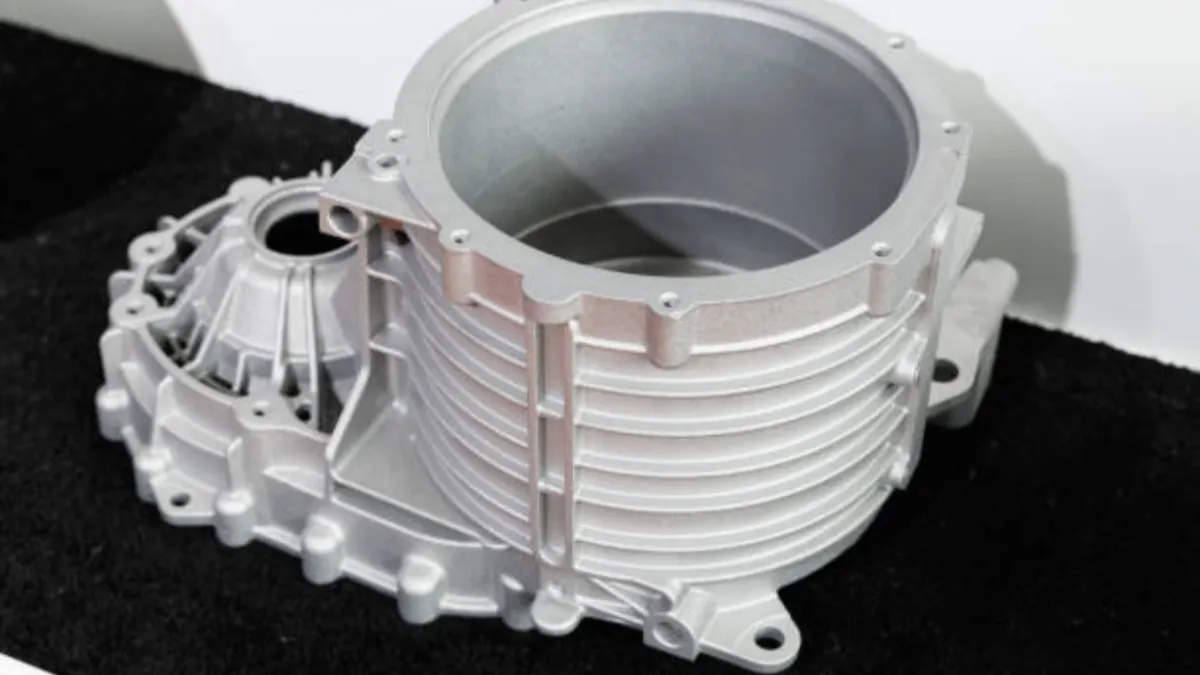
Корпуса электромобилей и детали аккумуляторной системы
Аккумулятор — самый тяжелый компонент электромобиля, и каждый килограмм, извлеченный из упаковки, либо восстанавливает запас хода, либо позволяет избежать затрат на батарею. Магний оценивается для отдельных корпусов электромобилей., корпуса электроники и структурные компоненты аккумуляторной системы, но зрелость приложения зависит от части, Платформа автомобиля и квалификационные требования. Распределительные коробки, встроенные корпуса зарядного устройства, Корпуса преобразователей постоянного тока и крышки батарей имеют самую долгую историю производства магния в группе..
Лотки и структурные рамы — это отдельная тема, потому что они безопасны для аварий и пожаров.. Магниевый лоток расположен рядом с элементами, которые несут собственный термический риск.. Поэтому проект должен учитывать пути аварийной нагрузки., поглощение энергии, гальваническая развязка от стального или алюминиевого крепежа, герметизация по классу IP, и поведение при пожаре. Поведение при пожаре, отделить формы: расплавленный магний, мелкая стружка и пыль легко горят и требуют специального обращения, тогда как готовую толстосекционную отливку воспламенить гораздо труднее. Запрашивайте данные испытаний по фактической геометрии детали, а не спорьте по этикеткам на материалах..
Если поставщик лотка не имеет четкого представления о конструкции защиты от коррозии, изоляция разнородных металлов, или безопасность обращения с расплавом и стружкой, относитесь к этой неопределенности как к открытию. Спросите, как проверяется целостность уплотнений на производственных деталях., и как проверяются характеристики, связанные с авариями. The руководство по безопасности магния на этом сайте более подробно рассмотрена пожароопасная сторона обработки..
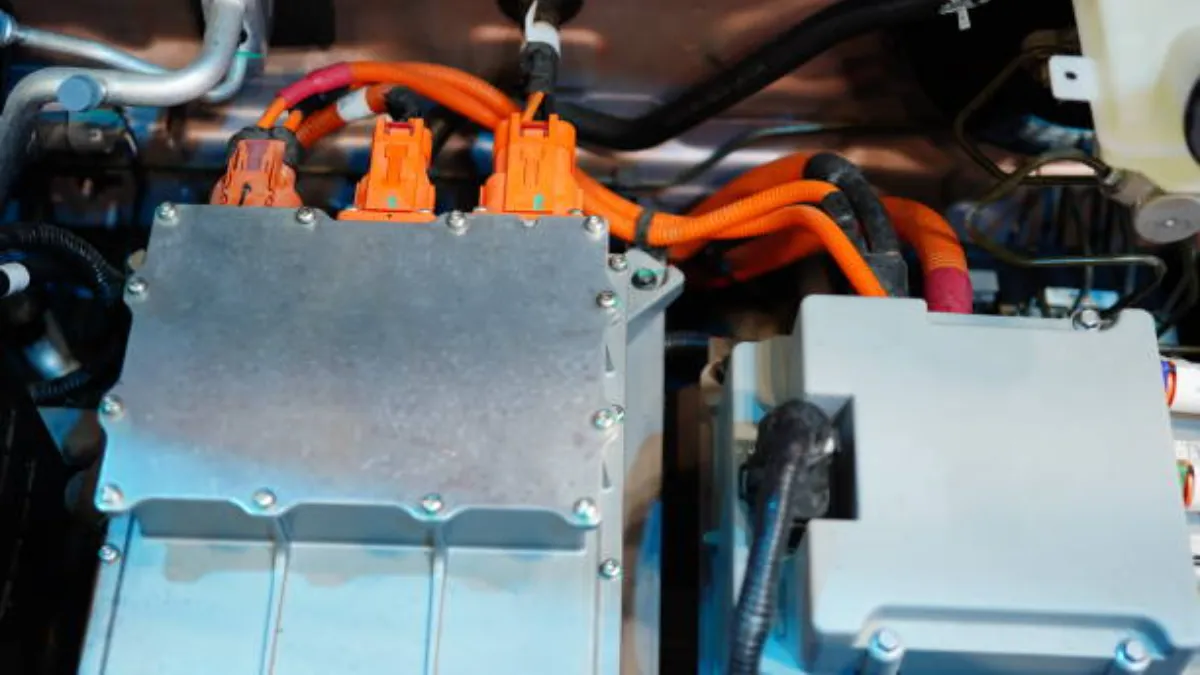
Электроинструменты поощряют малую массу и демпфирование
Задолго до электромобилей, литьем под давлением магния изготовлены верхние корпуса и редукторы профессиональных электроинструментов.. Дрель или ударный шуруповерт, который весь день держится над головой, передает каждый грамм и каждый цикл вибрации на руку пользователя., поэтому масса и вибрация имеют значение. Корпуса инструментов — классические тонкостенные., тяжелый, богатая геометрия боссов, это именно то, что хорошо получается при литье под давлением. Демпфирующие свойства магния могут способствовать снижению вибрации и шума., хотя общая вибрация руки и руки зависит от всей конструкции инструмента.
Та же логика распространяется и на аудиооборудование., корпуса камеры и проектора, портативные генераторы и компрессоры. Куда перевозится товар, держал, или чувствительный к вибрации, магний заслуживает пересмотра конструкции; где он остается прикрученным во время эксплуатации, алюминий обычно выигрывает по стоимости. Корпуса также имеют бобышки и резьбовые элементы непосредственно в отливке., что позволяет сократить количество крепежных элементов и количество этапов сборки. Проводящий корпус может обеспечить сдерживание электромагнитных помех, если конструкция соединения и заземления инструмента обеспечивает непрерывный путь экрана..
Специализированные приложения подтверждают маршрут кастинга
Магний сегодня появляется в авиационном и автоспортивном оборудовании., включая корпуса коробки передач, чехлы для аксессуаров, компоненты сидений и внутренние кронштейны в самолетах, и рулевые боссы, крышки сцепления и оборудование, прилегающее к колесам, в гонках. Профессия такая же, как и в автомобильной работе.: высокая экономия массы в транспортном средстве или планере стоит больше, чем надбавка за материал. Квалификационная нагрузка, хотя, тяжелее.
Критически важное для полета оборудование исторически опиралось на отливки из песка., отливки и поковки в постоянных формах вместо литья под высоким давлением. Спросите, какой маршрут процесса, какие зарегистрированные стандарты, и какая история названных деталей действительно охватывает приложение, которое вы покупаете. Пределы усталости и ползучести магния также означают, что эти детали разработаны с учетом прочности металла, а не используются в качестве замены алюминия.. Вопрос поставщика не в том, сможет ли цех плавить магний., но какие аэрокосмические или автоспортивные стандарты он соблюдает в письменной форме.
Магний или алюминий в шорт-листе
В приведенном ниже списке каждый фактор представляет собой вопрос о вашей роли, а не правило о металлах.. Каждая ячейка описывает условия, которые имеют тенденцию отдавать предпочтение одному материалу., и возможности конкретного сплава должны быть подтверждены поставщиком, прежде чем принимать решение..
| Фактор принятия решения | Благоприятствует магнию | Предпочитает алюминий |
|---|---|---|
| Массовый бюджет | Унесенный, держал, или критичная к диапазону часть | Деталь с болтовым креплением, вес которой не имеет значения. |
| Геометрия стены | Тонкие стены рядом 1.5 мм с плотными ребрами | Умеренные стены с простой заливкой |
| Вибрация и шум | Демпфирование и ощущение рук имеют значение | Акустическая проблема, связанная с преобладанием жесткости |
| Рабочая температура | Диапазон эксплуатации подтвержден для выбранного магниевого сплава | Применение при более высоких температурах или чувствительных к ползучести применениях, где выбранный алюминиевый сплав работает лучше |
| Воздействие коррозии | Покрытые или закрытые помещения с изоляционной конструкцией | Наружное обслуживание с использованием голого металла |
| Экономика программы | Объем оправдывает премию за сплав и отделку. | Стоимость материалов класса ADC12 является решающим фактором при принятии решения |
Для алюминиевой стороны сравнения, руководство по литье под давлением алюминиевых сплавов охватывает АЦП12, А380, A360 и серия ENAC.
Что нужно проверить о процессе магния
Магний выявляет плохо управляемое литейное производство, что напрямую отражается на качестве вашей детали.. Четыре проверки отделяют настоящий магниевый элемент от магазина, в котором одна машина используется в качестве опоры для котировок.:
- Защита от расплава. Расплавленный магний требует контролируемой защитной атмосферы.. Спросите, какая система защитного газа используется, как контролируются его концентрация и поток, и какие процедуры безопасности регулируют плавку, хранение и передача. Гексафторид серы долгое время был стандартом., и Программа EPA по производству магния документирует переход к альтернативным покровным газам из-за парникового следа SF₆.
- Химический контроль. Примеси железа и никеля ухудшают коррозионные характеристики магния., поэтому спецификации AZ91D ограничивают их следовыми уровнями.. Спросите, охватывают ли спектрографические проверки каждую партию плавки и входящий материал., на какой частоте, и запросите образцы отчетов. The страница контроля качества на этом сайте среди своего инспекционного оборудования указан спектрометр прямого считывания..
- Удаление стружки и шлака. Механическая мелочь и печной шлак являются действительно горючими формами магния.. Завод по производству магния должен быть сухим., вентилируемый, отдельное хранилище чипов и возможность реагирования на пожар класса D. Относитесь к этому как к пункту тура по объекту, не вопрос анкеты.
- Поддержка дизайна. Поскольку утончение стенок и геометрия ребер обеспечивают значительную экономию веса., попросите отзывы о DFM и потоке пресс-форм в вашей САПР, прежде чем приступать к работе с инструментами. Определите объем моделирования и формат отчета в контракте, и сопоставить ответы с контрольный список проверки поставщика перед наградой.
Напишите запрос предложения, чтобы ответы на разных заводах были сопоставимы.. Назовите сплав и его характеристики., система защитного газа, частота проверки химического состава, методы контроля с пределами приемки, и записи отслеживания, поставляемые с каждой поставкой. Два литейных завода, отвечающих на один и тот же письменный набор вопросов, гораздо легче сравнивать, чем две брошюры..
Вопросы о применении магния для литья под давлением
Насколько легче отлитый под давлением магний, чем алюминий?
Магний AZ91D имеет плотность примерно 1.8 г/см³ против примерно 2.7 г/см³ для обычных алюминиевых сплавов для литья под давлением, что вокруг 33 на процент легче при одинаковой геометрии. Поскольку удельная жесткость сравнима, переработанная деталь может сохранять жесткость за счет более тонких стенок и более глубоких ребер.. Подтвердите окончательную экономию с помощью структурного анализа, а не предполагайте ее только на основании плотности..
Используются ли отливки из магния под давлением в аккумуляторных отсеках электромобилей??
Магний оценивается для отдельных корпусов электромобилей., корпуса электроники и структурные компоненты аккумуляторной системы, но зрелость приложения зависит от части, Платформа автомобиля и квалификационные требования. Обложки, Распределительные коробки и корпуса зарядных устройств имеют самую длительную историю производства. Структурные лотки разрушаются- и пожаробезопасное, поэтому они требуют гальванической развязки, герметизация по классу IP, и данные испытаний на реальной детали.
Почему в электроинструментах используются магниевые корпуса?
Два физических свойства выполняют большую часть работы. Вес имеет значение, потому что инструмент, удерживаемый над головой весь день, превращает каждый грамм в проблему усталости.. Демпфирующие свойства магния могут способствовать снижению вибрации и шума., хотя общая вибрация руки и руки зависит от всей конструкции инструмента. Проводящий корпус может обеспечивать экранирование электромагнитных помех, если его соединения и заземление предназначены для этого..
Когда следует выбирать алюминий вместо магния для литья под давлением?
Выбирайте алюминий, когда деталь крепится болтами, чтобы вес не имел значения.. Выбирайте его, когда рабочая температура или длительная нагрузка превышают подтвержденную способность ползучести выбранного магниевого сплава.. Воздействие коррозии на открытом металле без затрат на покрытие также благоприятствует алюминию., как и программа, в которой преобладают затраты на материалы, а объем не может покрыть премию за отделку..
Заключительные мысли
Литье магния под давлением – это профессия специалиста в цехе литья под давлением.: настоящие элементы с защитой от расплавления, Химическая дисциплина и инфраструктура безопасности имеют большее значение, чем самый широкий список машин.. Если ваша часть перенесена, держал, критический по дальности, или тонкостенный, магний заслуживает смоделированного сравнения веса, прежде чем алюминий автоматически получит второй срок. Отправьте рисунок через страница контактов начать это сравнение с документированной оценки DFM.