Le magnésium est le métal structurel le plus léger utilisé dans les alliages de coulée, et le moulage sous pression est le processus qui transforme cette propriété en pièces à paroi mince au volume. A volume identique, une pièce moulée en magnésium AZ91D pèse environ les deux tiers de celle d'une pièce moulée sous pression en aluminium ordinaire et environ un quart de celle d'un composant en acier.. Contrairement à de nombreuses alternatives légères, le magnésium s'écoule dans les parois minces, formes nervurées sur une machine de coulée sous pression à chambre froide standard. Cette combinaison explique les pièces sur lesquelles les moulages sous pression en magnésium fonctionnent déjà: composants structurels et semi-structurels automobiles, boîtiers d'outils électriques, et enceintes sélectionnées à l'intérieur des véhicules électriques.
Le même ensemble de propriétés explique pourquoi le métal reste une niche en dehors de ces familles. La prime n'est justifiée que lorsque la masse, parois minces, ou la sensation de vibration figure sur la liste des exigences.
Ce guide présente les familles d'applications pour lesquelles le moulage sous pression de magnésium fait l'objet d'une révision de conception.. Il couvre également les endroits où le métal perd au profit de l'aluminium., et ce qu'un acheteur doit vérifier sur le processus d'un fournisseur avant d'engager une pièce. Les conseils restent du côté de l’acheteur: comportement des matériaux à partir des données publiées, et les questions des fournisseurs qui méritent d'être posées par écrit.
Pourquoi les équipes de conception choisissent le magnésium
L’affaire commence par la densité. AZ91D, l'alliage moulé sous pression, le cheval de bataille, a une densité autour 1.8 g / cm³. Les alliages courants de moulage sous pression en aluminium se trouvent à proximité 2.7 g / cm³, qui concerne un 33 pourcentage d'économie de masse à géométrie identique. Parce que le magnésium et l'aluminium ont une rigidité spécifique comparable, une pièce en magnésium repensée peut conserver la rigidité requise grâce à des épaisseurs de paroi et à une géométrie de nervure ajustées. Le gain de poids final doit être confirmé par une analyse structurelle plutôt que supposé à partir de la seule densité.
Trois propriétés secondaires décident de nombreux programmes:
- Amortissement. La capacité d’amortissement du magnésium est supérieure à celle de l’aluminium, ce qui aide à réduire la sensation de bruit et de vibration dans les produits portables et transportés.
- Castabilité. AZ91D a une température de liquidus d'environ 595 °C et une température solidus proche 470 °C, par Données de l’Association internationale du magnésium. L'alliage gèle sur une large plage plutôt qu'en un seul point, qui façonne les décisions d'alimentation et d'alimentation, et sa fluidité soutient des parois fines et des nervures denses.
- Contribution EMI et RFI. Un boîtier conducteur en magnésium peut contribuer au blindage EMI lorsque les joints, les ouvertures et la mise à la terre sont correctement conçues.
Où le magnésium perd: force absolue, résistance au fluage à température élevée, et performances en corrosion dans des environnements non contrôlés. La corrosion est gérée plutôt qu’éliminée. Les pièces en magnésium moulé sous pression entrent normalement en service sous un revêtement de conversion, peinture ou revêtement en poudre, et avec isolation des métaux moins nobles dans l'assemblage. Ces trois limites définissent la limite de chaque application ci-dessous. Une conversation honnête avec les fournisseurs porte sur la position de votre pièce par rapport à eux..
Où le magnésium vit déjà sur les véhicules
L'automobile reste le plus grand producteur de pièces moulées sous pression en magnésium, et les parties ne sont ni exotiques ni expérimentales. Volants, boîtiers de colonne de direction, cadres de siège et boîtiers de réglage, poutres du tableau de bord, boîtiers de rétroviseurs, et les carters de transmission et de boîte de vitesses sont des applications établies du magnésium dans les voitures de production. Les concepteurs les choisissent là où la réduction de masse paie pour la prime matérielle. La logique de l’alliage est réglée: AZ91D où la résistance et la marge de corrosion mènent, et AM50 ou AM60 où la ductilité et l'absorption de l'énergie de collision sont plus importantes. La plupart de ces pièces se trouvent dans la cabine ou dans la zone de dossier., loin des environnements de transmission les plus chauds, qui correspond aux limites de fluage décrites ci-dessus.
Pour un acheteur, le parcours automobile est important car il s'accompagne d'un cadre de qualification. Les pièces en magnésium des voitures sont produites sous le même IATF 16949 discipline comme celles de l'aluminium: Soumissions PPAP, surveillance de la capacité du processus, contrôle chimique de la fonte, et traçabilité. Demandez quels certificats l'usine qui exploitera votre pièce détient réellement, et pour quelle portée. Le page sur les capacités de moulage automobile sur ce site documente ce cadre plus en détail.
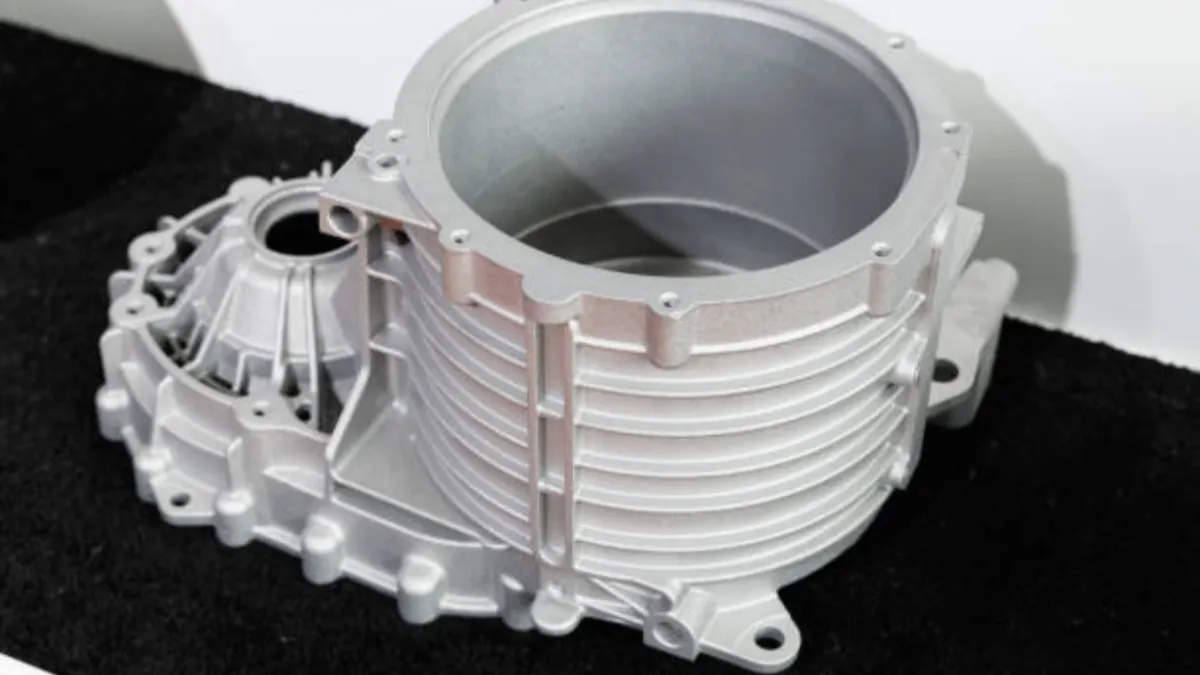
Boîtiers EV et pièces du système de batterie
La batterie est le composant le plus lourd d'un véhicule électrique, et chaque kilogramme retiré du pack est soit une autonomie récupérée, soit un coût de batterie évité. Le magnésium est en cours d'évaluation pour certains boîtiers EV, boîtiers électroniques et composants structurels du système de batterie, mais la maturité des applications varie selon les parties, plate-forme du véhicule et exigences de qualification. Boîtes de jonction, boîtiers de chargeur embarqués, Les boîtiers de convertisseurs DC-DC et les couvercles de batterie possèdent la plus longue histoire de production de magnésium du groupe..
Les plateaux et les cadres structurels sont une conversation différente car ils sont pertinents en cas de collision et d'incendie.. Un plateau en magnésium se trouve à proximité de cellules qui comportent leur propre risque thermique. La conception doit donc tenir compte des chemins de charge en cas de collision, absorption d'énergie, isolation galvanique des fixations en acier ou en aluminium, étanchéité à un indice IP, et comportement au feu. Sur le comportement au feu, séparer les formes: magnésium fondu, les copeaux fins et la poussière brûlent facilement et nécessitent une manipulation dédiée, tandis qu'une pièce moulée finie à section épaisse est beaucoup plus difficile à enflammer. Demandez des données de test sur la géométrie réelle de la pièce au lieu de discuter des étiquettes de matériaux.
Si un fournisseur de plateaux est vague sur la conception de la protection contre la corrosion, isolation entre métaux différents, ou sécurité de manipulation de la matière fondue et des copeaux, traiter ce flou comme une constatation. Demandez comment l'intégrité de l'étanchéité est prouvée sur les pièces de production, et comment les spécifications pertinentes en cas de crash sont validées. Le guide de sécurité sur le magnésium sur ce site couvre plus en détail le côté risque d'incendie du traitement.
Les outils électriques récompensent une masse et un amortissement faibles
Bien avant les véhicules électriques, Le moulage sous pression en magnésium a permis de fabriquer les carters supérieurs et les engrenages des outils électriques professionnels.. Une perceuse ou une visseuse à percussion tenue au-dessus de votre tête toute la journée transmet chaque gramme et chaque cycle de vibration au bras de l'utilisateur., donc la masse et les vibrations comptent toutes les deux. Les boîtiers d'outils sont classiques à paroi mince, lourd en côtes, géométrie riche en bosses, c'est exactement ce que le moulage sous pression produit bien. Les caractéristiques d’amortissement du magnésium peuvent contribuer au contrôle des vibrations et du bruit, bien que la vibration totale main-bras dépende de la conception complète de l'outil.
La même logique s'étend au matériel audio, boîtiers de caméra et de projecteur, et générateurs et compresseurs portables. Où le produit est transporté, détenu, ou sensible aux vibrations, le magnésium mérite une révision de conception; où il reste boulonné en service, l'aluminium gagne généralement en termes de coût. Les boîtiers comportent également des bossages et des éléments filetés directement dans la pièce moulée., ce qui réduit le nombre de fixations et les étapes d'assemblage. Un boîtier conducteur peut prendre en charge le confinement EMI lorsque la conception du joint et de la mise à la terre de l'outil maintient le chemin du blindage continu..
Des applications spécialisées confirment l'itinéraire de diffusion
Le magnésium apparaît aujourd’hui dans le matériel des avions et des sports automobiles, y compris les carters de boîte de vitesses, étuis à accessoires, composants de sièges et supports intérieurs dans les avions, et les patrons de direction, couvercles d'embrayage et matériel adjacent aux roues en course. Le métier est le même que celui de l'automobile: la masse économisée en hauteur dans le véhicule ou la cellule vaut plus en aval que la prime matérielle. Le fardeau des qualifications, cependant, est plus lourd.
Le matériel critique pour le vol s'appuie historiquement sur le moulage en sable, moulages permanents et pièces forgées plutôt que moulage sous pression à haute pression. Demandez quel itinéraire de processus, qui a enregistré des normes, et quel historique de pièce nommé couvre réellement l'application que vous achetez. Les limites de fatigue et de fluage du magnésium signifient également que ces pièces sont conçues autour des résistances du métal plutôt que d'être utilisées pour remplacer l'aluminium.. La question du fournisseur n’est pas de savoir si un magasin peut faire fondre du magnésium, mais quelles normes aérospatiales ou de sport automobile il détient par écrit.
Magnésium ou aluminium sur une liste restreinte
La liste ci-dessous présente chaque facteur comme une question concernant votre pièce plutôt que comme une règle concernant les métaux.. Chaque cellule décrit des conditions qui tendent à favoriser un matériau, et la capacité spécifique de l'alliage doit être confirmée auprès du fournisseur avant de décider.
| Facteur de décision | Favorise le magnésium | Favorise l’aluminium |
|---|---|---|
| Budget de masse | Adopté, détenu, ou pièce critique pour la portée | Pièce boulonnée où le poids n'a pas d'importance |
| Géométrie du mur | Murs fins à proximité 1.5 mm avec des côtes denses | Murs modérés avec remplissage simple |
| Vibrations et bruit | Matière d'amortissement et de toucher | Problème acoustique dominé par la rigidité |
| Température de fonctionnement | Gamme de service validée pour l'alliage de magnésium sélectionné | Applications à haute température ou sensibles au fluage où l'alliage d'aluminium sélectionné fonctionne mieux |
| Exposition à la corrosion | Service enduit ou fermé avec conception d'isolation | Service extérieur nu |
| Économie du programme | Le volume justifie la prime en alliage et en finition | Le coût des matériaux de classe ADC12 domine la décision |
Pour le côté aluminium du comparatif, le guide pour alliages d'aluminium moulés sous pression couvre ADC12, A380, L'A360 et la série ENAC.
Que vérifier sur un processus de magnésium
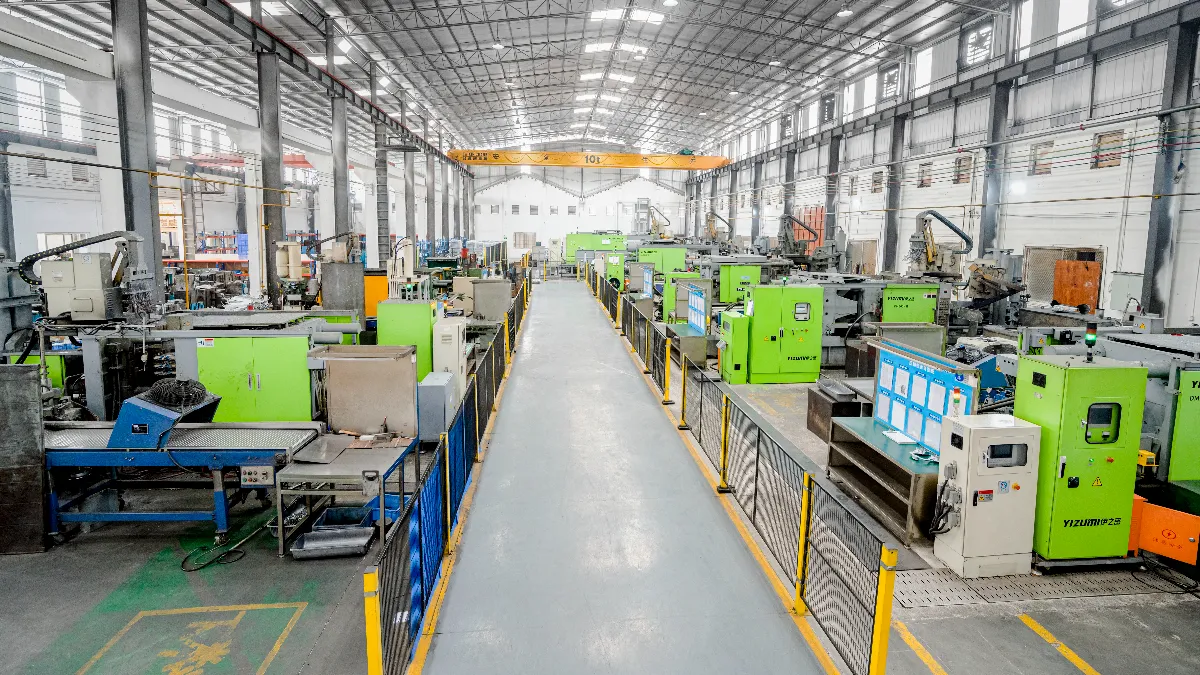
Le magnésium expose une fonderie mal gérée d'une manière qui se reflète directement dans la qualité de vos pièces.. Quatre contrôles séparent une vraie cellule de magnésium d'un atelier qui utilise une machine comme accessoire de cotation:
- Protection contre la fonte. Le magnésium fondu nécessite une atmosphère protectrice contrôlée. Demandez quel système de gaz de couverture est utilisé, comment sa concentration et son débit sont surveillés, et quelles procédures de sécurité régissent la fonte, détention et transfert. L'hexafluorure de soufre a longtemps été la norme, et le Programme de l'EPA pour l'industrie du magnésium documente le passage à des gaz de couverture alternatifs en raison de l’empreinte à effet de serre de SF₆.
- Contrôle chimique. Les impuretés de fer et de nickel dégradent les performances de corrosion du magnésium, c'est pourquoi les spécifications AZ91D les limitent à des niveaux de traces. Demandez si les contrôles spectrographiques couvrent chaque lot de fusion et chaque matériau entrant, à quelle fréquence, et demandez des exemples de rapports. Le page de contrôle qualité sur ce site répertorie parmi ses équipements d'inspection un spectromètre à lecture directe.
- Manipulation des copeaux et des scories. Les fines d'usinage et les scories de four sont les formes véritablement inflammables du magnésium.. Une plante qui coule du magnésium doit être sèche, ventilé, stockage de puces séparé et réponse aux incendies de classe D. Traitez cela comme un élément de visite des installations, ce n'est pas un élément du questionnaire.
- Aide à la conception. Parce que l’amincissement des parois et la géométrie des nervures contribuent en grande partie à l’économie de poids, demandez des commentaires DFM et flux de moule sur votre CAO avant l'outillage. Définir la portée de la simulation et le format du rapport dans le contrat, et peser les réponses par rapport aux liste de contrôle d'audit des fournisseurs avant l'attribution.
Rédigez la demande de prix pour que les réponses restent comparables entre les usines. Nommer l'alliage et les spécifications, le système de gaz de couverture, la fréquence des contrôles chimiques, méthodes d'inspection avec limites d'acceptation, et les dossiers de traçabilité livrés avec chaque expédition. Deux fonderies répondant à la même série de questions écrites sont bien plus faciles à comparer que deux brochures.
Questions sur les applications de moulage sous pression du magnésium
Dans quelle mesure un moulage sous pression en magnésium est-il plus léger que l'aluminium?
Le magnésium AZ91D a une densité d’environ 1.8 g/cm³ contre environ 2.7 g/cm³ pour les alliages courants de moulage sous pression d'aluminium, qui est autour 33 pour cent plus léger à géométrie identique. Parce que la rigidité spécifique est comparable, une pièce redessinée peut conserver sa rigidité grâce à des parois plus fines et des nervures plus profondes. Confirmer l'économie finale par l'analyse structurelle plutôt que de la supposer à partir de la seule densité.
Les moulages sous pression en magnésium sont-ils utilisés dans les bacs de batterie des véhicules électriques?
Le magnésium est en cours d'évaluation pour certains boîtiers EV, boîtiers électroniques et composants structurels du système de batterie, mais la maturité des applications varie selon les parties, plate-forme du véhicule et exigences de qualification. Couvertures, les boîtes de jonction et les boîtiers de chargeur ont la plus longue histoire de production. Les plateaux structurels tombent en panne- et résistant au feu, ils nécessitent donc une isolation galvanique, étanchéité à un indice IP, et tester les données sur la pièce réelle.
Pourquoi les outils électriques utilisent-ils des boîtiers en magnésium?
Deux propriétés physiques font l'essentiel du travail. Le poids est important car un outil tenu au-dessus de votre tête toute la journée fait de chaque gramme un problème de fatigue. Les caractéristiques d’amortissement du magnésium peuvent contribuer au contrôle des vibrations et du bruit, bien que la vibration totale main-bras dépende de la conception complète de l'outil. Un boîtier conducteur peut prendre en charge le blindage EMI lorsque ses joints et sa mise à la terre sont conçus à cet effet..
Quand dois-je choisir l’aluminium plutôt que le magnésium pour un moulage sous pression?
Choisissez l'aluminium lorsque la pièce est boulonnée afin que le poids n'ait pas d'importance. Choisissez-le lorsque la température de fonctionnement ou la charge soutenue dépasse la capacité de fluage validée de l'alliage de magnésium sélectionné. L’exposition extérieure à la corrosion du métal nu sans budget de revêtement favorise également l’aluminium, tout comme un programme où le coût des matériaux domine et où le volume ne peut pas absorber la prime de finition.
Pensées finales
Le moulage sous pression de magnésium est un métier spécialisé dans un atelier de moulage sous pression: vraies cellules avec protection contre la fonte, la discipline chimique et l'infrastructure de sécurité comptent plus que la liste la plus large de machines. Si votre part est transportée, détenu, plage critique, ou à paroi mince, le magnésium mérite une comparaison de poids modélisée avant que l'aluminium obtienne un deuxième mandat automatique. Envoyez un dessin via le page de contact commencer cette comparaison avec une évaluation DFM documentée.