Choisir un fournisseur de moulage sous pression d'aluminium sur la seule base du prix est l'erreur la plus coûteuse qu'une équipe d'achat puisse commettre.. Le devis est une promesse; l'audit est la façon dont vous découvrez si l'usine derrière cela peut tenir cette promesse. La bonne nouvelle est qu'il n'est pas nécessaire d'être un ingénieur qualité pour distinguer une fonderie sérieuse d'un bureau commercial avec une brochure. — vous avez besoin d'une liste de contrôle structurée et de la discipline nécessaire pour demander des preuves plutôt que des assurances. Cette liste de contrôle en 12 points est construite autour de nos propres questions fournisseur de moulage sous pression en aluminium réponse aux audits, et il fonctionne à la fois comme un script d'audit documentaire et comme un programme de visite sur site..
La liste de contrôle d'audit en 12 points en un coup d'œil
Imprimez ce tableau et notez chaque élément de 0 à 2 lors de la visite. Tout ce qui obtient un score nul n'est pas automatiquement disqualifiant, mais deux zéros ou plus dans les lignes de contrôle de processus devraient modifier votre décision d'approvisionnement.
| # | Que vérifier | À quoi ressemble le bien |
|---|---|---|
| 1 | Portée de la certification | IATF 16949 ou ISO 9001 avec le moulage sous pression explicitement dans le champ d'application |
| 2 | Traçabilité des matières | Enregistrements de chaleur et de lots; rapports d'essais sur les matières premières délivrés avec les expéditions |
| 3 | Pratique de fusion | Four de fusion central avec affinage interne du matériau de retour |
| 4 | Contrôles de qualité de la fonte | La composition du spectromètre est vérifiée toutes les quelques heures; test de densité d'hydrogène |
| 5 | Capacité d'outillage | Moules conçus et découpés en interne; simulation d'écoulement avant la découpe de l'acier |
| 6 | Engagement du DFM | Commentaires sur les angles de dépouille, épaisseur de paroi et caractéristiques critiques en matière de porosité au stade de l'offre |
| 7 | Correspondance du parc machines | Gamme de tonnage couvrant votre pièce; chambre froide pour aluminium structurel, chambre chaude pour petites pièces complexes |
| 8 | Surveillance des processus | Surveillance des paramètres de prise de vue et enregistrements MES pour chaque prise de vue |
| 9 | Matériel de contrôle | radiographie, MMT, test d'étanchéité, brouillard salin, métallographie et extraction de propreté sur site |
| 10 | Traçabilité des pièces | Codes marqués au laser sur les pièces liés aux enregistrements de production |
| 11 | Opérations secondaires | Usinage CNC, soudure et finition sous le même toit |
| 12 | Transparence commerciale | Devis détaillés, conditions de propriété claires des outils, niveaux de MOQ réalistes |
Certificats et traçabilité des matériaux (Points 1–2)
Commencez par le papier, parce que le papier est peu coûteux à falsifier et facile à vérifier. Demandez la copie du certificat, pas le logo: vérifier le numéro de certificat par rapport à la base de données de l’organisme émetteur, et lis la ligne de portée — une usine certifiée uniquement pour l'assemblage ne devrait pas couler vos pièces structurelles. IATF 16949 compte même en dehors de l’automobile, parce que la discipline d'audit derrière cela (approche processus, protection contre les erreurs, critiques à plusieurs niveaux) transfère directement vers toute application exigeante; OIN 9001:2015 est le plancher acceptable, et l'expérience en matière de marquage CE ou UL est importante pour les pièces qui doivent entrer sur des marchés finaux réglementés..
Puis tracez le métal lui-même. Une fonderie qui ne peut pas montrer d'où vient un lingot ne peut pas prouver de quoi est faite votre pièce.. Demandez à voir un rapport d'essai de matière première et les enregistrements thermiques qui relient un lot de fusion aux shots qui en sont coulés.. Nous publions un rapport d'essai de matériaux gratuit avec chaque expédition, précisément parce que les acheteurs ne devraient pas avoir à croire en la chimie. — et si un fournisseur candidat considère cette demande comme inhabituelle, ce sont des données d'audit.
Fusion et contrôle de la fonte (Points 3–4)
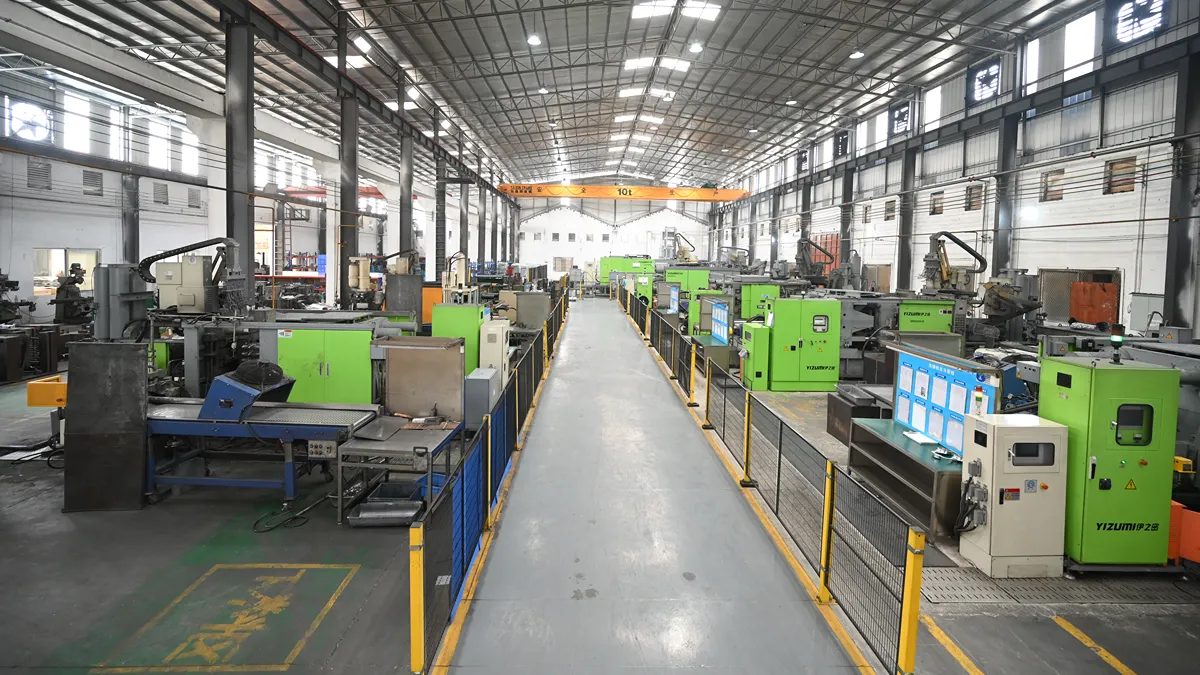
Porosité, des inclusions et des propriétés mécaniques incohérentes naissent au four, bien avant qu'un moule ne se ferme. Lors de la visite guidée, recherchez une configuration centrale de fusion et de maintien plutôt qu'une rangée de petits creusets, et demandez quel pourcentage de matériel de retour — coureurs, débordement, rejette — est refondu et comment il est raffiné avant de reprendre la production. Un recyclage effectué sous contrôle réduit les coûts et les déchets; fait avec négligence, cela dégrade tranquillement chaque pièce en aval.
Demandez à quelle fréquence la chimie de la matière fondue est mesurée. Un spectromètre à lecture directe échantillonnant toutes les deux heures, tel que pratiqué dans notre atelier de fonte, attrape la dérive avant qu'elle ne devienne de la ferraille; un contrôle hebdomadaire ne révèle rien. L'hydrogène est l'autre tueur silencieux — gaz dissous qui se transforme en porosité lors de la solidification — demandez donc quel test de densité ou de pression réduite ils effectuent et à quelle fréquence. Un fournisseur qui peut répondre aux deux questions sans consulter personne vous montre un processus vivant, pas un mur peint.
Engagement en matière d’outillage et d’ingénierie (Points 5–6)
La matrice est l'endroit où la qualité est conçue ou espérée. Découvrez si le fournisseur conçoit et découpe les moules en interne ou s'il les sous-traite., parce que l'outillage interne raccourcit la boucle de correction lorsqu'une pièce moulée présente des soudures ou une dérive dimensionnelle. Demandez à voir le travail de simulation: analyse moderne d'écoulement et de solidification, couler avant que l'acier ne soit coupé, prédit les modèles de remplissage, piégeage d'air et points chauds de solidification alors que les changements ne coûtent toujours rien. Notre salle d'outillage usine le moulage de l'acier en interne après une simulation de flux Cast-Designer, et cette combinaison constitue une référence équitable pour tout fournisseur proposant des pièces complexes..
Le comportement du fournisseur au stade de l’offre est tout aussi révélateur.. Une équipe d'ingénierie sérieuse repousse votre dessin — angles de dépouille qui combattent l'éjection, des épaisseurs de paroi qui garantissent l'évier, un bossage positionné là où la porosité apparaîtra lors de l'usinage. Ce retour d'information DFM, livré avant de vous engager, vaut plus qu'un point de marge sur le devis, et son absence est un signal d'alarme que l'usine prévoit de lancer en premier et d'argumenter plus tard.
Parc de machines, Surveillance et traçabilité des processus (Points 7–8)
Adaptez le parc machine à votre pièce, pas à la brochure. Un fournisseur dont le parc de chambres froides s'étend sur environ 160 à 1250 des tonnes peuvent tout couler, des petits supports aux grands boîtiers structurels, sans s'étirer; les machines à chambre chaude servent les petits, complexe, pièces à grand volume; la capacité en magnésium est importante pour les programmes critiques en matière de poids. Demandez à voir la machine destinée à votre pièce et son état — contrainte de barre de liaison, l'usure du plateau et l'entretien du système de tir vous en disent plus que l'année sur la plaque signalétique.
Alors demandez ce que les machines enregistrent. Courbes de tir de cellules modernes — vitesse d'injection, pression d'intensification, température du métal — pour chaque coup, et un fournisseur soucieux du processus examine ces courbes plutôt que de découvrir des problèmes lors de l'inspection finale. La traçabilité boucle la boucle: les pièces marquées au laser avec des codes qui renvoient à l'enregistrement MES permettent à chacun de vous de reconstruire, des années plus tard, exactement quelle machine, qui fond et quel déplacement a produit une pièce donnée. Sans cette chaîne, une plainte sur le terrain devient un argument sans réponse; notre capacité de moulage sous pression la page liste la flotte derrière cette discipline.
Le laboratoire d’inspection et les preuves au niveau partiel (Points 9–10)
Un laboratoire d'inspection est l'entretien honnête le plus rapide que vous puissiez avoir avec une usine. Parcourez-le et recherchez les instruments qui correspondent à votre profil de risque: Radiographie pour porosité interne, une MMT pour la vérité dimensionnelle, test d'étanchéité pour les pièces d'étanchéité, armoires à brouillard salin pour les exigences de corrosion, métallographie pour microstructure, et une extraction propre lorsque des systèmes de carburant ou de fluides sont impliqués. Les tests sous-traités ne sont pas disqualifiants, mais la capacité sur site modifie la fréquence réelle des tests — les laboratoires au bout du couloir s'habituent; les laboratoires de toute la ville sont ignorés.
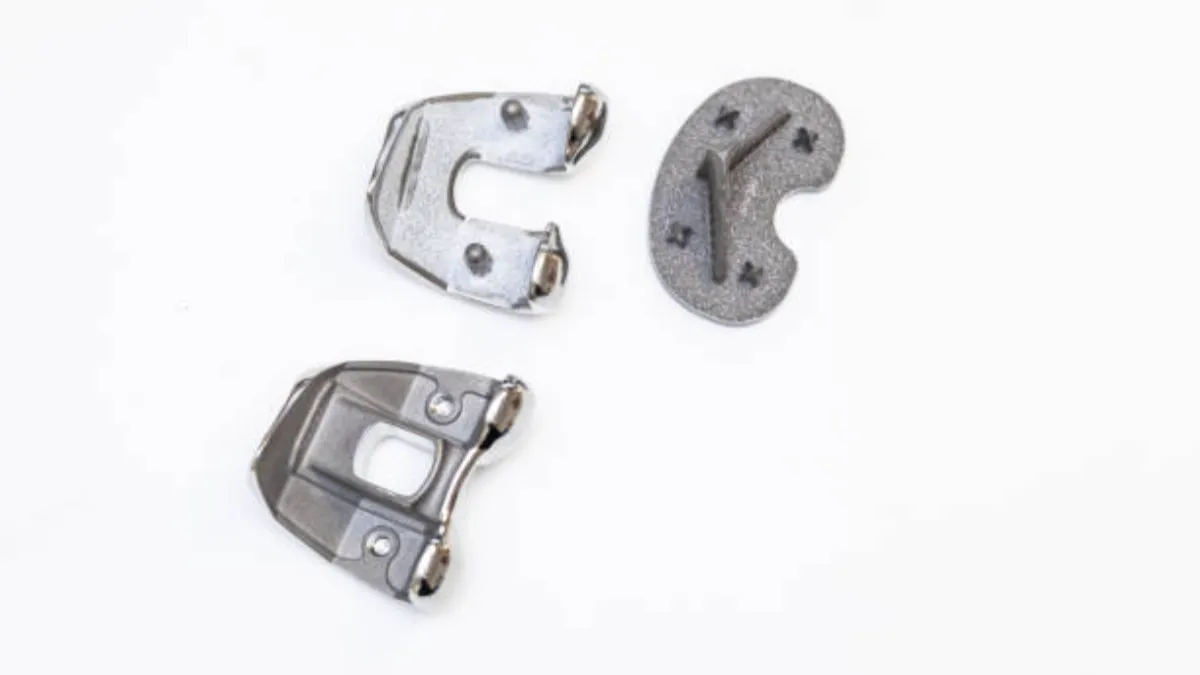
Demandez à voir les dossiers d'inspection pour une pièce similaire à la vôtre en complexité — un boîtier de sécurité à paroi mince avec des dents d'engrenage, Par exemple, exige bien plus qu'un support épais non critique. Vous recherchez des rapports d'inspection de premier article, des plans de contrôle qui font référence à des instruments réels, et autocollants d'étalonnage avec date. Un fournisseur proposant des pièces de sécurité automobile avec ce niveau de documentation n'aura pas de difficulté à contrôler votre composant industriel.; le commerce inversé ne fonctionne jamais. Pour voir de plus près comment ces instruments sont organisés, examiner les informations du fournisseur contrôle de qualité système avant la visite.
Opérations secondaires sous le même toit (Indiquer 11)
Chaque transfert entre fournisseurs est une nouvelle chance de se démarquer, rouiller, ou perdre la tolérance. Vérifiez ce que le fournisseur réalise en interne: Profondeur d'usinage CNC (combien 3-, 4- et centres 5 axes, et à quelle tolérance), soudage étanche tel que le soudage par friction malaxage pour les grandes batteries ou les boîtiers de refroidissement, et finition de surface. Un atelier gérant vingt centres CNC soumis à des tolérances au centième de millimètre, avec cellules de soudage par friction malaxage le long de la ligne de coulée, peut boucler la boucle du lingot au logement fini sans que vos pièces ne traversent la ville — et votre accord de qualité avec une partie au lieu de trois vaut de l'argent réel rien qu'en évitant les litiges.
Transparence commerciale et signaux d’alarme (Indiquer 12)
Le dernier point concerne le comportement du fournisseur lorsque la conversation tourne autour de l’argent.. Un devis détaillé — métal, outillage, conversion, finition — invite un partenariat d'ingénierie; un numéro unique invite à la renégociation chaque trimestre. Les termes d'outillage doivent indiquer clairement à qui appartient la matrice et ce qui lui arrive si le volume se termine. Des niveaux de MOQ réalistes signalent une usine qui a pensé aux acheteurs de différentes tailles plutôt qu'à une seule barrière plate; redressement du devis à l'intérieur 24 les heures signalent une organisation où les ventes et l'ingénierie sont réellement réunies.
Traitez-les comme des signaux d'alarme, pas de disqualification: refus de nommer la source de l'alliage, pas de marquage de traçabilité à tout prix, équipement d'inspection que vous n'êtes pas autorisé à voir, certificats dont la portée exclut le casting, et un devis qui arrive incroyablement vite sans poser de questions de dessin. L'un d'eux mérite une seconde visite; trois méritent un fournisseur différent. Si vous préférez remettre cette liste de contrôle à quelqu'un qui a déjà obtenu de bons résultats, envoyez votre dessin via notre demande de devis et nous vous renverrons un devis détaillé avec les réponses d'audit en pièce jointe.
FAQ
L'IATF est-elle 16949 nécessaire si je n'achète pas de pièces automobiles?
Pas strictement, mais c'est le signal le plus puissant disponible. IATF 16949 la certification oblige une usine de moulage sous pression à effectuer des audits de processus, la protection contre les erreurs et les examens multicouches que l'ISO 9001 seul n'exige pas. Les acheteurs non automobiles bénéficient gratuitement de cette discipline, c'est pourquoi de nombreux acheteurs industriels le considèrent comme un critère privilégié plutôt que comme une exigence..
Puis-je auditer un fournisseur de moulage sous pression d'aluminium à distance?
Oui, en deux étapes. Un audit documentaire couvre les certificats avec vérification de la portée, le manuel qualité, exemples de rapports d'essais de matériaux, un exemple d'inspection du premier article et une présentation vidéo en direct de la fonte, coulée et le laboratoire d'inspection. Réservez l'audit sur site aux programmes à volume élevé ou critiques pour la sécurité, ou déclenchez-le si une réponse d'audit documentaire arrive lentement ou avec des incohérences.
Quels documents dois-je demander avant l'audit?
Demander: copies de certification avec la ligne de portée visible; le manuel qualité ou l’organigramme du processus; un exemple de rapport d'essai de matières premières; un exemple de plan d'inspection et de contrôle du premier article; le calendrier d'étalonnage des instruments clés; et l'organigramme de l'équipe qualité. Les réponses lentes ou partielles à cette liste sont elles-mêmes des conclusions d'audit. — ils montrent comment le fournisseur se comportera après l'attribution du marché.
Un fournisseur bien audité me proposera-t-il réellement un prix inférieur?
Souvent oui, bien que rarement sur la première page. Un contrôle rigoureux de la fusion et une surveillance du processus augmentent le rendement au premier passage, et la marge de ferraille est incluse dans chaque devis. Une qualité stable supprime également les coûts cachés que le devis ne montre jamais: tri, retravailler, réclamations accélérées pour le transport et le terrain. Les acheteurs qui effectuent un audit trouvent généralement que le coût total du fournisseur audité pour la deuxième année se situe en dessous du devis le moins cher de la première année..