केवल कीमत के आधार पर एल्युमीनियम डाई कास्टिंग आपूर्तिकर्ता चुनना एक क्रय टीम द्वारा की जाने वाली सबसे महंगी गलती है. उद्धरण एक वादा है; ऑडिट से आप यह पता लगा सकते हैं कि इसके पीछे की फैक्ट्री उस वादे को निभा सकती है या नहीं. अच्छी खबर यह है कि ब्रोशर के साथ एक गंभीर फाउंड्री को ट्रेडिंग कार्यालय से अलग करने के लिए आपको एक गुणवत्ता इंजीनियर होने की आवश्यकता नहीं है — आपको आश्वासनों के बजाय साक्ष्य मांगने के लिए एक संरचित जांच सूची और अनुशासन की आवश्यकता है. यह 12-बिंदु चेकलिस्ट हमारे स्वयं के प्रश्नों के आधार पर बनाई गई है एल्यूमीनियम डाई कास्टिंग आपूर्तिकर्ता ऑडिट उत्तर, और यह डेस्क-ऑडिट स्क्रिप्ट और ऑन-साइट वॉक-थ्रू एजेंडा दोनों के रूप में काम करता है.
12-बिंदु ऑडिट चेकलिस्ट एक नज़र में
इस तालिका को प्रिंट करें और प्रत्येक आइटम को स्कोर करें 0 को 2 दौरे के दौरान. शून्य अंक प्राप्त करने वाली कोई भी चीज़ स्वचालित रूप से अयोग्य नहीं है, लेकिन प्रक्रिया-नियंत्रण पंक्तियों में दो या अधिक शून्य से आपका सोर्सिंग निर्णय बदल जाना चाहिए.
| # | क्या जांचना है | कैसा अच्छा दिखता है |
|---|---|---|
| 1 | प्रमाणीकरण का दायरा | आईएटीएफ 16949 या आईएसओ 9001 स्पष्ट रूप से दायरे में डाई कास्टिंग के साथ |
| 2 | सामग्री का पता लगाने की क्षमता | गर्मी और लॉट रिकॉर्ड; शिपमेंट के साथ कच्चे माल की परीक्षण रिपोर्ट जारी की जाती है |
| 3 | पिघलने का अभ्यास | रिटर्न सामग्री के इन-हाउस शोधन के साथ केंद्रीय पिघलने वाली भट्टी |
| 4 | पिघलाने की गुणवत्ता की जाँच करें | स्पेक्ट्रोमीटर संरचना हर कुछ घंटों में जांच करती है; हाइड्रोजन घनत्व परीक्षण |
| 5 | टूलींग क्षमता | सांचों को घर में ही डिजाइन और काटा जाता है; स्टील काटने से पहले प्रवाह सिमुलेशन |
| 6 | डीएफएम सगाई | ड्राफ्ट कोणों पर प्रतिक्रिया, उद्धरण स्तर पर दीवार की मोटाई और सरंध्रता-महत्वपूर्ण विशेषताएं |
| 7 | मशीन पार्क मैच | आपके हिस्से को कवर करने वाली टन भार सीमा; संरचनात्मक एल्यूमीनियम के लिए शीत कक्ष, छोटे जटिल भागों के लिए गर्म कक्ष |
| 8 | प्रक्रिया की निगरानी | प्रत्येक शॉट के लिए शॉट पैरामीटर मॉनिटरिंग और एमईएस रिकॉर्ड |
| 9 | निरीक्षण उपकरण | एक्स-रे, सीएमएम, रिसाव परीक्षण, नमक का स्प्रे, साइट पर मेटलोग्राफी और सफाई निष्कर्षण |
| 10 | भाग का पता लगाने की क्षमता | उत्पादन रिकॉर्ड से जुड़े भागों पर लेजर-चिह्नित कोड |
| 11 | द्वितीयक संचालन | सीएनसी मशीनिंग, एक ही छत के नीचे वेल्डिंग और फिनिशिंग |
| 12 | वाणिज्यिक पारदर्शिता | आइटमयुक्त उद्धरण, स्पष्ट टूलींग स्वामित्व शर्तें, यथार्थवादी MOQ स्तर |
प्रमाणपत्र और सामग्री का पता लगाने की क्षमता (अंक 1–2)
कागज से शुरुआत करें, क्योंकि कागज़ नकली से सस्ता होता है और सत्यापित करना आसान होता है. प्रमाणपत्र की प्रति मांगें, लोगो नहीं: जारीकर्ता निकाय के डेटाबेस के विरुद्ध प्रमाणपत्र संख्या की जाँच करें, और स्कोप लाइन पढ़ें — केवल संयोजन के लिए प्रमाणित संयंत्र को आपके संरचनात्मक भागों की ढलाई नहीं करनी चाहिए. आईएटीएफ 16949 ऑटोमोटिव के बाहर भी मायने रखता है, क्योंकि इसके पीछे ऑडिट अनुशासन है (प्रोसेस पहूंच, प्रूफिंग में त्रुटि, स्तरित समीक्षाएँ) किसी भी मांग वाले आवेदन पर सीधे स्थानांतरण; आईएसओ 9001:2015 स्वीकार्य मंजिल है, और सीई या यूएल अंकन अनुभव उन हिस्सों के लिए मायने रखता है जिन्हें विनियमित अंतिम बाजारों में प्रवेश करना होगा.
फिर धातु का स्वयं पता लगाएं. एक फाउंड्री जो यह नहीं दिखा सकती कि पिंड कहां से आया, वह यह साबित नहीं कर सकती कि आपका हिस्सा किस चीज से बना है. कच्चे माल की परीक्षण रिपोर्ट और ताप रिकॉर्ड देखने के लिए कहें जो पिघलने वाले बैच को उससे डाले गए शॉट्स से जोड़ता है. हम प्रत्येक शिपमेंट के साथ एक निःशुल्क सामग्री परीक्षण रिपोर्ट जारी करते हैं, क्योंकि खरीदारों को विश्वास पर रसायन शास्त्र नहीं लेना चाहिए — और यदि कोई उम्मीदवार आपूर्तिकर्ता उस अनुरोध को असामान्य मानता है, वह ऑडिट डेटा है.
पिघलना और पिघलना नियंत्रण (अंक 3–4)
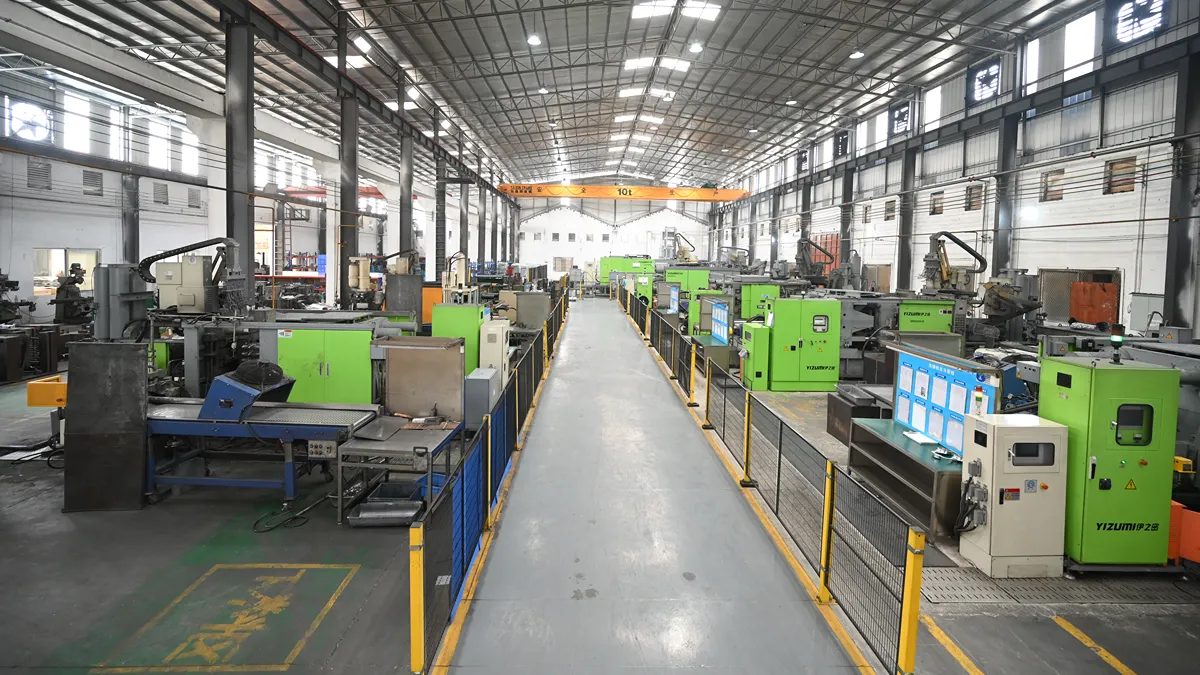
सरंध्रता, भट्ठी में समावेशन और असंगत यांत्रिक गुण पैदा होते हैं, किसी सांचे के बंद होने से बहुत पहले. वॉक-थ्रू पर, छोटे क्रूसिबलों की एक पंक्ति के बजाय एक केंद्रीय पिघलने और धारण व्यवस्था की तलाश करें, और पूछें कि रिटर्न सामग्री का कितना प्रतिशत — धावकों, अतिप्रवाह, अस्वीकृत — पुनः पिघलाया जाता है और उत्पादन में पुनः प्रवेश करने से पहले इसे कैसे परिष्कृत किया जाता है. नियंत्रण में किया गया पुनर्चक्रण लागत और बर्बादी को कम करता है; लापरवाही से किया गया, यह नीचे की ओर चुपचाप हर हिस्से को ख़राब कर देता है.
पूछें कि पिघले हुए रसायन को कितनी बार मापा जाता है. हर दो घंटे में एक डायरेक्ट-रीडिंग स्पेक्ट्रोमीटर नमूनाकरण, जैसा कि हमारी पिघलने की दुकान में अभ्यास किया जाता है, स्क्रैप बनने से पहले बहाव को पकड़ लेता है; साप्ताहिक जाँच से कुछ नहीं मिलता. हाइड्रोजन दूसरा मूक हत्यारा है — घुली हुई गैस जो जमने पर सरंध्रता में बदल जाती है — इसलिए पूछें कि वे कौन सा घनत्व या कम दबाव परीक्षण चलाते हैं और कितनी बार. एक आपूर्तिकर्ता जो किसी से जांच किए बिना दोनों प्रश्नों का उत्तर दे सकता है, वह आपको एक जीवित प्रक्रिया दिखा रहा है, कोई चित्रित दीवार नहीं.
टूलींग और इंजीनियरिंग संलग्नता (अंक 5–6)
डाई वह जगह है जहां गुणवत्ता को डिज़ाइन किया जाता है या उसकी आशा की जाती है. पता लगाएं कि क्या आपूर्तिकर्ता घर में ही सांचों को डिजाइन और काटता है या उन्हें उपठेके पर देता है, क्योंकि जब कास्टिंग सोल्डरिंग या आयाम बहाव दिखाती है तो इन-हाउस टूलींग सुधार लूप को छोटा कर देती है. सिमुलेशन कार्य देखने के लिए कहें: आधुनिक प्रवाह और ठोसीकरण विश्लेषण, स्टील काटने से पहले चलाएँ, भरण पैटर्न की भविष्यवाणी करता है, वायु फंसाव और ठोसकरण हॉट स्पॉट जबकि परिवर्तन में अभी भी कोई लागत नहीं है. हमारी टूल रूम मशीनें कास्ट-डिज़ाइनर फ़्लो सिमुलेशन के बाद घर में ही स्टील ढालती हैं, और यह संयोजन जटिल भागों को पेश करने वाले किसी भी आपूर्तिकर्ता के लिए एक उचित बेंचमार्क है.
समान रूप से यह भी पता चलता है कि आपूर्तिकर्ता कोटेशन स्तर पर कैसा व्यवहार करता है. एक गंभीर इंजीनियरिंग टीम आपकी ड्राइंग पर ज़ोर देती है — ड्राफ्ट कोण जो इजेक्शन से लड़ते हैं, दीवार की मोटाई जो सिंक की गारंटी देती है, एक बॉस को वहां तैनात किया जाएगा जहां मशीनिंग में सरंध्रता दिखाई देगी. वह डीएफएम फीडबैक, आपके प्रतिबद्ध होने से पहले वितरित किया गया, उद्धरण से एक मार्जिन बिंदु से अधिक मूल्य का है, और इसकी अनुपस्थिति एक लाल झंडा है जिसे फ़ैक्टरी पहले लगाने और बाद में बहस करने की योजना बना रही है.
मशीन पार्क, प्रक्रिया की निगरानी और पता लगाने की क्षमता (अंक 7–8)
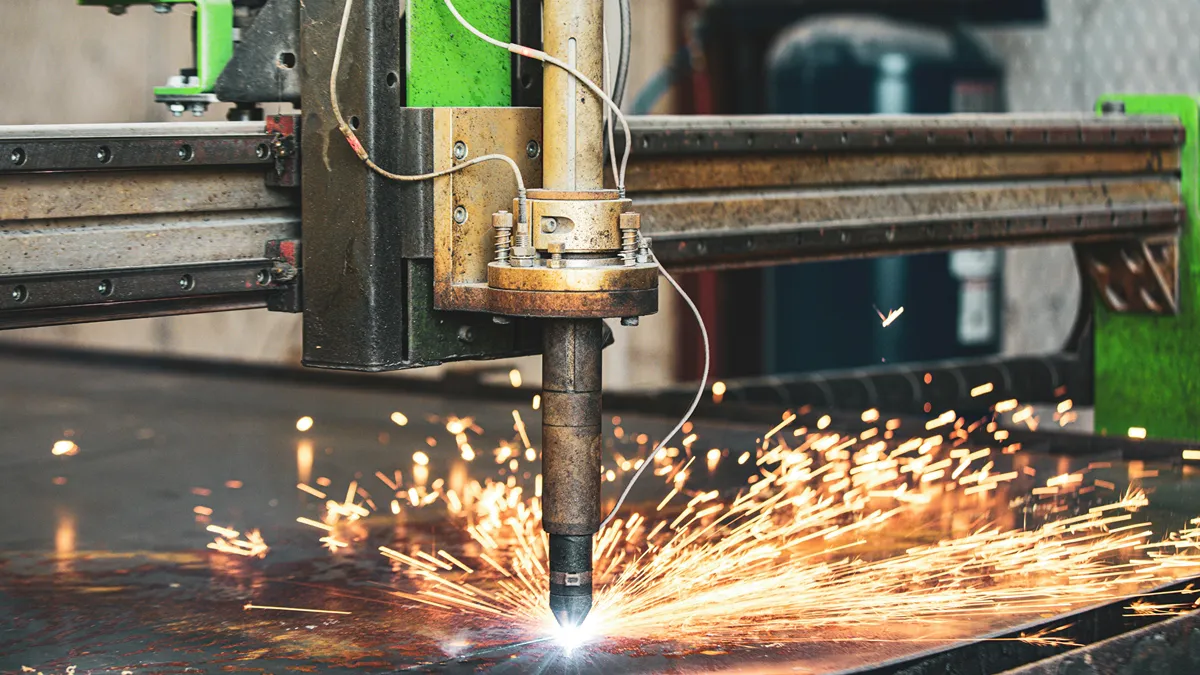
मशीन पार्क को अपने हिस्से से मिलाएँ, ब्रोशर को नहीं. एक आपूर्तिकर्ता जिसका शीत कक्ष बेड़ा मोटे तौर पर फैला हुआ है 160 को 1250 टन छोटे ब्रैकेट से लेकर बड़े संरचनात्मक आवास तक सब कुछ बिना खींचे ढाल सकते हैं; हॉट चैम्बर मशीनें छोटी सेवा देती हैं, पेचीदा, उच्च मात्रा वाले हिस्से; वज़न-महत्वपूर्ण कार्यक्रमों के लिए मैग्नीशियम क्षमता मायने रखती है. अपने हिस्से के लिए इच्छित मशीन और उसकी स्थिति देखने के लिए कहें — टाई-बार तनाव, प्लेटन वियर और शॉट सिस्टम रखरखाव आपको नेमप्लेट वर्ष से अधिक बताता है.
फिर पूछें कि मशीनें क्या रिकॉर्ड करती हैं. आधुनिक कोशिकाएँ शॉट वक्र लॉग करती हैं — इंजेक्शन वेग, तीव्र दबाव, धातु का तापमान — हर शॉट के लिए, और एक प्रक्रिया-दिमाग वाला आपूर्तिकर्ता अंतिम निरीक्षण में समस्याओं की खोज करने के बजाय उन वक्रों की समीक्षा करता है. ट्रैसेबिलिटी लूप को बंद कर देती है: कोड के साथ लेज़र-मार्क किए गए हिस्से जो एमईएस रिकॉर्ड से वापस लिंक होते हैं, आप दोनों में से किसी एक को पुनर्निर्माण करने देते हैं, वर्षों बाद, बिल्कुल कौन सी मशीन, कौन सा पिघला और कौन सा बदलाव एक दिए गए हिस्से का उत्पादन करता है. उस जंजीर के बिना, एक फ़ील्ड शिकायत एक अनुत्तरित तर्क बन जाती है; हमारा डाई कास्टिंग क्षमता पृष्ठ इस अनुशासन के पीछे के बेड़े को सूचीबद्ध करता है.
निरीक्षण प्रयोगशाला और भाग-स्तरीय साक्ष्य (अंक 9–10)
एक निरीक्षण प्रयोगशाला किसी कारखाने के साथ किया जाने वाला सबसे तेज़ ईमानदार साक्षात्कार है. इस पर चलें और ऐसे उपकरणों की तलाश करें जो आपके जोखिम प्रोफाइल से मेल खाते हों: आंतरिक सरंध्रता के लिए एक्स-रे, आयामी सत्य के लिए एक सीएमएम, भागों को सील करने के लिए रिसाव परीक्षण, संक्षारण आवश्यकताओं के लिए नमक स्प्रे अलमारियाँ, सूक्ष्म संरचना के लिए धातु विज्ञान, और स्वच्छता निष्कर्षण जहां ईंधन या तरल प्रणालियां शामिल हैं. उप-अनुबंधित परीक्षण अयोग्य नहीं है, लेकिन ऑन-साइट क्षमता बदल जाती है कि परीक्षण वास्तव में कितनी बार होता है — गलियारे के नीचे प्रयोगशालाओं का उपयोग किया जाता है; शहर भर की प्रयोगशालाएँ छूट जाती हैं.
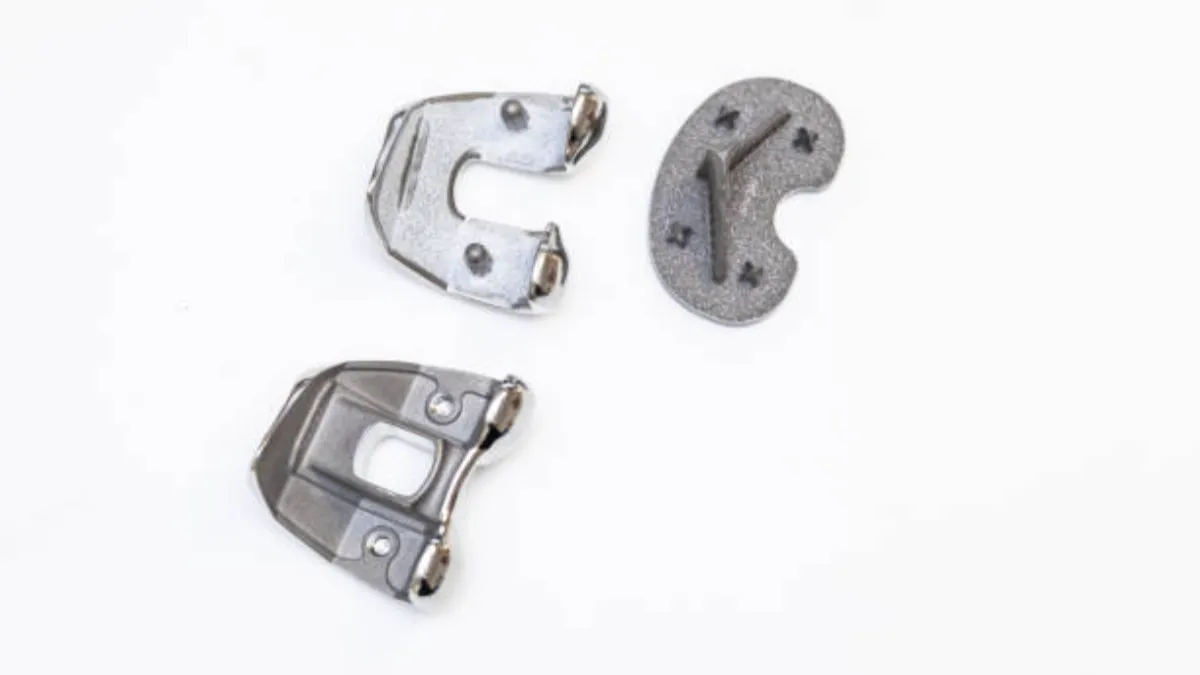
जटिलता में आपके समान हिस्से के निरीक्षण रिकॉर्ड देखने के लिए कहें — गियर दांतों के साथ एक पतली दीवार वाला सुरक्षा आवास, उदाहरण के लिए, एक मोटे गैर-महत्वपूर्ण ब्रैकेट से कहीं अधिक की मांग करता है. आप प्रथम आलेख निरीक्षण रिपोर्ट ढूंढ रहे हैं, नियंत्रण योजनाएँ जो वास्तविक उपकरणों को संदर्भित करती हैं, और तारीख में अंशांकन स्टिकर. इस स्तर के दस्तावेज़ीकरण के साथ ऑटोमोटिव सुरक्षा भागों की सेवा करने वाला आपूर्तिकर्ता आपके औद्योगिक घटक को नियंत्रित करने के लिए संघर्ष नहीं करेगा; उल्टा व्यापार कभी काम नहीं करता. इन उपकरणों को कैसे व्यवस्थित किया जाता है, इस पर करीब से नज़र डालने के लिए, आपूर्तिकर्ता की समीक्षा करें गुणवत्ता नियंत्रण यात्रा से पहले प्रणाली.
एक ही छत के नीचे माध्यमिक संचालन (बिंदु 11)
विक्रेताओं के बीच होने वाली हर खींचतान खरोंचने का एक नया मौका है, जंग, या सहनशीलता खो देते हैं. जांचें कि आपूर्तिकर्ता घर में क्या पूरा करता है: सीएनसी मशीनिंग गहराई (कितने 3-, 4- और 5-अक्ष केंद्र, और कैसी सहनशीलता), लीक-प्रूफ वेल्डिंग जैसे बड़ी बैटरी या कूलिंग हाउसिंग के लिए घर्षण हलचल वेल्डिंग, और सतह परिष्करण. बीस सीएनसी केंद्र चलाने वाली एक दुकान एक मिलीमीटर के सौवें हिस्से की सहनशीलता रखती है, कास्टिंग लाइन के साथ घर्षण हलचल वेल्डिंग कोशिकाओं के साथ, आपके हिस्से शहर को पार किए बिना पिंड से तैयार आवास तक के लूप को बंद कर सकते हैं — और तीन के बजाय एक पक्ष के साथ आपका गुणवत्ता समझौता अकेले विवाद-निवारण में वास्तविक पैसे के लायक है.
वाणिज्यिक पारदर्शिता और लाल झंडे (बिंदु 12)
अंतिम बिंदु यह है कि जब बातचीत पैसे पर आती है तो आपूर्तिकर्ता कैसा व्यवहार करता है. एक आइटमयुक्त उद्धरण — धातु, टूलिंग, परिवर्तन, परिष्करण — इंजीनियरिंग साझेदारी को आमंत्रित करता है; एक एकल नंबर हर तिमाही में पुनः बातचीत को आमंत्रित करता है. टूलींग शर्तों में स्पष्ट रूप से बताया जाना चाहिए कि पासे का मालिक कौन है और यदि वॉल्यूम समाप्त हो जाता है तो इसका क्या होगा. यथार्थवादी MOQ स्तर एक ऐसे कारखाने का संकेत देते हैं जिसने एक फ्लैट बैरियर के बजाय विभिन्न आकारों के खरीदारों के बारे में सोचा है; अंदर बदलाव का उद्धरण दें 24 घंटे एक ऐसे संगठन का संकेत देते हैं जहां बिक्री और इंजीनियरिंग वास्तव में एक साथ बैठते हैं.
इन्हें लाल झंडे के रूप में समझें, अयोग्य नहीं: मिश्रधातु स्रोत का नाम बताने से इंकार, किसी भी कीमत पर कोई ट्रैसेबिलिटी मार्किंग नहीं, निरीक्षण उपकरण जिन्हें आपको देखने की अनुमति नहीं है, प्रमाणपत्र जिनके दायरे में कास्टिंग शामिल नहीं है, और एक उद्धरण जो बिना किसी ड्राइंग प्रश्न पूछे असंभव रूप से तेजी से आता है. इनमें से एक दूसरी बार देखने लायक है; तीन अलग-अलग आपूर्तिकर्ता के पात्र हैं. यदि आप इस चेकलिस्ट को किसी ऐसे व्यक्ति को सौंपना चाहेंगे जिसने पहले ही इस पर अच्छा स्कोर किया हो, अपना चित्र हमारे माध्यम से भेजें बोली का अनुरोध और हम ऑडिट उत्तरों के साथ एक विस्तृत उद्धरण लौटाएंगे.
सामान्य प्रश्न
आईएटीएफ है 16949 यदि मैं ऑटोमोटिव पार्ट्स नहीं खरीद रहा हूँ तो यह आवश्यक है?
सख्ती से नहीं, लेकिन यह उपलब्ध सबसे मजबूत एकल सिग्नल है. आईएटीएफ 16949 प्रमाणीकरण एक डाई कास्टिंग प्लांट को प्रक्रिया ऑडिट चलाने के लिए मजबूर करता है, त्रुटि-प्रूफ़िंग और स्तरित समीक्षाएँ जो ISO 9001 अकेला मांग नहीं करता. गैर-ऑटोमोटिव खरीदार उस अनुशासन से निःशुल्क लाभान्वित होते हैं, यही कारण है कि कई औद्योगिक खरीदार इसे आवश्यकता के बजाय पसंदीदा-प्लस मानदंड के रूप में मानते हैं.
क्या मैं एल्युमीनियम डाई कास्टिंग आपूर्तिकर्ता का दूर से ऑडिट कर सकता हूँ??
हाँ, दो चरणों में. एक डेस्क ऑडिट में स्कोप सत्यापन वाले प्रमाणपत्र शामिल होते हैं, गुणवत्ता मैनुअल, नमूना सामग्री परीक्षण रिपोर्ट, पहला लेख निरीक्षण उदाहरण और पिघलने का एक लाइव वीडियो वॉक-थ्रू, कास्टिंग और निरीक्षण प्रयोगशाला. उच्च-मात्रा या सुरक्षा-महत्वपूर्ण कार्यक्रमों के लिए ऑन-साइट ऑडिट आरक्षित रखें, या यदि कोई डेस्क-ऑडिट उत्तर धीरे-धीरे या विसंगतियों के साथ आता है तो इसे ट्रिगर करें.
ऑडिट से पहले मुझे किन दस्तावेज़ों का अनुरोध करना चाहिए??
पूछना: दृश्यमान स्कोप लाइन के साथ प्रमाणन प्रतियां; गुणवत्ता मैनुअल या प्रक्रिया प्रवाह चार्ट; एक नमूना कच्चा माल परीक्षण रिपोर्ट; एक नमूना प्रथम आलेख निरीक्षण और नियंत्रण योजना; प्रमुख उपकरणों के लिए अंशांकन अनुसूची; और गुणवत्ता टीम का संगठन चार्ट. इस सूची पर धीमी या आंशिक प्रतिक्रियाएँ स्वयं लेखापरीक्षा निष्कर्ष हैं — वे दिखाते हैं कि व्यवसाय का पुरस्कार देने के बाद आपूर्तिकर्ता कैसा व्यवहार करेगा.
क्या एक अच्छी तरह से ऑडिट किया गया आपूर्तिकर्ता वास्तव में मुझे कम कीमत बताएगा?
अक्सर हाँ, हालाँकि प्रथम पृष्ठ पर शायद ही कभी. मजबूत पिघल नियंत्रण और प्रक्रिया निगरानी प्रथम-पास उपज बढ़ाती है, और स्क्रैप भत्ते की कीमत प्रत्येक कोटेशन में होती है. स्थिर गुणवत्ता छिपी हुई लागतों को भी हटा देती है जो उद्धरण कभी नहीं दिखाता है: छँटाई, पुनः कार्य करना, त्वरित माल ढुलाई और क्षेत्र के दावे. ऑडिट करने वाले खरीदार आमतौर पर ऑडिट किए गए आपूर्तिकर्ता की दूसरे वर्ष की कुल लागत को प्रथम वर्ष की सबसे सस्ती बोली से नीचे पाते हैं.