価格だけでアルミニウム ダイカストのサプライヤーを選択することは、購買チームが犯す可能性のある最も高価な間違いです. 引用は約束です; 監査は、その背後にある工場がその約束を守ることができるかどうかを調べる方法です. 良いニュースは、パンフレットを持って本格的な鋳造工場と商社を区別するのに品質エンジニアである必要はないということです。 — 構造化されたチェックリストと、保証ではなく証拠を求める規律が必要です. この 12 項目のチェックリストは、私たち自身の質問に基づいて作成されています。 アルミダイカストサプライヤー 監査の回答, デスク監査スクリプトとしても、オンサイトのウォークスルーアジェンダとしても機能します。.
12 項目の監査チェックリストの概要
この表を印刷し、各項目を採点します。 0 に 2 訪問中に. スコアがゼロの場合は自動的に失格になるわけではありません, ただし、プロセス制御行に 2 つ以上のゼロがあると、調達の決定が変わるはずです。.
| # | 確認すべきこと | 見た目の良さ |
|---|---|---|
| 1 | 認証範囲 | IATF 16949 またはISO 9001 ダイカストを明示的に範囲内に含む |
| 2 | 材料のトレーサビリティ | 熱量とロットの記録; 出荷時に発行される原材料検査レポート |
| 3 | 溶かす練習 | 戻り材を社内精錬する中央溶解炉 |
| 4 | 溶融品質チェック | 分光計の組成を数時間ごとにチェック; 水素濃度試験 |
| 5 | ツーリング機能 | 金型の設計とカットを社内で行う; 鋼を切断する前の流動シミュレーション |
| 6 | DFM エンゲージメント | ドラフト角度に関するフィードバック, 肉厚と気孔率が重要な機能は見積段階で |
| 7 | マシンパークマッチ | 貴社の部品をカバーするトン数範囲; 構造用アルミニウム用コールドチャンバー, 小さくて複雑な部品用のホットチャンバー |
| 8 | プロセス監視 | ショットパラメータのモニタリングとすべてのショットのMES記録 |
| 9 | 検査装置 | X線, 三次元測定機, リークテスト, 塩水噴霧, 現場での金属組織検査および清浄度抽出 |
| 10 | 部品のトレーサビリティ | 製造記録にリンクされた部品上のレーザーマーキングされたコード |
| 11 | 二次的な操作 | CNC加工, 溶接と仕上げを同じ屋根の下で行う |
| 12 | 商業上の透明性 | 箇条書きの引用, 明確なツール所有権条件, 現実的なMOQ階層 |
証明書と材料のトレーサビリティ (ポイント1–2)
紙から始める, 紙は偽造するのが安く、検証が簡単だからです. 証明書のコピーを要求する, ロゴではありません: 証明書番号を発行機関のデータベースと照合する, そしてスコープ行を読みます — 組立のみを認定された工場で構造部品を鋳造してはなりません. IATF 16949 自動車以外でも重要, なぜならその背景には監査規律があるからです (プロセスアプローチ, エラー防止, 階層化されたレビュー) 要求の厳しいアプリケーションに直接転送します; ISO 9001:2015 許容可能な床です, 規制された最終市場に投入する必要がある部品については、CE または UL マーキングの経験が重要です.
次に金属自体を追跡します. インゴットがどこから来たのかを示すことができない鋳造工場は、部品が何でできているかを証明することはできません。. 原材料の試験レポートと、溶融バッチとそこから注がれるショットを結びつける熱記録を見せてもらいます。. バイヤーが化学物質を鵜呑みにする必要がないため、当社は出荷ごとに無料の材料テストレポートを発行します。 — 候補サプライヤーがその要求を異常なものとして扱う場合, それは監査データです.
溶融と溶融制御 (ポイント3–4)
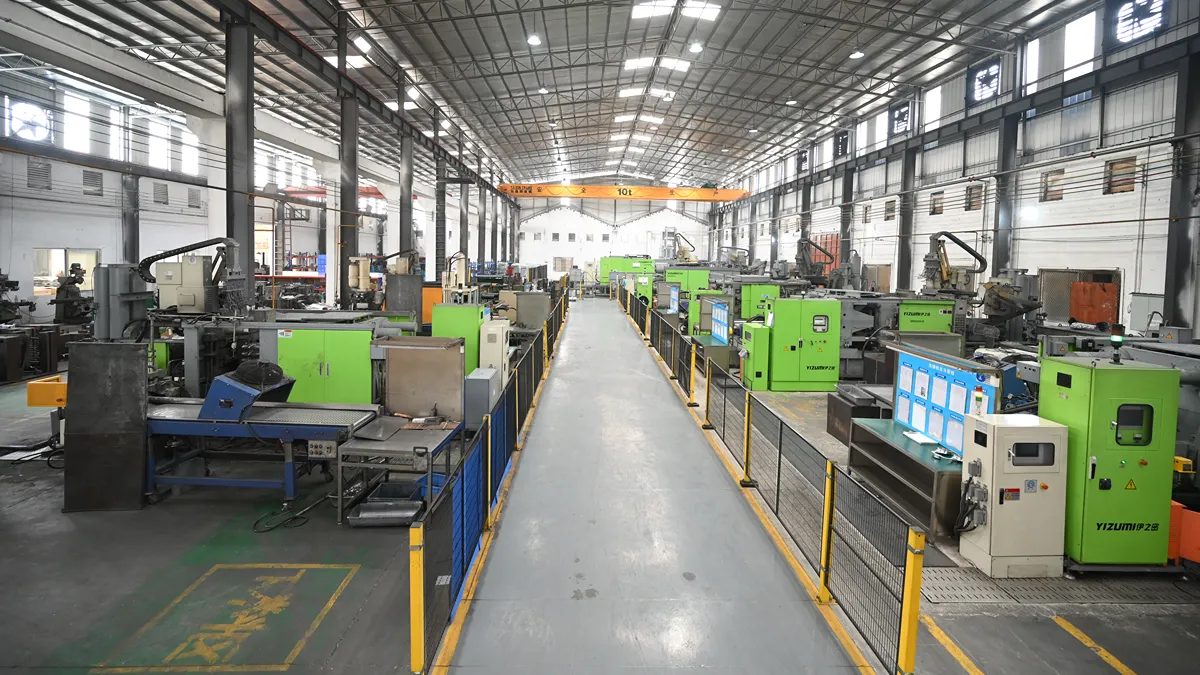
気孔率, 含有物や一貫性のない機械的特性が炉で発生します。, 型が閉じるずっと前に. ウォークスルーについて, 小さなるつぼを並べるのではなく、中央に溶解および保持するセットアップを探してください。, 返品の割合を尋ねます — ランナー, オーバーフロー, 拒否します — 再溶解され、生産に戻る前にどのように精製されるか. 管理下で行われるリサイクルによりコストと廃棄物が削減されます; 不用意に行われた, 下流ですべての部品を静かに劣化させます.
溶融化学反応を測定する頻度を尋ねる. 2 時間ごとにサンプリングする直読分光計, 当社の溶解工場で実践されているように, スクラップになる前にドリフトをキャッチ; 毎週チェックしても何も引っかからない. 水素はもう一つのサイレントキラーです — 固化すると気孔に変化する溶存ガス — したがって、どの密度または減圧テストをどのくらいの頻度で実行するかを尋ねてください。. 誰にも確認することなく両方の質問に答えることができるサプライヤーは、生きたプロセスを示しています。, 塗られた壁ではありません.
ツーリングとエンジニアリングの取り組み (ポイント5–6)
金型は品質が設計されるか、品質が期待される場所です. サプライヤーが金型の設計と切断を社内で行っているのか、それとも下請けに委託しているのかを確認する, 鋳造品にはんだ付けや寸法のずれが見られる場合、社内のツールにより修正ループが短縮されるためです。. シミュレーション作業を見てもらう: 最新の流動および凝固解析, 鋼材が切断される前に実行する, 塗りつぶしパターンを予測します, 空気の閉じ込めや凝固のホットスポットを解決しながらも、変更には費用がかかりません. 当社の工具室の機械は、Cast-Designer の流動シミュレーション後に社内で鋼を成形します。, そしてその組み合わせは、複雑な部品を売り込むあらゆるサプライヤーにとって公正なベンチマークとなります。.
同様に明らかになるのは、見積段階でサプライヤーがどのように行動するかです。. 真剣なエンジニアリング チームがあなたの図面を押し返します — 排出に対抗する抜き勾配角度, 沈み込みを保証する壁の厚さ, 加工時に気孔が現れる位置に配置されたボス. DFM フィードバック, コミットする前に配信される, 相場からマージンポイント以上の価値がある, そして、それが存在しないのは危険信号であり、工場は最初に投げて後で議論する予定です.
マシンパーク, プロセスの監視とトレーサビリティ (ポイント7–8)
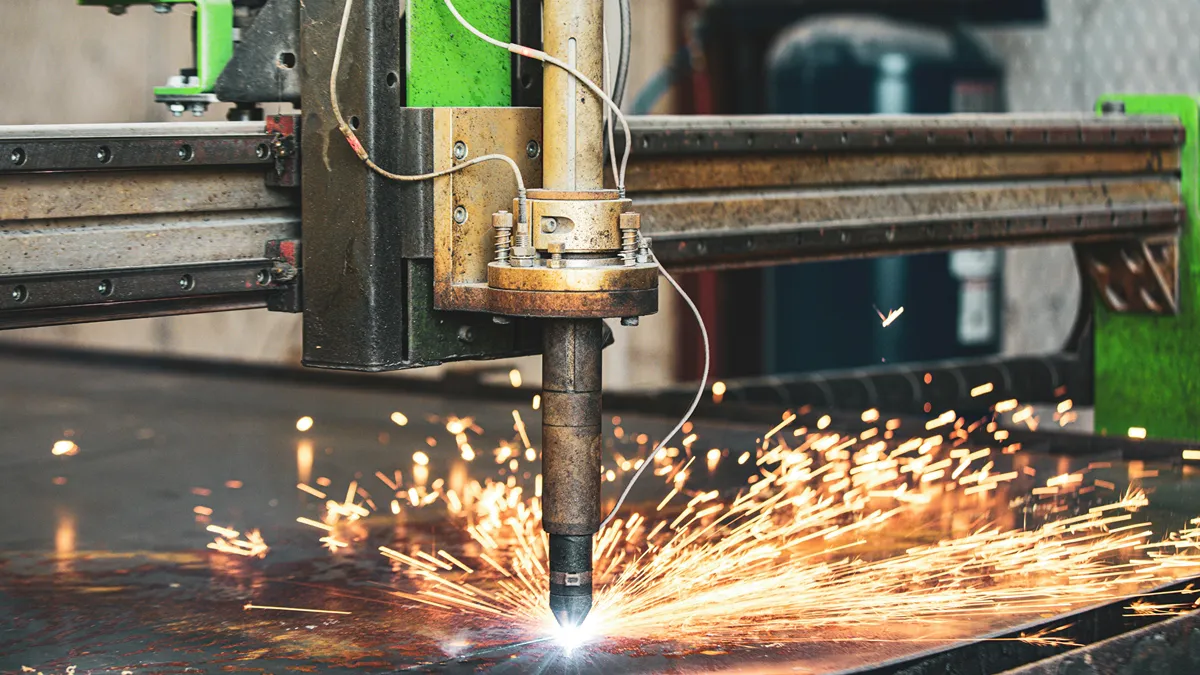
マシンパークをパーツに合わせます, パンフレットには載っていない. コールドチャンバーを大まかに保有するサプライヤー 160 に 1250 数トンもの鋳造が可能で、小さなブラケットから大きな構造ハウジングまで、伸ばすことなくあらゆるものを鋳造できます。; ホットチャンバーマシンは小型のサービスを提供します, 複雑な, 大量生産部品; 重量重視のプログラムではマグネシウムの能力が重要. あなたの部品に適した機械とその状態を確認するよう依頼してください。 — タイバー応力, プラテンの磨耗とショット システムのメンテナンスは、銘板の年よりも多くのことを物語ります.
次に、機械が何を記録しているかを尋ねます. 現代のセルのログショット曲線 — 射出速度, 圧力の強化, 金属の温度 — すべてのショットに対して, そして、プロセス志向のサプライヤーは、最終検査で問題を発見するのではなく、それらの曲線をレビューします。. トレーサビリティでループを終了: MES 記録にリンクするコードがレーザーマーキングされた部品により、どちらでも再構築できます, 数年後, 正確にどのマシン, どの溶解とどのシフトによって特定の部品が生成されたか. その鎖がなければ, 現場での苦情は答えられない議論になる; 私たちの ダイカスト能力 ページには、この分野を支えるフリートのリストが表示されます.
検査ラボと部品レベルの証拠 (ポイント9–10)
検査ラボは、工場と行うことができる最も迅速な正直な面接です。. 実際に歩いてみて、自分のリスクプロファイルに一致する手段を探してください。: 内部気孔率のX線検査, 次元の真実を求める三次元測定機, シール部品の漏れ検査, 腐食要件に対応した塩水噴霧キャビネット, 微細構造のための金属組織学, 燃料または流体システムが関係する場合の清浄度の抽出. 下請けテストは失格ではない, しかし、現場の能力によって実際にテストが行われる頻度は変わります — 廊下の先にある研究室は慣れています; 町中の研究所はスキップされる.
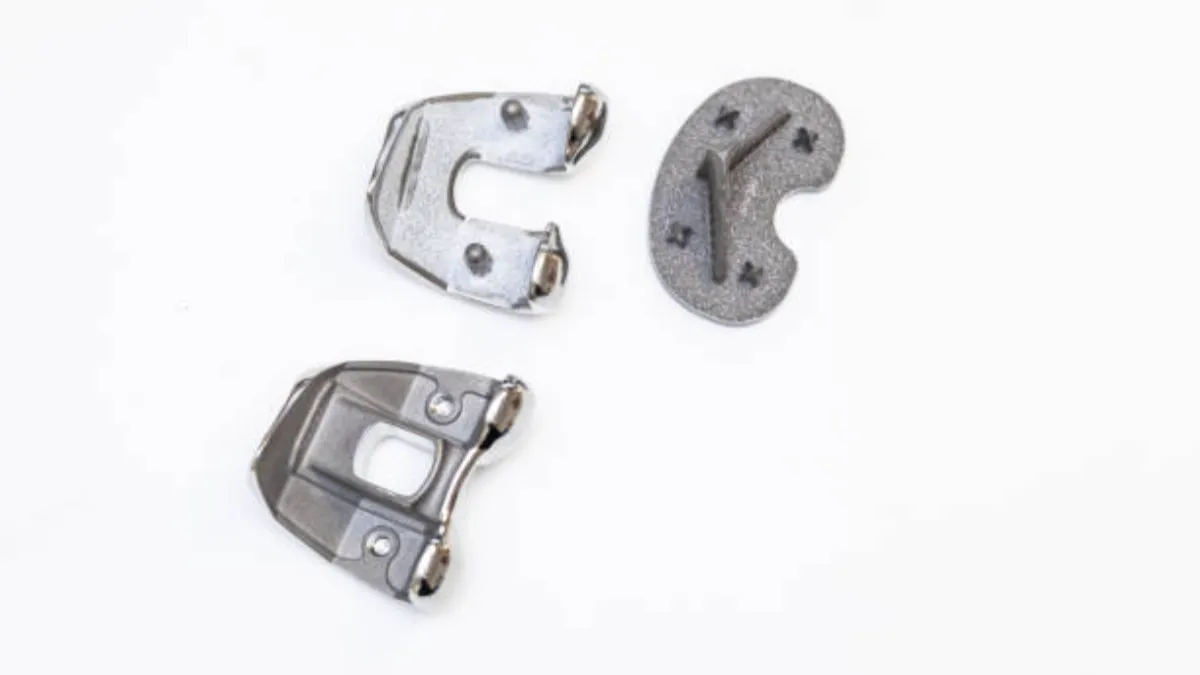
複雑な点で同じような部品の検査記録を参照するよう依頼する — ギア歯付きの薄肉安全ハウジング, 例えば, 重要ではない分厚い括弧よりもはるかに多くのものが必要です. 初品検査レポートをお探しですか, 実際の機器を参照する制御プラン, 日付の校正ステッカー. このレベルの文書を備えた自動車安全部品を提供するサプライヤーは、産業用コンポーネントの管理に苦労することはありません。; 逆取引は決して機能しません. これらの楽器がどのように構成されているかを詳しく見るには, サプライヤーの内容を確認する 品質管理 ご来店前のシステム.
同じ屋根の下での二次的な業務 (ポイント 11)
ベンダー間の引き継ぎはすべて、新たなスクラッチのチャンスです, さび, あるいは耐性を失う. サプライヤーが社内で完了しているものを確認する: CNC加工深さ (幾つか 3-, 4- および5軸中心, そしてどの程度の許容範囲まで), 大型バッテリーや冷却ハウジングの摩擦撹拌溶接などの漏れ防止溶接, そして表面仕上げ. 100 分の 1 ミリメートルの公差に準拠した 20 台の CNC センターを運営するショップ, 鋳造ラインに沿って摩擦撹拌溶接セルを備えた, 部品が街を横切ることなく、インゴットから完成したハウジングまでのループを閉じることができます — そして、3 者ではなく 1 者との質の高い契約は、紛争を回避するという点だけでも、実質的なお金の価値があります。.
商業の透明性と危険信号 (ポイント 12)
最後のポイントは、会話がお金の話になったときにサプライヤーがどのように行動するかについてです。. 箇条書きの見積もり — 金属, ツーリング, 変換, 仕上げ — エンジニアリングパートナーシップを招待します; 単一の数字が四半期ごとに再交渉を招く. ツーリング条件では、ダイの所有者と、生産量が終了した場合にダイに何が起こるかを明確に記載する必要があります。. 現実的なMOQ階層は、単一の一律な障壁ではなく、さまざまな規模のバイヤーを考慮している工場を示しています。; 社内でターンアラウンドを見積もる 24 時間は、営業とエンジニアリングが実際に一緒に座っている組織を示しています.
これらを危険信号として扱います, 失格ではない: 合金の供給元の名前を明らかにすることを拒否, どの価格であってもトレーサビリティマークはありません, 閲覧禁止の検査機器, スコープがキャストを除外する証明書, 図面に関する質問もなく、信じられないほど早く見積書が届きます。. そのうちの 1 つは二度目の訪問に値します; 3 つは別のサプライヤーに値する. このチェックリストをすでに良いスコアを獲得している人に渡したい場合, 私たちのを通してあなたの図面を送ってください 見積依頼 監査回答を添付した明細化された見積書を返送します。.
よくある質問
IATFです 16949 自動車部品を購入しない場合に必要?
厳密にはそうではありません, しかし、これは利用可能な単一信号の中で最も強力です. IATF 16949 認証によりダイカスト工場は工程監査の実施が義務付けられる, ISO のエラー防止と多層レビュー 9001 だけでは要求しません. 自動車以外の購入者は、その規律の恩恵を無料で受けることができます, そのため、多くの産業バイヤーはこれを要件ではなく優先プラス基準として扱っています。.
アルミニウム ダイカストのサプライヤーをリモートで監査できますか?
はい, 2段階で. 机上監査では範囲検証を伴う証明書が対象となります, 品質マニュアル, サンプル材料試験レポート, 最初の製品検査例と溶解のライブビデオウォークスルー, 鋳造と検査ラボ. 大量のプログラムや安全性が重要なプログラムの場合は、オンサイト監査を予約します。, または、机上監査の回答が遅く到着した場合、または矛盾がある場合にトリガーされます。.
監査前にどのような書類を要求すればよいですか?
尋ねる: スコープラインが表示された証明書のコピー; 品質マニュアルまたはプロセスフローチャート; 原料試験報告書サンプル; 最初の品目検査および管理計画のサンプル; 主要な機器の校正スケジュール; および品質チームの組織図. このリストに対する応答が遅い、または部分的であること自体が監査結果となります。 — あなたがビジネスを受注した後にサプライヤーがどのように行動するかを示しています.
よく監査されたサプライヤーは実際にもっと安い価格を提示してくれるでしょうか?
多くの場合、そうです, 最初のページにはめったにありませんが. 強力な溶融制御とプロセス監視により、ファーストパスの歩留まりが向上します, スクラップ代はすべての見積もりに織り込まれています. 安定した品質により、見積書には表示されない隠れたコストも排除されます: 並べ替え, 手直し, 急ぎの貨物および現場でのクレーム. 監査を行うバイヤーは通常、監査対象サプライヤーの 2 年目の総コストが最も安い初年度の見積もりを下回っていることに気づきます。.