Scegliere un fornitore di pressofusione di alluminio basandosi solo sul prezzo è l’errore più costoso che un team addetto agli acquisti possa commettere. La citazione è una promessa; l'audit è il modo in cui scopri se la fabbrica dietro di esso può mantenere quella promessa. La buona notizia è che non è necessario essere un ingegnere della qualità per separare una fonderia seria da un ufficio commerciale con una brochure — sono necessarie una lista di controllo strutturata e la disciplina necessaria per chiedere prove anziché garanzie. Questa lista di controllo in 12 punti è costruita attorno alle nostre domande fornitore di pressofusione di alluminio risposta agli audit, e funziona sia come script di audit a tavolino che come programma di visita in loco.
La lista di controllo dell'audit in 12 punti in sintesi
Stampa questa tabella e assegna un punteggio a ciascun elemento 0 A 2 durante la visita. Tutto ciò che ottiene un punteggio pari a zero non comporta automaticamente la squalifica, ma due o più zeri nelle righe di controllo del processo dovrebbero modificare la decisione di approvvigionamento.
| # | Cosa controllare | Che bell'aspetto |
|---|---|---|
| 1 | Ambito di certificazione | IATF 16949 o ISO 9001 con la pressofusione esplicitamente nell'ambito |
| 2 | Tracciabilità dei materiali | Record di calore e lotto; rapporti di prova sulle materie prime emessi con le spedizioni |
| 3 | Pratica di fusione | Forno fusorio centrale con raffinazione interna del materiale di ritorno |
| 4 | Controlli della qualità della fusione | La composizione dello spettrometro viene controllata ogni poche ore; test di densità dell'idrogeno |
| 5 | Capacità di attrezzaggio | Stampi progettati e tagliati internamente; simulazione del flusso prima del taglio dell'acciaio |
| 6 | Coinvolgimento del DFM | Feedback sugli angoli di sformo, spessore della parete e caratteristiche critiche della porosità in fase di preventivo |
| 7 | Corrispondenza parco macchine | Gamma di tonnellaggio che copre la tua parte; camera fredda per alluminio strutturale, camera calda per piccole parti complesse |
| 8 | Monitoraggio del processo | Monitoraggio dei parametri di sparo e registrazioni MES per ogni sparo |
| 9 | Attrezzature di ispezione | Raggi X, CMM, test di tenuta, nebbia salina, metallografia ed estrazione della pulizia in loco |
| 10 | Tracciabilità delle parti | Codici marcati al laser su particolari legati ai registri di produzione |
| 11 | Operazioni secondarie | Lavorazione CNC, saldatura e finitura sotto lo stesso tetto |
| 12 | Trasparenza commerciale | Preventivi dettagliati, termini chiari di proprietà degli strumenti, Livelli MOQ realistici |
Certificati e Tracciabilità dei Materiali (Punti 1–2)
Inizia con la carta, perché la carta è economica da falsificare e facile da verificare. Richiedi la copia del certificato, non il logo: verificare il numero del certificato confrontandolo con il database dell'organismo emittente, e leggere la riga dell'ambito — un impianto certificato solo per l'assemblaggio non dovrebbe gettare le vostre parti strutturali. IATF 16949 conta anche al di fuori del settore automobilistico, perché la disciplina di audit dietro di esso (approccio per processi, a prova di errore, recensioni stratificate) si trasferisce direttamente a qualsiasi applicazione impegnativa; ISO 9001:2015 è il piano accettabile, e l'esperienza nella marcatura CE o UL è importante per le parti che devono entrare nei mercati finali regolamentati.
Quindi traccia il metallo stesso. Una fonderia che non può mostrare da dove proviene un lingotto non può provare di cosa è fatto il tuo pezzo. Chiedi di vedere un rapporto di test sulle materie prime e le registrazioni del calore che collegano un lotto di fusione ai colpi versati da esso. Emettiamo un rapporto di prova del materiale gratuito con ogni spedizione proprio perché gli acquirenti non dovrebbero fidarsi della chimica — e se un fornitore candidato considera tale richiesta come insolita, cioè i dati di audit.
Fusione e controllo della fusione (Punti 3–4)
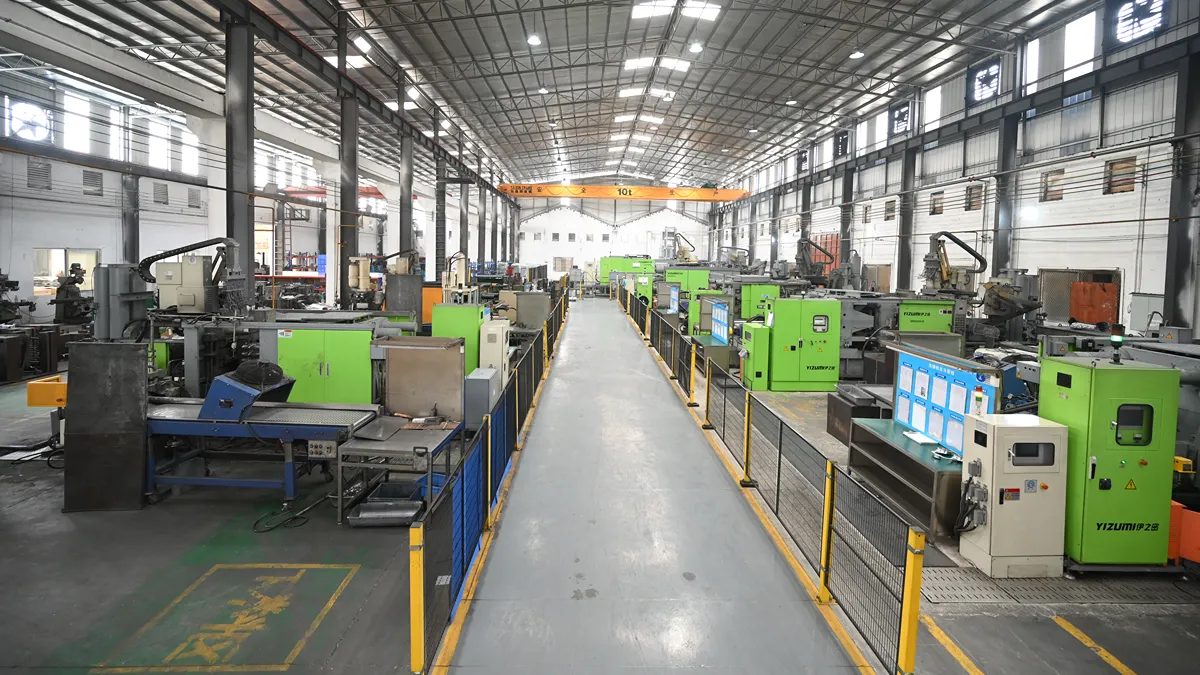
Porosità, Nel forno nascono inclusioni e proprietà meccaniche inconsistenti, molto prima che uno stampo si chiuda. Durante il passaggio, cerca una configurazione centrale di fusione e mantenimento piuttosto che una fila di piccoli crogioli, e chiedere quale percentuale del materiale restituito — corridori, traboccare, rifiuta — viene rifuso e come viene raffinato prima di rientrare in produzione. Il riciclaggio effettuato sotto controllo riduce i costi e gli sprechi; fatto con noncuranza, degrada silenziosamente ogni parte a valle.
Chiedere quanto spesso viene misurata la chimica della fusione. Un campionamento spettrometrico a lettura diretta ogni due ore, come praticato nella nostra fonderia, cattura la deriva prima che diventi rottame; un controllo settimanale non rileva nulla. L’idrogeno è l’altro killer silenzioso — gas disciolto che si trasforma in porosità durante la solidificazione — quindi chiedi quale test di densità o di pressione ridotta eseguono e con quale frequenza. Un fornitore in grado di rispondere a entrambe le domande senza consultare nessuno ti sta mostrando un processo vivo, non un muro dipinto.
Coinvolgimento di attrezzature e ingegneria (Punti 5–6)
Lo stampo è il luogo in cui si progetta o si spera la qualità. Scopri se il fornitore progetta e taglia gli stampi internamente o li subappalta, perché gli utensili interni accorciano il ciclo di correzione quando una fusione mostra saldature o derive dimensionali. Chiedi di vedere il lavoro di simulazione: analisi moderne di flusso e solidificazione, eseguire prima che l'acciaio venga tagliato, predice i modelli di riempimento, punti caldi di intrappolamento dell'aria e solidificazione mentre i cambiamenti non costano ancora nulla. Le nostre macchine da attrezzeria stampano l'acciaio internamente dopo la simulazione del flusso Cast-Designer, e questa combinazione è un giusto punto di riferimento per qualsiasi fornitore che proponga parti complesse.
Altrettanto rivelatore è il comportamento del fornitore in fase di preventivo. Un team di ingegneri serio risponde al tuo disegno — angoli di sformo che combattono l'espulsione, spessori di parete che garantiscono lavello, una sporgenza posizionata dove la porosità apparirà durante la lavorazione. Quel feedback del DFM, consegnato prima di impegnarti, vale più di un punto di margine dalla quotazione, e la sua assenza è un segnale d’allarme che la fabbrica intende lanciare prima e discutere poi.
Parco macchine, Monitoraggio e tracciabilità dei processi (Punti 7–8)
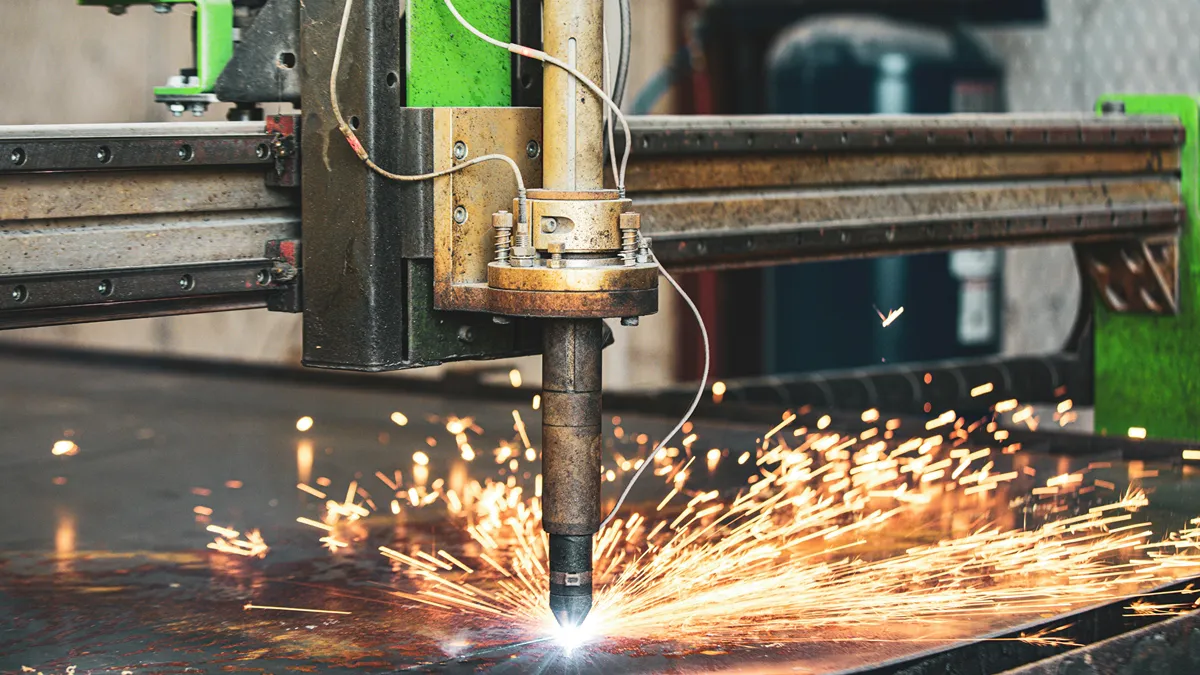
Abbina il parco macchine alla tua parte, non alla brochure. Un fornitore la cui flotta di camere frigorifere è molto ampia 160 A 1250 tonnellate possono lanciare qualsiasi cosa, dalle piccole staffe ai grandi alloggiamenti strutturali senza allungarsi; le macchine a camera calda servono piccole, intricato, parti ad alto volume; la capacità del magnesio è importante per i programmi critici per il peso. Chiedi di vedere la macchina destinata al tuo pezzo e le sue condizioni — sollecitazione del tirante, l'usura della piastra e la manutenzione del sistema di iniezione dicono molto di più dell'anno riportato sulla targhetta.
Poi chiedi cosa registrano le macchine. Curve di log shot delle celle moderne — velocità di iniezione, pressione di intensificazione, temperatura del metallo — per ogni scatto, e un fornitore attento al processo esamina tali curve anziché scoprire problemi durante l'ispezione finale. La tracciabilità chiude il cerchio: le parti marcate al laser con codici che rimandano al record MES consentono a ciascuno di voi di ricostruirlo, anni dopo, esattamente quale macchina, quale fusione e quale spostamento hanno prodotto una determinata parte. Senza quella catena, un reclamo sul campo diventa un argomento senza risposta; Nostro capacità di pressofusione pagina elenca la flotta dietro questa disciplina.
Il laboratorio di ispezione e le prove a livello parziale (Punti 9–10)
Un laboratorio di ispezione è il colloquio onesto più veloce che puoi tenere con una fabbrica. Percorrilo e cerca strumenti che corrispondano al tuo profilo di rischio: Raggi X per porosità interna, una CMM per la verità dimensionale, test di tenuta per le parti di tenuta, armadi per nebbia salina per esigenze di corrosione, metallografia per la microstruttura, e l'estrazione della pulizia dove sono coinvolti sistemi di carburante o fluidi. Il test in subappalto non è squalificante, ma la capacità in loco cambia la frequenza con cui vengono effettivamente eseguiti i test — i laboratori in fondo al corridoio si abituano; i laboratori in tutta la città vengono saltati.
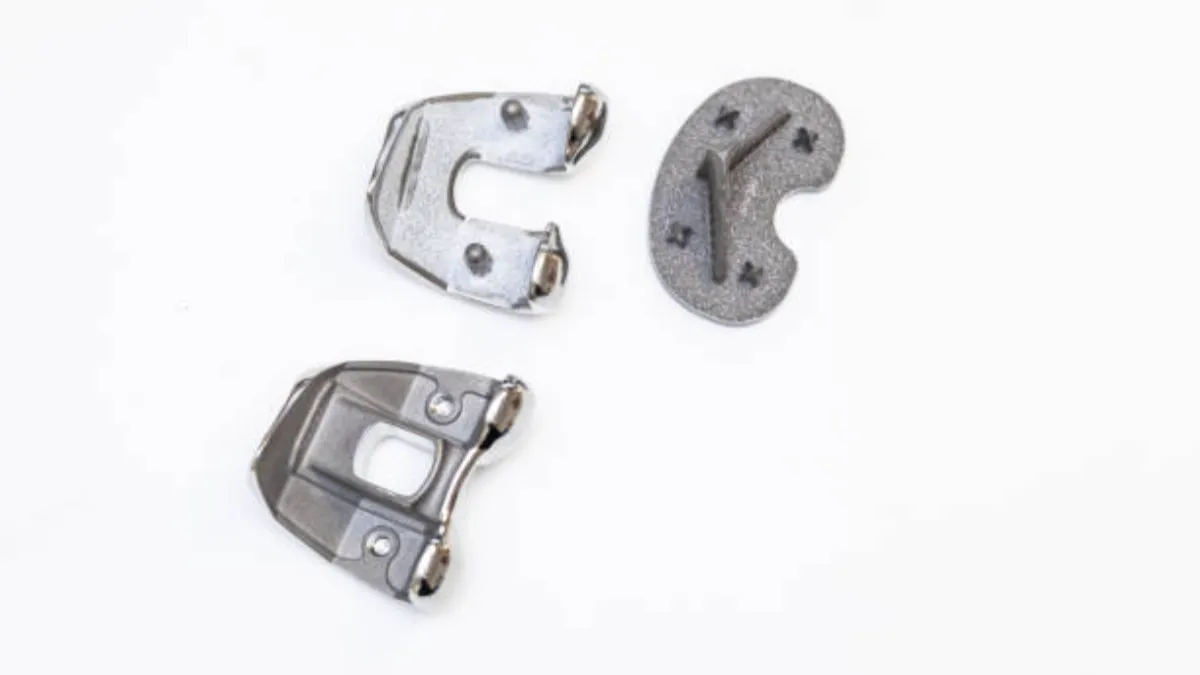
Chiedi di vedere i registri di ispezione per una parte simile alla tua per complessità — un alloggiamento di sicurezza a parete sottile con dentatura, Per esempio, richiede molto di più di una spessa staffa non critica. Stai cercando i rapporti di ispezione del primo articolo, piani di controllo che fanno riferimento a strumenti reali, e adesivi di calibrazione con data. Un fornitore che fornisce componenti di sicurezza per autoveicoli con questo livello di documentazione non avrà difficoltà a controllare il tuo componente industriale; il commercio inverso non funziona mai. Per vedere più da vicino come sono organizzati questi strumenti, rivedere quello del fornitore controllo di qualità sistema prima della visita.
Operazioni secondarie sotto lo stesso tetto (Punto 11)
Ogni passaggio di consegne tra i fornitori è una nuova occasione per grattare, ruggine, o perdere la tolleranza. Controlla cosa completa il fornitore internamente: Profondità di lavorazione CNC (quanti 3-, 4- e centri a 5 assi, e con quale tolleranza), saldature a tenuta stagna come la saldatura ad attrito per batterie di grandi dimensioni o alloggiamenti di raffreddamento, e finitura superficiale. Un'officina che gestisce venti centri CNC rispettava tolleranze del centesimo di millimetro, con celle di saldatura ad attrito lungo la linea di colata, puoi chiudere il ciclo dal lingotto all'abitazione finita senza che i tuoi pezzi attraversino la città — e il tuo accordo di qualità con una delle parti invece che con tre vale denaro reale anche solo per evitare le controversie.
Trasparenza commerciale e segnali d'allarme (Punto 12)
L’ultimo punto riguarda il comportamento del fornitore quando la conversazione si sposta sul denaro. Un preventivo dettagliato — metallo, utensili, conversione, finitura — invita alla partnership di ingegneria; un unico numero invita alla rinegoziazione ogni trimestre. I termini relativi agli strumenti dovrebbero indicare chiaramente chi possiede lo stampo e cosa gli succede se il volume finisce. Livelli MOQ realistici segnalano una fabbrica che ha pensato ad acquirenti di dimensioni diverse piuttosto che a una barriera piatta; citazione di inversione di tendenza all'interno 24 ore segnala un'organizzazione in cui le vendite e l'ingegneria siedono effettivamente insieme.
Trattateli come segnali di allarme, non squalifiche: rifiuto di nominare la fonte della lega, nessun marchio di tracciabilità a nessun prezzo, apparecchiature di ispezione che non ti è consentito vedere, certificati il cui ambito esclude il casting, e una citazione che arriva incredibilmente velocemente senza che vengano poste domande sul disegno. Uno di questi merita una seconda visita; tre meritano un fornitore diverso. Se preferisci consegnare questa lista di controllo a qualcuno che ha già ottenuto un buon punteggio, invia il tuo disegno tramite il ns richiesta di preventivo e restituiremo un preventivo dettagliato con le risposte dell'audit allegate.
FAQ
È IATF 16949 necessario se non sto acquistando parti di automobili?
Non strettamente, ma è il segnale singolo più forte disponibile. IATF 16949 La certificazione obbliga un impianto di pressofusione a eseguire audit di processo, revisioni a prova di errore e stratificate che ISO 9001 da solo non esige. Gli acquirenti non automobilistici beneficiano di tale disciplina gratuitamente, ecco perché molti acquirenti industriali lo considerano un criterio preferenziale piuttosto che un requisito.
Posso effettuare l'audit di un fornitore di pressofusione di alluminio da remoto??
SÌ, in due fasi. Un audit documentale riguarda i certificati con verifica dell'ambito, il manuale della qualità, rapporti di prova sui materiali campione, un esempio di ispezione del primo articolo e un video in diretta della fusione, fusione e il laboratorio di ispezione. Prenotare l'audit in loco per programmi ad alto volume o critici per la sicurezza, o attivarlo se una risposta all'audit documentale arriva lentamente o con incoerenze.
Quali documenti devo richiedere prima dell'audit?
Chiedere: copie della certificazione con la linea di applicazione visibile; il manuale della qualità o il diagramma di flusso del processo; un campione di rapporto di prova sulle materie prime; un campione di piano di ispezione e controllo del primo articolo; il programma di calibrazione per gli strumenti chiave; e l'organigramma del team di qualità. Le risposte lente o parziali a questo elenco sono esse stesse risultanze dell’audit — mostrano come si comporterà il fornitore dopo aver assegnato l'attività.
Un fornitore ben controllato mi proporrà effettivamente un prezzo più basso??
Spesso sì, anche se raramente in prima pagina. Il forte controllo della fusione e il monitoraggio del processo aumentano la resa al primo passaggio, e l'indennità per rottami è inclusa nel prezzo di ogni preventivo. La qualità stabile rimuove anche i costi nascosti che il preventivo non mostra mai: ordinamento, rilavorazione, spedizioni accelerate e reclami sul campo. Gli acquirenti che effettuano l'audit di solito riscontrano che il costo totale del secondo anno del fornitore sottoposto a audit è inferiore al preventivo più economico del primo anno.