
Uma equipe de hardware inicial enviando uma solicitação de cotação para 2,000 caixas de magnésio geralmente recebem uma de duas respostas. Ou uma recusa educada, ou um preço unitário que assume silenciosamente 50,000 peças. Ambas as respostas significam que o fornecedor resolveu a equação errada. Peças fundidas personalizadas feitas de magnésio não são inerentemente caras ou baratas em baixo volume. O custo é uma função da amortização do ferramental, a máquina realmente engatou, disciplina de fusão, e quanto do desenho foi congelado antes do corte da matriz.
Este guia explica para onde vai o dinheiro da fundição sob pressão de magnésio, por que as quantidades mínimas de pedido são definidas da maneira que são, e quais decisões iniciais movimentam mais o preço unitário. Leia também atentamente a política publicada neste site, porque o MOQ é onde as reivindicações do fornecedor geralmente se desviam do que uma fundição realmente se compromete no papel.
Para onde vai o dinheiro em um programa de magnésio
Cada cotação de magnésio se divide em cinco pilhas: o dado, o tiro, o metal, o acabamento, e a sobrecarga de conformidade para operar a liga com segurança. O dado é um número único dividido pelo volume vitalício. Os outros quatro repetem em todas as partes. Essa única distinção explica a maior parte do comportamento de preços de baixo volume. No 50,000 pedaços, ferramentas de qualquer tamanho razoável diminuem para ruído dentro do preço unitário, e as pilhas repetidas dominam. No 1,000 ou 2,000 pedaços, a ferramenta pode custar mais da metade do preço unitário, e as pilhas repetidas passam para o segundo lugar.
O material é onde o magnésio surpreende os compradores de primeira viagem em ambos os lados do livro-razão. O lingote de magnésio geralmente tem um preço superior por quilograma em relação ao alumínio. No entanto, as peças fundidas do AZ91D pesam cerca de um terço menos do que a mesma geometria do alumínio, sobre 1.8 g/cm³ contra 2.7. O custo do metal por peça está mais próximo da paridade do que sugere o adesivo por quilograma. O metal mais leve é parte do porquê fundição sob pressão de magnésio aparece em caixas com peso crítico.
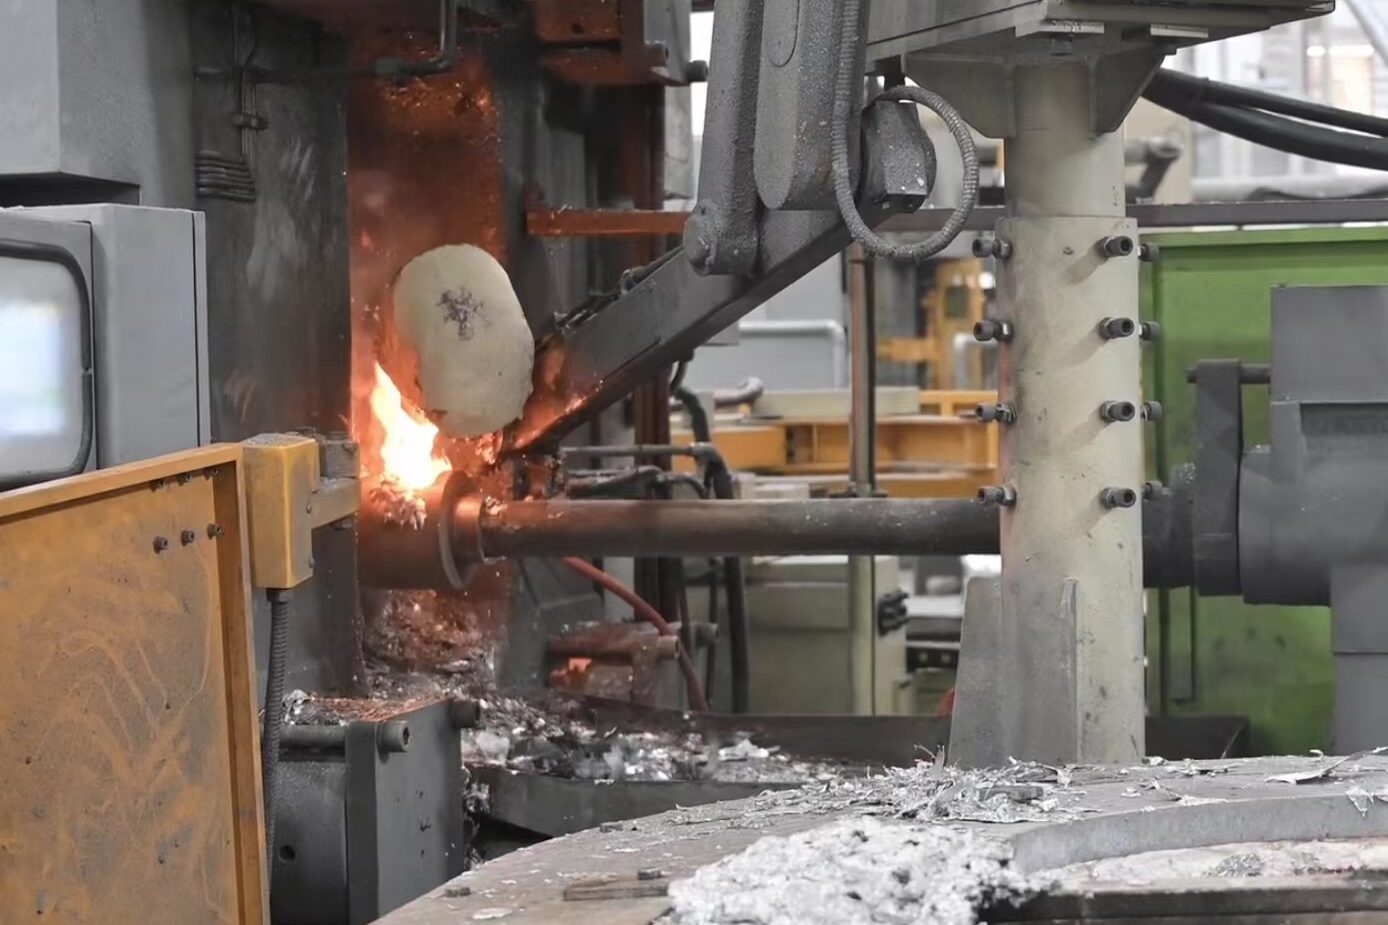
A maior linha específica de magnésio é a manipulação de fundidos. O magnésio fundido precisa de uma atmosfera protetora no forno e de um manuseio disciplinado de escória e cavacos. Esses custos são reais e não diminuem com o tamanho do pedido. Eles são a razão pela qual o trabalho sério com magnésio pertence a fundições que o operam continuamente, em vez de oficinas que o improvisam uma vez por ano.. O guia de segurança de magnésio cobre a aparência dessa infraestrutura vista da cadeira de um auditor.
A linha de ferramentas e o que a impulsiona
O custo da matriz é determinado pela massa de aço, contagem de cavidades, e o número de peças móveis na ferramenta. Apresentações, levantadores, e núcleos dobráveis para rebaixos, cada um adiciona aço e adiciona um item de manutenção que aparece mais tarde no preço por peça. Uma matriz de cavidade única para um suporte simples é um objeto modesto. A mesma peça com três ações laterais e uma inserção roscada torna-se uma conversa diferente. É por isso que a passagem do DFM antes do corte da matriz é a janela de maior aproveitamento em todo o programa.
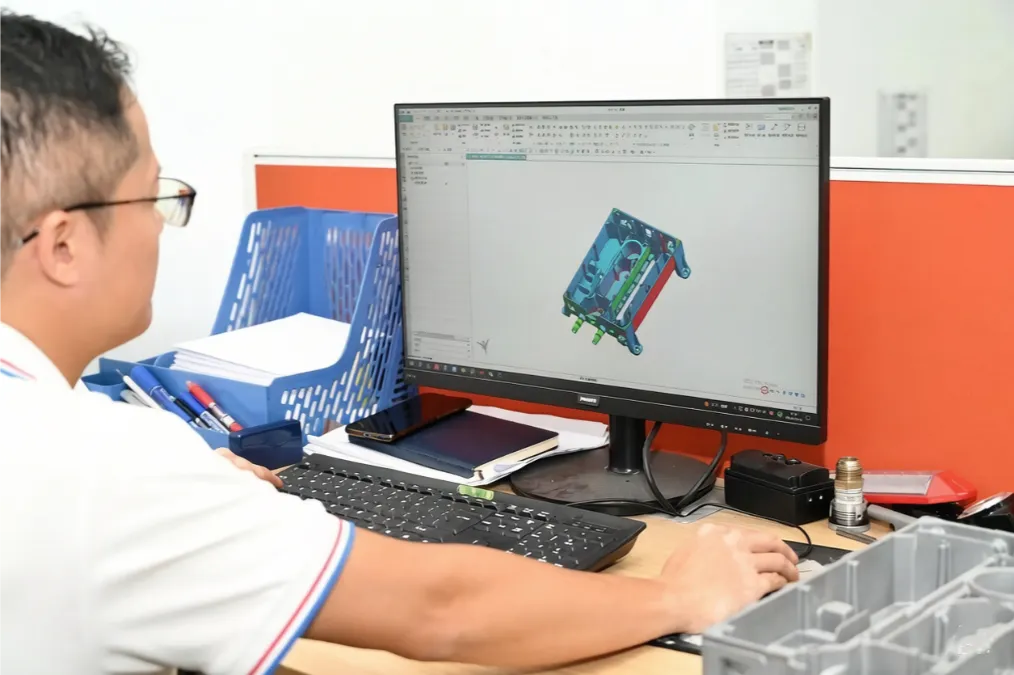
Pergunte a um fornecedor o que sua sala de moldes faz internamente e o que ele subcontrata, porque essa divisão define o preço do ferramental e o custo de revisão após uma alteração no projeto. Neste site o páginas publicadas do workshop listar ferramentas internas com capacidade de fresamento e EDM, e análise de fluxo de molde, como Cast-Designer usado durante a fase de pesquisa e desenvolvimento. Trate cada um deles como uma pergunta para confirmar sua geometria específica, em vez de uma promessa de que cada conjunto de peças fundidas personalizadas a herdará.
Dois fatos sobre o cronograma são importantes para o orçamento. Este site anuncia uma cotação em dois dias e um relatório DFM gratuito em três dias. Ele também lista ferramentas em 35 dias e produção em 20 para 25 dias para um programa típico. O FAQ publicado adiciona uma faixa de entrega de 25 para 35 dias após a aprovação da amostra, com tempo extra para ferramentas não convencionais ou complexas. Um programa de magnésio de baixo volume pode, portanto, passar do arquivo STEP para as peças enviadas em aproximadamente dois meses. Esse cronograma parece lento quando comparado à impressão 3D e rápido quando comparado à maioria dos outros processos de fundição..
Lendo uma citação de magnésio sem vacilar
Uma cotação clara deve permitir que você separe as ferramentas da conversão por disparo, metal, acabamento, e embalagem, em vez de apresentar um número de unidade inexplicável. Você não precisa de um fornecedor para entregar seu modelo de custo. Você precisa de cada pilha nomeada para poder ver quais linhas são móveis quando você altera o design. Em um pequeno programa, as linhas móveis ficam quase inteiramente no lado de conversão e acabamento.
| Pilha de custos | O que o move | Móvel em volume baixo? |
|---|---|---|
| Ferramentas de matriz | Massa de aço, cavitação, slides e núcleos para cortes inferiores | Sim, através de DFM e opções de cavidade única |
| Conversão de tiro | Tonelagem da máquina engajada, tempo de ciclo, configurar compartilhamento | Parcialmente, dimensionando corretamente a máquina e as configurações de lote |
| Metal | Preço do lingote, peso do tiro, corredor e massa de transbordamento | Sim, através do design do corredor e do portão |
| Acabamento | Sistema de revestimento, mascarar, contagem de luminárias por lote | Sim, especificando apenas o que a peça precisa |
| Conformidade | Manuseio de fusão, verificações químicas, rastreabilidade de lote | Raramente, e protege a parte, então faça um orçamento |
Um aviso honesto sobre a questão da conformidade. Se uma cotação para peças fundidas personalizadas chegar sem nenhum custo de manuseio de magnésio visível em qualquer lugar dela, pergunte como a loja pretende operar a liga. Ou a linha está oculta ou as peças serão fundidas da mesma forma que o alumínio é fundido. Ambas as respostas prevêem problemas de qualidade posteriormente.
Como realmente funcionam as quantidades mínimas de pedido
Existem quantidades mínimas de pedido porque a fundição sob pressão é um processo orientado pela configuração. Fusão, morrer pré-aquecido, qualificação de parâmetro, verificações do primeiro artigo, e a mudança de linha acontece uma vez por campanha de produção, independentemente de quantas peças se seguem. Uma fundição que avalia um pedido de 300 peças está cotando essa configuração em relação a trezentas unidades, e ninguém ganha essa aritmética. O magnésio adiciona sobrecarga fixa por meio do manuseio dedicado do fundido, o que torna os tamanhos de lote razoáveis mais importantes, não menos.
A política de MOQ publicada neste site é mais amigável para um primeiro programa pequeno do que sugere o mito do nível de peso. Não declara nenhuma quantidade mínima de pedido para os três primeiros pedidos, para que uma equipe possa testar a adequação e a resposta do mercado antes de comprometer o volume. Depois desses lotes de teste, ele lista 500 peças para produtos normais e 1,000 peças para produtos de pequeno porte. Leia isso como uma verdadeira rampa de acesso: a barreira é de primeira ordem, não é um piso que pune um piloto de peças fundidas personalizadas.
Dois cuidados pertencem aqui. Primeiro, um MOQ impresso no Página de perguntas frequentes não é o mesmo que um planejador honrará em uma linha ocupada. Confirme o número atual por escrito para sua liga e tamanho da peça. Segundo, compare a política com a forma como o fornecedor responde a uma consulta genuinamente pequena. Uma fundição que cita 300 peças de magnésio com uma face reta e uma linha de configuração clara estão lhe dizendo algo diferente daquela que se recusa a engajar abaixo de cinco dígitos.
Cinco alavancas que reduzem custos de baixo volume
Congele o design antes de morrer, então segure o congelamento. Cada revisão pós-corte é cobrada duas vezes, em aço e em cronograma. Se a geometria for genuinamente incerta, compre peças de protótipo por usinagem CNC primeiro e passe para a matriz somente quando o design for chato e estável. As listas de sites 3-, 4-, e usinagem de 5 eixos com tolerâncias de até ±0,02 mm exatamente para esse tipo de trabalho em ponte.
Simplifique os cortes inferiores no DFM, não em aço. Cada lâmina ou núcleo dobrável adiciona custo de ferramenta e um item de manutenção. Uma alteração no ângulo de saída ou um projeto de divisão e fixação geralmente exclui uma ação inteira. Pare de especificar tolerâncias demais. A fundição sob pressão mantém bem a forma quase final, e cada dimensão que deve ser usinada após a fundição adiciona um acessório, um programa, e uma inspeção. Aperte apenas as superfícies de contato e deixe o resto rodar como fundido.
Design para economia de metal. Corredor, transbordar, e a massa de biscoito sai da citação quando você encolhe. Compre a ferramenta uma vez e use-a em lotes. Amortização pune um novo dado por piloto. Planeje a família de produtos em torno de uma ferramenta onde você possa, e volume de sequência para que a mesma matriz alimente lote após lote, em vez de ficar ociosa entre as execuções.
Uma forma trabalhada sem preços inventados
Siga o formato de uma decisão sobre peças de fundição sob pressão personalizadas sem inventar números. Pegue uma caixa AZ91D de 800 gramas. De acordo com a política publicada que está bem dentro da faixa de produto normal, para que um piloto de primeira ordem possa começar pequeno e um lote subsequente possa se estabelecer no piso indicado. A cotação será dominada pela amortização de ferramentas nas unidades piloto, seguido pela conversão de tiro em uma máquina de câmara fria de média tonelagem, com custo de metal comparativamente pequeno. Os números das propriedades por trás dessa vantagem de peso são publicados no Propriedades físicas da Associação Internacional de Magnésio tabelas.
Os dois movimentos que mais alteram o número ficam no lado do ferramental. Excluir uma ação secundária por meio de uma alteração na linha de partição. Escolha cavidade única agora com um caminho escrito para duas cavidades quando o programa for dimensionado, em vez de pagar pela cavitação, o volume piloto não utiliza. A pilha de acabamento é a terceira alavanca. Uma caixa com revestimento em pó e uma caixa fundida com rebarbas podem diferir significativamente por unidade, e as equipes muitas vezes descobrem tarde que o requisito cosmético aplicado à amostra, não o produto.
Compare o mesmo desenho em alumínio e a peça de magnésio geralmente ganha no custo posterior baseado no peso, aproximadamente um terço mais leve com espessura de parede comparável. Perde ligeiramente em metal por quilograma e na disponibilidade do fornecedor. Para gerenciamento térmico, a condutividade muito mais alta do alumínio o mantém como a resposta certa, e o detalhamento do custo do alumínio cobre essa equação quando o calor, não em massa, é a restrição.
Antes de enviar a RFQ
Os erros mais baratos são aqueles detectados no arquivo que você envia. Uma investigação completa sobre magnésio traz um modelo 3D em STEP, IGS, ou X_T e um desenho 2D. Esse desenho deve separar as exigências de tolerância que importam daquelas que não importam.. Adicione uma faixa de volume anual honesta, intenção de revestimento, e o contexto regulatório. Programas automotivos envolvem uma IATF 16949 caminho, e todo o resto não precisa pagar pela cerimônia automotiva.
Se sua equipe não lançou antes, diga isso no e-mail. Os fornecedores que vale a pena usar tratam essa admissão como um convite do DFM, e o resto citará seu desenho exatamente tão mal quanto foi desenhado. A escolha da liga por trás da maioria dessas peças é abordada no Comparação AZ91D vs AM60B.
Para submeter um desenho a uma análise real de custo versus MOQ, envie-o através do página de contato para um orçamento e um relatório de análise DFM gratuito, os serviços que este site anuncia.
Perguntas sobre custo de magnésio e MOQ
A fundição sob pressão de magnésio é mais barata que o alumínio por peça??
Por quilograma, lingote de magnésio geralmente custa mais. Por parte, a lacuna diminui ou muda porque AZ91D em cerca de 1.8 g/cm³ usa cerca de um terço menos metal que o alumínio em 2.7 para a mesma geometria. A diferença dominante de baixo volume é a amortização de ferramentas, não metálico, além de se o fornecedor utiliza magnésio de forma contínua o suficiente para cotá-lo de forma justa.
O que é um MOQ realista para peças fundidas sob pressão de magnésio personalizadas?
Custo de configuração por campanha, não conta apenas parte, conduz a qualquer mínimo sensato. A política publicada deste site não lista MOQ para os três primeiros pedidos, então 500 peças para produtos normais e 1,000 para produtos de pequeno porte. Confirme o valor atual por escrito para sua liga e tamanho, porque uma página e um planejador de produção ocupado podem discordar.
Posso prototipar peças de magnésio antes de pagar pelas ferramentas?
Sim, e você deve pedir um, desde que o design ainda possa se mover. Protótipos usinados em CNC a partir do mesmo tarugo de liga validam o ajuste, envolvimento do tópico, e acabamento de aceitação sem comprometer o aço da matriz. A alternativa, uma ferramenta macia ou com inserção de alumínio, economiza calendário, mas multiplica surpresas quando a produção de aço é prejudicada por um design que os protótipos teriam congelado.
Por que as ferramentas dominam os custos de fundição sob pressão em pedidos pequenos?
Uma matriz é um custo fixo e um baixo volume é um denominador fixo, então o preço total da ferramenta é dividido em menos peças. Um pedido de 2.000 peças pode transportar mais ferramentas por unidade do que metal, conversão, e acabamento combinado. Essa aritmética é a razão pela qual a simplificação do DFM, uma estratégia de cavidade única, e um dado reutilizado em lotes é mais importante em um programa pequeno.
Considerações Finais
O magnésio em baixo volume é um problema de programação e amortização vestindo uma fantasia de materiais. O metal é leve e a escolha da liga é um trabalho resolvido. O dinheiro e o risco em peças fundidas personalizadas residem na ferramenta, a configuração, e uma sobrecarga de manuseio de fusão que não diminui. Leia o MOQ publicado e a política de prazo de entrega do fornecedor em relação ao que ele realmente cota para um pequeno piloto. Congelar o desenho antes de o aço ser cortado. Então o programa de 2.000 peças deixa de ser um caso de caridade e passa a ser um trabalho agendado.










