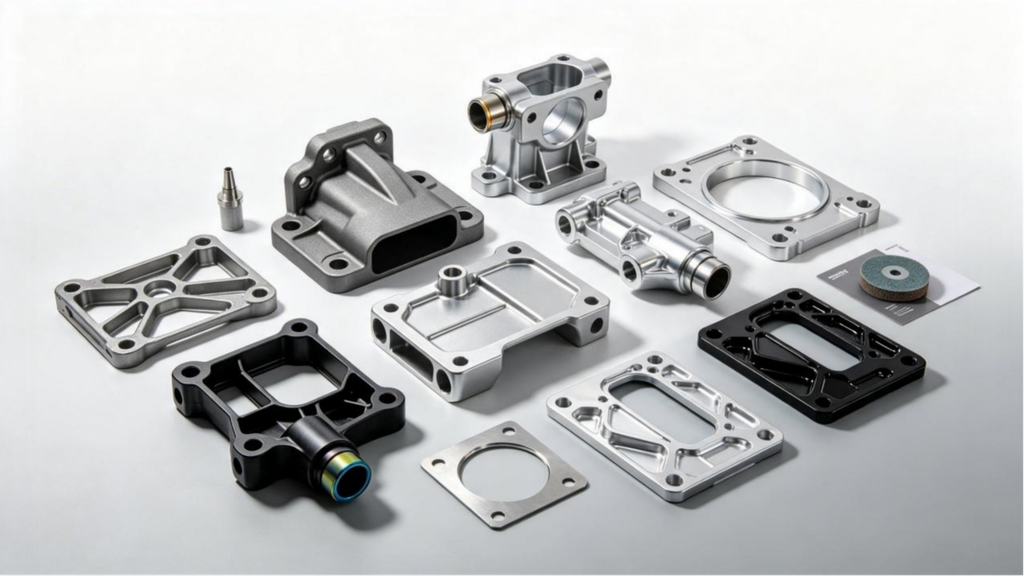
La gestione termica ora decide i limiti degli apparecchi di illuminazione a LED e dell’elettronica di potenza dei veicoli elettrici. Quando le temperature di giunzione salgono, l'emissione luminosa diminuisce, i condensatori del driver invecchiano più velocemente, e le celle della batteria si degradano in modo non uniforme. Il materiale che trasporta il calore fuori dall'involucro non è quindi una specifica dettagliata — è la scelta abilitante. Questo articolo spiega dove si adattano le leghe di alluminio ad alta conducibilità termica, come i gradi pressofusi come AlSi8, LHB1, e HA7-S sono paragonabili a quelli lavorati 6061, e quali controlli di processo mantengono valide le dichiarazioni di conduttività nella produzione.
Perché il calore è diventato il collo di bottiglia nella progettazione di LED ed veicoli elettrici
Un chip LED converte la maggior parte della potenza in ingresso in calore, e ogni 10°C di un aumento prolungato della temperatura di giunzione ne riduce visibilmente la durata. I pacchi batteria dei veicoli elettrici e i caricabatterie di bordo affrontano la stessa equazione con una posta in gioco più alta, perché i gradienti termici determinano lo squilibrio cellulare e l’invecchiamento precoce. In entrambi i casi l'alloggiamento stesso costituisce il percorso termico primario: il calore deve viaggiare attraverso la parete dell'alloggiamento verso le alette o una piastra fredda prima di raggiungere l'aria ambiente.
Ciò rende la conduttività termica della lega dell’alloggiamento un parametro a livello di sistema. Un alloggiamento che conduce male il calore costringe i progettisti ad aggiungere un'area delle alette, potenza della ventola, o margini di declassamento — il tutto costa più di quanto avrebbe comportato l'aggiornamento della lega. Per contesto sui gradi di colata standard, Nostro guida all'ADC12, A380, A360, e leghe ENAC copre i casi in cui la chimica convenzionale ha il sopravvento.
IL 6061 Segno di riferimento: Eccellente conduttività, Processo sbagliato
La lega di alluminio 6061 cifra di conducibilità termica di circa 167 W/m·K (Temperamento T6) è il numero con cui è cresciuta la maggior parte degli ingegneri termici, e per una buona ragione: 6061 macchina per piastre in eccellenti piastre fredde e diffusori di calore. Il limite è la produzione, non prestazioni. 6061 è una lega per lavorazione plastica con un ampio intervallo di solidificazione, quindi si strappa anziché scorrere in una macchina per pressofusione, e non può riempire la parete sottile, geometria ad alta densità richiesta dagli alloggiamenti per LED ed EV.
Lavorazione di un alloggiamento da 6061 la piastra acquista anche la conduttività a un prezzo al pezzo che ha senso solo in bassi volumi, perché la maggior parte della billetta diventa truciolo. Per volumi annuali superiori a qualche migliaio di pezzi, l'economia si sposta decisamente verso il casting.
AlSi8, LHB1, HA7-S: Leghe pressofuse costruite per il calore
Le leghe per pressofusione ad alta conduttività affrontano il problema dal punto di vista chimico. Le leghe da colata ordinarie portano 9–12% silicio per la fluidità, ma il silicio disciolto nel reticolo di alluminio disperde gli elettroni che trasportano il calore. I gradi ad alta conduttività tagliano il silicio a livelli molto bassi e trattengono impurità come il ferro, nichel, e zinco in finestre strette, che è ciò che sblocca le loro prestazioni: custodie pressofuse in AlSi8, LHB1, e HA7-S raggiungono una conduttività termica fino a 200 Con/(M·K) — una cifra che corrisponde o supera la lega di alluminio 6061 punto di riferimento della conducibilità termica pur rimanendo completamente pressocolabile.
Il mestiere dell'ingegneria è reale e dovrebbe essere dichiarato chiaramente: con meno silicio, queste leghe sono meno tolleranti nello stampo. Richiedono un controllo più rigoroso della chimica di fusione, temperature dello stampo disciplinate, e simulazione del processo durante la progettazione degli utensili. Una fonderia che esegue già controlli spettrometrici e simulazioni di flusso può mantenerli in una produzione stabile; uno che non può lottare con le chiusure fredde sulle pareti delle pinne.
Applicazioni per alloggiamenti LED: Pinne, Sigillatura, e mantenimento del lume
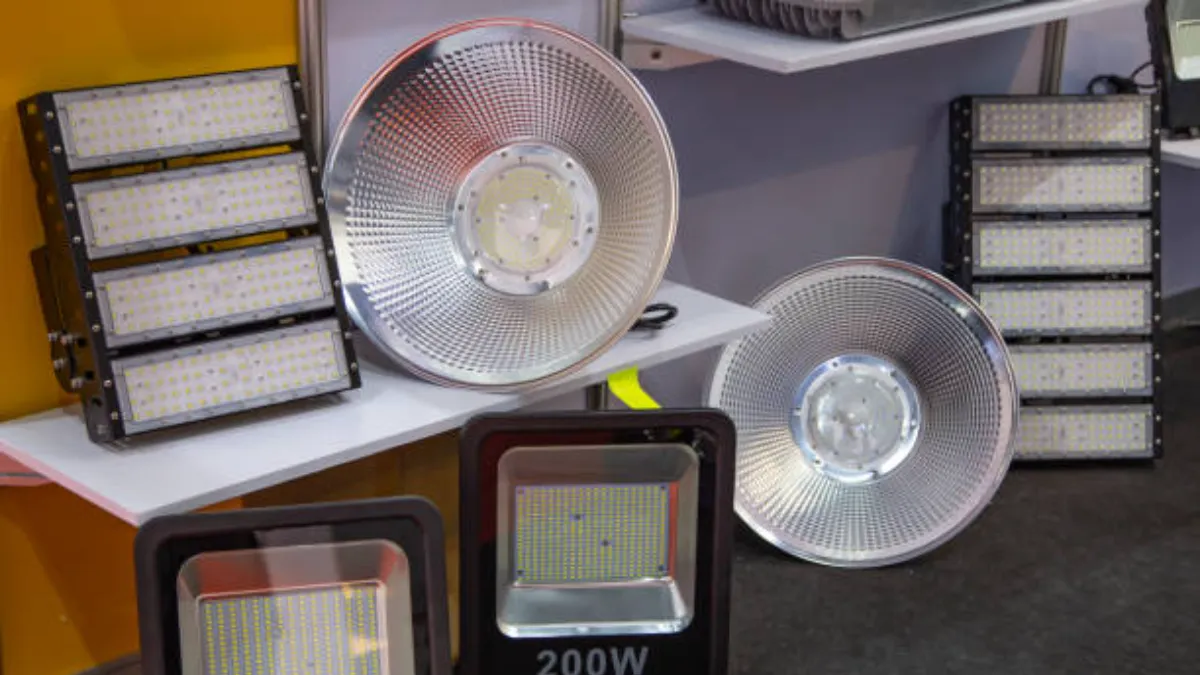
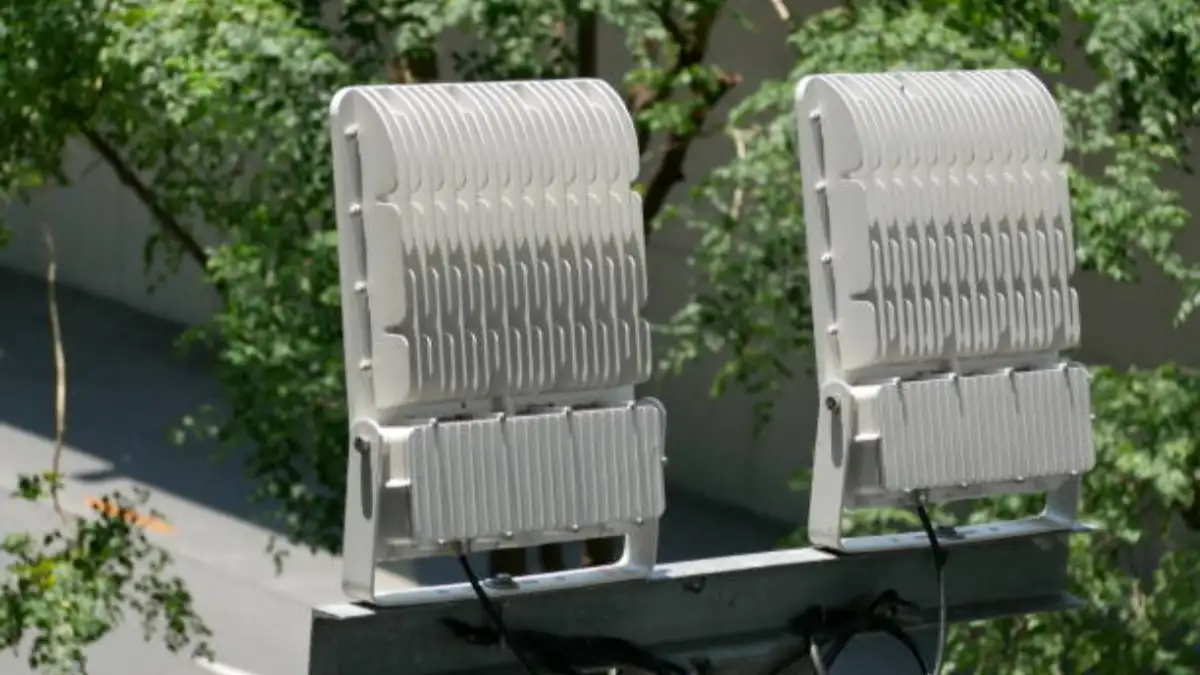
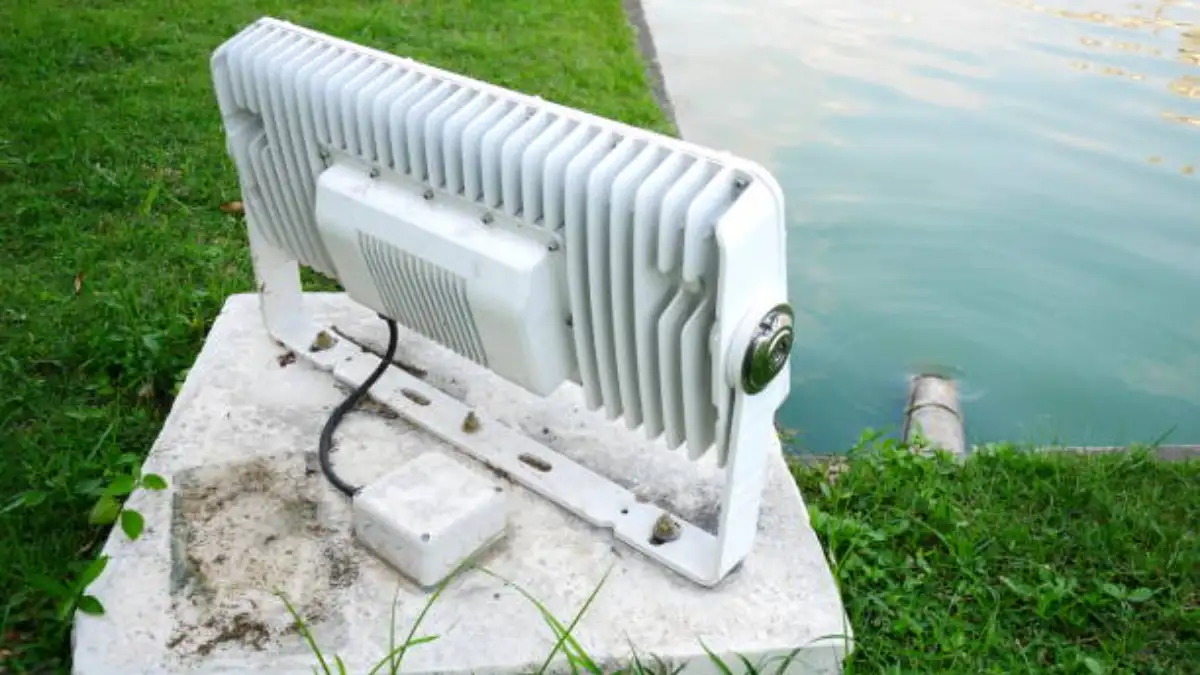
Gli apparecchi LED per esterni sono l'applicazione di punta. Un alloggiamento LED pressofuso in una lega ad alta conduttività sposta il calore dall'MCPCB attraverso la struttura delle alette più velocemente, mantenendo la temperatura di giunzione più bassa con lo stesso numero di alette — o consentire ai progettisti di eliminare alette e peso per raggiungere un obiettivo di costo dell'apparecchio di illuminazione. Una temperatura di giunzione inferiore si traduce direttamente in un deprezzamento più lento dei lumen, che è il valore effettivamente acquistato dagli specificatori di illuminazione metrica. Puoi vedere esempi di produzione nel nostro Portafoglio di componenti per illuminazione a LED.
Il servizio all'aperto aggiunge un requisito di sigillatura. Gli alloggiamenti IP65 e IP67 devono superare i test di tenuta d'aria e di immersione in acqua, e il getto stesso deve essere privo di porosità passante che creerebbe un percorso di perdita. Il rilevamento delle perdite di elio e il test della pressione dell'aria nella scatola del vuoto verificano ciascuna famiglia di alloggiamenti prima del rilascio, perché una lega ottimizzata per la conduttività non ha alcun valore se l'alloggiamento piange nella prima stagione dei monsoni.
Applicazioni per veicoli elettrici e batterie: L'IATF 16949 Sbarra
I programmi EV alzano nuovamente l’asticella. Coperchi del vano batteria, alloggiamenti degli inverter, e gli scudi motore in leghe ad alta conduttività devono soddisfare i requisiti del sistema di qualità automobilistico — che per un fornitore OEM qualificato significa IATF 16949 controllo di processo certificato dalla fusione alla spedizione. Due esigenze dominano il lavoro quotidiano:
Pulizia e densità. I clienti del settore automobilistico specificano i limiti di pulizia che le parti in entrata devono soddisfare, verificato da sistemi automatici di estrazione e analisi della pulizia, mentre i test sulla densità dell'idrogeno della massa fusa mantengono la porosità interna al di sotto dei livelli che ridurrebbero sia la conduttività che la tenuta alla pressione.
Unione e tracciabilità. La saldatura per attrito unisce le metà dell'alloggiamento fuso senza introdurre i vuoti che la saldatura per fusione lascia nelle leghe ad alto contenuto di silicio, e l'ispezione della sezione metallurgica al microscopio conferma il giunto. I codici marcati al laser collegano ogni alloggiamento ai dati di fusione e di processo attraverso il sistema MES, quindi una domanda sul campo tre anni dopo riconduce a una specifica finestra di produzione.
Controlli di processo che mantengono elevata la conduttività
La conduttività non è solo chimica; è ciò che la fonderia fa successivamente alla fusione. L'idrogeno disciolto forma pori che interrompono i percorsi del calore, quindi la densità dell'idrogeno fuso viene misurata anziché ipotizzata. I resi riciclati vengono fusi e raffinati in un forno centrale con chimica controllata invece di essere rifusi frammentariamente in ciascuna macchina. E perché il margine in mezzo 190 E 200 W/m·K vive in oligoelementi, la chimica del processo viene controllata ogni due ore rispetto allo spettrometro, non una volta per turno.
Gli acquirenti possono verificare tutto ciò senza crederci: i rapporti sui test delle materie prime accompagnano le spedizioni senza alcun costo, affermando l'effettiva chimica del calore da cui provengono le tue parti. Elementi rilevanti per la conduttività (silicio, ferro, rame) sono elencati, in modo che il tuo team entrante possa verificarli rispetto alle specifiche concordate. IL panoramica dell'officina mostra il forno fusorio centrale, laboratorio spettrometrico, e il centro di ispezione in cui vengono eseguiti tali controlli.
Scegliere tra 6061 e getti ad alta conduttività
La tabella seguente riassume quando ogni percorso vince. Si presuppone che la geometria dell'alloggiamento sia favorevole al casting; se la parte è una piastra semplice, lavorazione 6061 rimane una scelta legittima a basso volume. Trattare qualsiasi numero della scheda tecnica di conducibilità come provvisorio finché non viene confermato a livello di fusione: i gradi speciali vengono verificati per calore con registri spettrometrici, non campioni di laboratorio.
| Materiale / Itinerario | Conducibilità termica (ca.) | Libertà della geometria | Costo a volume | Migliore adattamento |
|---|---|---|---|---|
| 6061-T6 lavorato | ~167 W/m·K | Limitato dall'accesso alla taglierina | Alto (perdita di chip) | Piatti freddi a basso volume, blocchi semplici |
| ADC12 pressofuso | ~90–100 W/m·K | Eccellente a parete sottile | Basso | Alloggiamenti orientati ai costi senza obiettivi termici |
| AlSi8 il cast | ~180 W/m·K | Eccellente a parete sottile | Basso-moderato | Driver LED, piastre termiche |
| LHB1 / HA7-S pressofuso | fino a ~200 W/m·K | Eccellente a parete sottile | Basso-moderato | Alloggiamenti per apparecchi LED, Alloggiamenti per veicoli elettrici |
Se il tuo disegno porta un obiettivo di resistenza termica, il modo più veloce per prendere una decisione è uno scambio DFM con la fonderia che lo verserà — inviare il disegno e il target tramite il ns pagina dei contatti e la raccomandazione sulla lega ritorna con la citazione.
FAQ
Qual è la conduttività termica della lega di alluminio 6061?
6061 nel temperamento T6 conduce approssimativamente 167 W/m·K, che lo ha reso il punto di riferimento predefinito per dissipatori di calore e piastre fredde lavorati. Il vincolo è il processo, non il numero: 6061 è una lega lavorata che non può essere pressofusa ad alta pressione, quindi realizzarlo in un alloggiamento complesso significa normalmente lavorare da lamiera con un costo pezzo elevato.
Come si realizza la pressofusione di AlSi8, Portata LHB1 e HA7-S 200 Con/(m·K)?
Hanno tagliato il silicio molto al di sotto del 9–12% delle leghe di colata standard e trattengono gli elementi impuri in finestre strette. Poiché il silicio disciolto disperde gli elettroni che trasportano il calore, la chimica a basso contenuto di silicio aumenta la conduttività verso il 200 Con/(M·K) soffitto. Il mestiere è un processo di casting meno indulgente, ecco perché questi gradi richiedono controlli chimici tramite spettrometro ogni due ore e una gestione disciplinata della fusione.
Le custodie ad alta conduttività sono compatibili con la tenuta IP65/IP67?
SÌ, a condizione che i casting siano verificati, non scontato. La porosità passante è il rischio di perdite in qualsiasi pressofusione, pertanto, prima del rilascio, le famiglie di apparecchi di illuminazione vengono controllate con tester di tenuta dell'aria e apparecchiature a elio con scatola a vuoto. I design degli alloggiamenti che integrano le scanalature della guarnizione e le superfici di tenuta lavorate soddisfano i requisiti di immersione IP65 e IP67 con leghe ad alta conduttività proprio come fanno le fusioni convenzionali.
Da quando dovrebbe spostarsi una parte del veicolo elettrico 6061 ad una lega fusa ad alta conduttività?
Muoviti quando si accumulano tre condizioni: la geometria ha pareti sottili o alette complesse, il volume annuo supera alcune migliaia di pezzi, e l'obiettivo termico si trova tra ciò che fornisce ADC12 e ciò che è completamente lavorato 6061 costerebbe. Qualità pressofuse come AlSi8, LHB1, e HA7-S forniscono quindi una conduzione quasi 6061 con l'economia del casting, sotto la IATF 16949 controllo di processo per programmi automobilistici.