
Uno stampo per pressofusione di zinco è uno degli strumenti più longevi in una fonderia. È anche uno dei più comunemente abusati. Lo stesso blocco di dado H13 che una cellula disciplinata esegue oltre un milione di colpi lo farà, in un negozio più sciatto, scendi con il controllo del calore a una frazione di quella vita. Viene tirato per la riparazione di emergenza della saldatura, poi demolito per creare un cratere di erosione che nessuno notò finché le parti non iniziarono a perdere metallo.
La differenza raramente è la lega, la macchina, o il prezzo pagato per lo strumento. È cadenza di manutenzione e disciplina del processo, applicato noiosamente, turno dopo turno. Gli acquirenti che capiscono dove va effettivamente la vita negoziano accordi migliori sugli strumenti, costo per parte inferiore a volume, e molte meno interruzioni a sorpresa nel mezzo della campagna.
Questa guida copre ciò che uccide le matrici di zinco e gli intervalli di manutenzione che le mantengono in vita. Valuta anche quanto la dichiarazione di estensione della vita degli utensili di pressofusione sia un vero calcolo aritmetico piuttosto che l'ottimismo del fornitore. Si chiude con le domande sugli utensili che appartengono alla RFQ.
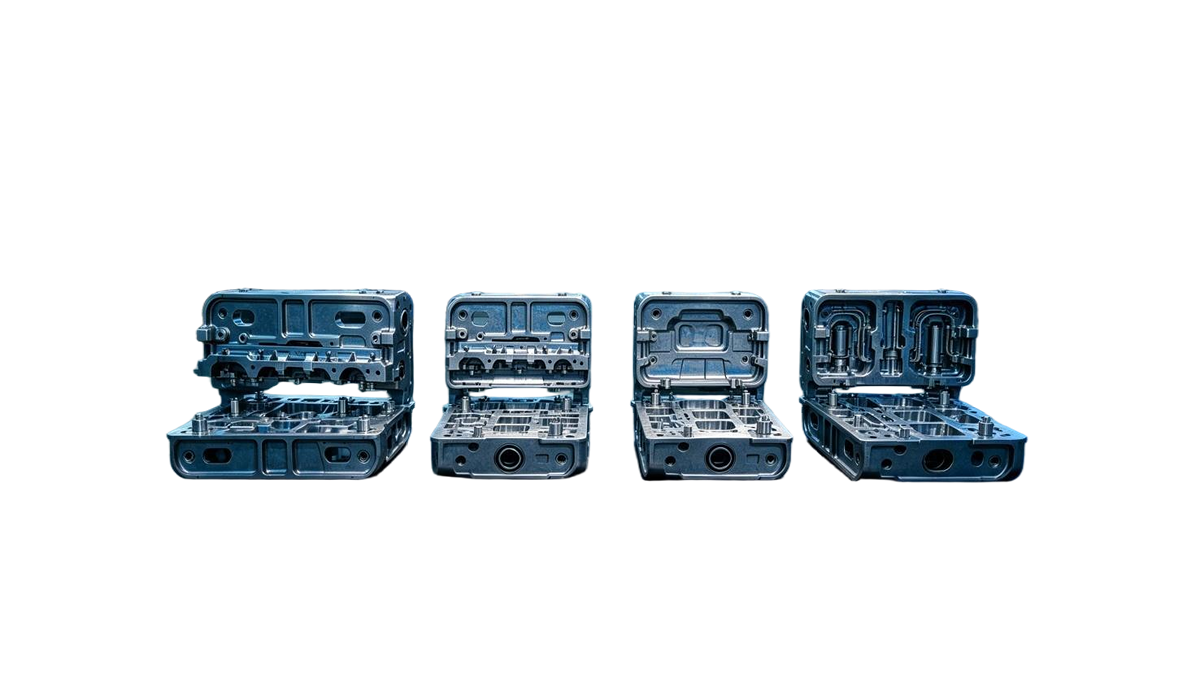
Perché le trafile in zinco sopravvivono alle trafile in alluminio
Lo zinco funziona a camera calda a circa 380 A 430 °C. I versamenti della camera fredda in alluminio siedono nel 650 A 720 Banda °C. A quelle temperature l'alluminio dissolve il ferro dalla faccia dello stampo. Questa dissoluzione è la causa principale della saldatura dello stampo e del severo controllo del calore che blocca molti stampi in alluminio nelle poche centinaia di migliaia di colpi. Lo zinco non attacca l'acciaio per utensili in modo così aggressivo. IL guida alla pressofusione a camera calda su questo sito copre il processo alla base di tale intervallo di temperatura.
Questo vantaggio metallurgico è ciò che rende le operazioni imprudenti così costose. Riferimenti standard pressofusione, ad esempio Panoramica sulla pressofusione di ScienceDirect di Elsevier, mettere le matrici in acciaio riutilizzabili a circa centomila colpi per l'alluminio e oltre un milione per lo zinco. Viene quindi costruito uno stampo in zinco per sopravvivere a una lunga campagna. Gli smontaggi prematuri di solito sono riconducibili a cause prevenibili piuttosto che all'acciaio stesso. Quelli comuni sono lo shock termico causato da uno stampo non preriscaldato, accumulo di zinco rimasto sulla cavità, e un dado che correva ben oltre la sua finestra di riduzione dello stress perché tirarlo sembrava costoso.
Ciò che effettivamente uccide un dado di zinco
Quattro modalità di guasto rappresentano la maggior parte delle terminazioni dello stampo in zinco, e ognuno lascia una firma diversa sullo strumento.
Controllo del calore. Questa è la sottile rete di crepe superficiali che alla fine rilascia piccole scaglie di acciaio nella fusione. È guidato da ripetuti cicli termici e accelerato dalle partenze a freddo, raffreddamento ad acqua troppo aggressivo, e ho saltato il preriscaldamento. È il principale limitatore della durata dello stampo in generale nella pressofusione, e il motivo per cui esistono intervalli di ristrutturazione.
Erosione e lavaggio al cancello. Il metallo che entra nella cavità a velocità eccessiva taglia l'acciaio come un lento getto d'acqua. Il primo segno è luminoso, depressione dall'aspetto lucido vicino al canale di colata o al taglio del canale. La conseguenza del lancio è flash, riporto di metallo, e dimensioni alla deriva.
Accumulo di zinco e saldatura. Lo zinco non mangia l'acciaio per utensili come fa l'alluminio, ma si appoggia su di esso. I residui di zinco non rimossi sulla cavità agiscono come isolante, distorce le dimensioni della cavità, e può strappare l'acciaio dal dado quando cade nel colpo.
Usura meccanica. Diapositive, sollevatori, facce della linea di divisione, e i perni di espulsione sopportano l'abuso. Indossarlo da solo raramente conclude un dado. Linee di divisione usurate, accumuli ignorati e controllo termico non controllato delle campagne finali insieme.
Selezione dell'acciaio per utensili e tempra iniziale
Il materiale predefinito dello stampo per la lavorazione a camera calda dello zinco è l'acciaio per lavorazioni a caldo al cromo-molibdeno-vanadio: H13 nel sistema statunitense, 1.2344 in quello europeo, e SKD61 nella qualità giapponese. Le cavità di zinco tipicamente corrono qua e là 46 A 52 HRC. È abbastanza duro da resistere all'usura e all'adesione, e sufficientemente resistente affinché il ciclo termico non propaghi le crepe superficiali.
Due decisioni fondamentali contano prima che lo stampo veda il metallo fuso. Primo, la durezza deve essere verificata sull'inserto finito anziché ricavata da un certificato di fabbrica. Secondo, lo stampo dovrebbe ricevere uno stato iniziale di distensione dopo la lavorazione. Gli strati interessati dall’elettroerosione e induriti portano con sé uno stress residuo che il ciclo termico si trasformerà in crepe. Saltare quel primo temperamento è il modo in cui uno stampo ben fatto sviluppa il controllo termico iniziale che nessuno può spiegare al momento dello smontaggio.
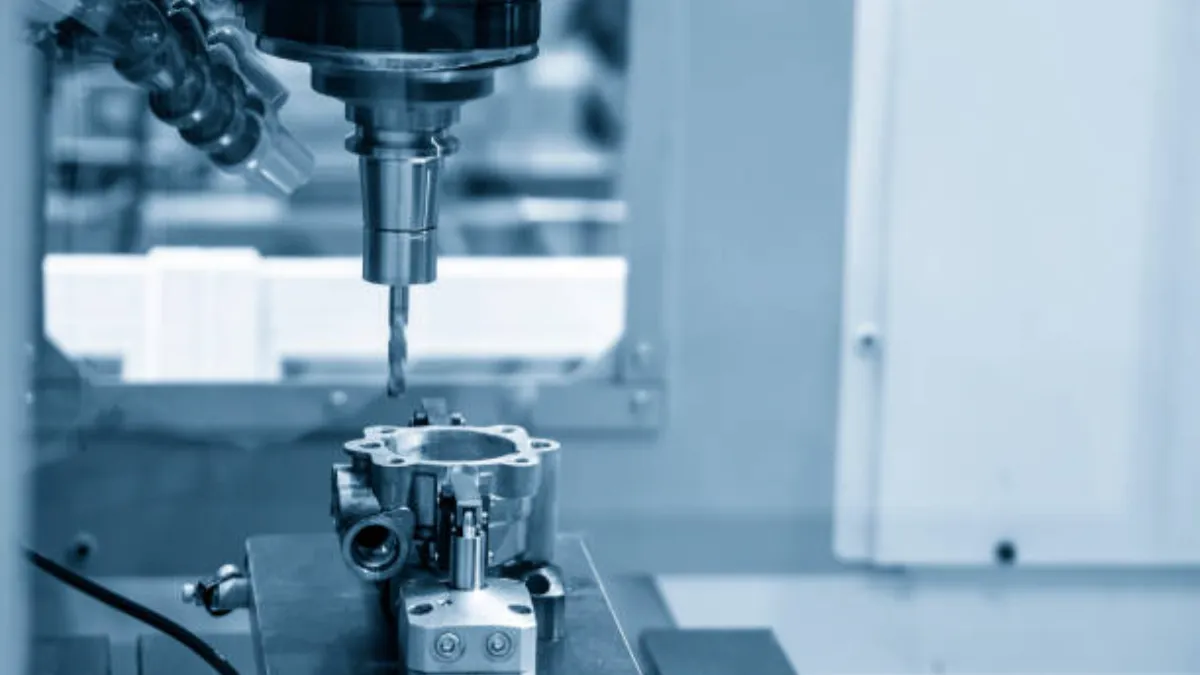
Cadenza di manutenzione che si ripaga da sola
Estendere la durata degli utensili di pressofusione è principalmente un problema di pianificazione. Gli intervalli nella tabella seguente sono intervalli di lavoro tipici per gli utensili per zinco a camera calda. I numeri giusti dipendono dal conteggio delle cavità, geometria della parte, e dimensione del tiro, e devono essere concordati per iscritto prima del taglio dell'utensile. Un fornitore che non si impegna a rispettare un intervallo per iscritto ti sta dicendo che la vita dello stampo non viene gestita.
| Pratica | Intervallo tipico | Obiettivi | Modalità di errore impedita |
|---|---|---|---|
| Pulire la cavità e lubrificare le guide a ogni turno | Ogni turno | Pellicola di zinco, confisca | Accumulo, usura meccanica |
| Ispezionare i tagli del cancello e della guida | Ogni qualche migliaio di scatti | Lavaggio anticipato | Erosione del cancello |
| Tempera di distensione | Ogni 5,000 A 15,000 colpi | Tensioni residue accumulate | Controllo del calore |
| Rimuovere l'accumulo, cavità lucidante, ritrattare la superficie | Primo controllo in rete o in base al piano della campagna | Micro-crepe, adesione | Controllare la crescita e la saldatura |
| Rinnovo o sostituzione completa dell'inserto | Fine della campagna | Deriva dimensionale | Tutti e quattro, ripristinato al livello di base |
L'intervallo di rinvenimento è l'argomento più discusso perché costa tempo di produzione. È anche l’elemento con la leva più alta nell’elenco. Il sollievo dallo stress recupera ripetutamente la tenacità superficiale che il ciclo termico sta erodendo, e le matrici tenute all'interno della finestra ritardano la rete di crepe che costringe alla ricostruzione. L'acquirente dovrebbe chiedere per iscritto a quale intervallo il fornitore si impegna.
Controlli lato macchina che proteggono lo stampo
Un dado che lascia perfettamente la stanza degli attrezzi può comunque essere distrutto dalla cella in cui atterra. Quattro comandi a bordo macchina trasportano la maggior parte del carico.
Temperatura della pentola e della manica. Lo zinco mantenuto troppo caldo accelera l'accumulo e il carico termico. La fascia di lavoro sul collo di cigno e sul crogiolo è stretta. Gestione della temperatura nei tempi di inattività, far cadere il calore della manica durante le pause invece di cuocere l'acciaio, fa parte della disciplina.
Preriscaldare la matrice. L'avviamento a freddo di una matrice in zinco provoca uno shock termico nella cavità fin dal primo colpo. Il preriscaldamento è economico; la rete di controllo che impedisce non lo è.
Strategia di raffreddamento. Le linee d'acqua che corrono su stampi inattivi o inondano l'acciaio freddo scuotono la cavità. Il controllo della temperatura dello stampo dovrebbe mantenere la superficie di lavoro nella fascia progettata, stabile piuttosto che freddo.
Stabilità del tempo di ciclo. Un ciclo di deriva modifica la quantità di calore trattenuta dal dado tra i colpi. Mantenere la variazione del ciclo entro una tolleranza ristretta è un controllo tanto sulla durata dello stampo quanto sulla produttività.
Scelte progettuali che aggiungono scatti in anticipo
La durata della matrice è in parte specificata prima del taglio dell'acciaio. I limiti di velocità del cancello rispettati nella progettazione del canale proteggono la cavità dal lavaggio. I raggi generosi negli angoli in cui si concentra lo stress impediscono alle crepe di avere un punto di inizio. Le sezioni soggette ad usura inseribili attorno a cancelli e slitte trasformano una futura ricostruzione in uno scambio di parti anziché in un nuovo stampo. IL guida del materiale pressofuso di zinco su questo sito copre le decisioni sulla geometria che modellano sia la parte che l'utensile.
Il conteggio delle carie è un mestiere onesto. Più cavità significano più produzione per ora di stampa e più area di controllo termico da mantenere, così single- e i design a doppia cavità rimangono l'impostazione predefinita per gli utensili destinati a funzionare per anni. L'analisi del flusso di stampo appartiene a questa conversazione. La simulazione di riempimento sulla geometria reale mostra dove lo stampo vedrà i punti caldi, trascinamento, e flusso erosivo prima che venga trasformato in acciaio costoso.
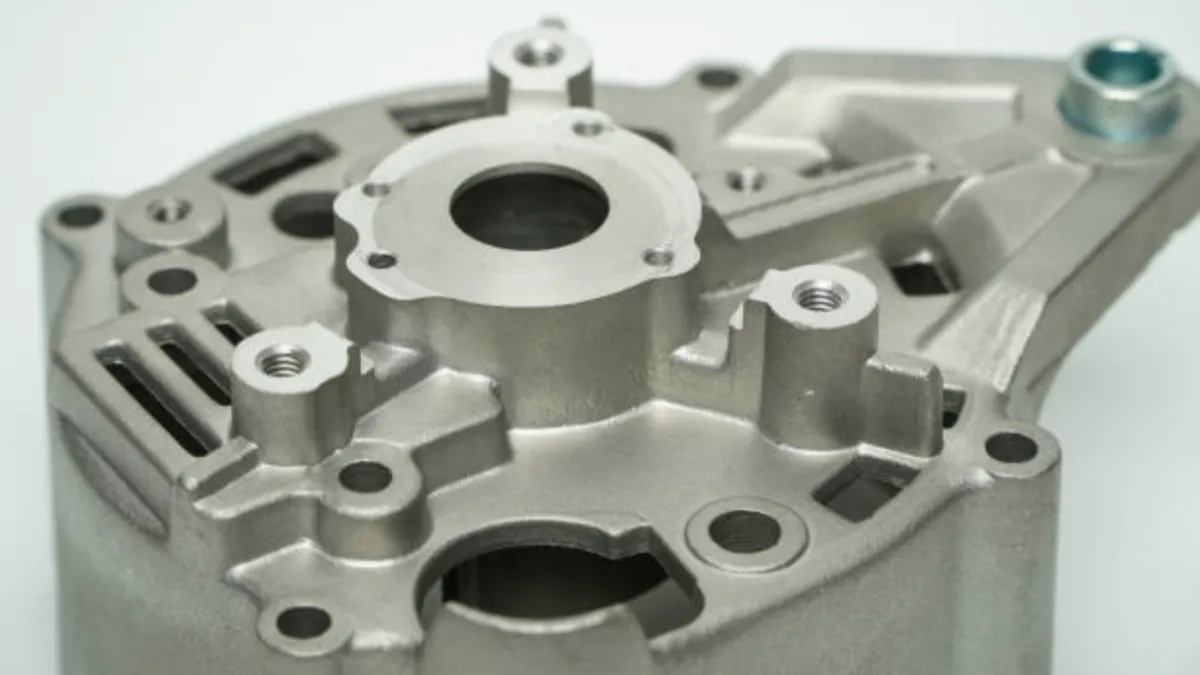
L'aritmetica dietro i colpi extra
Le affermazioni di prolungare la durata degli utensili di pressofusione di una percentuale fissa meritano la decostruzione piuttosto che una rondine. L'aritmetica è semplice una volta comprese le modalità di guasto. Un dado tirato alla prima rete di assegni visibile, invece di correre a sfaldarsi, recupera la finestra di ristrutturazione. Le cavità rigenerabili ritornano in servizio dopo la lucidatura e il rinvenimento, mentre le fustelle passano davanti a quella finestra e vanno a rottamare.
Uno stampo tenuto all'interno della finestra di tempra ritarda in primo luogo la rete. Uno stampo con una disciplina di accumulo pulita e un preriscaldamento onesto evita i due acceleranti che dimezzano l'intervallo tra i controlli. Impila queste tre pratiche contro una cellula di base che le esegue tardi o non le esegue affatto, e un guadagno a due cifre nei tiri è realistico piuttosto che promozionale. Le affermazioni esagerate sono quelle che promettono lo stesso guadagno sugli strumenti che già gestiscono correttamente le pratiche.
La leva lato acquirente è un accordo sugli strumenti che definisce gli intervalli di manutenzione, tiene un segnalino colpo sul dado, e rende la ristrutturazione un elemento pubblicitario pianificato anziché un'emergenza. I calcoli sul costo per parte non perdonano. Utilizzando lo stesso stampo il 30% in più si distribuisce il costo dell'utensileria su un 30% in più di parti, riducendo il costo ammortizzato degli utensili per pezzo di circa un quarto. Questo è l'intero business case, ed è aritmetica piuttosto che ottimismo.
Acquistare utensili che si guadagnano la vita
Se stai acquistando pressofusi di zinco, le domande sugli utensili appartengono alla richiesta di offerta. Richiedere il grado di acciaio dello stampo e la durezza verificata, l'intervallo di rinvenimento impegnato, la responsabilità della ristrutturazione e la ripartizione dei costi, e il registro del conteggio dei colpi che il fornitore conserverà. Questi quattro elementi determinano la maggior parte della differenza tra un dado che raggiunge la sua vita nominale e uno che muore presto.
IL realizzazione di stampi di precisione Le pagine di questo sito descrivono la progettazione e la costruzione interna degli strumenti, che è ciò che consente alla ristrutturazione di attivare una pianificazione interna anziché una coda di fornitori esterna.
IL pagine dell'officina mostrare le linee di produzione e di attrezzaggio che fanno funzionare gli stampi, in modo che l'acquirente possa vedere le celle che il piano di manutenzione deve contenere.
Un piano concordato prima del primo colpo batte una riparazione negoziata durante un'interruzione. Quando il disegno è pronto e il piano di vita degli utensili no, invialo tramite il pagina dei contatti. Il pass DFM prezza il dado, la cavitazione, e il programma di manutenzione insieme.
Domande sulla durata degli strumenti di pressofusione
Quanto dovrebbe durare uno stampo per pressofusione di zinco?
Uno stampo a camera calda H13 ben mantenuto per lo zinco viene comunemente richiesto per le campagne che superano il milione di colpi, e gli stampi rigenerabili continuano oltre dopo la rilavorazione della cavità. Le variabili che lo decidono sono la disciplina termica attraverso il preriscaldamento e il raffreddamento, rimozione tempestiva degli accumuli, e la tempra di distensione eseguita all'interno della finestra concordata anziché dopo la comparsa delle crepe.
Che cos'è il rinvenimento e perché prolunga la durata dello stampo?
La tempra è un trattamento termico controllato a bassa temperatura che allevia lo stress accumulato nella cavità di acciaio durante la lavorazione, EDM, e ciclo termico. Eseguito su un intervallo di tiro definito, ripristina la tenacità superficiale e ritarda il controllo termico, la rete crack che pone fine alla maggior parte delle campagne. Uno stampo che salta il rinvenimento continua a funzionare mentre le sue microfessurazioni si sviluppano in modo invisibile.
Perché le matrici in zinco sopravvivono a quelle in alluminio?
Lo zinco viene versato in giro 380 A 430 °C e non scioglie il ferro dall'acciaio per utensili. Alluminio, A 650 A 720 °C, attacca chimicamente la faccia dello stampo e provoca saldature e controlli termici aggressivi. Questa differenza metallurgica è il motivo per cui gli utensili in zinco sono specificati per campagne da un milione di colpi, mentre gli stampi in alluminio in genere raggiungono una frazione di tale valore..
Dovrei pagare di più per l'acciaio per stampi su un progetto di zinco?
Paga prima per H13 verificato con durezza documentata e temperamento iniziale corretto, prima di pagare per aggiornamenti esotici. A temperature di zinco, la cadenza di manutenzione e la disciplina termica di solito battono le varianti in acciaio premium in termini di costo per colpo. Prenota materiali e trattamenti superficiali migliorati per i punti caldi identificati da uno studio sul flusso dello stampo, come inserti e cancelli, piuttosto che l'intero blocco.
Considerazioni finali
Gli utensili per la pressofusione di zinco sono un bene durevole che la maggior parte dei programmi pianifica o paga. L'acciaio, la temperatura di processo, e la metallurgia già favorisce lo zinco; le perdite derivano dal mancato preriscaldamento, accumulo ignorato, e il temperamento ha rinviato una campagna di troppo. Le pratiche che aggiungono colpi sono poco affascinanti ed economiche accanto a un nuovo dado.
Il compito dell’acquirente è rendere la vita una parola scritta piuttosto che una speranza. Dai un nome agli intervalli, mantieni il contatore dei colpi, dividere in anticipo i costi di ristrutturazione, e lasciamo che l'accordo sugli strumenti porti l'aritmetica. Uno stampo che funziona un terzo in più riduce il costo degli utensili per pezzo di circa un quarto. Questo divario viene deciso nel piano di manutenzione piuttosto che nell’ordine dell’acciaio.










