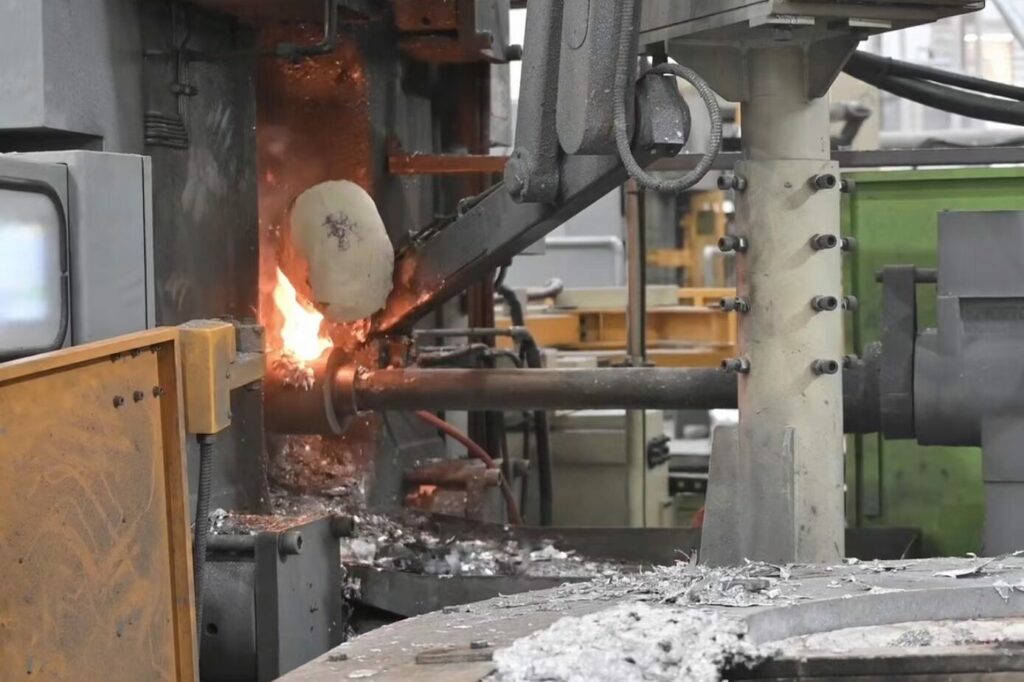
亜鉛ダイカスト金型は、鋳造工場で最も寿命の長いツールの 1 つです。. 最もよく悪用されるものの一つでもあります. 規律あるセルが 100 万回のショットを実行するのと同じ H13 ダイ ブロックでも、, 汚い店で, 寿命のほんの一部で熱チェックが必要になる. 緊急溶接修理のために引っ張られます, その後、ゲート侵食クレーターのためにスクラップされ、部品が金属を落とし始めるまで誰も気付かなかった.
違いは合金であることはほとんどありません, 機械, またはツールに支払った価格. それはメンテナンスの頻度とプロセスの規律です, 退屈に適用された, シフトに次ぐシフト. ダイの寿命が実際にどこに行くのかを理解しているバイヤーは、より良い工具契約を交渉します, 大量生産時の部品あたりのコストの削減, キャンペーン中の突然の停止もはるかに少なくなります.
このガイドでは、亜鉛ダイスを死滅させるものと、亜鉛ダイスを生かし続けるためのメンテナンス間隔について説明します。. また、ダイカスト金型の寿命延長に関する主張が、ベンダーの楽観論ではなく実際の算術によるものであるかどうかも検討します。. RFQ に含まれるツールに関する質問で終わります。.
なぜ亜鉛ダイスがアルミニウムダイスよりも寿命が長いのか
亜鉛はホットチャンバーをおよそ次の温度で稼働させます。 380 に 430 ℃. アルミニウムのコールドチャンバーが注がれます。 650 に 720 ℃バンド. これらの温度では、アルミニウムがダイ面から鉄を溶解します。. この溶解は、数十万回未満のショットで多くのアルミニウム ダイをキャップするダイのはんだ付けと厳しい熱チェックの根本的な原因です。. 亜鉛は工具鋼をそれほど積極的に攻撃しません. の ホットチャンバーダイカストガイド このサイトでは、その温度差の背後にあるプロセスを説明しています.
冶金学的に有利なスタートを切ることが、不注意な作業に大きなコストをもたらす原因となっている. 標準的なダイカストのリファレンス, のような エルゼビアの ScienceDirect ダイカストの概要, 再利用可能なスチール金型には、アルミニウムの場合は約 10 万ショット、亜鉛の場合は 100 万以上のショットが必要です. したがって、亜鉛ダイスは長期にわたる作戦に耐えられるように作られています。. 時期尚早な分解は通常、鋼材そのものではなく、予防可能な原因に遡ります。. 一般的なものは、予熱されていないダイからの熱衝撃です。, 亜鉛の蓄積が窩洞に残っている, そして、金型を引っ張るのは費用がかかりそうだったので、応力緩和ウィンドウをはるかに超えてしまいました.
実際に亜鉛ダイスを破壊するものは何ですか
亜鉛ダイ終端のほとんどは 4 つの故障モードで説明されます, そしてそれぞれがツールに異なる署名を残します.
ヒートチェック. これは、表面亀裂の微細なネットワークであり、最終的に鋳物に小さな鋼片が落ちます。. 繰り返しの熱サイクルによって駆動され、コールドスタートによって加速されます。, 過剰な水冷, 金型の予熱をスキップしました. これは、ダイカスト全般にわたる主要なダイ寿命リミッターです。, および改修間隔が存在する理由.
ゲートの浸食と洗浄. 過度の速度でキャビティに金属が進入すると、低速のウォータージェットのように鋼が切断されます。. 最初の兆候は明るいです, スプルーまたはランナーのカットイン近くの、磨かれたように見えるくぼみ. キャストの結果はフラッシュです, メタルキャリーオーバー, そして漂流する次元.
亜鉛のビルドアップとはんだ付け. 亜鉛はアルミニウムのように工具鋼を侵食しません, しかし、それはその上にプレートします. キャビティ上の除去されなかった亜鉛残留物は絶縁体として機能します, キャビティの寸法が歪む, スチールがショットに落ちると、ダイスからスチールが引き裂かれる可能性があります.
機械的摩耗. スライド, リフター, パーティングライン面, エジェクターピンは悪用に耐えます. 着用だけでダイスが終了することはほとんどありません. 摩耗したパーティング ライン、無視されたビルドアップ、およびチェックされていないヒート チェックがキャンペーンをまとめて終了します.
工具鋼の選択と初期焼き戻し
亜鉛ホットチャンバー加工のデフォルトの金型材料はクロム-モリブデン-バナジウム熱間加工鋼です。: 米国システムの H13, 1.2344 ヨーロッパのものでは, 日本グレードではSKD61. 亜鉛空洞は通常、周囲を走り回ります 46 に 52 HRC. 摩耗や付着の蓄積に耐えるのに十分な硬さです, 熱サイクルによって表面亀裂が伝播しないほど十分な強度を備えています.
金型に溶融金属が入る前に、2 つの基礎決定が重要です. 初め, 硬度は、工場の証明書から取得するのではなく、完成したインサートで検証する必要があります。. 2番, 金型は機械加工後に初期応力除去焼き戻しを受ける必要があります。. EDM の影響を受けて硬化した層には残留応力が生じ、熱サイクルによって亀裂が発生します。. 最初の焼き戻しをスキップすると、よく作られた金型が初期の熱チェックを行う仕組みが分解時に誰も説明できません.
十分に元が取れるメンテナンス頻度
ダイカスト金型の寿命を延ばすのは主にスケジュールの問題です. 以下の表の間隔は、ホットチャンバー亜鉛工具の一般的な作業範囲です。. 適切な数値はキャビティ数によって異なります, 部品の形状, そしてショットサイズ, 工具を切断する前に書面で同意する必要があります. 間隔を書面で約束しないサプライヤーは、ダイの寿命が管理されていないと言っていることになります。.
| 練習する | 一般的な間隔 | ターゲット | 障害モードの防止 |
|---|---|---|---|
| シフトごとにキャビティを清掃し、スライドに注油する | シフトごとに | 亜鉛皮膜, 発作 | 築き上げる, 機械的摩耗 |
| ゲートとランナーのカットインを検査する | 数千ショットごと | 早めの洗濯 | ゲート侵食 |
| ストレスリリーフテンパリング | 毎 5,000 に 15,000 ショット | 蓄積残留応力 | ヒートチェック |
| 蓄積物を除去する, ポリッシュキャビティ, 表面を再処理する | 最初にネットワークまたはキャンペーン プランごとを確認してください | マイクロクラック, 接着力 | 成長とはんだ付けの確認 |
| インサートの完全な修復または交換 | キャンペーンの終了 | 次元のドリフト | 4つすべて, ベースラインにリセット |
焼き戻し間隔は生産時間がかかるため、最も議論の余地があります。. リスト内で最もレバレッジが高いアイテムでもあります. 応力緩和により、熱サイクルによって侵食されている表面靭性が繰り返し回復されます。, 窓の内側に保持されたダイは、再構築を強制する亀裂ネットワークを遅らせます. 買い手はサプライヤーがどの間隔を約束するかを書面で尋ねる必要があります.
金型を保護する機械側制御
ツールルームを完璧な状態にしておいたダイでも、落ちたセルによって破壊される可能性があります。. 4 つのマシン側制御が負荷の大部分を担います.
ポットとスリーブの温度. 亜鉛を高温に保ちすぎると、蓄積と熱負荷が加速します. グースネックとるつぼの作業バンドはしっかりしています. アイドル時の温度管理, スチールを焼き付けるのではなく、休憩中にスリーブの熱を下げる, 規律の一部です.
金型予熱. 亜鉛ダイをコールドスタートすると、最初のショットからキャビティに熱衝撃が加わります. 予熱が安い; それが防ぐチェックネットワークはそうではありません.
冷却戦略. アイドル状態の金型上を流れる水ラインや冷たい鋼材が浸水すると、キャビティに衝撃が加わります。. ダイの温度制御は、作業面を設計されたバンド内に維持する必要があります。, 寒いというよりは安定している.
サイクルタイムの安定性. ドリフトサイクルにより、ショット間でダイが保持する熱量が変化します. サイクルの変動を厳しい公差内に維持することは、生産性を管理するのと同じくらいダイ寿命の管理にもつながります。.
ショットを早期に追加する設計の選択
金型の寿命は鋼材を切断する前に部分的に指定されます. ランナー設計ではゲート速度制限が尊重され、キャビティを洗浄から保護します. 応力が集中するコーナーに大きな半径を持たせることで、亀裂が発生するのを防ぎます。. ゲートとスライドの周囲に挿入可能な摩耗セクションにより、将来の再構築が新しい金型ではなく部品交換に変わります. の 亜鉛ダイカスト素材ガイド このサイトでは、部品と工具の両方を形成する形状の決定について説明します。.
キャビティ数は正直な取引です. キャビティの数が増えると、プレス時間当たりの生産量が増加し、維持するヒートチェック領域が増加します。, とても独身です- そして、ダブルキャビティ設計は、何年にもわたって使用されるツーリングのデフォルトのままです。. モールドフロー解析はこの会話に含まれます. 実際の形状での充填シミュレーションにより、金型のどこにホットスポットが発生するかを示します, 同調, 高価な鋼に機械加工される前の侵食性の流れ.
エクストラショットの背後にある算術
ダイカスト工具の寿命を一定の割合で延長するという主張は、鵜呑みにするのではなく解体に値する. 故障モードを理解すれば、計算は簡単です. 最初に目に見えるチェック ネットワークでダイスが引かれました, 剥がれ落ちる代わりに, 改修ウィンドウを回復します. 再生可能なキャビティは研磨と再焼き戻し後に使用可能に戻ります, 金型がその窓を通り過ぎる間、スクラップに行きます.
ダイがテンパリングウィンドウ内に保持されていると、そもそもネットワークが遅延します. クリーンなビルドアップ規律と誠実な予熱を備えた金型は、チェック間の間隔を半分にする 2 つの促進剤を回避します。. これら 3 つのプラクティスを、それを遅らせるかまったく行わないベースライン セルに対して積み重ねます。, ショット数の 2 桁の増加は宣伝というよりも現実的です. 誇張された主張は、すでに適切に実践されているツールに対して同じ利益を約束するものです.
購入者側のレバーは、メンテナンス間隔を指定するツール契約です。, ダイスでショットカウンターを維持する, 改修を緊急ではなく計画項目にします. 部品あたりのコストの計算は容赦ない. 同じ金型を 30% 長く稼働させると、工具コストが 30% 多くの部品に分散されます。, 部品ごとの償却工具コストを約 4 分の 1 に削減. それがビジネスケース全体です, それは楽観主義ではなく算術主義です.
一生モノの工具を購入する
亜鉛ダイカストを調達する場合, ツールに関する質問は RFQ に含まれます. 金型鋼のグレードと確認された硬さを問い合わせてください, コミットされたテンパリング間隔, 改修の責任と費用の分担, およびサプライヤーが保持するショット数の記録. これら 4 つの項目が、定格寿命に達するダイと早期に寿命を迎えるダイの違いのほとんどを決定します。.
の 精密金型製作 このサイトのページでは、社内ツールの設計と構築について説明しています, これにより、改修で外部ベンダーのキューではなく内部スケジューリングが有効になります。.
の ワークショップページ 金型を動かす生産ラインとツーリングラインを示す, 購入者が保守計画が保持する必要があるセルを確認できるようにする.
最初のショットの前に合意された計画は、停止中に交渉された修復を上回る. 図面は準備できているが、工具寿命計画がまだ決まっていない場合, を通じて送信してください お問い合わせページ. DFM パスはダイの価格を決定します, キャビテーション, メンテナンススケジュールも一緒に.
ダイカスト工具の寿命に関する質問
亜鉛ダイカスト金型の寿命はどのくらいですか?
亜鉛用のよくメンテナンスされた H13 ホットチャンバー ダイは、通常、100 万ショットを超えるキャンペーンに指定されています。, キャビティの再加工後も修復可能な金型は継続されます。. それを決定する変数は、予熱と冷却による熱規律です。, タイムリーな蓄積物の除去, 応力除去焼き戻しは、亀裂が生じた後ではなく、合意された範囲内で行われます。.
ダイテンパリングとは何ですか?なぜ金型の寿命を延ばすのでしょうか??
焼き戻しは、機械加工によってキャビティ鋼に蓄積された応力を軽減する、制御された低温熱処理です。, 放電加工, および熱サイクル. 定義されたショット間隔で実行されます, 表面の靭性を回復し、熱チェックを遅らせます。, ほとんどのキャンペーンを終了させるクラック ネットワーク. 焼き戻しを省略した金型は、微細な亀裂が目に見えないまま成長し続けます。.
なぜ亜鉛ダイスがアルミニウムダイスよりも寿命が長いのか?
周りに亜鉛が流し込まれている 380 に 430 °C で工具鋼から鉄を溶解しません. アルミニウム, で 650 に 720 ℃, ダイ面を化学的に攻撃し、はんだ付けと強力な熱チェックを引き起こします。. この冶金学的違いが、アルミニウム金型が通常その数分の一に達するのに対し、亜鉛金型が百万ショットキャンペーンに指定される理由です。.
亜鉛プロジェクトのダイス鋼にもっとお金を払うべきか?
文書化された硬度と正しい初期焼戻しを備えた検証済みの H13 を最初に支払います。, エキゾチックなアップグレードにお金を払う前に. 亜鉛温度で, メンテナンス頻度と熱規律は通常、ショットあたりのコストでプレミアムスチールのバリエーションを上回ります. モールドフロー研究で特定されたホットスポットに対してアップグレードされた材料と表面処理を予約します。, インサートやゲートなど, ブロック全体ではなく.
最終的な考え
亜鉛ダイカスト工具は耐久性のある資産であり、ほとんどのプログラムが計画または費用を払っています。. 鋼鉄, プロセス温度, そして冶金学はすでに亜鉛を支持しています; 損失は予熱をスキップしたことによるものです, 無視された蓄積, テンパリングが 1 つのキャンペーンの延期に長すぎた. ショットを追加する練習は、新しいダイの次には地味で安っぽい.
買い手の仕事は、人生を希望ではなく、書かれた言葉にすることです. 間隔に名前を付ける, ショットカウンターを維持する, 分割改修費を前払い, ツール契約に算術演算を含めます. 金型の稼働時間が 3 分の 1 になると、部品ごとの工具コストが約 4 分の 1 に削減されます。. その差は鋼材の発注ではなく保全計画で決まる.