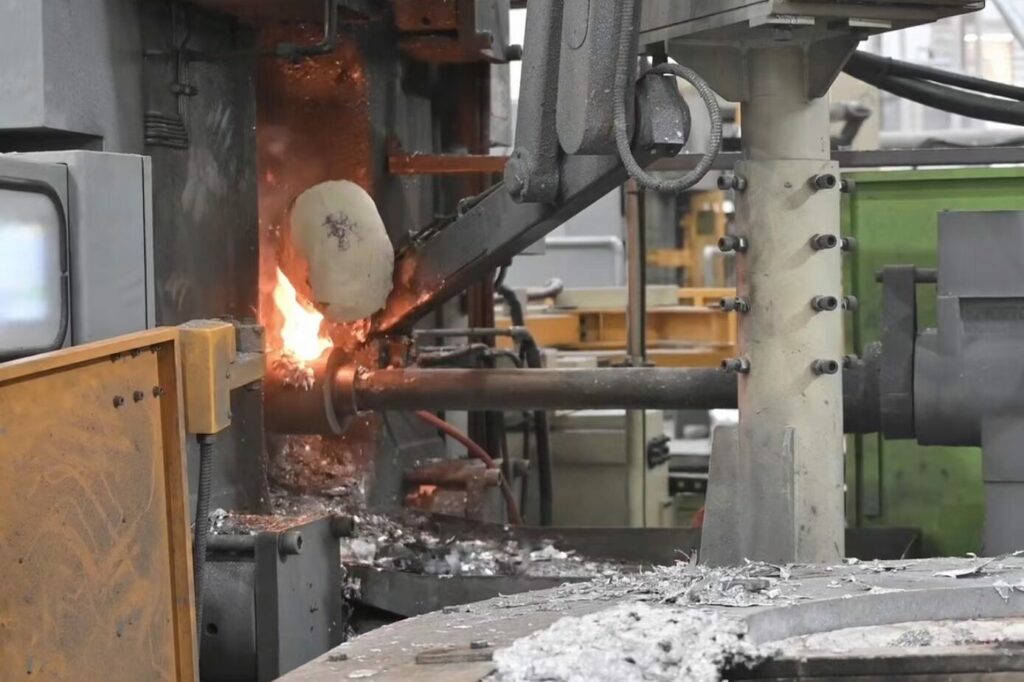
Форма для литья под давлением цинка — один из самых долговечных инструментов в литейном производстве.. Это также один из наиболее часто злоупотребляемых. Тот же блок штампов H13, который дисциплинированная ячейка выполняет более миллиона выстрелов, будет, в более неряшливом магазине, сходить с проверкой тепла за долю этого срока службы. Его достают для срочного ремонта сварки., затем списан из-за кратера от эрозии ворот, никто не заметил, пока детали не начали терять металл.
Разница редко заключается в сплаве, машина, или цена, уплаченная за инструмент. Это ритм обслуживания и дисциплина процесса., применяется скучно, смена за сменой. Покупатели, которые понимают, куда на самом деле идет жизнь, заключают более выгодные соглашения об инструментах., более низкая стоимость детали при большом объеме, и гораздо меньше неожиданных остановок в середине кампании.
В этом руководстве рассказывается о том, что убивает цинковые штампы, и о интервалах технического обслуживания, которые поддерживают их работоспособность.. Он также определяет, насколько заявления о продлении срока службы инструментов для литья под давлением являются реальной арифметикой, а не оптимизмом поставщиков.. Он завершается вопросами об инструментах, которые входят в запрос предложений..
Почему цинковые штампы переживают алюминиевые штампы
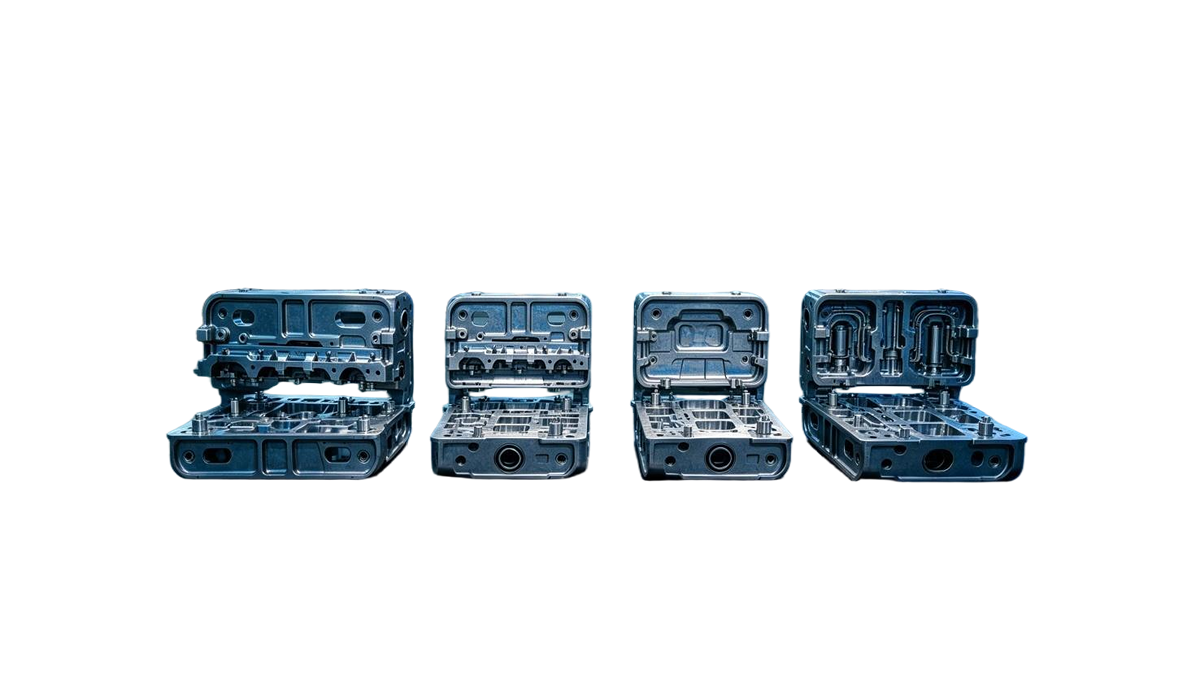
Цинк работает в горячей камере примерно 380 к 430 °С. Алюминиевая холодная камера разливается в 650 к 720 диапазон °С. При таких температурах алюминий растворяет железо с поверхности штампа.. Это растворение является основной причиной пайки штампов и жестких температурных проверок, из-за которых многие алюминиевые штампы выдерживают всего несколько сотен тысяч выстрелов.. Цинк не так агрессивно воздействует на инструментальную сталь.. The руководство по литью под давлением с горячей камерой на этом сайте рассказывается о процессе, лежащем в основе этого температурного разрыва..
Именно эта металлургическая фора делает небрежную работу столь дорогостоящей.. Стандартные ссылки на литье под давлением, такой как Обзор литья под давлением ScienceDirect от Elsevier, установите многоразовые стальные штампы примерно на сто тысяч выстрелов для алюминия и более миллиона для цинка. Таким образом, цинковая матрица рассчитана на то, чтобы выдержать долгую кампанию.. Преждевременный демонтаж обычно связан с предотвратимыми причинами, а не с самой сталью.. Распространенными из них являются термический удар от ненагретой матрицы., налет цинка остался в полости, и кубик пролетел далеко за окном для снятия стресса, потому что вытаскивание его выглядело дорого.
Что на самом деле убивает цинковую матрицу
Четыре режима отказа определяют большинство выводов цинковых матриц., и каждый оставляет на инструменте свою подпись.
Проверка тепла. Это тонкая сеть поверхностных трещин, из-за которой в отливку со временем попадают небольшие частицы стали.. Он приводится в движение повторяющимися термическими циклами и ускоряется при холодном запуске., чрезмерно агрессивное водяное охлаждение, и пропустил предварительный нагрев матрицы. Это главный ограничитель срока службы штампа при литье под давлением в целом., и почему существуют интервалы между ремонтами.
Эрозия и смыв у ворот. Металл, попадающий в полость с чрезмерной скоростью, режет сталь, как медленная струя воды.. Первый признак – яркий, полированное углубление возле врезки литника или направляющей. Последствием кастинга является вспышка, перенос металла, и дрейфующие размеры.
Наплавка цинка и пайка. Цинк не разъедает инструментальную сталь так, как алюминий., но он накладывается на него. Неудаленный остаток цинка в полости действует как изолятор., искажает размеры полости, и может вырвать сталь из матрицы, когда она попадет в выстрел.
Механический износ. Слайды, лифтеры, грани разъема, и выталкиватели принимают на себя злоупотребления. Износ сам по себе редко приводит к гибели кубика. Изношенные линии разъема, игнорируемые наросты, плюс неконтролируемая проверка тепла, завершающие кампании вместе..
Выбор инструментальной стали и начальный отпуск
Материалом штампа по умолчанию для работы в цинковой горячей камере является хромомолибденованадиевая сталь для горячей обработки.: H13 в системе США, 1.2344 в европейском, и SKD61 японского класса.. Цинковые полости обычно располагаются вокруг 46 к 52 СПЧ. Это достаточно сложно, чтобы противостоять износу и налипанию., и достаточно прочный, чтобы термоциклирование не приводило к распространению поверхностных трещин.
Два решения по фундаменту имеют значение, прежде чем матрица увидит расплавленный металл. Первый, твердость следует проверять на готовой пластине, а не брать из сертификата стана.. Второй, матрица должна пройти первоначальный отпуск для снятия напряжений после механической обработки.. Слои, подвергшиеся электроэрозионной обработке, и закаленные слои несут остаточное напряжение, которое при термоциклировании перерастет в трещины.. Пропуск этого первого закалки — вот как хорошо изготовленная матрица развивает раннюю термопроверку, которую никто не может объяснить при разборке..
Частота технического обслуживания, которая окупается
Продление срока службы инструментов для литья под давлением в основном является проблемой планирования.. Интервалы в таблице ниже представляют собой типичные рабочие диапазоны для инструментов для цинкования в горячей камере.. Правильные цифры зависят от количества полостей., геометрия детали, и размер кадра, и должно быть согласовано в письменной форме до резки инструмента. Поставщик, который не обязуется соблюдать интервал в письменной форме, сообщает вам, что срок службы матрицы не контролируется..
| Упражняться | Типичный интервал | Цели | Режим отказа предотвращен |
|---|---|---|---|
| Очищайте полость и смазывайте направляющие каждую смену. | Каждую смену | Цинковая пленка, захват | Наращивать, механический износ |
| Осмотрите врезки ворот и направляющих | Каждые несколько тысяч выстрелов | Ранняя стирка | Эрозия ворот |
| Закалка для снятия стресса | Каждый 5,000 к 15,000 выстрелы | Накопленное остаточное напряжение | Проверка тепла |
| Удалить наросты, полость полировки, повторно обработать поверхность | Первая проверка по сети или по плану кампании | Микротрещины, адгезия | Проверка роста и пайки |
| Полное восстановление или замена вкладыша | Конец кампании | Размерный дрейф | Все четыре, сброс до базового уровня |
Интервал отпуска вызывает больше всего споров, поскольку он требует времени производства.. Это также элемент с самым высоким кредитным плечом в списке.. Снятие напряжения многократно восстанавливает прочность поверхности, которую разрушает термоциклирование., и штампы, хранящиеся внутри окна, задерживают сеть трещин, которая заставляет перестроить. Покупатель должен в письменной форме спросить, какой интервал обязуется соблюдать поставщик..
Средства управления на стороне станка, защищающие матрицу
Кубик, который оставляет инструментальную комнату идеальным, все равно может быть уничтожен ячейкой, в которую он приземлился.. Четыре органа управления со стороны машины несут большую часть нагрузки.
Температура горшка и рукава. Цинк, находящийся в слишком горячем состоянии, ускоряет наращивание и тепловую нагрузку.. Рабочая лента на гильзе и тигле тугая.. Управление температурой в режиме простоя, снижение нагрева гильзы во время перерывов вместо обжига стали, это часть дисциплины.
Предварительный нагрев матрицы. Холодный запуск цинковой матрицы вызывает термический шок полости с первого выстрела.. Предварительный разогрев стоит дешево; проверка сети, которую она предотвращает, не является.
Стратегия охлаждения. Водопроводы, проходящие по холостым штампам или заливающие холодную сталь, сотрясают полость.. Контроль температуры матрицы должен удерживать рабочую поверхность в заданном диапазоне., стабильный, а не холодный.
Стабильность времени цикла. Цикл дрейфа меняет количество тепла, которое удерживает матрица между выстрелами.. Удержание изменений цикла в пределах жесткого допуска — это такой же контроль срока службы штампа, как и контроль производительности..
Варианты дизайна, которые добавляют кадры заранее
Срок службы матрицы частично определяется до резки стали.. Ограничения скорости ворот, соблюдаемые в конструкции направляющих, защищают полость от замывания. Большие радиусы в углах, где концентрируются напряжения, предотвращают появление трещин.. Вставные изнашиваемые секции вокруг литников и направляющих превращают будущий ремонт в замену деталей, а не в новый штамп.. The направляющая для литого под давлением цинка на этом сайте рассматриваются геометрические решения, которые формируют как деталь, так и инструмент..
Подсчет кариеса – честная сделка. Больше полостей означает большую производительность за час прессования и большую площадь термопроверки, которую необходимо поддерживать., такой одинокий- а конструкции с двумя полостями остаются стандартными для инструментов, рассчитанных на долгую работу.. Анализ текучести пресс-формы является предметом этого разговора. Моделирование заполнения реальной геометрии показывает, где на кристалле будут видны горячие точки., увлечение, и эрозионный поток, прежде чем что-либо из этого будет обработано в дорогую сталь.
Арифметика дополнительных ударов
Заявления о продлении срока службы инструментов для литья под давлением на фиксированный процент заслуживают разборки, а не ласточки.. Арифметика становится простой, если понять виды отказов.. Жребий, вытащенный при первой видимой проверочной сети, вместо того, чтобы бежать к отслаиванию, восстанавливает окно восстановления. Восстанавливаемые полости возвращаются в эксплуатацию после полировки и повторной закалки., пока штампы пробегают мимо этого окна, отправляйтесь в металлолом.
Матрица, находящаяся внутри окна закалки, в первую очередь задерживает сеть.. Штамп с четкой наплавкой и честным предварительным нагревом позволяет избежать использования двух ускорителей, которые вдвое сокращают интервал между проверками.. Сопоставьте эти три практики с базовой ячейкой, которая выполняет их поздно или вообще не выполняет., и двузначный прирост в кадрах - это реально, а не рекламно. Завышенные заявления обещают такую же выгоду от инструментов, которые уже правильно используют методы..
Рычаг со стороны покупателя — это соглашение об инструментах, в котором указаны интервалы технического обслуживания., держит счетчик выстрелов на кубике, и делает ремонт плановой статьей, а не экстренной. Математика стоимости детали неумолима. Использование одного и того же штампа на тридцать процентов дольше распределяет стоимость оснастки на тридцать процентов большего количества деталей., сокращение амортизированной стоимости оснастки на деталь примерно на четверть. Вот и весь бизнес-кейс, и это арифметика, а не оптимизм.
Покупка инструментов, которые прослужат вам жизнь
Если вы закупаете отливки из цинка под давлением, вопросы по инструментам относятся к запросу предложений. Запросите марку стали штампа и подтвержденную твердость., обязательный интервал отпуска, ответственность за ремонт и разделение затрат, и протокол подсчета выстрелов, который будет вести поставщик.. Эти четыре пункта определяют большую часть разницы между кубиком, достигшим номинального срока службы, и кубиком, который умирает раньше..
The прецизионное изготовление пресс-форм На страницах этого сайта описывается разработка и изготовление инструментов собственной разработки., именно это позволяет при ремонте включать внутреннее планирование, а не очередь внешнего поставщика..
The страницы мастерской показать производственные и инструментальные линии, на которых работают штампы, чтобы покупатель мог видеть ячейки, которые должен содержать план обслуживания..
План, согласованный до того, как будет сделан первый выстрел, превосходит ремонт, согласованный во время остановки. Когда чертеж готов, а план срока службы инструмента еще не составлен., отправьте его через страница контактов. Проход DFM оценивает кубик, кавитация, и график технического обслуживания вместе.
Вопросы о сроке службы инструмента для литья под давлением
Как долго должна прослужить форма для литья под давлением цинка?
Ухоженная матрица H13 для цинка с горячей камерой обычно используется для кампаний, рассчитанных на один миллион выстрелов., и восстанавливаемые штампы продолжаются после доработки полостей.. Переменные, определяющие это, — это температурная дисциплина посредством предварительного нагрева и охлаждения., своевременное удаление наростов, и отпуск для снятия напряжений, проводимый внутри согласованного окна, а не после появления трещин..
Что такое отпуск в штампе и почему он продлевает срок службы пресс-формы?
Отпуск — это контролируемая низкотемпературная термообработка, которая снимает напряжение, возникающее в полости стали в результате механической обработки., Эдм, и термоциклирование. Выполнено с определенным интервалом выстрелов, восстанавливает прочность поверхности и замедляет термопроверку, сеть взлома, которая завершает большинство кампаний. Штамп, не прошедший отпуск, продолжает работать, пока его микротрещины растут незаметно.
Почему цинковые штампы переживают алюминиевые штампы?
Цинк разлит вокруг 380 к 430 °C и не растворяет железо из инструментальной стали.. Алюминий, в 650 к 720 °С, химически воздействует на поверхность кристалла и вызывает пайку, а также агрессивную термопроверку. Эта металлургическая разница является причиной того, почему цинковые инструменты назначаются для кампаний с миллионным тиражом, в то время как алюминиевые штампы обычно достигают лишь доли этого количества..
Должен ли я платить больше за штампованную сталь в проекте по цинкованию??
Сначала заплатите за проверенный H13 с документально подтвержденной твердостью и правильным начальным отпуском., прежде чем платить за экзотические обновления. При температуре цинка, частота обслуживания и температурная дисциплина обычно превосходят варианты из стали премиум-класса по стоимости за выстрел. Зарезервируйте улучшенные материалы и средства обработки поверхности для «горячих точек», выявленных в ходе исследования текучести пресс-формы., такие как вставки и ворота, а не весь блок.
Заключительные мысли
Инструменты для литья под давлением цинка — это долговечный актив, который большинство программ либо планируют, либо платят за него.. Сталь, температура процесса, а металлургия уже благоволит цинку; потери происходят из-за пропуска предварительного нагрева, проигнорированное наращивание, и закалка слишком долго откладывала одну кампанию. Практики, которые добавляют выстрелы, непривлекательны и дешевы по сравнению с новым кубиком..
Задача покупателя — сделать жизнь письменным условием, а не надеждой.. Назовите интервалы, держи счетчик выстрелов, разделить стоимость ремонта заранее, и пусть соглашение об инструментах содержит арифметику. Штамповка, которая работает на треть дольше, снижает стоимость оснастки в расчете на деталь примерно на четверть.. Этот пробел определяется в плане технического обслуживания, а не в заказе на сталь..