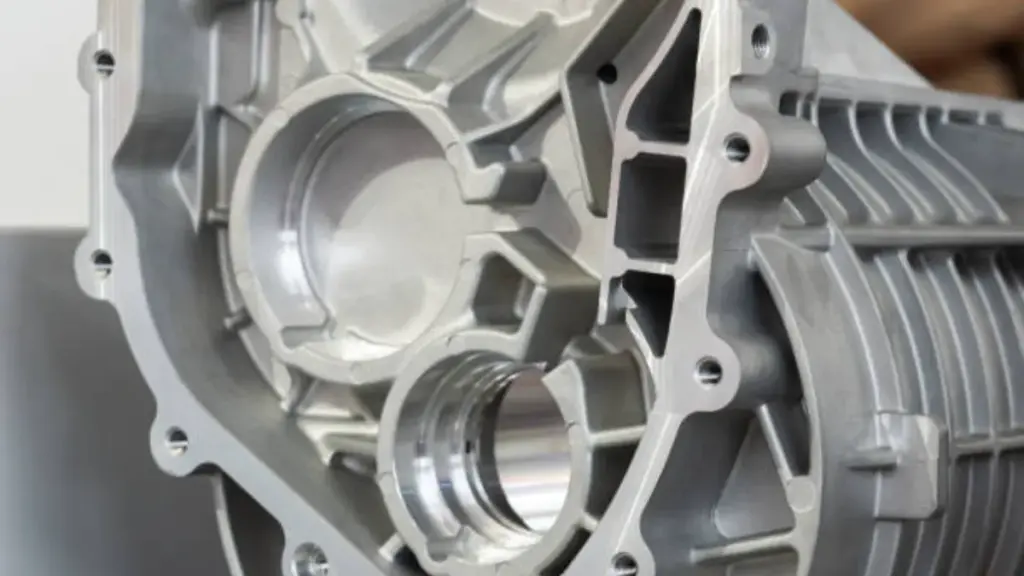
Um molde de fundição sob pressão de zinco é uma das ferramentas de maior durabilidade em uma fundição. É também um dos mais comumente abusados. O mesmo bloco de dados H13 que uma célula disciplinada executa após um milhão de disparos, em uma loja mais desleixada, desceu com verificação de calor em uma fração dessa vida. Ele é puxado para reparo de solda de emergência, em seguida, sucateado por uma cratera de erosão que ninguém notou até que as peças começaram a derramar metal.
A diferença raramente é a liga, a máquina, ou o preço pago pela ferramenta. É cadência de manutenção e disciplina de processo, aplicado de forma enfadonha, turno após turno. Compradores que entendem para onde realmente vai a vida útil da matriz negociam acordos de ferramentas melhores, menor custo por peça em volume, e muito menos paralisações surpresa no meio da campanha.
Este guia aborda o que mata as matrizes de zinco e os intervalos de manutenção que as mantêm vivas. Ele também avalia o quanto a reivindicação de extensão da vida útil de uma ferramenta de fundição sob pressão é aritmética real, em vez de otimismo do fornecedor. Ele termina com as questões de ferramentas que pertencem à RFQ.
Por que o zinco morre mais que o alumínio
O zinco funciona na câmara quente aproximadamente 380 para 430 °C. A câmara fria de alumínio fica no 650 para 720 Banda °C. Nessas temperaturas, o alumínio dissolve o ferro da face da matriz. Essa dissolução é a causa raiz da soldagem da matriz e da severa verificação de calor que cobre muitas matrizes de alumínio em centenas de milhares de disparos.. O zinco não ataca o aço ferramenta de forma tão agressiva. O guia de fundição sob pressão de câmara quente neste site cobre o processo por trás dessa diferença de temperatura.
Essa vantagem metalúrgica é o que torna a operação descuidada tão cara. Referências de fundição sob pressão padrão, como Visão geral da fundição sob pressão ScienceDirect da Elsevier, colocar matrizes de aço reutilizáveis em cerca de cem mil tiros para alumínio e mais de um milhão para zinco. Uma matriz de zinco é, portanto, construída para sobreviver a uma longa campanha. As desmontagens prematuras geralmente remontam a causas evitáveis e não ao próprio aço. Os mais comuns são o choque térmico de uma matriz não pré-aquecida, acúmulo de zinco deixado na cavidade, e um dado passou muito além de sua janela de alívio de tensão porque puxá-lo parecia caro.
O que realmente mata um dado de zinco
Quatro modos de falha são responsáveis pela maioria das terminações da matriz de zinco, e cada um deixa uma assinatura diferente na ferramenta.
Verificação de calor. Esta é a fina rede de fissuras superficiais que eventualmente lança pequenos flocos de aço na peça fundida.. É impulsionado por ciclos térmicos repetidos e acelerado por partidas a frio, resfriamento de água excessivamente agressivo, e pulei o pré-aquecimento. É o principal limitador de vida útil em fundição sob pressão em geral, e a razão pela qual existem intervalos de reforma.
Erosão e lavagem no portão. O metal que entra na cavidade em velocidade excessiva corta o aço como um jato lento de água. O primeiro sinal é um brilho, depressão de aparência polida perto do canal de entrada ou do canal. A consequência do lançamento é flash, transferência de metal, e dimensões flutuantes.
Acúmulo de zinco e soldagem. O zinco não come o aço ferramenta como o alumínio, mas isso se aplica a ele. Resíduos de zinco não removidos na cavidade atuam como isolante, distorce as dimensões da cavidade, e pode arrancar o aço da matriz quando ele cair no tiro.
Desgaste mecânico. Apresentações, levantadores, faces de linha de partição, e pinos ejetores suportam o abuso. O desgaste sozinho raramente termina um dado. Linhas de separação desgastadas, acúmulo ignorado, além de verificação de calor não verificada, finalizam campanhas juntas.
Seleção de aço ferramenta e têmpera inicial
O material padrão da matriz para trabalho em câmara quente de zinco é aço para trabalho a quente de cromo-molibdênio-vanádio: H13 no sistema dos EUA, 1.2344 no europeu, e SKD61 na classe japonesa. Cavidades de zinco normalmente circulam 46 para 52 CDH. Isso é forte o suficiente para resistir ao desgaste e à adesão acumulada, e resistente o suficiente para que o ciclo térmico não propague fissuras superficiais.
Duas decisões de fundação são importantes antes que a matriz veja o metal fundido. Primeiro, a dureza deve ser verificada na pastilha acabada, em vez de obtida a partir de um certificado de usinagem. Segundo, a matriz deve receber uma têmpera inicial de alívio de tensão após a usinagem. Camadas endurecidas e afetadas por EDM carregam tensão residual que o ciclo térmico se transformará em rachaduras. Ignorar o primeiro temperamento é como um dado bem feito desenvolve uma verificação de calor precoce que ninguém consegue explicar na desmontagem.
Cadência de manutenção que se paga
Prolongar a vida útil das ferramentas de fundição sob pressão é principalmente um problema de programação. Os intervalos na tabela abaixo são faixas de trabalho típicas para ferramentas de zinco com câmara quente. Os números certos dependem da contagem de cavidades, geometria da peça, e tamanho da foto, e deve ser acordado por escrito antes de a ferramenta ser cortada. Um fornecedor que não se compromete com um intervalo por escrito está lhe dizendo que a vida útil da matriz não está sendo gerenciada.
| Prática | Intervalo típico | Alvos | Modo de falha evitado |
|---|---|---|---|
| Limpe a cavidade e lubrifique as lâminas em cada turno | Cada turno | Filme de zinco, convulsão | Acumular, desgaste mecânico |
| Inspecione os cortes do portão e do corredor | A cada poucos milhares de tiros | Lavagem antecipada | Erosão do portão |
| Têmpera para alívio de estresse | Todo 5,000 para 15,000 tiros | Tensão residual acumulada | Verificação de calor |
| Remover acúmulo, cavidade polida, tratar novamente a superfície | Primeira verificação de rede ou por plano de campanha | Microfissuras, adesão | Verifique o crescimento e a soldagem |
| Reforma ou substituição completa da pastilha | Fim da campanha | Desvio dimensional | Todos os quatro, redefinir para linha de base |
O intervalo de revenimento atrai mais argumentos porque custa tempo de produção. É também o item de maior alavancagem da lista. O alívio do estresse recupera repetidamente a resistência da superfície que o ciclo térmico está corroendo, e matrizes mantidas dentro da janela atrasam a rede de rachaduras que força uma reconstrução. Um comprador deve perguntar com qual intervalo o fornecedor se compromete por escrito.
Controles do lado da máquina que protegem a matriz
Um dado que sai da sala de ferramentas perfeito ainda pode ser destruído pela célula em que caiu. Quatro controles do lado da máquina suportam a maior parte da carga.
Temperatura da panela e da manga. O zinco mantido muito quente acelera o acúmulo e a carga térmica. A faixa de trabalho no pescoço de ganso e no cadinho está apertada. Gerenciamento de temperatura em tempo ocioso, deixando cair o calor da manga durante os intervalos em vez de assar o aço, faz parte da disciplina.
Morrer pré-aquecer. A partida a frio de uma matriz de zinco causa choque térmico na cavidade desde o primeiro disparo. Pré-aquecer é barato; a rede de verificação que ela impede não é.
Estratégia de resfriamento. As linhas de água que funcionam em matrizes ociosas ou inundam o aço frio chocam a cavidade. O controle de temperatura da matriz deve manter a superfície de trabalho em sua faixa projetada, estável em vez de frio.
Estabilidade do tempo de ciclo. Um ciclo de deriva altera a quantidade de calor que o dado retém entre os disparos. Manter a variação do ciclo dentro de uma tolerância rígida é tanto um controle da vida útil da matriz quanto um controle de produtividade.
Opções de design que adicionam fotos antecipadamente
A vida útil da matriz é parcialmente especificada antes do corte do aço. Os limites de velocidade da porta respeitados no projeto do corredor protegem a cavidade contra lavagem. Raios generosos em cantos que concentram tensões evitam que as rachaduras tenham um lugar para começar. Seções de desgaste inseríveis ao redor de portões e corrediças transformam uma reconstrução futura em uma troca de peças em vez de uma nova matriz. O guia de material fundido de zinco neste site cobre as decisões geométricas que moldam a peça e a ferramenta.
A contagem de cavidades é o comércio honesto. Mais cavidades significam mais produção por hora de impressão e mais área de verificação de calor para manter, tão solteiro- e os projetos de cavidade dupla continuam sendo o padrão para ferramentas destinadas a funcionar por anos. A análise do fluxo do molde pertence a esta conversa. A simulação de preenchimento na geometria real mostra onde a matriz verá os pontos quentes, arrastamento, e fluxo erosivo antes que qualquer parte dele seja usinada em aço caro.
A aritmética por trás das tacadas extras
As alegações de prolongar a vida útil das ferramentas de fundição sob pressão em uma porcentagem fixa merecem ser desconstruídas e não engolidas. A aritmética é simples uma vez que os modos de falha são compreendidos. Um dado puxado na primeira rede de verificação visível, em vez de correr para descamar, recupera a janela de remodelação. Cavidades recondicionados retornam ao serviço após polimento e revenimento, enquanto os dados passam por aquela janela vão para o lixo.
Uma matriz mantida dentro da janela de têmpera atrasa a rede em primeiro lugar. Um dado com disciplina de construção limpa e pré-aquecimento honesto evita os dois aceleradores que reduzem pela metade o intervalo entre as verificações. Empilhe essas três práticas em uma célula de linha de base que as executa tarde ou nem as executa, e um ganho de dois dígitos em fotos é realista, e não promocional. As afirmações exageradas são aquelas que prometem o mesmo ganho em ferramentas que já executam as práticas de maneira adequada.
A alavanca do lado do comprador é um contrato de ferramentas que nomeia os intervalos de manutenção, mantém um contador de tiros no dado, e torna a reforma um item planejado em vez de uma emergência. A matemática do custo por peça é implacável. Operar a mesma matriz trinta por cento mais tempo distribui o custo do ferramental por trinta por cento mais peças, reduzindo o custo amortizado de ferramentas por peça em aproximadamente um quarto. Esse é todo o caso de negócios, e é aritmética em vez de otimismo.
Comprando ferramentas que ganham vida
Se você estiver adquirindo peças fundidas de zinco, as perguntas sobre ferramentas pertencem à RFQ. Solicite o tipo de aço da matriz e a dureza verificada, o intervalo de revenido comprometido, a responsabilidade da reforma e divisão de custos, e o registro de contagem de tiros que o fornecedor manterá. Esses quatro itens decidem a maior parte da diferença entre um dado que atinge sua vida nominal e um que morre cedo.
O fabricação de moldes de precisão as páginas deste site descrevem o design e a construção de ferramentas internas, que é o que permite que a reforma ative a programação interna em vez de uma fila de fornecedor externo.
O páginas do workshop mostre as linhas de produção e ferramentas que executam as matrizes, para que um comprador possa ver as células que o plano de manutenção deve conter.
Um plano acordado antes do primeiro tiro supera um reparo negociado durante uma paralisação. Quando o desenho estiver pronto e o plano de vida útil da ferramenta não estiver, envie-o através do página de contato. O passe DFM precifica o dado, a cavitação, e o cronograma de manutenção juntos.
Perguntas sobre a vida útil da ferramenta de fundição sob pressão
Quanto tempo deve durar um molde de fundição de zinco?
Uma matriz de câmara quente H13 bem conservada para zinco é comumente especificada para campanhas que ultrapassam um milhão de injeções, e matrizes recondicionados continuam além disso após o retrabalho da cavidade. As variáveis que decidem são a disciplina térmica através de pré-aquecimento e resfriamento, remoção oportuna de acúmulos, e têmpera de alívio de tensão feita dentro da janela acordada e não após o aparecimento de rachaduras.
O que é o revenimento de matrizes e por que ele prolonga a vida útil do molde?
O revenimento é um tratamento térmico controlado de baixa temperatura que alivia a tensão acumulada na cavidade do aço devido à usinagem, EDM, e ciclagem térmica. Feito em um intervalo de tiro definido, restaura a tenacidade na superfície e atrasa a verificação do calor, a rede de crack que acaba com a maioria das campanhas. Uma matriz que ignora o revenimento continua funcionando enquanto suas microfissuras crescem invisíveis.
Por que as matrizes de zinco sobrevivem às matrizes de alumínio?
O zinco é derramado 380 para 430 °C e não dissolve o ferro do aço ferramenta. Alumínio, no 650 para 720 °C, ataca quimicamente a face da matriz e causa soldagem, além de verificação agressiva de calor. Essa diferença metalúrgica é a razão pela qual as ferramentas de zinco são especificadas para campanhas de milhões de tiros, enquanto as matrizes de alumínio normalmente atingem uma fração disso.
Devo pagar mais pelo aço em um projeto de zinco?
Pague primeiro pelo H13 verificado com dureza documentada e têmpera inicial correta, antes de pagar por atualizações exóticas. Em temperaturas de zinco, a cadência de manutenção e a disciplina térmica geralmente superam as variantes de aço premium em custo por disparo. Reserve materiais atualizados e tratamentos de superfície para os pontos críticos identificados por um estudo de fluxo de molde, como inserções e portões, em vez de todo o bloco.
Considerações Finais
As ferramentas de fundição sob pressão de zinco são um ativo durável que a maioria dos programas planeja ou paga. O aço, a temperatura do processo, e a metalurgia já favorece o zinco; as perdas vêm do pré-aquecimento ignorado, acúmulo ignorado, e temperar uma campanha adiada por muito tempo. As práticas que adicionam tiros não são glamorosas e são baratas perto de um novo dado.
O trabalho do comprador é fazer da vida um termo escrito e não uma esperança.. Nomeie os intervalos, mantenha o contador de tiros, dividir o custo de reforma antecipadamente, e deixe o acordo de ferramentas levar a aritmética. Uma matriz que funciona um terço a mais reduz o custo de ferramental por peça em cerca de um quarto. Essa lacuna é decidida no plano de manutenção e não no pedido de aço.