
Jedes Druckgussprogramm beginnt mit einer Zahl, die stillschweigend über alle weiteren Schritte entscheidet: Maschinentonnage. Die Bewertung wurde auf einer Hochdruck-Druckgussmaschine gedruckt, 200T oder 1.250T zum Beispiel, ist seine Klemmkraft. Diese Kraft hält die beiden Formhälften geschlossen, während geschmolzenes Aluminium mit hoher Geschwindigkeit eingespritzt wird. Wählen Sie zu wenig und der Würfel trennt sich, blinkt, und kämpft den ganzen Tag gegen den Prozess. Wählen Sie viel zu viel und das Teil zahlt sich für die Maschinenkapazität aus, die es nicht benötigte.
In diesem Leitfaden wird erläutert, wie die Tonnage einer Druckgussmaschine anhand der projizierten Fläche berechnet wird, was die veröffentlichten Maschinenklassen eigentlich bedeuten, und welche Ansprüche ein Käufer im Angebot bestätigen sollte. Das ausgearbeitete Beispiel ist eine Annahmenübung, deutlich beschriftet, Keine Empfehlung für ein bestimmtes Teil.
Was die Tonnage der Druckgussmaschine misst
Tonnage ist Spannkraft. Es handelt sich nicht um Schussgewicht, nicht die Größe, und keine allgemeine Nennleistung. Der Häufig gestellte Fragen zur NADCA-Branche gibt den gleichen Punkt an. Maschinengrößen werden in Tonnen angegeben, und die Zahl bezieht sich auf die Kraft, die die Matrizenhälften zusammenhält, wenn die Maschine geschlossen ist. Unser Erklärung zum Aluminiumdruckguss deckt die Prozessfamilie ab, die diesen Bewertungen zugrunde liegt.
Während der Injektion, Der Metalldruck drückt auf die Bereiche, die eine Kraft zum Öffnen der Matrize erzeugen. Der Formenbau sollte den Hohlraum bestätigen, Läufer, Überlauf, und Schusssystembereiche tragen zum eigentlichen Würfel bei. Die Maschine muss stärker klemmen, als das Metall drückt. Wenn nicht, Die Hälften trennen sich um den Bruchteil eines Millimeters und geschmolzenes Aluminium entweicht als Grat. Das Teil, die Matrizentrennlinie, und die Betriebszeit der Zelle machen sich dafür bezahlt.
Die Physik ist einfach: Kraft ist gleich Druck mal Fläche. Was die Auswahl schwierig macht, ist, dass der Druck nicht eine Zahl ist. Die Schmelze füllt die Kavität mit hoher Geschwindigkeit, und der Verstärkungsdruck erreicht danach üblicherweise 60–80 MPa auf der projizierten Fläche. Die veröffentlichten Flächenbewertungen unterscheiden sich je nach Hersteller und Modell, so behandelt dieser Artikel 40 MPa als angegebene Berechnungsannahme, kein universeller Referenzdruck. Bei 40 MPa, Eine Tonne Spannkraft gleicht ungefähr aus 2.45 cm² druckbeaufschlagte Fläche. Die nutzbare Fläche schrumpft bei den höheren Drücken, denen ein Teil tatsächlich ausgesetzt sein kann.
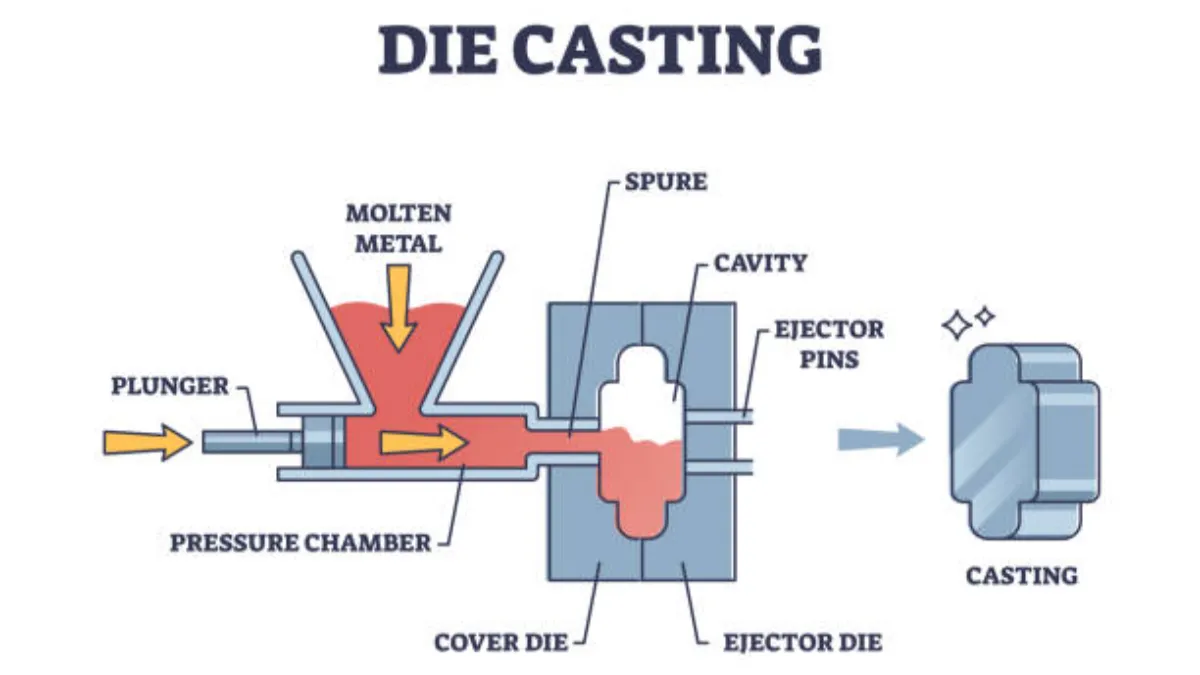
Die Spannkraftberechnung Schritt für Schritt
Beginnen Sie mit der gesamten effektiven projizierten Fläche: die unter Druck stehenden Bereiche, die eine Matrizenöffnungskraft auf die eigentliche Matrize erzeugen. Der Formenbau bestätigt, welcher Hohlraum vorliegt, Läufer, Überlauf, und Schusssystembereiche tragen dazu bei. Ein pauschaler Prozentsatz, der zum Teil-Fußabdruck addiert wird, ist kein Ersatz für diese Berechnung. Der Sicherheitsspielraum sollte den Prozess- und Geräteanforderungen entsprechen, keine Hausgewohnheit.
Die Arbeitsformel ist eine Einheitenumrechnung plus einem Margenfaktor:
Erforderliche Spannkraft (kN) = gesamte effektive projizierte Fläche (cm²) × Hohlraumdruck (MPa) × 0.1 × ausgewählter Margenfaktor.
Hier ist die Arithmetik als Annahmebeispiel, keine Maschinenempfehlung. Angenommen, ein Straßenlaternengehäuse mit einer projizierten Nettofläche von 480 cm², und nehmen wir an, dass das Chip-Layout die gesamte effektive Fläche erhöht 576 cm². Bei einem Arbeitsdruck von 60 MPa, die Trennkraft ist 576 × 60 × 0.1 = 3,456 kN, um 352 Tonnen Kraft. A 10% Die Marge erhöht den Bedarf auf etwa 388T, und a 25% Marge erhöht es auf etwa 441T.
Die ehrliche Lektüre: Eine 400T-Klemme wehrt die rohe Kraft ab, hält aber nach einer Weile fast nichts mehr 10% Marge, und es erreicht nicht a 25% Marge überhaupt. Bei diesen Annahmen, 400T ist eine grenzwertige Antwort, kein bequemes. Die nächste Klasse, oder ein Chip-Layout, das die effektive Fläche reduziert, ist, was ein Lieferant bewerten sollte, bevor er einer Maschine einen Namen gibt.
Verdoppeln Sie die projizierte Fläche und damit verdoppelt sich auch die benötigte Tonnage. Kein Tordesign bzw Legierungswahl weicht dieser Multiplikation aus.
Bei Gesprächen mit Lieferanten ist eine Einheitsnotiz wichtig: In diesem Artikel wird die Tonnage als metrische Tonnen Kraft angegeben, um 9.8 jeweils kN. Eine 400T-Einstufung entspricht daher in etwa 3,920 kN der verfügbaren Klemme, Aus diesem Grund liegt das obige Beispiel so nahe am Grenzwert.
Maschinenklassen als Prüfrahmen
Die folgenden Klassen sind so gruppiert, wie Maschinenbauer und Gießereien über sie sprechen. Die Bereichsspalte gilt für diesen Artikel 40 Annahme von MPa zu Tonnen Kraft, eine Tonne balanciert herum 2.45 cm². Es ist keine Sicherheitsmarge enthalten, und die nutzbare Fläche schrumpft bei der Druckklasse, der Ihr Teil tatsächlich ausgesetzt ist. Behandeln Sie die Zahlen als Startrahmen, kein Typenschild.
| Tonnageklasse | Theoretischer Bereich bei 40 MPa, kein Spielraum | Was Sie vor der Auswahl bestätigen müssen |
|---|---|---|
| 200–300T | 490–735 cm² | Schusskammeroptionen und Anschnittdesign für das eigentliche Teil |
| 400-800T | 981–1.961 cm² | Mehrphasen-Schusskontrolle und Kolbenbereich für Ihre Druckklasse |
| 900–1.600T | 2,206–3.923 cm² | Platte, Krawattenstange, und Tageslichtabstand für die Matrizenhülle |
| 2,000–4.500T | 4,903–11.032 cm² | Bewährte Gussstücke mit ähnlicher Fläche und Druckklasse in der Gießerei |
Jede Bestätigungszelle benennt ein Dokument, das ein Käufer anfordern kann: das Matrizenlayout, dem Maschinendatenblatt, oder Aufzeichnungen über vergleichbare Gussteile, die die vorgeschlagene Zelle bereits hergestellt hat. Es gibt die Klassen 2.000T und mehr, und sie leisten echte Arbeit an sehr großen Strukturgussteilen für großvolumige Fahrzeugprogramme. Die Tonnage allein stellt keinen Einstieg in diese Klasse dar. Ein Käufer mit einem großen Gussstück sollte die veröffentlichte Flächenbewertung der jeweiligen Maschine überprüfen, die Matrizenhülle, und die Geschichte der Gießerei mit vergleichbaren Gussteilen, Artikel für Artikel.
Schussfähigkeit jenseits der Klemmbewertung
Laut Tonnage kann die Maschine die Matrize geschlossen halten. Es heißt nicht, dass die Maschine diesen Teil gut ausfüllen kann. Die Füllqualität hängt von mehreren interagierenden Variablen ab. Kolbendurchmesser und Schussgeschwindigkeit legen die Durchflussrate fest; In der Intensivierungsphase wird der verfügbare Druck eingestellt; Das Anschnittdesign und das Füllverhältnis der Hülse bestimmen, wie sich das Metall bewegt.
Die alte Faustregel, dass ein großer Kolben langsam läuft und ein kleiner nicht füllen kann, ist zu einfach. Ein großer Kolben gepaart mit dem richtigen Geschwindigkeitsprofil kann schnell und sauber füllen, und ein kleiner Kolben kann selbst bei einer großen Maschine einen Hohlraum verstopfen. Bitten Sie den Lieferanten um die Angabe der Kolbengröße, Hülsenfüllverhältnis, und Schussprofilgrenzen für die spezifische Zelle, die sie vorschlagen.
Trennen Sie auch zwei Zahlen, die zusammengeführt werden: Gesamtschussgewicht und Nettowurfgewicht. Das Gesamtschussgewicht umfasst alle Hohlraumgussteile, Läufer, Überläufe, und der Keks. Beim Netto-Gussgewicht ist das beim Trimmen entfernte Material nicht berücksichtigt. Eine Maschine, die a heben kann 10 kg-Schuss läuft nicht automatisch an 8 kg Guss gut. Der Ärmel benötigt das richtige Füllverhältnis, und die Überläufe müssen in die Matrize passen.
Passt die Matrize physisch in die Maschine?
Eine auf die Tonnage abgestimmte Maschine kann dennoch für das Teil falsch sein. Die Tageslichteröffnung, Plattenabmessungen, und der Abstand der Verbindungsstangen muss die Matrize physisch aufnehmen, mit Platz für Absaug- und Sprühgeräte. Teile mit anspruchsvollen Porositäts- oder Oberflächenspezifikationen benötigen eine mehrphasige Schussprofilsteuerung, nicht nur eine große Klammer; Die Porositätserklärung behandelt, wie solche Hohlräume entstehen und wie sie untersucht werden. Unser Vakuum-Druckguss-Anleitung deckt den Weg ab, der diese Spezifikationen verschärft, während Automatisierung und Schmelzelieferung darüber entscheiden, ob die von Ihnen bezahlte Tonnage tatsächlich produktiv ist.
Nichts davon erscheint auf dem Typenschild, Aus diesem Grund sollte eine Maschinenzuweisung eher aus einer Überprüfung des Werkzeugdesigns als aus einer Katalogseite stammen. Eine berechtigte Frage für jede Gießerei ist nicht nur, welche Maschinen auf dem Boden stehen, sondern wie sie geplant sind und welche Zelle für Ihr Werkzeug vorgeschlagen wird.
Bevor Sie einen Maschinenauftrag abzeichnen, Fügen Sie diese Fragen in die Ausschreibung ein. Wie groß ist die gesamte effektive projizierte Fläche auf dem Chip-Layout?? Welche Werkzeuginnendruckklasse benötigt dieses Teil?, und was ist die Grundlage? Welcher Margenfaktor wird angewendet?, und was deckt es ab? Welche Kolbengröße und welches Hülsenfüllungsverhältnis werden das Teil bearbeiten?? Gibt die Matrize Platz für die Absaugung von der Aufspannplatte und den Verbindungsstangen frei?? Welche vergleichbaren Gussteile hat die vorgeschlagene Zelle bereits hergestellt?? Ein Angebot, das diese Fragen beantwortet, lässt sich problemlos zwischen verschiedenen Anbietern vergleichen, und einer, der sie überspringt, ist eher ein Anspruch als eine Auswahl.
Was Mag-cast über seinen Park veröffentlicht
Für diesen Shop, Der ehrliche Rahmen ist das, was die Website veröffentlicht, mit seinen angegebenen Grenzen. A Artikel zur Funktionsübersicht im Mag-cast-Blog listet HPDC-Spannkraft von 200T bis 4.500T auf. Das Firmenprofil auf der Homepage listet 300T- bis 2.000T-Maschinen mit eigenem Werkzeugbau auf, und einer größten Gussfläche von 3.125 cm². Auf diesen Seiten werden Bereiche beschrieben, keine maschinenspezifische Spezifikation, und keiner gibt an, welche Zelle in welcher Einrichtung Ihren Teil übernehmen würde. Bestätigen Sie die vorgeschlagene Produktionsanlage, Maschinenmodell, Nennspannkraft, und Matrizenkapazität mit Mag-cast für Ihre Zeichnung.
Das gleiche Profil listet die IATF auf 16949 und ISO 9001 Zertifizierung und zwei Einrichtungen, Foshan in China und Monterrey in Mexiko. Bei den angegebenen Leistungsverpflichtungen handelt es sich um ein Angebot in zwei Tagen und eine kostenlose DFM-Analyse in drei Tagen. Wenn eine Zeichnung das veröffentlichte Fenster in Bezug auf Fläche oder Druckklasse überschreitet, Der Lieferant sollte dies im Angebot angeben. Die ehrliche Antwort ist eine Empfehlung, kein erzwungener Sitz auf der größten verfügbaren Klemme.
Wenn eine Zeichnung fertig ist, Die Kontaktseite legt es Ingenieuren vor, die mit Zahlen antworten. Fragen zu einer bestimmten Maschinenzuordnung oder Werkzeughülle lassen sich mit einer beigefügten Zeichnung leichter beantworten.
Fragen zur Tonnage von Druckgussmaschinen
Wie wird die Tonnage der Druckgussmaschine berechnet??
Multiplizieren Sie die gesamte effektive projizierte Fläche, in Quadratzentimetern, durch den Hohlraumdruck in Megapascal und durch 0.1. Das ergibt die Trennkraft in Kilonewton. In metrische Tonnen Kraft umrechnen, Wenden Sie dann den Margenfaktor an, den Ihr Prozess und Ihre Ausrüstung erfordern. Die Formentechnik bestätigt, welche unter Druck stehenden Bereiche zur Gesamtfläche beitragen.
Warum verwendet dieser Leitfaden 40 MPa in seinen Beispielen?
40 MPa ist eine angegebene Berechnungsannahme, die die bearbeiteten Beispiele transparent hält, Nicht auf jeder Maschine ist ein Referenzdruck eingeprägt. Die veröffentlichten Flächenbewertungen unterscheiden sich je nach Hersteller und Modell, und die Intensivierungsdrücke betragen oft 60–80 MPa. Fordern Sie das Maschinendatenblatt an und vergleichen Sie den Bereich erneut mit der Druckklasse, die Ihr Teil benötigt.
Kann eine 400T-Maschine ein Teil damit gießen? 576 cm² projizierte Fläche?
Bei 60 MPa, Dieser Bereich produziert ungefähr 3,456 kN Trennkraft, um 352 metrische Tonnen vor jeglicher Marge. A 10% Die Marge liegt bei 388T, was für eine 400T-Klemme grenzwertig ist, und a 25% Die Marge übersteigt diese. Das Beispiel ist Arithmetik auf Annahmen; Die tatsächliche Lösung wird durch das Layout der Matrize und das Datenblatt bestimmt.
Was ist der größte Guss, den Mag-Cast herstellen kann??
Im Firmenprofil wird eine größte Gießfläche von 3.125 cm² angegeben, und in einem Blog-Artikel über die Leistungsfähigkeit werden Spannkräfte von 200 bis 4.500 Tonnen separat aufgeführt. Dabei handelt es sich um veröffentlichte Bereiche, kein Gerätedatenblatt für eine einzelne Einrichtung. Bestätigen Sie die vorgeschlagene Produktionsanlage, Maschinenmodell, Nennspannkraft, und Matrizenkapazität mit Mag-cast für Ihre Zeichnung.
Letzte Gedanken
Die Tonnage der Druckgussmaschine beträgt ein Vielfaches, und die Argumente beginnen, wenn die Eingaben erraten werden. Bestehen Sie auf der projizierten Fläche des Stanzlayouts, die Druckklasse, die das Teil tatsächlich benötigt, und einen Margenfaktor mit angegebener Basis. Überprüfen Sie anschließend das Schusssystem und die Matrizenhülle, weil eine Klammerbewertung, die die Mathematik klärt, immer noch das Teil verlieren kann.
Vergleichen Sie Lieferanten auf derselben Zeichnung mit derselben Bestätigungsliste, und behandeln Sie jede Maschinenzuweisung ohne Berechnung als Platzhalter. Die Abrechnung der Druckgussmaschinentonnage anhand von Beweisen trägt dazu bei, das Risiko von Maschinenkonflikten und prozessbedingtem Ausschuss zu verringern.










