
प्रत्येक डाई कास्टिंग कार्यक्रम एक संख्या से शुरू होता है जो चुपचाप सब कुछ डाउनस्ट्रीम पर तय करता है: मशीन टनभार. उच्च दबाव डाई कास्टिंग मशीन पर मुद्रित रेटिंग, 200उदाहरण के लिए टी या 1,250टी, इसकी क्लैम्पिंग शक्ति है. वह बल दो डाई हिस्सों को बंद रखता है जबकि पिघला हुआ एल्यूमीनियम गति से इंजेक्ट किया जाता है. बहुत कम चुनें और पासा अलग हो जाएगा, चमक, और पूरे दिन इस प्रक्रिया से जूझता है. बहुत अधिक चुनें और वह हिस्सा मशीन की क्षमता के लिए भुगतान करता है जिसकी उसे आवश्यकता नहीं थी.
यह मार्गदर्शिका बताती है कि अनुमानित क्षेत्र से डाई कास्टिंग मशीन टन भार की गणना कैसे की जाती है, प्रकाशित मशीन कक्षाओं का वास्तव में क्या मतलब है, और जो दावा खरीदार को कोटेशन पर पुष्टि करनी चाहिए. काम किया गया उदाहरण एक अनुमान अभ्यास है, स्पष्ट रूप से लेबल किया गया, किसी विशिष्ट भाग के लिए अनुशंसा नहीं.
डाई कास्टिंग मशीन का टन भार क्या मापता है?
टनभार क्लैंपिंग बल है. यह शॉट का वजन नहीं है, मरने का आकार नहीं, और सामान्य पावर रेटिंग नहीं. The NADCA उद्योग अक्सर पूछे जाने वाले प्रश्न एक ही बात बताता है. मशीन का आकार टन में दिया गया है, और यह संख्या मशीन बंद होने पर डाई के हिस्सों को एक साथ रखने वाले बल को संदर्भित करती है. हमारा एल्यूमीनियम डाई कास्टिंग व्याख्याता इन रेटिंग्स के पीछे प्रक्रिया परिवार को शामिल करता है.
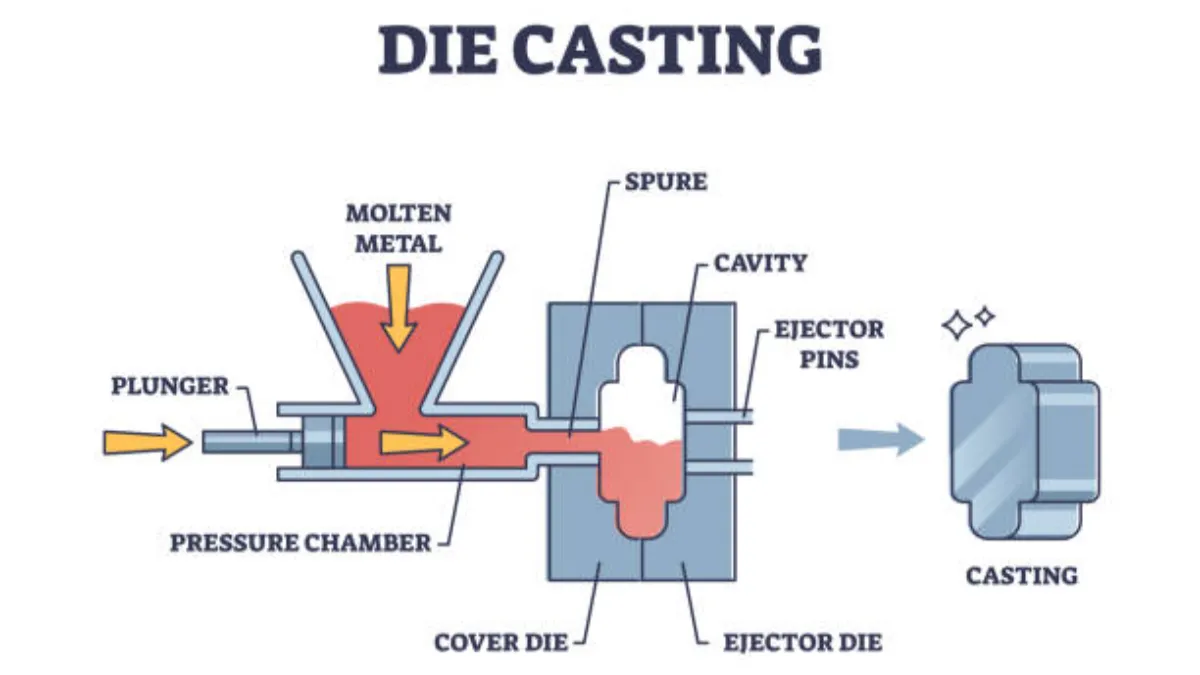
इंजेक्शन के दौरान, धातु का दबाव उन क्षेत्रों पर दबाव डालता है जो डाई-ओपनिंग बल उत्पन्न करते हैं. मोल्ड इंजीनियरिंग को यह पुष्टि करनी चाहिए कि कौन सी गुहा है, धावक, अतिप्रवाह, और शॉट-सिस्टम क्षेत्र वास्तविक डाई के लिए योगदान करते हैं. मशीन को धातु के धक्के से अधिक जोर से दबाना चाहिए. यदि यह काम न करें, आधे मिलीमीटर के एक अंश से अलग हो जाते हैं और पिघला हुआ एल्यूमीनियम फ्लैश के रूप में निकल जाता है. भाग, मरने वाली बिदाई रेखा, और सेल का अपटाइम इसके लिए भुगतान करता है.
भौतिकी सरल है: बल दबाव समय क्षेत्र के बराबर होता है. चयन को जो बात पेचीदा बनाती है वह यह है कि दबाव एक संख्या का नहीं होता. पिघल उच्च वेग से गुहा को भर देता है, और इसके बाद प्रक्षेपित क्षेत्र पर तीव्र दबाव आमतौर पर 60-80 एमपीए तक पहुंच जाता है. प्रकाशित क्षेत्र रेटिंग बिल्डरों और मॉडलों के बीच भिन्न होती है, तो यह लेख व्यवहार करता है 40 एमपीए एक कथित गणना धारणा के रूप में, सार्वभौमिक संदर्भ दबाव नहीं. पर 40 एमपीए, एक मीट्रिक टन क्लैम्पिंग बल मोटे तौर पर संतुलित होता है 2.45 दबावयुक्त क्षेत्र का सेमी². किसी हिस्से के वास्तव में चलने वाले उच्च दबाव के कारण प्रयोग करने योग्य क्षेत्र सिकुड़ जाता है.
क्लैम्पिंग बल की गणना चरण दर चरण
कुल प्रभावी अनुमानित क्षेत्र से प्रारंभ करें: दबाव वाले क्षेत्र जो वास्तविक डाई पर डाई-ओपनिंग बल उत्पन्न करते हैं. मोल्ड इंजीनियरिंग यह पुष्टि करती है कि कौन सी कैविटी है, धावक, अतिप्रवाह, और शॉट-सिस्टम क्षेत्र योगदान करते हैं. भाग पदचिह्न में जोड़ा गया एक व्यापक प्रतिशत उस गणना का विकल्प नहीं है. सुरक्षा मार्जिन को प्रक्रिया और उपकरण आवश्यकताओं का पालन करना चाहिए, घर की आदत नहीं.
कार्य सूत्र एक इकाई रूपांतरण और एक मार्जिन कारक है:
आवश्यक क्लैंपिंग बल (के.एन.) = कुल प्रभावी अनुमानित क्षेत्र (सेमी ²) × गुहा दबाव (एमपीए) × 0.1 × चयनित मार्जिन कारक.
यहाँ एक अनुमान उदाहरण के रूप में अंकगणित है, कोई मशीन अनुशंसा नहीं. मान लीजिए कि शुद्ध अनुमानित क्षेत्र के साथ एक स्ट्रीट लाइट आवास है 480 सेमी ², और मान लीजिए कि डाई लेआउट कुल प्रभावी क्षेत्र को लाता है 576 सेमी ². के काम के दबाव में 60 एमपीए, विभाजक बल है 576 × 60 × 0.1 = 3,456 के.एन., के बारे में 352 मीट्रिक टन बल. ए 10% मार्जिन आवश्यकता को लगभग 388T तक बढ़ा देता है, और ए 25% मार्जिन इसे लगभग 441T तक बढ़ा देता है.
ईमानदार पढ़ना: एक 400T क्लैंप कच्चे बल को साफ़ करता है लेकिन एक के बाद लगभग कुछ भी नहीं रखता है 10% अंतर, और यह एक तक नहीं पहुंचता है 25% बिल्कुल मार्जिन. इन धारणाओं पर, 400टी एक सीमा रेखा उत्तर है, आरामदायक नहीं. अगली कक्षा ऊपर, या एक डाई लेआउट जो प्रभावी क्षेत्र को कम कर देता है, किसी मशीन का नामकरण करने से पहले एक आपूर्तिकर्ता को इसका मूल्यांकन करना चाहिए.
प्रक्षेपित क्षेत्र को दोगुना करें और आवश्यक टनभार इसके साथ दोगुना हो जाए. कोई गेट डिज़ाइन या नहीं मिश्रधातु का चयन उस गुणा से बचता है.
आपूर्तिकर्ता बातचीत में एक यूनिट नोट मायने रखता है: यह लेख टनभार को बल के मीट्रिक टन के रूप में व्यक्त करता है, के बारे में 9.8 प्रत्येक केएन. इसलिए 400T रेटिंग मोटे तौर पर मेल खाती है 3,920 उपलब्ध क्लैंप का kN, यही कारण है कि उपरोक्त उदाहरण सीमा के इतना करीब है.
एक चेकिंग फ्रेमवर्क के रूप में मशीन क्लासेस
नीचे दी गई कक्षाओं को मशीन बिल्डरों और फाउंड्रीज़ के बारे में बात करने के तरीके से समूहीकृत किया गया है. क्षेत्र कॉलम इस आलेख पर लागू होता है 40 मीट्रिक टन बल के लिए एमपीए धारणा, एक टन के बारे में संतुलन 2.45 सेमी ². कोई सुरक्षा मार्जिन शामिल नहीं है, और प्रयोग करने योग्य क्षेत्र उस दबाव वर्ग पर सिकुड़ जाता है जिस पर आपका हिस्सा वास्तव में चलता है. संख्याओं को आरंभिक फ़्रेम के रूप में मानें, रेटिंग प्लेट नहीं.
| टनभार वर्ग | सैद्धांतिक क्षेत्र 40 एमपीए, कोई मार्जिन नहीं | चुनने से पहले क्या पुष्टि करें |
|---|---|---|
| 200-300टी | 490-735 सेमी² | वास्तविक भाग के लिए शॉट स्लीव विकल्प और गेट डिज़ाइन |
| 400-800टी | 981-1,961 सेमी² | आपके दबाव वर्ग पर बहु-चरण शॉट नियंत्रण और प्लंजर रेंज |
| 900-1,600T | 2,206-3,923 सेमी² | पट्ट, टाई बार, और डाई लिफाफे के लिए दिन के उजाले की निकासी |
| 2,000-4,500टी | 4,903-11,032 सेमी² | फाउंड्री में समान क्षेत्र और दबाव वर्ग की सिद्ध कास्टिंग |
प्रत्येक पुष्टिकरण सेल एक दस्तावेज़ का नाम देता है जिसे खरीदार अनुरोध कर सकता है: डाई लेआउट, मशीन डाटा शीट, या तुलनीय कास्टिंग के रिकॉर्ड जो प्रस्तावित सेल पहले ही तैयार कर चुका है. 2,000T और उससे ऊपर की कक्षाएं मौजूद हैं, और वे उच्च-मात्रा वाले वाहन कार्यक्रमों के लिए बहुत बड़ी संरचनात्मक कास्टिंग पर वास्तविक काम करते हैं. अकेले टनभार उस कक्षा में प्रवेश द्वार को चिह्नित नहीं करता है. बड़ी कास्टिंग वाले खरीदार को विशिष्ट मशीन की प्रकाशित क्षेत्र रेटिंग को सत्यापित करना चाहिए, डाई लिफाफा, और तुलनीय कास्टिंग के साथ फाउंड्री का इतिहास, आइटम दर आइटम.
क्लैंप रेटिंग से परे शॉट क्षमता
टन भार का कहना है कि मशीन डाई को बंद रख सकती है. यह नहीं कहता कि मशीन इस हिस्से को अच्छी तरह से भर सकती है. भरने की गुणवत्ता कई परस्पर क्रियाशील चरों से आती है. प्लंजर व्यास और शॉट वेग प्रवाह दर निर्धारित करते हैं; गहनता चरण उपलब्ध दबाव निर्धारित करता है; गेट डिज़ाइन और स्लीव भरण अनुपात आकार देते हैं कि धातु कैसे यात्रा करती है.
अंगूठे का पुराना नियम, कि एक बड़ा प्लंजर धीमी गति से चलता है और एक छोटा प्लंजर भर नहीं पाता, बहुत सरल है. सही वेग प्रोफाइल के साथ जोड़ा गया एक बड़ा प्लंजर जल्दी और सफाई से भर सकता है, और एक छोटा प्लंजर एक बड़ी मशीन पर भी एक कैविटी को भूखा रख सकता है. आपूर्तिकर्ता से प्लंजर का आकार बताने के लिए कहें, आस्तीन भरण अनुपात, और उनके द्वारा प्रस्तावित विशिष्ट सेल के लिए शॉट प्रोफ़ाइल सीमाएँ.
साथ ही आपस में मिलने वाली दो संख्याओं को भी अलग करें: कुल शॉट वजन और नेट कास्टिंग वजन. कुल शॉट वजन में सभी कैविटी कास्टिंग शामिल हैं, धावकों, अतिप्रवाह, और बिस्किट. नेट कास्टिंग वजन में ट्रिमिंग के दौरान निकाली गई सामग्री शामिल नहीं है. एक मशीन जो उठा सकती है 10 केजी शॉट स्वचालित रूप से नहीं चलता है 8 किलो कास्टिंग अच्छी तरह से. आस्तीन को सही भरण अनुपात की आवश्यकता है, और ओवरफ्लो को डाई के अंदर फिट होना चाहिए.
विल द डाई फिजिकली फिट द मशीन
टन भार से मेल खाने वाली मशीन अभी भी हिस्से के लिए गलत हो सकती है. दिन के उजाले का उद्घाटन, पट्ट आयाम, और टाई-बार रिक्ति को भौतिक रूप से पासे को स्वीकार करना होगा, निष्कर्षण और स्प्रे उपकरण के लिए जगह के साथ. मांगपूर्ण सरंध्रता या सतह विशिष्टताओं वाले भागों को बहु-चरण शॉट प्रोफ़ाइल नियंत्रण की आवश्यकता होती है, सिर्फ एक बड़ा क्लैंप नहीं; the सरंध्रता व्याख्याता इसमें बताया गया है कि ऐसी रिक्तियाँ कैसे बनती हैं और उनका निरीक्षण कैसे किया जाता है. हमारा वैक्यूम डाई कास्टिंग गाइड उस मार्ग को कवर करता है जो उन विशिष्टताओं को कड़ा करता है, जबकि स्वचालन और मेल्ट डिलीवरी यह तय करती है कि आपने जिस टन भार के लिए भुगतान किया है वह वास्तव में उत्पादक है या नहीं.
इनमें से कुछ भी नेमप्लेट पर दिखाई नहीं देता, यही कारण है कि मशीन असाइनमेंट कैटलॉग पेज के बजाय डाई डिज़ाइन समीक्षा से आना चाहिए. किसी भी फाउंड्री के लिए एक उचित प्रश्न यह नहीं है कि कौन सी मशीनें फर्श पर खड़ी हैं, लेकिन वे कैसे शेड्यूल किए गए हैं और आपके टूलींग के लिए कौन सा सेल प्रस्तावित है.
किसी मशीन असाइनमेंट पर हस्ताक्षर करने से पहले, इन प्रश्नों को आरएफक्यू में डालें. डाई लेआउट पर कुल प्रभावी अनुमानित क्षेत्र क्या है?? इस भाग को किस गुहा दबाव वर्ग की आवश्यकता है, और आधार क्या है? कौन सा मार्जिन कारक लागू किया जाता है, और इसमें क्या शामिल है? कौन सा प्लंजर आकार और आस्तीन भरण अनुपात भाग चलाएगा? क्या डाई प्लैटन को साफ करती है और निष्कर्षण के लिए जगह के साथ सलाखों को बांधती है? कौन सी तुलनीय कास्टिंग प्रस्तावित सेल पहले ही उत्पादित कर चुकी है? एक उद्धरण जो इन सवालों का जवाब देता है, सभी आपूर्तिकर्ताओं के बीच तुलना करना आसान है, और जो उन्हें छोड़ देता है वह चयन के बजाय दावा है.
मैग-कास्ट अपने पार्क के बारे में क्या प्रकाशित करता है
इस दुकान के लिए, ईमानदार फ़्रेमिंग वही है जो साइट प्रकाशित करती है, इसकी सीमाओं के साथ बताया गया है. ए मैग-कास्ट ब्लॉग पर क्षमता अवलोकन लेख HPDC क्लैम्पिंग बल को 200T से 4,500T तक सूचीबद्ध करता है. होमपेज पर कंपनी प्रोफ़ाइल में इन-हाउस टूलींग के साथ 300T से 2,000T मशीनें सूचीबद्ध हैं, और 3,125 सेमी² का सबसे बड़ा कास्टिंग क्षेत्र. ये पृष्ठ श्रेणियों का वर्णन करते हैं, प्रति-मशीन विशिष्टता नहीं, और न ही यह बताता है कि कौन सी सुविधा किस सेल में आपका हिस्सा चलाएगी. प्रस्तावित उत्पादन सुविधा की पुष्टि करें, मशीन मॉडल, रेटेड क्लैम्पिंग बल, और आपके ड्राइंग के लिए मैग-कास्ट के साथ डाई क्षमता.
वही प्रोफ़ाइल IATF को सूचीबद्ध करती है 16949 और आईएसओ 9001 प्रमाणीकरण और दो सुविधाएं, चीन में फ़ोशान और मेक्सिको में मॉन्टेरी. बताई गई सेवा प्रतिबद्धताएं दो दिनों में एक कोटेशन और तीन दिनों में एक निःशुल्क डीएफएम विश्लेषण हैं. जब कोई चित्र क्षेत्र या दबाव वर्ग में प्रकाशित विंडो से अधिक हो जाता है, आपूर्तिकर्ता को कोटेशन पर ऐसा कहना चाहिए. ईमानदार उत्तर एक रेफरल है, सबसे बड़े उपलब्ध क्लैंप पर ज़बरदस्ती फिट नहीं किया गया.
जब एक ड्राइंग तैयार हो जाती है, the संपर्क पृष्ठ इसे उन इंजीनियरों के सामने रखता है जो संख्याओं के साथ उत्तर देते हैं. किसी विशिष्ट मशीन असाइनमेंट या डाई लिफ़ाफ़े के बारे में प्रश्नों का उत्तर संलग्न ड्राइंग के साथ देना आसान होता है.
डाई कास्टिंग मशीन टन भार के बारे में प्रश्न
डाई कास्टिंग मशीन टन भार की गणना कैसे की जाती है??
कुल प्रभावी अनुमानित क्षेत्र को गुणा करें, वर्ग सेंटीमीटर में, मेगापास्कल में गुहा दबाव द्वारा और द्वारा 0.1. यह पृथक्करण बल किलोन्यूटन में देता है. बल के मीट्रिक टन में कनवर्ट करें, फिर अपनी प्रक्रिया और उपकरण के लिए आवश्यक मार्जिन कारक लागू करें. मोल्ड इंजीनियरिंग यह पुष्टि करती है कि कौन से दबाव वाले क्षेत्र कुल क्षेत्र में योगदान करते हैं.
इस गाइड का उपयोग क्यों किया जाता है 40 इसके उदाहरणों में एमपीए?
40 एमपीए एक कथित गणना धारणा है जो काम किए गए उदाहरणों को पारदर्शी रखती है, हर मशीन पर कोई संदर्भ दबाव अंकित नहीं है. प्रकाशित क्षेत्र की रेटिंग बिल्डर और मॉडल के अनुसार भिन्न होती है, और तीव्रता दबाव अक्सर 60-80 एमपीए तक चलता है. मशीन डेटा शीट के लिए पूछें और आपके हिस्से के लिए आवश्यक दबाव वर्ग के विरुद्ध क्षेत्र की दोबारा जांच करें.
क्या 400T मशीन किसी पार्ट को कास्ट कर सकती है? 576 अनुमानित क्षेत्र का सेमी²?
पर 60 एमपीए, वह क्षेत्र मोटे तौर पर उत्पादन करता है 3,456 पृथक्करण बल का kN, के बारे में 352 किसी भी मार्जिन से पहले मीट्रिक टन. ए 10% मार्जिन 388टी के निकट है, जो 400T क्लैंप के लिए सीमा रेखा है, और ए 25% मार्जिन इससे अधिक है. उदाहरण मान्यताओं पर अंकगणित है; डाई लेआउट और डेटा शीट वास्तविक उत्तर तय करते हैं.
मैग-कास्ट सबसे बड़ी कास्टिंग क्या उत्पन्न कर सकता है?
कंपनी प्रोफ़ाइल में 3,125 सेमी² का सबसे बड़ा कास्टिंग क्षेत्र सूचीबद्ध है, और एक ब्लॉग क्षमता लेख में अलग से 200T से 4,500T क्लैम्पिंग बल सूचीबद्ध किया गया है. वे प्रकाशित श्रेणियाँ हैं, किसी एक सुविधा के लिए उपकरण विवरण पत्रक नहीं. प्रस्तावित उत्पादन सुविधा की पुष्टि करें, मशीन मॉडल, रेटेड क्लैम्पिंग बल, और आपके ड्राइंग के लिए मैग-कास्ट के साथ डाई क्षमता.
अंतिम विचार
डाई कास्टिंग मशीन टन भार एक गुणन है, और तर्क तब शुरू होते हैं जब इनपुट का अनुमान लगाया जाता है. डाई लेआउट से अनुमानित क्षेत्र पर जोर दें, भाग को वास्तव में जिस दबाव वर्ग की आवश्यकता है, और एक बताए गए आधार के साथ एक मार्जिन कारक. फिर शॉट सिस्टम और डाई लिफ़ाफ़े की जाँच करें, क्योंकि एक क्लैंप रेटिंग जो गणित को साफ़ करती है वह अभी भी हिस्सा खो सकती है.
समान पुष्टिकरण सूची के साथ एक ही ड्राइंग पर आपूर्तिकर्ताओं की तुलना करें, और बिना गणना के किसी भी मशीन असाइनमेंट को प्लेसहोल्डर के रूप में मानें. साक्ष्य के आधार पर डाई कास्टिंग मशीन टन भार का निपटान करने से मशीन बेमेल और प्रक्रिया-संबंधी अस्वीकृति के जोखिम को कम करने में मदद मिलती है.










