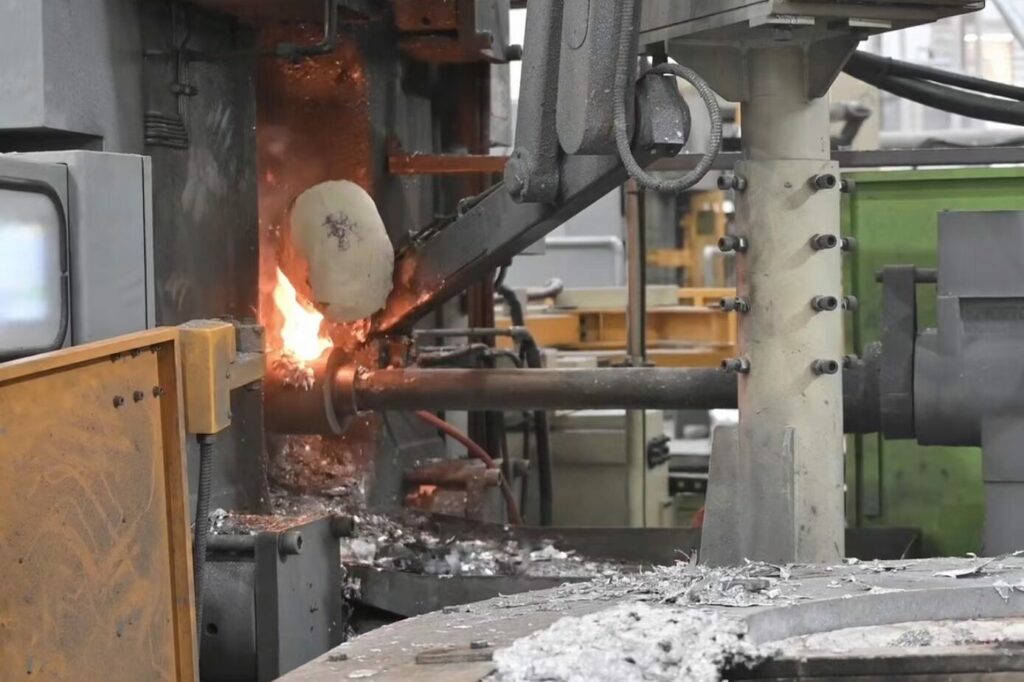
Ogni programma di pressofusione inizia con un numero che decide silenziosamente tutto a valle: tonnellaggio della macchina. La valutazione stampata su una macchina per pressofusione ad alta pressione, 200T o 1.250T per esempio, è la sua forza di serraggio. Questa forza tiene chiuse le due metà dello stampo mentre l'alluminio fuso viene iniettato velocemente. Scegli troppo poco e il dado si separa, lampeggia, e combatte il processo tutto il giorno. Scegliendo troppo, il componente ripagherà la capacità della macchina di cui non aveva bisogno.
Questa guida spiega come viene calcolato il tonnellaggio della macchina per pressofusione dall'area prevista, cosa significano effettivamente le classi macchina pubblicate, e quali affermazioni un acquirente dovrebbe confermare al momento del preventivo. L'esempio pratico è un esercizio di ipotesi, chiaramente etichettato, non una raccomandazione per una parte specifica.
Cosa misura il tonnellaggio della macchina per pressofusione
Il tonnellaggio è la forza di serraggio. Non è il peso del colpo, non morire dimensione, e non una potenza nominale generale. IL Domande frequenti sul settore NADCA afferma lo stesso punto. Le dimensioni delle macchine sono espresse in tonnellate, e il numero si riferisce alla forza che tiene insieme le metà dello stampo quando la macchina è chiusa. Nostro spiegazione della pressofusione di alluminio copre la famiglia di processi dietro queste valutazioni.
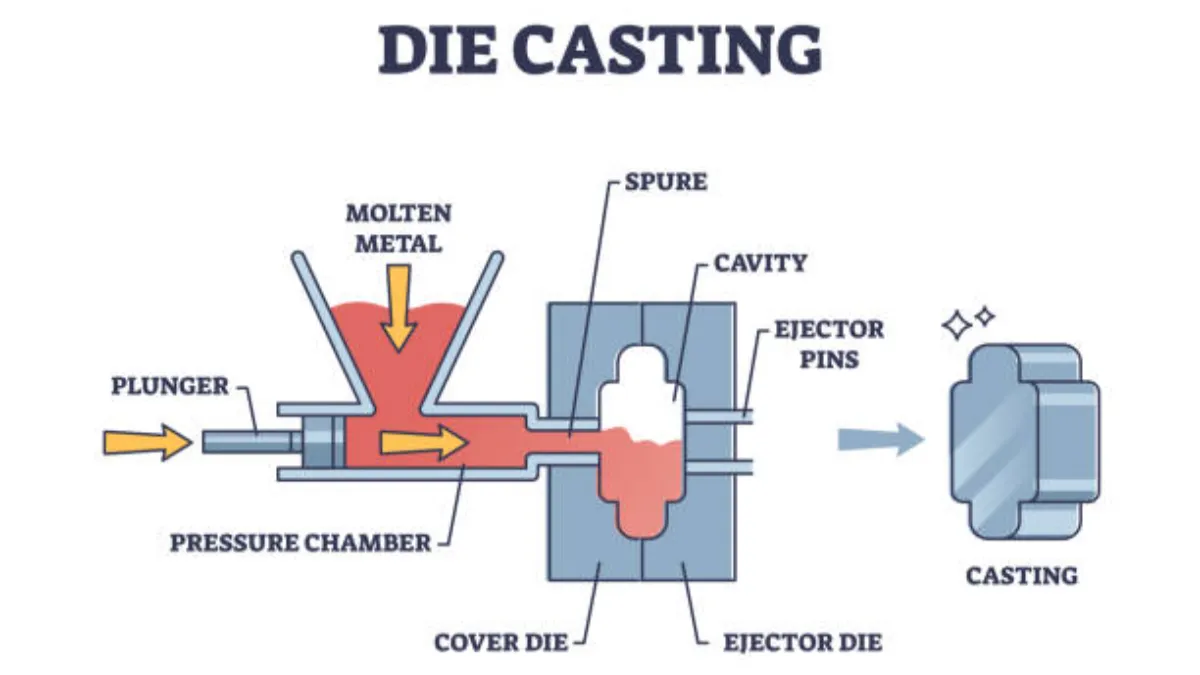
Durante l'iniezione, la pressione del metallo spinge sulle aree che generano la forza di apertura dello stampo. L'ingegneria dello stampo dovrebbe confermare quale cavità, corridore, traboccare, e le aree del sistema di tiro contribuiscono al dado vero e proprio. La macchina deve serrare più forte della spinta del metallo. In caso contrario, le metà si separano di una frazione di millimetro e l'alluminio fuso fuoriesce come bava. La parte, la linea di giunzione dello stampo, e il tempo di attività della cella ne paga le conseguenze.
La fisica è semplice: la forza è uguale alla pressione per l'area. Ciò che rende difficile la selezione è che la pressione non è un numero. La massa fusa riempie la cavità ad alta velocità, e la pressione di intensificazione successivamente raggiunge comunemente 60–80 MPa sull'area proiettata. Le classificazioni delle aree pubblicate differiscono tra costruttori e modelli, quindi questo articolo tratta 40 MPa come ipotesi di calcolo dichiarata, non una pressione di riferimento universale. A 40 MPa, una tonnellata di forza di serraggio si equilibra all'incirca 2.45 cm² di area pressurizzata. L'area utilizzabile si riduce alle pressioni più elevate a cui una parte può effettivamente funzionare.
Il calcolo della forza di serraggio passo dopo passo
Iniziare dall'area totale effettiva proiettata: le regioni pressurizzate che generano la forza di apertura dello stampo stesso. L'ingegneria dello stampo conferma quale cavità, corridore, traboccare, e le aree del sistema di tiro contribuiscono. Una percentuale complessiva aggiunta all'impronta della parte non sostituisce tale calcolo. Il margine di sicurezza dovrebbe seguire i requisiti del processo e delle apparecchiature, non è un'abitudine domestica.
La formula di lavoro è una conversione di unità più un fattore di margine:
Forza di serraggio richiesta (kN) = area totale effettiva prevista (cm²) × pressione nella cavità (MPa) × 0.1 × fattore di margine selezionato.
Ecco l'aritmetica come esempio di ipotesi, non una raccomandazione sulla macchina. Supponiamo che un lampione abbia un'area netta proiettata di 480 cm², e supponiamo che il layout dello stampo porti l'area effettiva totale a 576 cm². Ad una pressione di esercizio di 60 MPa, la forza di separazione è 576 × 60 × 0.1 = 3,456 kN, Di 352 tonnellate di forza. UN 10% Il margine aumenta il requisito a circa 388T, e un 25% il margine lo solleva a circa 441T.
La lettura onesta: un morsetto da 400T elimina la forza grezza ma non trattiene quasi nulla dopo a 10% margine, e non raggiunge a 25% margine. A questi presupposti, 400T è una risposta borderline, non comodo. La lezione successiva, o un layout dello stampo che riduce l'area effettiva, è ciò che un fornitore dovrebbe valutare prima di dare un nome a una macchina.
Raddoppia l'area proiettata e con essa raddoppia anche il tonnellaggio richiesto. Nessun disegno del cancello o scelta della lega schiva quella moltiplicazione.
Una nota unitaria è importante nelle conversazioni con i fornitori: questo articolo esprime il tonnellaggio come tonnellate di forza, Di 9.8 kN ciascuno. Una valutazione di 400T corrisponde quindi a circa 3,920 kN di pinza disponibile, ecco perché l'esempio sopra è così vicino al limite.
Classi macchina come framework di controllo
Le classi seguenti sono raggruppate nel modo in cui ne parlano i costruttori di macchine e le fonderie. La colonna dell'area applica quella di questo articolo 40 Ipotesi di MPa in tonnellate di forza, una tonnellata in equilibrio 2.45 cm². Non è incluso alcun margine di sicurezza, e l'area utilizzabile si riduce alla classe di pressione effettivamente utilizzata dalla parte. Tratta i numeri come un fotogramma iniziale, non una targa identificativa.
| Classe di stazza | Area teorica a 40 MPa, nessun margine | Cosa confermare prima di scegliere |
|---|---|---|
| 200–300T | 490–735 cm² | Opzioni di maniche a pallini e design del cancello per la parte reale |
| 400-800T | 981–1.961 cm² | Controllo del tiro multifase e gamma di pistoni nella vostra classe di pressione |
| 900–1.600T | 2,206–3.923 cm² | Piastra, fermacravatta, e luce diurna per l'involucro dello stampo |
| 2,000–4.500T | 4,903–11.032 cm² | Getti collaudati in fonderia con area e classe di pressione simili |
Ogni cella di conferma nomina un documento che un acquirente può richiedere: il layout dello stampo, la scheda tecnica della macchina, o registrazioni di fusioni comparabili già prodotte dalla cella proposta. Esistono le classi da 2.000 T e superiori, e svolgono un vero lavoro su getti strutturali di grandi dimensioni per programmi di veicoli ad alto volume. Il tonnellaggio da solo non segna un cancello d’ingresso in quella classe. Un acquirente con un casting di grandi dimensioni dovrebbe verificare la classificazione dell'area pubblicata della macchina specifica, la busta dello stampo, e la storia della fonderia con getti comparabili, articolo per articolo.
Capacità di tiro oltre la valutazione del morsetto
Il tonnellaggio dice che la macchina può tenere chiuso lo stampo. Ciò non dice che la macchina possa riempire bene questa parte. La qualità del riempimento deriva da diverse variabili interagenti. Il diametro dello stantuffo e la velocità del getto impostano la portata; la fase di intensificazione imposta la pressione disponibile; il design del cancello e il rapporto di riempimento del manicotto determinano il modo in cui il metallo viaggia.
La vecchia regola pratica, che uno stantuffo grande funziona lentamente e uno piccolo non riesce a riempirsi, è troppo semplice. Uno stantuffo grande abbinato al giusto profilo di velocità può riempirsi rapidamente e in modo pulito, e un piccolo stantuffo può eliminare una cavità anche su una macchina di grandi dimensioni. Chiedere al fornitore di indicare la dimensione dello stantuffo, rapporto di riempimento della manica, e limiti del profilo di ripresa per la cella specifica che propongono.
Separa anche due numeri che vengono fusi: peso totale dei pallini e peso netto di lancio. Il peso totale dei pallini comprende tutte le fusioni in cavità, corridori, trabocca, e il biscotto. Il peso netto di lancio esclude il materiale rimosso durante la rifilatura. Una macchina in grado di sollevare a 10 Il tiro da kg non viene eseguito automaticamente 8 kg lanciando bene. La manica necessita del giusto rapporto di riempimento, e gli eccessi devono adattarsi all'interno dello stampo.
Lo stampo si adatterà fisicamente alla macchina?
Una macchina adattata in termini di tonnellaggio può comunque essere sbagliata per il pezzo. L'apertura diurna, dimensioni della piastra, e la spaziatura delle colonne deve accettare fisicamente lo stampo, con spazio per attrezzature di estrazione e spruzzatura. Le parti con porosità o specifiche superficiali impegnative richiedono il controllo del profilo di iniezione multifase, non solo un grande morsetto; IL spiegazione della porosità copre come si formano tali vuoti e come vengono ispezionati. Nostro guida alla pressofusione sotto vuoto copre il percorso che restringe tali specifiche, mentre l'automazione e la consegna del materiale fuso decidono se il tonnellaggio pagato è effettivamente produttivo.
Nessuno di questi appare sulla targhetta, ecco perché l'assegnazione di una macchina dovrebbe provenire da una revisione del progetto dello stampo piuttosto che da una pagina di catalogo. Una domanda giusta per qualsiasi fonderia non è solo quali macchine si trovano sul pavimento, ma come sono schedulati e quale cella è proposta per la vostra attrezzatura.
Prima di firmare l'assegnazione di una macchina, inserire queste domande nella RFQ. Qual è l'area totale effettiva proiettata sul layout dello stampo?? Di quale classe di pressione della cavità ha bisogno questa parte?, e qual è la base?? Quale fattore di margine viene applicato, e cosa copre? Quale dimensione dello stantuffo e rapporto di riempimento del manicotto eseguirà la parte? Lo stampo libera la piastra e le colonne lasciando spazio per l'estrazione? Quali getti comparabili ha già prodotto la cella proposta? Un preventivo che risponde a queste domande è semplice da confrontare tra i fornitori, e quello che li salta è un'affermazione piuttosto che una selezione.
Cosa pubblica Mag-cast sul suo parco
Per questo negozio, l'inquadratura onesta è ciò che pubblica il sito, con i suoi limiti indicati. UN articolo sulla panoramica delle capacità sul blog Mag-cast elenca la forza di serraggio HPDC da 200 T a 4.500 T. Il profilo aziendale sulla home page elenca macchine da 300 T a 2.000 T con utensili interni, e un'area di colata più grande di 3.125 cm². Queste pagine descrivono gli intervalli, non una specifica per macchina, e nessuno dei due indica quale cella e in quale struttura eseguirebbe la tua parte. Confermare l'impianto di produzione proposto, modello di macchina, forza di serraggio nominale, e capacità dello stampo con Mag-cast per il tuo disegno.
Lo stesso profilo elenca IATF 16949 e ISO 9001 certificazione e due strutture, Foshan in Cina e Monterrey in Messico. Gli impegni di servizio indicati consistono in un preventivo in due giorni e in un'analisi DFM gratuita in tre. Quando un disegno supera la finestra pubblicata in termini di area o classe di pressione, il fornitore dovrebbe dirlo al preventivo. La risposta onesta è un rinvio, non un adattamento forzato sul morsetto più grande disponibile.
Quando un disegno è pronto, IL pagina dei contatti lo mette davanti agli ingegneri che rispondono con i numeri. È più facile rispondere alle domande su un'assegnazione specifica della macchina o sulla busta dello stampo con un disegno allegato.
Domande sul tonnellaggio della macchina per pressofusione
Come viene calcolato il tonnellaggio della macchina per pressocolata?
Moltiplicare l'area totale effettiva proiettata, in centimetri quadrati, dalla pressione della cavità in megapascal e da 0.1. Questo dà la forza di separazione in kilonewton. Convertire in tonnellate di forza, quindi applica il fattore di margine richiesto dal tuo processo e dalla tua attrezzatura. L'ingegneria dello stampo conferma quali regioni pressurizzate contribuiscono all'area totale.
Perché questa guida utilizza 40 MPa nei suoi esempi?
40 MPa è un presupposto di calcolo dichiarato che mantiene trasparenti gli esempi elaborati, non una pressione di riferimento stampigliata su ogni macchina. Le classificazioni delle aree pubblicate differiscono in base al costruttore e al modello, e le pressioni di intensificazione spesso raggiungono i 60–80 MPa. Richiedi la scheda tecnica della macchina e ricontrolla l'area rispetto alla classe di pressione di cui ha bisogno il tuo pezzo.
Una macchina da 400T può fondere una parte con 576 cm² di area proiettata?
A 60 MPa, quella zona produce all'incirca 3,456 kN di forza di separazione, Di 352 tonnellate metriche prima di qualsiasi margine. UN 10% il margine si avvicina a 388T, che è al limite per una pinza da 400T, e un 25% il margine lo supera. L'esempio è aritmetico su ipotesi; il layout dello stampo e la scheda tecnica determinano la vera risposta.
Qual è la fusione più grande che Mag-cast può produrre?
Il profilo aziendale elenca un'area di colata più grande di 3.125 cm², e un articolo sulle capacità del blog elenca separatamente da 200 T a 4.500 T di forza di serraggio. Quelli sono gli intervalli pubblicati, non una scheda tecnica dell'attrezzatura per ogni singola struttura. Confermare l'impianto di produzione proposto, modello di macchina, forza di serraggio nominale, e capacità dello stampo con Mag-cast per il tuo disegno.
Considerazioni finali
Il tonnellaggio della macchina per pressofusione è una moltiplicazione, e le discussioni iniziano quando gli input vengono indovinati. Insistere sull'area proiettata dal layout dello stampo, la classe di pressione effettivamente necessaria alla parte, e un fattore di margine con una base stabilita. Quindi controllare il sistema di iniezione e l'involucro dello stampo, perché una valutazione di serraggio che cancella i conti può comunque perdere la parte.
Confronta i fornitori sullo stesso disegno con lo stesso elenco di conferma, e trattare qualsiasi assegnazione macchina senza calcolo come segnaposto. Stabilire il tonnellaggio delle macchine per pressofusione in base alle prove aiuta a ridurre il rischio di disadattamento della macchina e di scarti legati al processo.