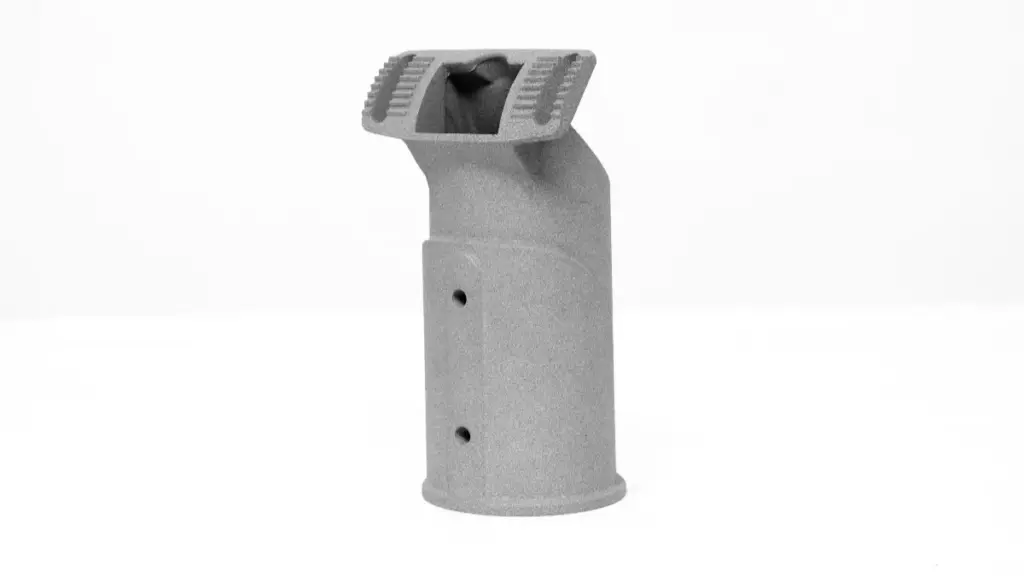
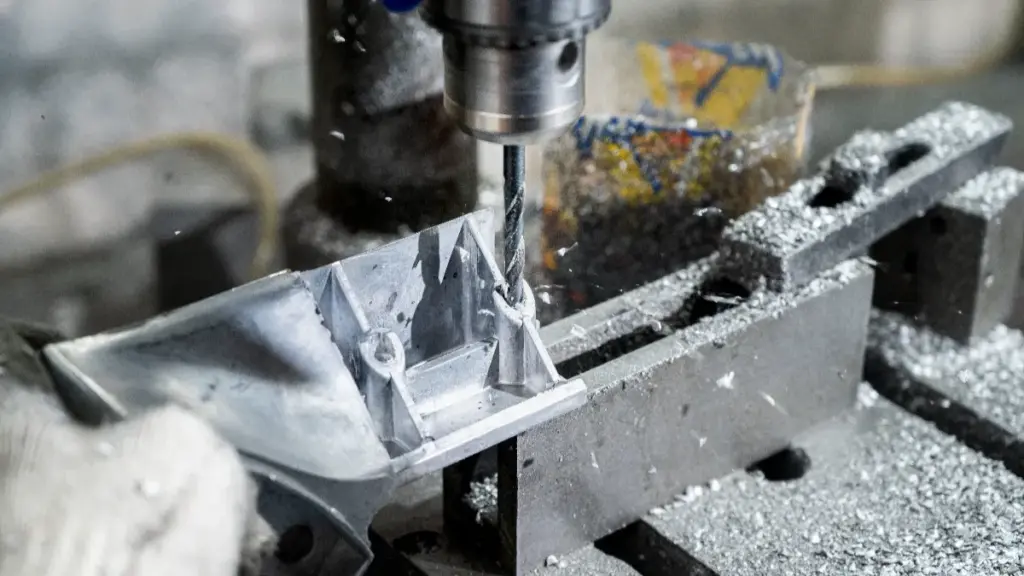
La porosità negli alloggiamenti delle luci pressofuse può creare percorsi di perdita, indeboliscono le caratteristiche locali e causano difetti superficiali che diventano visibili dopo la lavorazione o la finitura. Individuare tempestivamente la causa principale aiuta gli acquirenti a ridurre il rischio di infiltrazioni d’acqua, rilavorazioni e resi sul campo.
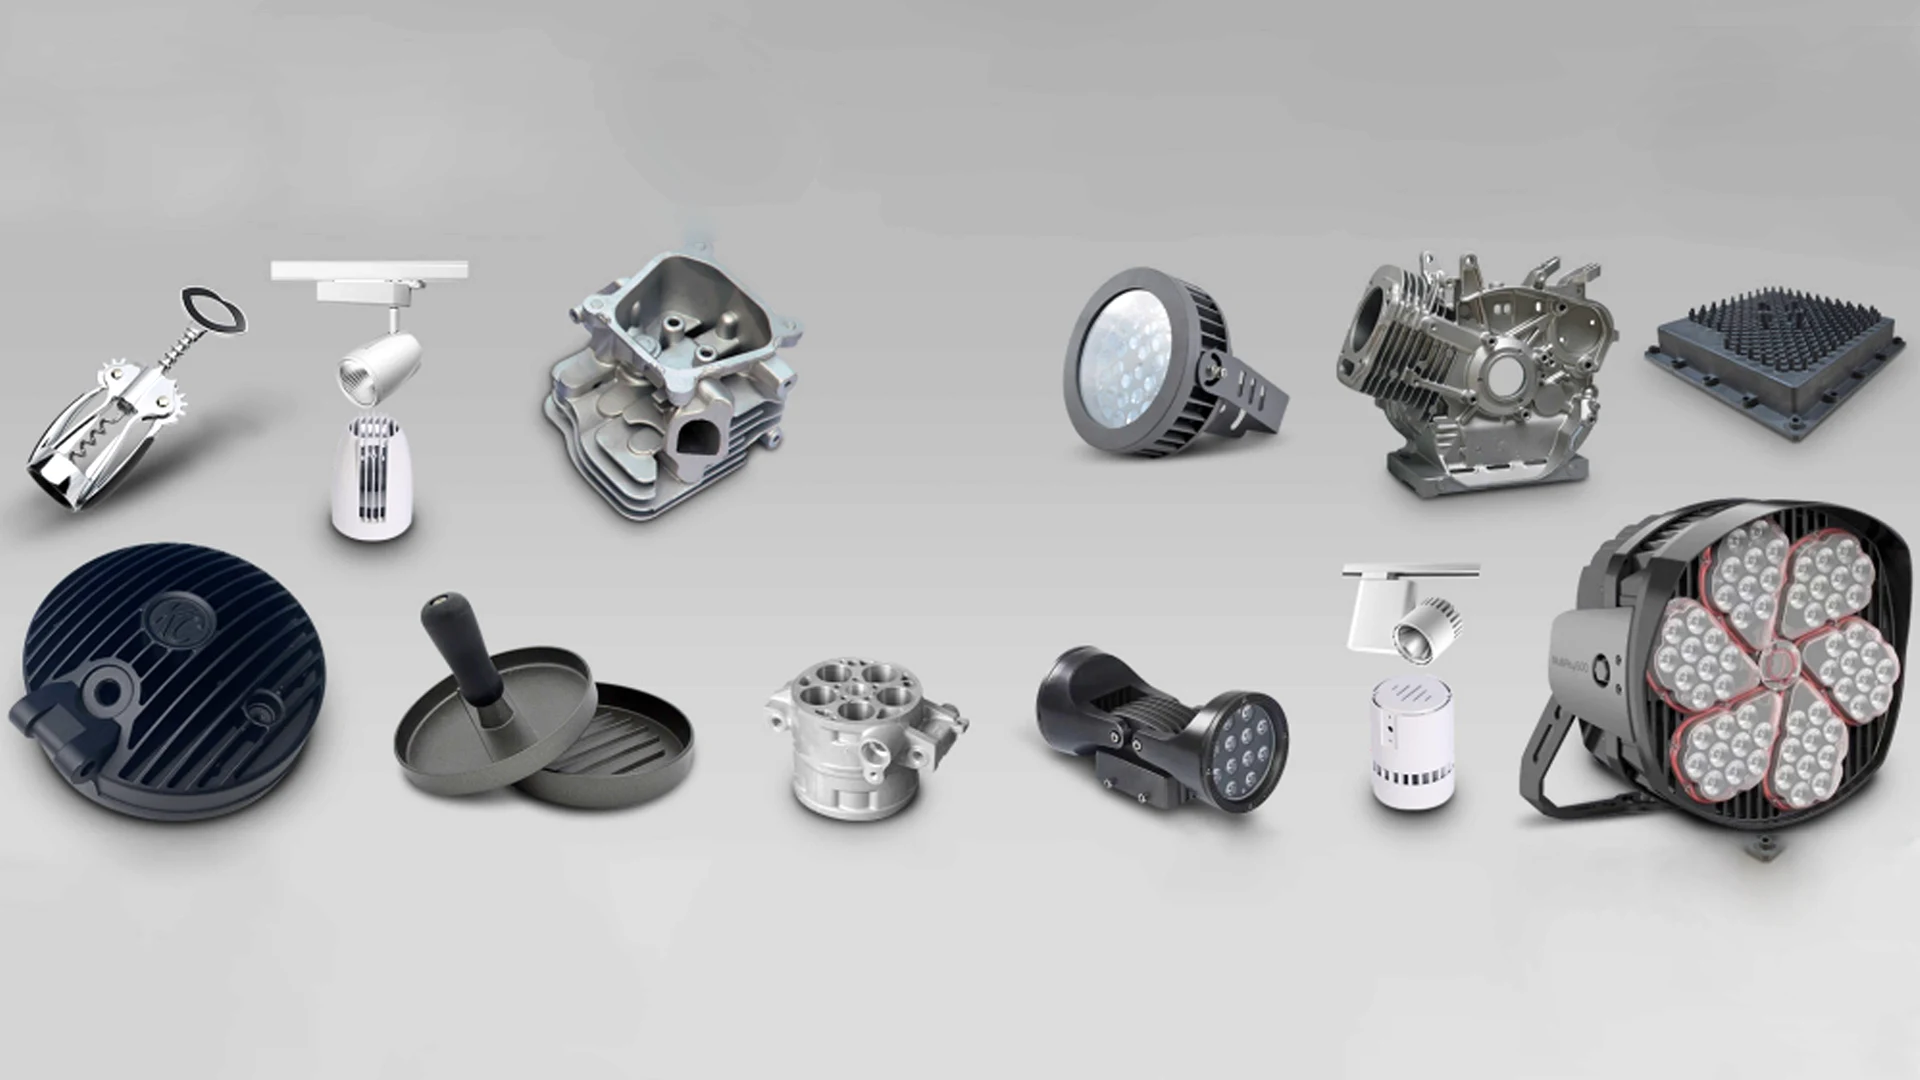
Questo articolo spiega perché si formano dei vuoti negli alloggiamenti, come differiscono la porosità da ritiro e quella da gas, e quali controlli di progettazione e fusione sono importanti. Esamina inoltre i metodi di ispezione ed elenca i punti di controllo che un acquirente dovrebbe verificare con un fornitore prima dell'attrezzatura. Questi valgono per la strada a LED, alloggiamenti per proiettori e fari da binario mostrati nel ns catalogo ricambi per illuminazione.
Perché si verifica la porosità negli alloggiamenti dei fari pressofusi
La porosità negli alloggiamenti delle luci pressofuse deriva dal gas intrappolato, ritiro da solidificazione, e contaminazione da fusione. Comprendere queste cause profonde aiuta gli acquirenti e gli ingegneri a individuare i controlli giusti.
| Categoria del difetto | Trigger primario | Aspetto tipico nelle sezioni |
|---|---|---|
| Porosità del gas | Flusso turbolento ad alta velocità e prese d'aria bloccate | Liscio, vuoti interni arrotondati |
| Porosità da ritiro | Raffreddamento irregolare in spessori di parete variabili | Irregolare, cavità spugnose in sezioni spesse |
Intrappolamento di gas durante il riempimento di metalli
La pressofusione ad alta pressione spinge il metallo fuso nelle cavità a velocità estreme. Quando questo flusso diventa caotico, cattura l'aria circostante prima che l'aria possa uscire dallo stampo.
- Il flusso di metallo fuso ad alta velocità può ribaltarsi o ribaltarsi, intrappolando l'aria negli angoli ciechi o dietro le alette profonde del dissipatore di calore.
- Uno sfiato inadeguato o i canali di aspirazione ostruiti impediscono la fuoriuscita dell'aria, lasciando bolle di gas residue all'interno dell'alloggiamento.
- Un eccessivo lubrificante dello stampo o umidità sulla superficie dello stampo si trasforma in vapore al contatto con il metallo, generazione di cavità gassose.
Ritiro da solidificazione in spessori di parete variabili
Mentre il metallo liquido si raffredda, si contrae naturalmente. Gli alloggiamenti leggeri spesso combinano alette sottili con punti di montaggio pesanti, creando squilibri termici durante questa fase di raffreddamento.
- Le leghe di alluminio e magnesio subiscono una contrazione naturale del volume mentre si raffreddano e solidificano.
- Sezioni spesse, come sporgenze di montaggio e alette delle cerniere, trattenere il calore più a lungo e congelare per ultimo, creando punti caldi di ritiro localizzati.
- Il raffreddamento non uniforme tra alette sottili e aree strutturali pesanti blocca l'alimentazione del metallo liquido, con conseguenti vuoti di ritiro centrali.
Inclusioni di ossido e contaminazione da fusione
La qualità del metallo fuso influisce direttamente sull'integrità strutturale della fusione finale. Una cattiva gestione della fusione introduce particelle estranee che interrompono la matrice metallica.
- Le pellicole di ossido naturale sull'alluminio fuso possono piegarsi nella fusione durante fasi di flusso altamente turbolente.
- La rifusione dei rottami non ripuliti o dei ritorni di colata introduce inclusioni solide che interrompono il flusso del metallo.
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Usura degli utensili e cattiva gestione dei processi
Anche con un design delle parti sonore, attrezzature degradate e impostazioni errate della macchina possono rovinare i cicli di produzione. Mantenere il controllo sulle condizioni dello stampo e sui parametri di processo previene i difetti spontanei.
- Le superfici erose della matrice e le scossaline possono alterare i percorsi ottimali del flusso del metallo e ostruire le prese d'aria vitali.
- I punti freddi nello stampo causano un congelamento prematuro, mentre zone eccessivamente calde ritardano la solidificazione e aumentano il rischio di ritiro.
- Le impostazioni errate della velocità di iniezione o della pressione non riescono a far uscire l'aria in modo efficace, portando a arresti freddi o turbolenze eccessive.
Come differiscono nella pratica la porosità da ritiro e quella da gas
La porosità del gas deriva dall'aria intrappolata e lascia vuoti lisci. La porosità da ritiro deriva dalla contrazione del metallo non alimentato e crea cavità irregolari. La lettura di entrambi i tipi di prove guida il focus correttivo.
Caratteristiche visive e localizzazione dei difetti
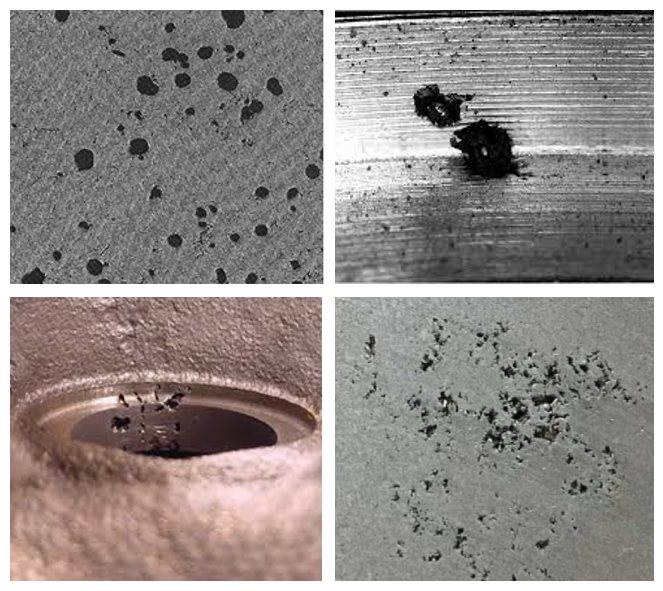
I due tipi mostrano spesso forme e posizioni diverse. I vuoti di gas tendono ad apparire come bolle arrotondate con superfici interne lisce, raggruppati vicino alla pelle, pareti sottili, o regioni di fine riempimento. I vuoti da ritiro appaiono irregolari e dendritici, con texture ruvide, e si concentrano in sezioni pesanti che si raffreddano più a lungo.
Questi modelli sono tendenze, non una prova. Le parti reali possono mescolare entrambi i tipi, e le inclusioni di ossido aggiungono un terzo modello. Confermare la diagnosi con sezioni trasversali e registrazioni di processo prima di concordare azioni correttive con un fornitore.
Variabili di processo e indicatori diagnostici
I difetti del gas sono comunemente legati al riempimento turbolento, prese d'aria bloccate, materiali a carica umida, ed eccessivo spruzzo dello stampo. L'esame della curva di tiro e delle condizioni dello sfiato solitamente indica il fattore che contribuisce.
I difetti da ritiro sono comunemente legati a una pressione di tenuta insufficiente, tempi di attesa brevi, e temperature dello stampo sbilanciate. Sulle radiografie, entrambi i tipi appaiono come aree più scure, e la forma dell'immagine da sola non li separa. Fonderie esperte combinano l'immagine, la localizzazione del difetto, sezionamento, e il registro del processo prima di nominare la causa.
Impatto sulle prestazioni delle parti e sulle opzioni di riparazione
Il gas intrappolato si espande all'interno dei forni di polimerizzazione della verniciatura a polvere, quindi fori di spillo e vesciche appaiono sulle superfici finite. La lavorazione può aprire vuoti nel sottosuolo e trasformarli in percorsi di perdita in corrispondenza delle scanalature e dei fori delle guarnizioni. La finitura superficiale non nasconde la porosità, perché le parti rivestite e anodizzate possono ancora rivelare vuoti sotto la superficie come segni visibili.
L'impregnazione sotto vuoto può sigillare l'interno, percorsi di perdita interconnessi una volta che la parte è stata approvata per questo, e i getti sigillati vengono nuovamente testati per eventuali perdite. Non è un trattamento superficiale, e non ripara crepe o grandi cavità da ritiro. Le correzioni strutturali provengono ancora dal gating, progettazione di raffreddamento e alimentazione.
Perché lo spessore delle pareti e la progettazione del flusso aumentano il rischio
Lo spessore sbilanciato delle pareti e i percorsi del flusso irregolari agiscono come i principali fattori strutturali della porosità. Le sezioni sottili si congelano prematuramente, intrappolando l'aria, mentre le masse spesse creano punti caldi di ritiro isolati.
L'impatto di uno spessore eccessivo delle pareti
Gli alloggiamenti combinano alette di raffreddamento sottili con caratteristiche di montaggio più spesse, e ciascuna zona si raffredda alla propria velocità. Non esiste un unico spessore di parete in cui il comportamento del processo cambi improvvisamente. Il rischio cresce man mano che la massa locale aumenta e rallenta la solidificazione in quella regione.
Una zona spessa che congela per ultima necessita di alimentazione di metallo liquido molto tempo dopo che le pareti circostanti si sono chiuse. Quando quell'alimentazione è bloccata, si formano vuoti di ritiro nel nucleo. Gli acquirenti dovrebbero aspettarsi sezioni pesanti, bugne e giunzioni delle nervature da contrassegnare durante la Revisione DFM dei disegni dell'alloggiamento della lampada pressofusa.
Come i muri non uniformi creano punti caldi
Salti improvvisi di spessore, come una parete sottile che si alimenta direttamente in un risalto molte volte più spesso, creare punti caldi termici localizzati. Le sezioni sottili circostanti disperdono rapidamente calore e si congelano prima.
Quel congelamento prematuro agisce come una diga, interrompendo l'alimentazione del metallo nell'area spessa adiacente e lasciando vuoti interni. Boss solidi, pesanti pareti posteriori, e i densi grappoli di costole necessitano di transizioni e carotaggi graduali, soprattutto dove la lavorazione successiva espone la superficie.
Difetti di progettazione del flusso e intrappolamento d'aria
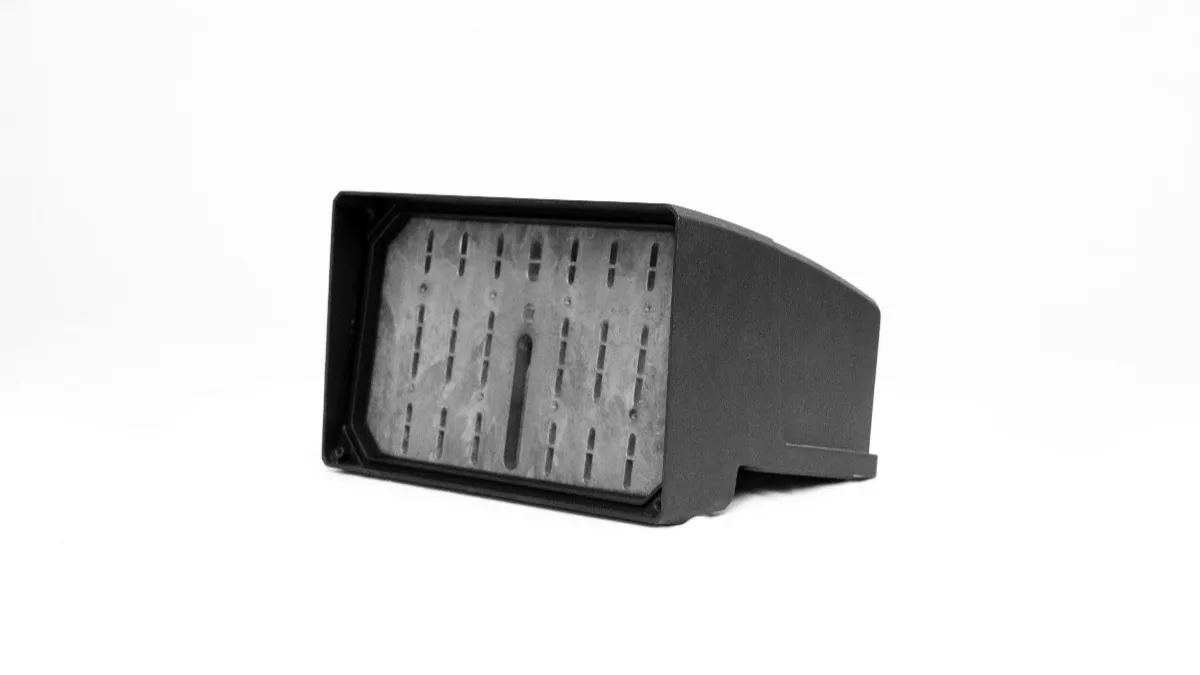
Il modo in cui la macchina spinge il metallo nella cavità è importante tanto quanto la geometria. Un cancello mal posizionato può far sì che il metallo venga proiettato attraverso la cavità aperta, ripiegando l'aria nel fronte del flusso. I lunghi percorsi attraverso l'alternanza di zone spesse e sottili creano riempimenti sbilanciati e oscillazioni di pressione.
Per risolvere le chiusure fredde, alcune squadre aggiungono spessore locale invece di correggere la disposizione del cancello. Questo di solito si ritorce contro, perché la massa aggiunta diventa una nuova zona calda. Mantenere stabile la sezione trasversale lungo il percorso del flusso principale mantiene uniforme la parte anteriore in metallo e fa uscire l'aria davanti ad essa.
In che modo la qualità della fusione e il controllo della lega influiscono sulla porosità
Una scarsa qualità del fuso e leghe non conformi alle specifiche moltiplicano le bolle di gas e i vuoti di ritiro. Controllare l'idrogeno, ossidi, e l'equilibrio del silicio è importante per la tenuta, alloggiamenti strutturalmente sani.
Pulizia della fusione e controllo dell'idrogeno
L'idrogeno si dissolve facilmente nell'alluminio fuso e precipita quando il metallo solidifica, lasciando pori di gas sottili. I controlli comuni della fonderia includono l'uso di lingotti primari secchi, limitare gli scarti di restituzione sporchi, e degassare la massa fusa con gas inerte prima della colata.
La filtrazione ha uno scopo diverso. Intrappola gli ossidi e le inclusioni sospesi, quindi non possono seminare difetti o bloccare l'alimentazione. Il degasaggio e la filtrazione sono complementari, ed entrambi fanno parte della documentazione del processo recensito dall'acquirente. La disciplina della temperatura limita l'ulteriore assorbimento di idrogeno durante il mantenimento.
Chimica delle leghe e dinamica della solidificazione
La chimica della lega decide come il metallo si alimenta e si congela. Il contenuto di silicio governa la fluidità e il comportamento di ritiro, pertanto le fonderie stabiliscono limiti di lavoro che bilanciano il riempimento di pareti sottili con le proprietà meccaniche.
Confermare la chimica della lega rispetto allo standard del materiale specificato, compreso il silicio, ferro e altri elementi controllati. Qualsiasi modifica della lega o trattamento di fusione deve essere convalidato per il comportamento di riempimento dell'alloggiamento, solidità del getto e proprietà richieste.
Impatto sulle prestazioni dell'alloggiamento leggero
I difetti nella qualità della fusione emergono successivamente come perdite, scarti cosmetici, o stanchezza precoce. Pulito, il metallo denso mantiene la pressione sulle superfici di tenuta lavorate e mantiene elevate le rese di finitura. L'espansione del gas durante la polimerizzazione della verniciatura a polvere si manifesta sotto forma di bolle e fori di spillo sulle facce visibili.
La solidità della fusione e la protezione degli apparecchi di illuminazione sono punti di controllo separati. Un alloggiamento può superare il proprio test di tenuta mentre la lampada assemblata continua a guastarsi, perché le guarnizioni, anche le interfacce e gli elementi di fissaggio delle lenti determinano le prestazioni di tenuta. Il codice IP è il sistema di grado di protezione dell'involucro definito dalla CEI 60529 standard, e l'apparecchio finito deve essere verificato come assieme.
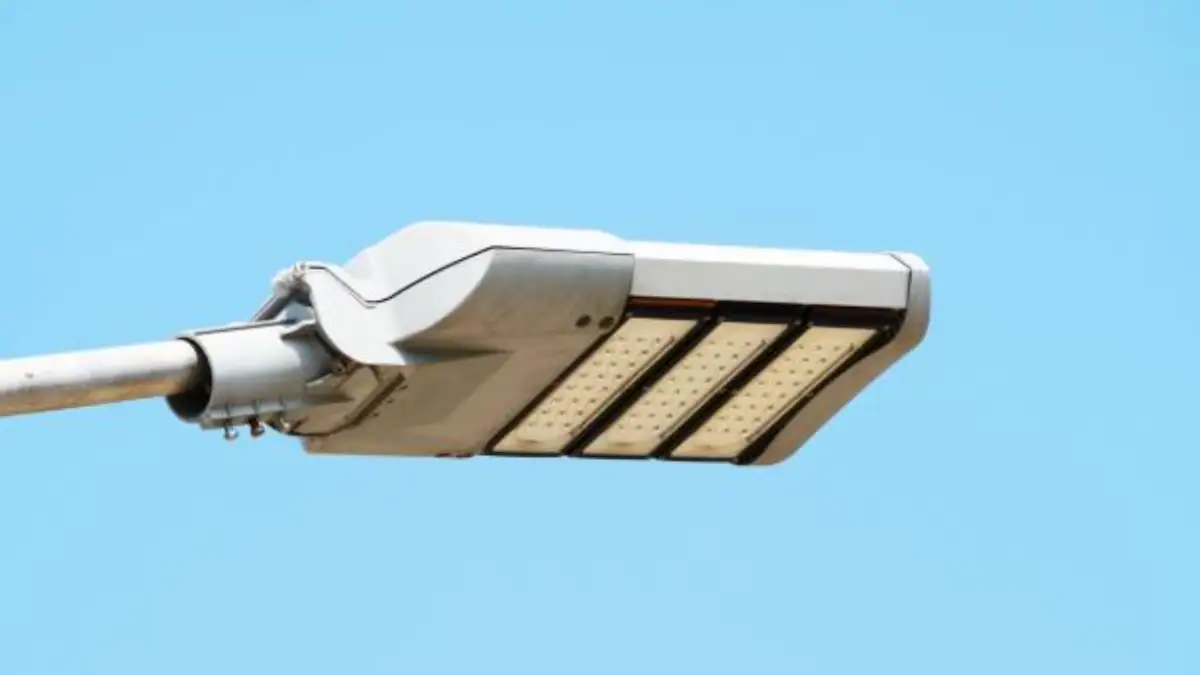
Le superfici lavorate e rifinite possono anche rivelare porosità del sottosuolo come segni grigi o cavità aperte. Questo è il motivo per cui gli acquirenti di alloggi concordano limiti estetici e di tenuta prima di scegliere il percorso di finitura.
Quali metodi di ispezione rilevano la porosità prima della spedizione
Una strategia di ispezione a più livelli abbina lo screening di base, quali controlli visivi e di tenuta, con prelievo radiografico. Le frequenze seguono il piano di controllo concordato con il cliente.
Nessun singolo metodo trova ogni vuoto, e la capacità di rilevamento dipende dall'illuminazione, ingrandimento, condizioni superficiali e i limiti di accettabilità scritti nel piano di controllo. La tabella seguente riassume i metodi più rilevanti per i programmi di alloggiamenti leggeri pressofusi.
| Metodo | Cosa può mostrare | Uso tipico per alloggiamenti |
|---|---|---|
| Visivo o AOI | Pori superficiali sulle facce esterne e sedi delle guarnizioni | Proiezione di base con condizioni di visione concordate |
| Penetrante colorante | Aperture vuote che raggiungono la superficie | Rilevamento di discontinuità superficiali dopo la lavorazione; non conferma un percorso di perdita attraverso la parete |
| Decadimento della pressione o test dell'elio | Percorsi di perdita collegati attraverso il muro | Controlli delle perdite su parti critiche per la tenuta in base al piano |
| 2Radiografia D | Indicazioni proiettate di vuoti interni, soggetto a sovrapposizione e risoluzione dell'immagine | Controlli a campione guidati da immagini di riferimento |
| 3TAC D | Volume dei pori, dimensioni e distanza dalle caratteristiche | Studi del primo articolo e risoluzione dei problemi relativi agli errori |
Le radiografie di riferimento ASTM E505 possono supportare la valutazione delle pressofusioni di alluminio e magnesio nell'ambito di applicazione. Acquirenti e fornitori dovrebbero concordare le regioni di ispezione e i criteri di accettazione per la parte.
Quando una parte fallisce, escludere innanzitutto perdite dell'apparecchio e altri difetti di tenuta. Utilizzare l'imaging mirato o il sezionamento dove necessario per indagare sul casting. Le attrezzature e i metodi che utilizziamo internamente sono descritti sul ns pagina relativa alla capacità di rilevamento delle perdite.
Cosa dovrebbero confermare gli acquirenti con i fornitori
Le affermazioni processuali meritano prove. Questi sono i checkpoint che un acquirente può verificare durante gli audit, esecuzioni di prova e revisione della documentazione prima di impegnarsi nell'utilizzo degli strumenti.
Cancello, Controlli di sfiato e riempimento
Chiedi come il dado riesce a riempirsi. Design prevedibile del cancello, sfiati e traboccamenti nelle aree dell'ultimo riempimento, e i profili di tiro controllati riducono i getti e l'intrappolamento dell'aria. I programmi ad alta integrità possono utilizzare il riempimento assistito dal vuoto, e vi spieghiamo dove si inserisce nel ns guida alla pressofusione sotto vuoto.
Gestione della fusione e documentazione delle leghe
Richiedi la pratica di degasaggio e filtrazione, e verificare che i registri separino il controllo dell'idrogeno disciolto dalla rimozione delle inclusioni. Richiedi l'esatto grado della lega e il relativo standard del materiale. A380 e ADC10 provengono da sistemi standard diversi, quindi specificare il voto effettivamente utilizzato invece di presumere l'equivalenza.
Monitoraggio del processo e prove di ispezione
Chiedere quali parametri della macchina vengono registrati, come le deviazioni innescano una reazione, e se l'impianto mantiene una configurazione di riferimento verificata per il confronto. Quindi verificare quali dispositivi di ispezione sono fisicamente sul posto. L'accesso ai raggi X è comune negli impianti di pressofusione, mentre la capacità TC o ultrasonica dovrebbe essere verificata piuttosto che supposta.
Certificazioni, Documenti e opzioni post-casting
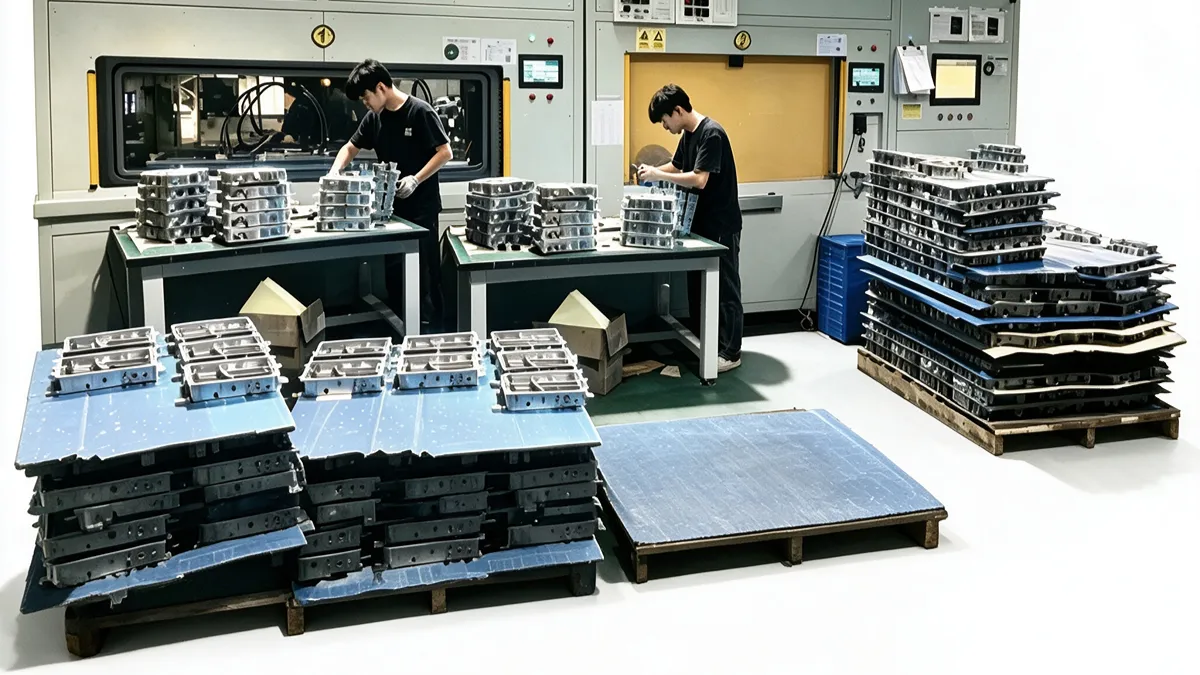
IATF 16949 si adatta ai programmi automobilistici, e questo sito elenca PPAP, APQP, FMEA e documenti simili su richiesta. L'ambito di certificazione non dimostra un'attrezzatura specifica, quindi verificare le capacità durante un audit o un'esecuzione pilota.
Per getti critici per le perdite, chiedere se è disponibile l'impregnazione sotto vuoto e come vengono nuovamente testate le parti sigillate. L'impregnazione chiude i percorsi di perdita interni approvati; non ripara crepe né sostituisce la verifica della sigillatura a livello dell'apparecchio.
Domande sulla porosità dell'alloggiamento della pressofusione
Cosa causa la porosità negli alloggiamenti dei fari pressofusi?
Dominano tre meccanismi. Il riempimento turbolento intrappola l'aria, l'idrogeno disciolto precipita durante la solidificazione, e le sezioni spesse si restringono senza sufficiente alimentazione di liquido. Fusione sporca, prese d'aria bloccate, matrici usurate e impostazioni instabili peggiorano tutto. Gli alloggiamenti leggeri aggiungono rischi perché le alette sottili e i boss pesanti si trovano a pochi millimetri di distanza.
La porosità può causare perdite d'acqua in un apparecchio per esterni?
Può, quando i vuoti si collegano attraverso la parete o la lavorazione li apre in corrispondenza della sede della guarnizione. Ecco perché le zone critiche per la tenuta vengono sottoposte a test di tenuta. Il superamento del proprio test da parte dell'alloggiamento non sostituisce la verifica IP dell'apparecchio assemblato con la sua lente, guarnizioni e pressacavi.
Come deve essere controllata la porosità prima della spedizione??
Coppia di schermature superficiali, come controlli visivi o coloranti penetranti, con metodi interni come il campionamento a raggi X, e aggiungere test di tenuta laddove la tenuta è importante. Il piano di controllo concordato stabilisce le frequenze e i limiti di accettazione del programma, in base al rischio parziale e alle esigenze del cliente.
Quando l'impregnazione sotto vuoto aiuta un alloggiamento?
L'impregnazione può sigillare l'interno, percorsi di perdita interconnessi una volta che l'ingegneria ha approvato la parte, e i getti sigillati vengono nuovamente testati per eventuali perdite. Non è un trattamento superficiale, e non può riparare crepe o ripristinare grandi cavità da ritiro. IL Godfrey & Articolo sull'ala spiega quali percorsi di perdita sigillano.
Considerazioni finali
La porosità negli alloggiamenti dei fari pressofusi diventa gestibile quando le sue cause vengono comprese tempestivamente. Gli acquirenti ottengono il massimo da tre abitudini. Rivedi le sezioni pesanti e la progettazione del flusso durante il DFM, e concordare per iscritto il piano di controllo e i limiti di accettazione. Quindi verificare le dichiarazioni del processo del fornitore con prove di audit o dati pilota.
Prima di dedicarsi agli utensili, condividi i tuoi disegni abitativi, requisiti di tenuta, preferenza delle leghe e piani di finitura attraverso il ns pagina dei contatti. Il rapporto di analisi DFM gratuito rileva aree di rischio come sezioni pesanti e percorsi di flusso, e le quotazioni ritornano entro due giorni. Puoi anche rivedere la nostra gamma completa di servizi su pagina iniziale.