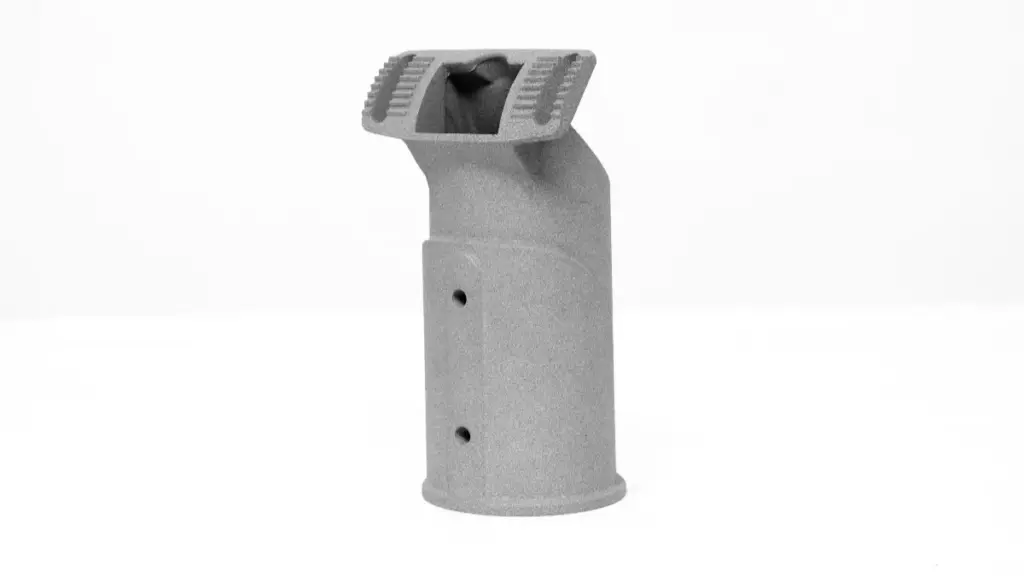
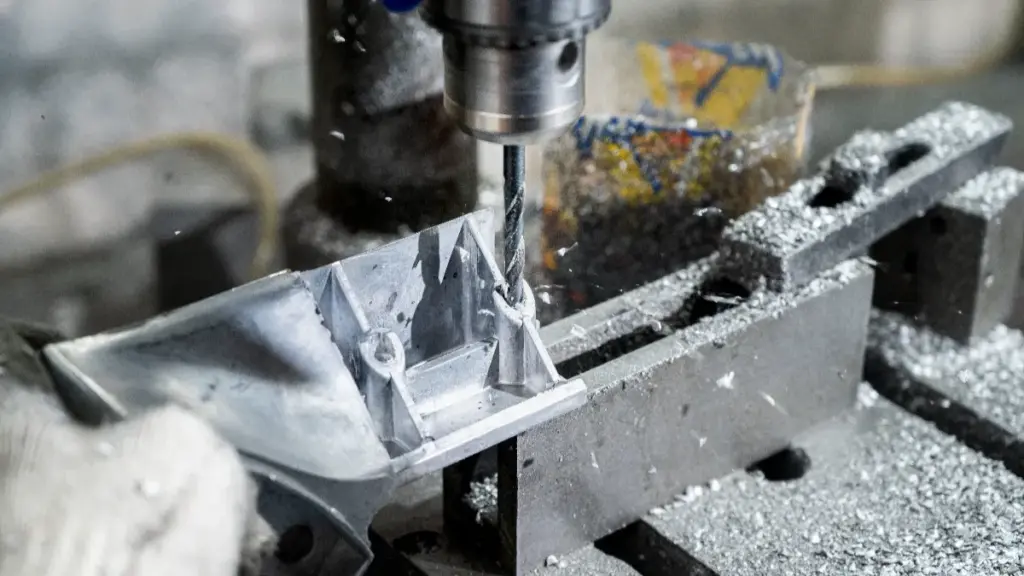
Durch Porosität in Druckguss-Leuchtengehäusen können Leckpfade entstehen, schwächen lokale Merkmale und verursachen Oberflächenfehler, die nach der Bearbeitung oder Endbearbeitung sichtbar werden. Durch die frühzeitige Ermittlung der Grundursache können Käufer das Risiko eines Wassereinbruchs verringern, Nacharbeit und Feldrücksendungen.
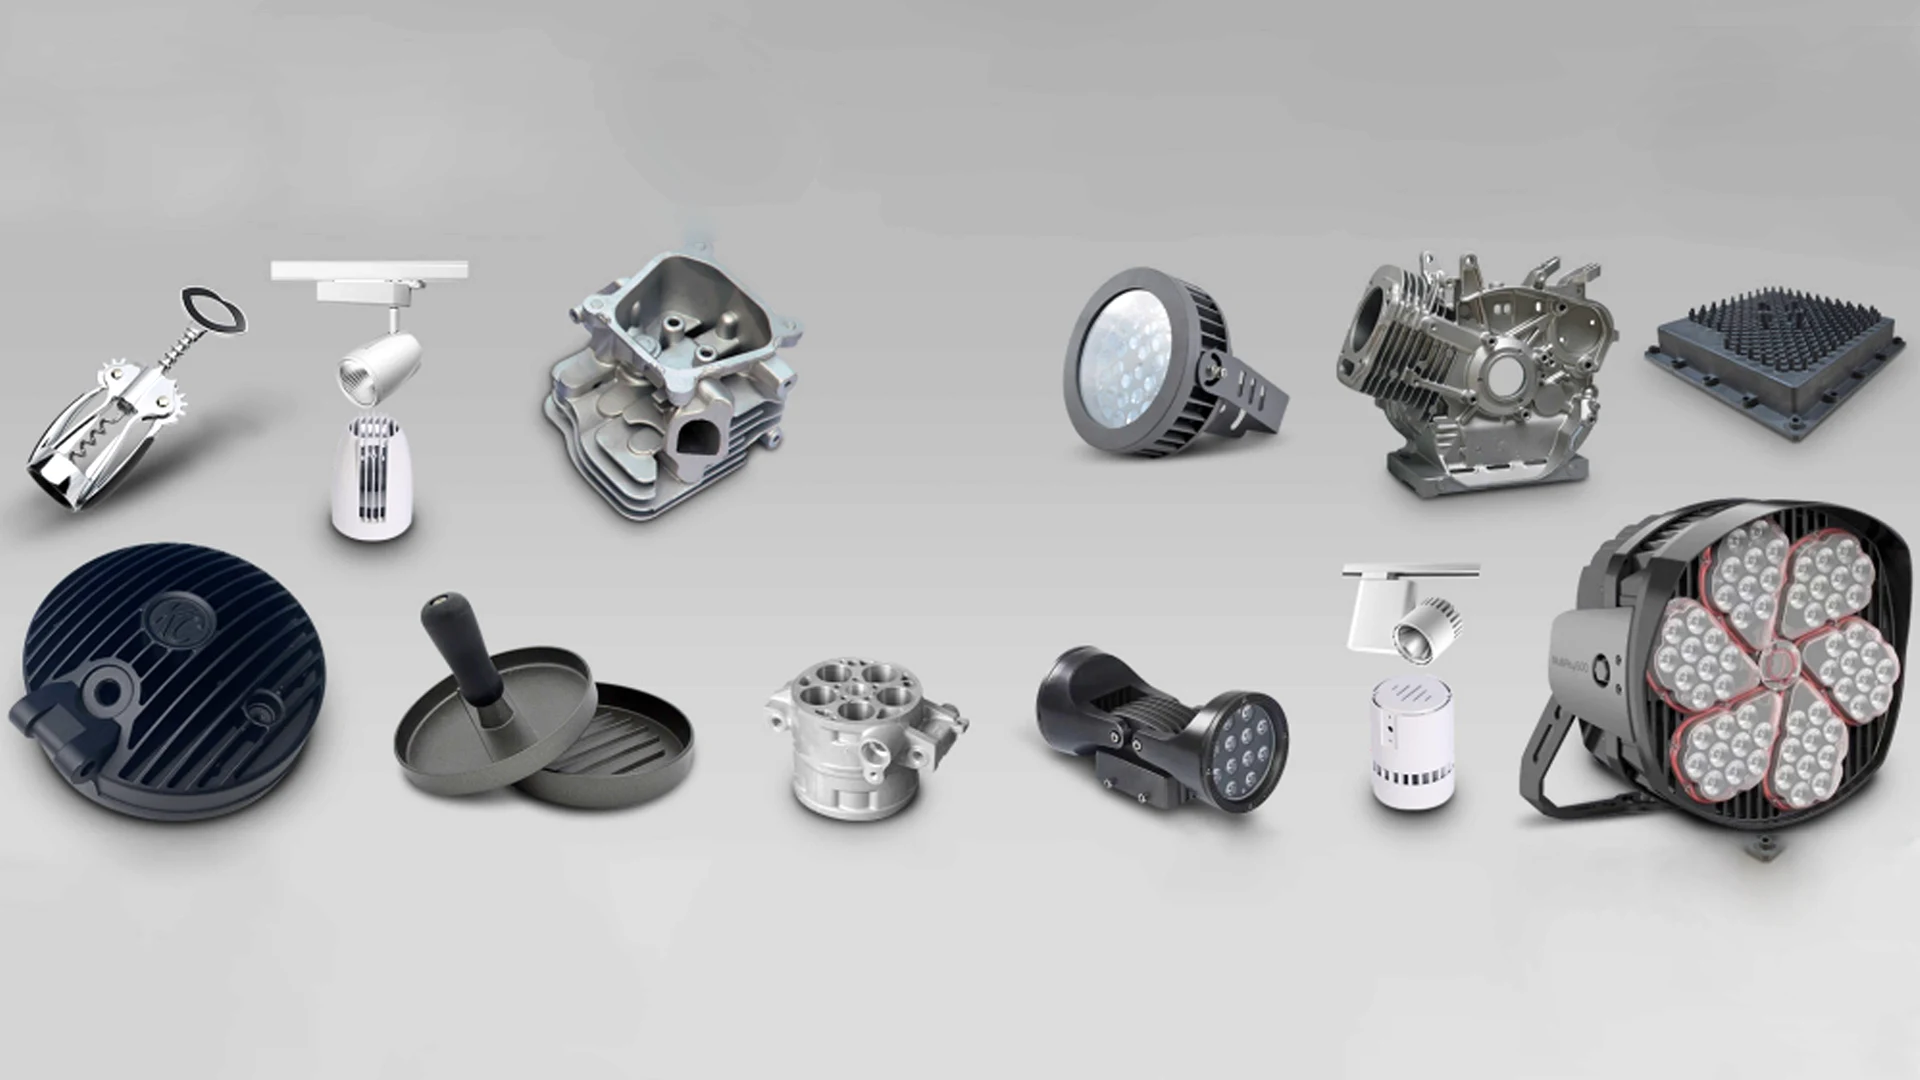
Dieser Artikel erklärt, warum sich in Gehäusen Hohlräume bilden, wie sich Gas- und Schrumpfporosität unterscheiden, und welches Design und welche Schmelzkontrollen wichtig sind. Außerdem werden Inspektionsmethoden überprüft und die Kontrollpunkte aufgeführt, die ein Käufer vor der Werkzeugherstellung mit einem Lieferanten überprüfen sollte. Diese gelten für die LED-Straße, Flutlicht- und Schienenlichtgehäuse, die in unserem gezeigt werden Beleuchtungsteilekatalog.
Warum Porosität in leichten Druckgussgehäusen auftritt
Porosität in Druckguss-Leuchtengehäusen ist auf eingeschlossenes Gas zurückzuführen, Erstarrungsschrumpfung, und Schmelzkontamination. Das Verständnis dieser Grundursachen hilft Einkäufern und Ingenieuren, die richtigen Kontrollen gezielt einzusetzen.
| Fehlerkategorie | Primärer Auslöser | Typisches Erscheinungsbild in Abschnitten |
|---|---|---|
| Gasporosität | Turbulente Strömung mit hoher Geschwindigkeit und verstopfte Entlüftungsöffnungen | Glatt, abgerundete innere Hohlräume |
| Schrumpfungsporosität | Ungleichmäßige Kühlung bei variablen Wandstärken | Irregulär, schwammartige Hohlräume in dicken Abschnitten |
Gaseinschluss beim Metallfüllen
Beim Hochdruck-Druckguss wird geschmolzenes Metall mit extremer Geschwindigkeit in Hohlräume gedrückt. Wenn dieser Fluss chaotisch wird, Es fängt die Umgebungsluft ein, bevor die Luft aus der Form austreten kann.
- Der Hochgeschwindigkeitsfluss geschmolzenen Metalls kann taumeln oder umkippen, Lufteinschlüsse in unübersichtlichen Ecken oder hinter tiefen Kühlrippen.
- Eine unzureichende Entlüftung oder verstopfte Vakuumkanäle verhindern das Entweichen der Luft, Es verbleiben Restgasblasen im Gehäuse.
- Überschüssiges Matrizenschmiermittel oder Feuchtigkeit auf der Matrizenoberfläche entweichen bei Metallkontakt in Dampf, Gashohlräume erzeugen.
Erstarrungsschwindung bei variablen Wandstärken
Wenn flüssiges Metall abkühlt, es zieht sich natürlich zusammen. Leichte Gehäuse kombinieren oft dünne Lamellen mit schweren Befestigungspunkten, Während dieser Abkühlphase kommt es zu thermischen Ungleichgewichten.
- Aluminium- und Magnesiumlegierungen unterliegen beim Abkühlen und Erstarren einer natürlichen Volumenkontraktion.
- Dicke Abschnitte, wie Befestigungsvorsprünge und Scharnierösen, länger warm halten und zuletzt einfrieren, Es entstehen lokale Schrumpfungs-Hotspots.
- Eine ungleichmäßige Kühlung zwischen dünnen Rippen und schweren Strukturbereichen blockiert die Zufuhr von flüssigem Metall, Dadurch entstehen zentrale Schrumpfhohlräume.
Oxideinschlüsse und Schmelzverunreinigungen
Die Qualität des geschmolzenen Metalls wirkt sich direkt auf die strukturelle Integrität des endgültigen Gussstücks aus. Durch ein schlechtes Schmelzemanagement werden Fremdpartikel eingeführt, die die Metallmatrix zerstören.
- Natürliche Oxidfilme auf der Aluminiumschmelze können sich in stark turbulenten Fließphasen in das Gussteil einfalten.
- Durch das erneute Einschmelzen von ungereinigtem Schrott oder Anschnittrückläufen entstehen feste Einschlüsse, die den Metallfluss stören.
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Werkzeugverschleiß und Prozessmissmanagement
Sogar mit einem soliden Teiledesign, Beeinträchtigte Geräte und falsche Maschineneinstellungen können Produktionsabläufe ruinieren. Die Kontrolle über den Werkzeugzustand und die Prozessparameter verhindert spontane Defekte.
- Erodierte Formoberflächen und Grate können die optimalen Metallflusswege beeinträchtigen und wichtige Entlüftungsöffnungen blockieren.
- Kalte Stellen im Werkzeug führen zu vorzeitigem Einfrieren, während übermäßig heiße Zonen die Erstarrung verzögern und das Schrumpfungsrisiko erhöhen.
- Falsche Schussgeschwindigkeits- oder Druckeinstellungen können die Luft nicht effektiv austreiben, Dies führt zu Kaltabschaltungen oder übermäßigen Turbulenzen.
Wie sich Gas- und Schrumpfporosität in der Praxis unterscheiden
Gasporosität entsteht durch eingeschlossene Luft und hinterlässt glatte Hohlräume. Die Schrumpfporosität resultiert aus der Kontraktion des nicht zugeführten Metalls und führt zu unregelmäßigen Hohlräumen. Das Lesen beider Beweisarten leitet den korrigierenden Fokus.
Visuelle Merkmale und Fehlerorte
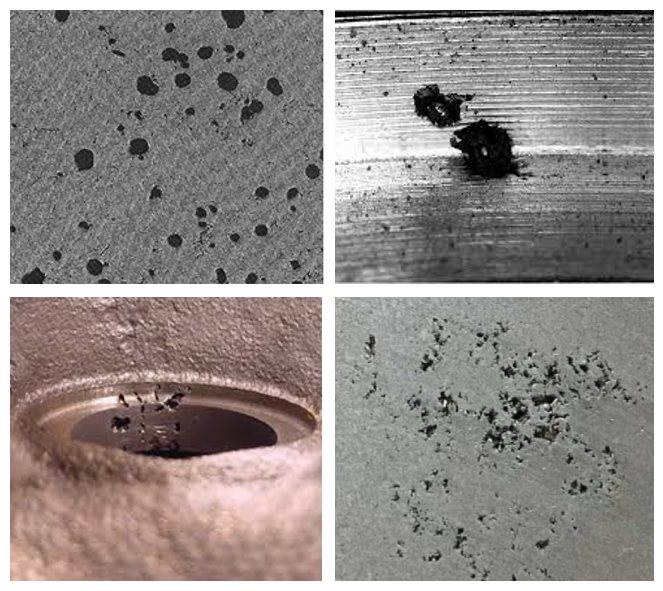
Die beiden Arten weisen häufig unterschiedliche Formen und Standorte auf. Gasporen neigen dazu, als abgerundete Blasen mit glatten Innenflächen zu erscheinen, in der Nähe der Haut gehäuft, dünne Wände, oder End-of-Fill-Bereiche. Schwundhohlräume sehen unregelmäßig und dendritisch aus, mit rauer Textur, und sie konzentrieren sich auf schwere Abschnitte, die zuletzt abkühlen.
Diese Muster sind Tendenzen, kein Beweis. Realteile können beide Typen vermischen, und Oxideinschlüsse fügen ein drittes Muster hinzu. Bestätigen Sie die Diagnose anhand von Querschnitten und Prozessaufzeichnungen, bevor Sie mit einem Lieferanten Korrekturmaßnahmen vereinbaren.
Prozessvariablen und Diagnoseindikatoren
Gasdefekte sind häufig mit einer turbulenten Füllung verbunden, verstopfte Lüftungsschlitze, nasse Ladungsmaterialien, und übermäßiger Düsenspritzer. Die Überprüfung der Schusskurve und des Entlüftungszustands weist in der Regel auf den beitragenden Faktor hin.
Schrumpfungsfehler sind häufig auf einen unzureichenden Nachdruck zurückzuführen, kurze Haltezeiten, und unausgeglichene Düsentemperaturen. Auf Röntgenbildern, beide Typen erscheinen als dunklere Bereiche, und die Bildform allein trennt sie nicht. Erfahrene Gießereien bündeln das Bild, den Defektort, Aufteilung, und das Prozessprotokoll, bevor Sie die Ursache benennen.
Auswirkungen auf die Teileleistung und Reparaturoptionen
Eingeschlossenes Gas dehnt sich in Härtungsöfen für Pulverbeschichtungen aus, Dadurch entstehen feine Löcher und Blasen auf den bearbeiteten Oberflächen. Durch die maschinelle Bearbeitung können Hohlräume unter der Oberfläche geöffnet und in Dichtungsnuten und -bohrungen zu Leckpfaden umgewandelt werden. Die Oberflächenveredelung verbirgt keine Porosität, Denn bei beschichteten und eloxierten Teilen können immer noch Hohlräume unter der Oberfläche sichtbar sein.
Eine Vakuumimprägnierung kann das Innere versiegeln, miteinander verbundener Leckpfade, sobald das Teil dafür zugelassen ist, und versiegelte Gussteile werden erneut auf Dichtheit geprüft. Es handelt sich nicht um eine Oberflächenbehandlung, und es repariert keine Risse oder große Lunker. Strukturelle Korrekturen kommen immer noch durch das Gating, Kühl- und Zuführdesign.
Warum Wandstärke und Strömungsdesign das Risiko erhöhen
Unausgeglichene Wandstärken und unregelmäßige Fließwege sind die primären strukturellen Ursachen für Porosität. Dünne Schnitte gefrieren vorzeitig, Luft einschließen, während dicke Massen isolierte Schrumpfungs-Hotspots erzeugen.
Die Auswirkungen einer zu hohen Wandstärke
Gehäuse kombinieren dünne Kühlrippen mit dickeren Befestigungselementen, und jede Zone kühlt mit ihrer eigenen Geschwindigkeit ab. Es gibt keine einzelne Wandstärke, bei der sich das Prozessverhalten plötzlich ändert. Das Risiko wächst, wenn die lokale Masse zunimmt und die Erstarrung in dieser Region verlangsamt.
Eine dicke Zone, die zuletzt gefriert, muss noch lange nach dem Schließen der umgebenden Wände mit flüssigem Metall versorgt werden. Wenn diese Fütterung blockiert ist, Es bilden sich Schwundhohlräume im Kern. Käufer sollten mit schweren Abschnitten rechnen, Vorsprünge und Rippenverbindungen müssen während der Markierung markiert werden DFM-Rezension von Druckguss-Leuchtgehäusezeichnungen.
Wie ungleichmäßige Wände Hot Spots erzeugen
Plötzliche Dickensprünge, B. eine dünne Wand, die direkt in einen um ein Vielfaches dickeren Vorsprung mündet, Es entstehen lokale thermische Hotspots. Die umliegenden dünnen Abschnitte geben schnell Wärme ab und gefrieren zunächst.
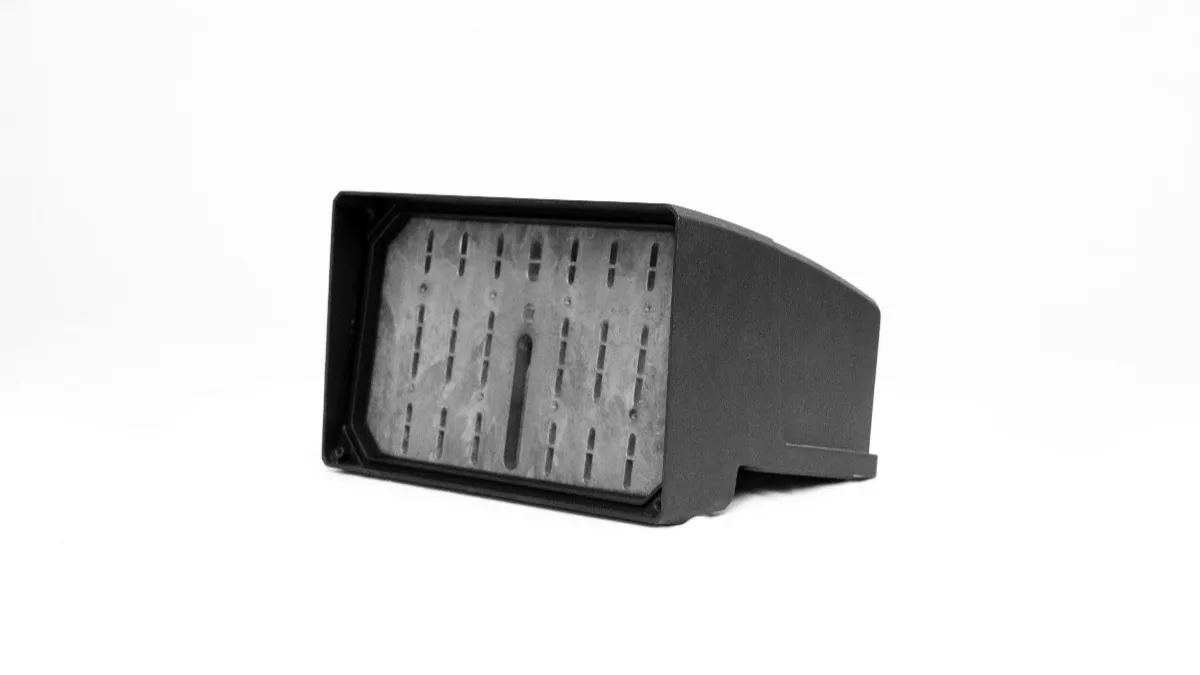
Dieses vorzeitige Einfrieren wirkt wie ein Damm, Unterbrechen Sie die Metallzufuhr zum angrenzenden dicken Bereich und hinterlassen Sie innere Hohlräume. Solide Chefs, schwere Rückwände, und dichte Rippencluster erfordern allmähliche Übergänge und Kernbildung, insbesondere dort, wo eine spätere Bearbeitung die Oberfläche freilegt.
Strömungskonstruktionsfehler und Lufteinschluss
Wie die Maschine Metall in den Hohlraum drückt, ist ebenso wichtig wie die Geometrie. Ein schlecht platzierter Anschnitt kann dazu führen, dass Metall durch den offenen Hohlraum spritzt, Faltung der Luft in die Strömungsfront. Lange Läufe durch abwechselnd dicke und dünne Zonen führen zu unausgeglichenen Füll- und Druckschwankungen.
Zur Lösung von Cold Shuts, Einige Teams fügen lokale Stärken hinzu, anstatt das Gate-Layout festzulegen. Das geht meist nach hinten los, weil die hinzugefügte Masse zu einer neuen heißen Zone wird. Durch die Beibehaltung des Querschnitts entlang des Hauptströmungswegs bleibt die Metallfront gleichmäßig und die Luft wird vor ihr abgelassen.
Wie sich Schmelzqualität und Legierungskontrolle auf die Porosität auswirken
Schlechte Schmelzqualität und Legierungen, die nicht den Spezifikationen entsprechen, vermehren Gasblasen und Lunker. Wasserstoff kontrollieren, Oxide, und die Siliziumbalance ist für die Dichtheit wichtig, strukturell einwandfreie Gehäuse.
Schmelzesauberkeit und Wasserstoffkontrolle
Wasserstoff löst sich leicht in geschmolzenem Aluminium und fällt aus, wenn das Metall erstarrt, hinterlässt feine Gasporen. Zu den üblichen Kontrollen in der Gießerei gehört die Verwendung trockener Primärbarren, Begrenzung des schmutzigen Rücklaufschrotts, und Entgasen der Schmelze mit Inertgas vor dem Gießen.
Die Filtration dient einem anderen Zweck. Es fängt suspendierte Oxide und Einschlüsse ein, Sie können also keine Defekte säen oder die Fütterung blockieren. Entgasung und Filtration ergänzen sich, und beide gehören in die Prozessdokumentation, die ein Käufer überprüft. Die Temperaturdisziplin begrenzt die weitere Wasserstoffaufnahme während des Haltens.
Legierungschemie und Erstarrungsdynamik
Die Legierungschemie entscheidet darüber, wie sich das Metall füttert und gefriert. Der Siliziumgehalt bestimmt die Fließfähigkeit und das Schrumpfverhalten, Deshalb legen Gießereien Arbeitsgrenzwerte fest, die ein Gleichgewicht zwischen dünnwandiger Füllung und mechanischen Eigenschaften herstellen.
Bestätigen Sie die Legierungschemie anhand der angegebenen Materialnorm, einschließlich Silizium, Eisen und andere kontrollierte Elemente. Jeder Legierungswechsel oder jede Schmelzebehandlung sollte auf das Füllverhalten des Gehäuses validiert werden, Gussqualität und erforderliche Eigenschaften.
Auswirkungen auf die Leistung von Leichtbauwohnungen
Qualitätsmängel in der Schmelze treten später als Undichtigkeiten zu Tage, kosmetischer Ausschuss, oder frühe Müdigkeit. Sauber, Dichtes Metall hält den Druck an den bearbeiteten Dichtflächen und sorgt für hohe Endausbeuten. Die Gasausdehnung während der Aushärtung der Pulverbeschichtung zeigt sich als Blasenbildung und feine Löcher auf den Sichtflächen.
Gussfestigkeit und Leuchtenschutz sind getrennte Prüfpunkte. Ein Gehäuse kann seine eigene Dichtheitsprüfung bestehen, während die zusammengebaute Lampe immer noch ausfällt, weil dichtungen, Linsenschnittstellen und Befestigungselemente bestimmen auch die Dichtleistung. Der IP-Code ist das von der Norm definierte Gehäuseschutz-Bewertungssystem IEC 60529 Standard, und die fertige Leuchte muss als Baugruppe verifiziert werden.
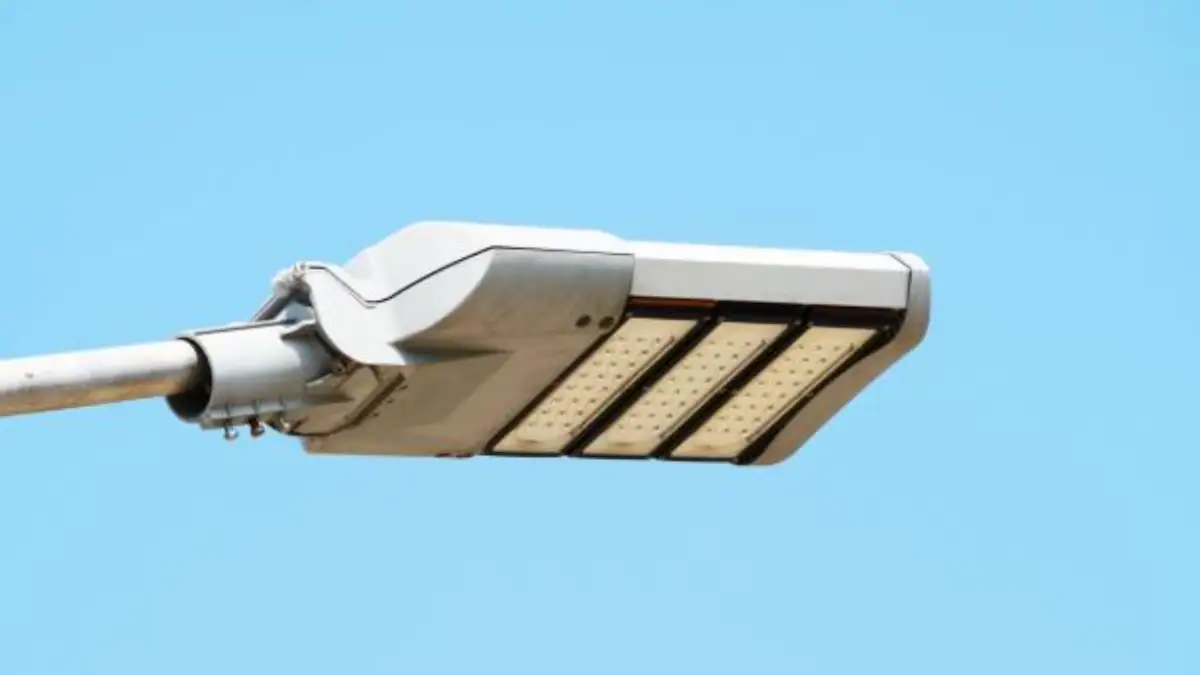
Bearbeitete und bearbeitete Oberflächen können auch Porosität unter der Oberfläche in Form von grauen Flecken oder offenen Löchern erkennen lassen. Aus diesem Grund einigen sich Wohnungskäufer vor der Auswahl der Endbearbeitungsroute auf kosmetische und Dichtheitsgrenzen.
Welche Prüfmethoden erkennen Porosität vor dem Versand?
Eine mehrschichtige Inspektionsstrategie kombiniert das Basisscreening, wie Sichtprüfungen und Dichtheitsprüfungen, mit radiologischer Probenahme. Die Frequenzen folgen dem mit dem Kunden vereinbarten Kontrollplan.
Keine einzelne Methode findet jede Lücke, und die Erkennungsfähigkeit hängt von der Beleuchtung ab, Vergrößerung, Oberflächenzustand und die im Kontrollplan festgehaltenen Akzeptanzgrenzen. Die folgende Tabelle fasst die Methoden zusammen, die für Programme für Druckguss-Leichtbauwohnungen am relevantesten sind.
| Verfahren | Was es zeigen kann | Typische Verwendung für Gehäuse |
|---|---|---|
| Visuell oder AOI | Oberflächenporen an Außenflächen und Dichtungssitzen | Basisscreening mit vereinbarten Betrachtungsbedingungen |
| Farbeindringmittel | Leere Öffnungen, die bis zur Oberfläche reichen | Erkennung von Oberflächenbrüchen nach der Bearbeitung; es bestätigt nicht einen Leckpfad durch die Wand |
| Druckabfall- oder Heliumtest | Angeschlossene Leckpfade durch die Wand | Dichtheitsprüfungen an dichtungskritischen Teilen nach Plan |
| 2D Röntgen | Voraussichtliche Hinweise auf interne Hohlräume, abhängig von Überlappung und Bildauflösung | Stichprobenkontrollen anhand von Referenzbildern |
| 3D CT-Scan | Porenvolumen, Größe und Abstand zu Features | Erstartikelstudien und Fehlerbehebung |
ASTM E505-Referenzröntgenaufnahmen können die Bewertung von Aluminium- und Magnesium-Druckgussteilen innerhalb ihres anwendbaren Anwendungsbereichs unterstützen. Käufer und Lieferanten sollten die Prüfregionen und Abnahmekriterien für das Teil vereinbaren.
Wenn ein Teil ausfällt, Schließen Sie zunächst Armaturenlecks und andere Dichtungsmängel aus. Verwenden Sie bei Bedarf gezielte Bildgebung oder Schnitte, um den Guss zu untersuchen. Die von uns im Haus eingesetzten Geräte und Methoden sind auf unserer Seite beschrieben Seite zur Leckerkennungsfunktion.
Was Käufer mit Lieferanten klären sollten
Prozessansprüche verdienen Beweise. Dies sind die Kontrollpunkte, die ein Käufer bei Audits überprüfen kann, Probeläufe und Überprüfung der Dokumentation, bevor Sie sich für den Werkzeugbau entscheiden.
Tor, Entlüftungs- und Füllkontrollen
Fragen Sie, wie die Matrize das Füllen bewerkstelligt. Vorhersehbares Tordesign, Entlüftungsöffnungen und Überläufe an den zuletzt zu füllenden Stellen, und kontrollierte Schussprofile reduzieren Strahlbildung und Lufteinschluss. Programme mit hoher Integrität können eine vakuumunterstützte Befüllung verwenden, und wir erklären, wo es in unsere passt Vakuum-Druckguss-Anleitung.
Schmelzhandhabung und Legierungsdokumentation
Fragen Sie nach der Entgasungs- und Filtrationspraxis, und überprüfen Sie, ob die Aufzeichnungen die Kontrolle des gelösten Wasserstoffs von der Entfernung der Einschlüsse trennen. Fordern Sie die genaue Legierungssorte und deren Materialstandard an. A380 und ADC10 stammen aus unterschiedlichen Standardsystemen, Geben Sie also die tatsächlich verwendete Note an, anstatt von einer Gleichwertigkeit auszugehen.
Prozessüberwachung und Inspektionsnachweise
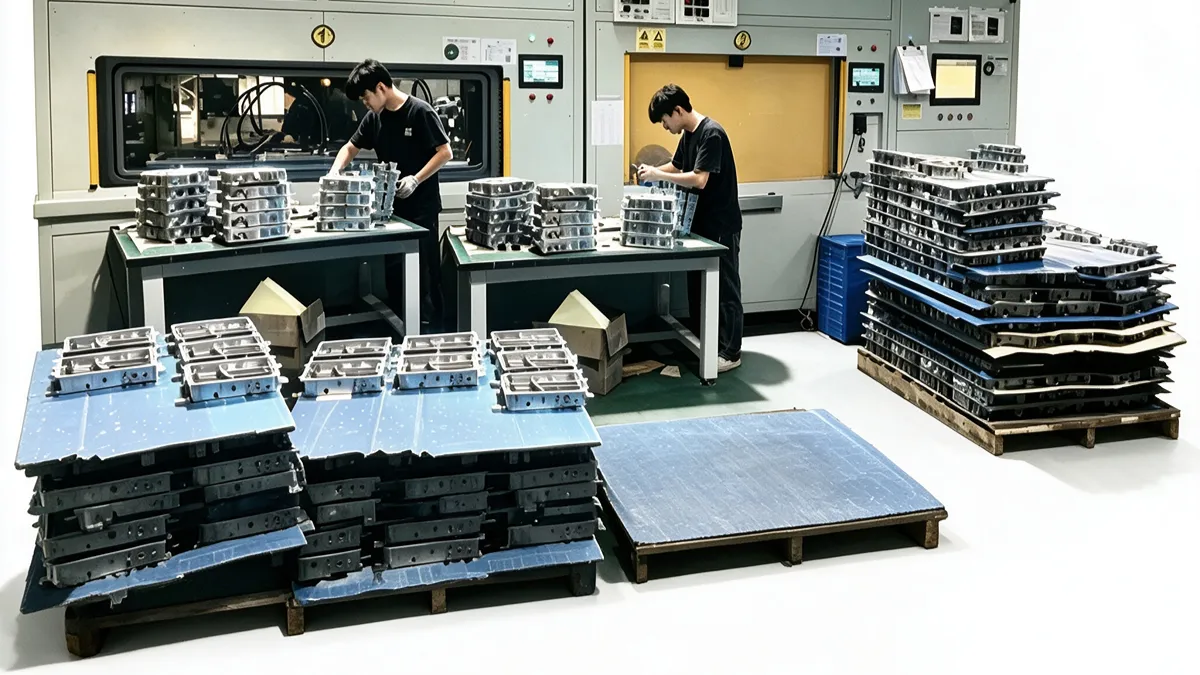
Fragen Sie nach, welche Maschinenparameter protokolliert werden, wie Abweichungen eine Reaktion auslösen, und ob die Anlage zum Vergleich einen verifizierten Referenzaufbau vorhält. Bestätigen Sie anschließend, welche Inspektionsgeräte physisch vor Ort sind. In Druckgussanlagen ist der Röntgenzugang üblich, während die CT- oder Ultraschallfähigkeit eher überprüft als angenommen werden sollte.
Zertifizierungen, Dokumente und Post-Casting-Optionen
IATF 16949 passt zu Automobilprogrammen, und diese Seite listet PPAP auf, APQP, FMEA und ähnliche Dokumente auf Anfrage. Ein Zertifizierungsumfang stellt keinen Nachweis einer bestimmten Ausrüstung dar, Überprüfen Sie daher die Fähigkeiten während eines Audits oder eines Pilotlaufs.
Für leckagekritische Gussteile, Fragen Sie, ob eine Vakuumimprägnierung verfügbar ist und wie versiegelte Teile erneut getestet werden. Die Imprägnierung schließt zugelassene interne Leckpfade; Es repariert weder Risse noch ersetzt es die Überprüfung der Abdichtung auf Leuchtenebene.
Fragen zur Porosität von Druckgussgehäusen
Was verursacht Porosität in Druckguss-Leuchtengehäusen??
Drei Mechanismen dominieren. Turbulente Füllung schließt Luft ein, Bei der Erstarrung fällt gelöster Wasserstoff aus, und dicke Abschnitte schrumpfen ohne ausreichende Flüssigkeitszufuhr. Schmutzige Schmelze, verstopfte Lüftungsschlitze, Abgenutzte Matrizen und instabile Einstellungen machen alles noch schlimmer. Leichte Gehäuse erhöhen das Risiko, da dünne Lamellen und schwere Vorsprünge nur wenige Millimeter voneinander entfernt sind.
Kann Porosität dazu führen, dass in einer Außenleuchte Wasser austritt??
Es kann, Wenn sich Hohlräume durch die Wand verbinden oder durch Bearbeitung entstehen, werden sie an einem Dichtungssitz geöffnet. Deshalb werden dichtungskritische Bereiche einer Dichtheitsprüfung unterzogen. Das Bestehen des Gehäusetests ersetzt nicht die IP-Prüfung der montierten Leuchte mit ihrer Linse, Dichtungen und Kabelverschraubungen.
Wie sollte die Porosität vor dem Versand überprüft werden??
Paaroberflächensiebung, wie Sichtprüfungen oder Farbeindringprüfungen, mit internen Methoden wie der Röntgenprobenahme, und fügen Sie Dichtheitsprüfungen hinzu, wenn es auf die Abdichtung ankommt. Der vereinbarte Kontrollplan legt Häufigkeiten und Akzeptanzgrenzen für das Programm fest, basierend auf Teilerisiko und Kundenanforderungen.
Wann hilft Vakuumimprägnierung einem Gehäuse??
Durch Imprägnierung kann das Innere versiegelt werden, miteinander verbundene Leckpfade, sobald die Technik das Teil genehmigt hat, und versiegelte Gussteile werden erneut auf Dichtheit geprüft. Es handelt sich nicht um eine Oberflächenbehandlung, und es kann keine Risse reparieren oder große Lunker wiederherstellen. Der Gottfried & Flügelartikel erklärt, welche Leckpfade abdichten.
Letzte Gedanken
Porosität in Druckguss-Leuchtengehäusen lässt sich beherrschbar machen, wenn ihre Ursachen frühzeitig erkannt werden. Käufer profitieren am meisten von drei Gewohnheiten. Überprüfen Sie schwere Abschnitte und Strömungsdesign während des DFM, und vereinbaren Sie den Kontrollplan und die Akzeptanzgrenzen schriftlich. Überprüfen Sie anschließend die Prozessansprüche des Lieferanten anhand von Auditnachweisen oder Pilotdaten.
Bevor Sie sich für den Werkzeugbau entscheiden, Teilen Sie Ihre Wohnungszeichnungen, Anforderungen an die Abdichtung, Legierungspräferenz- und Veredelungspläne durch unsere Kontaktseite. Der kostenlose DFM-Analysebericht weist auf Risikobereiche wie schwere Abschnitte und Fließwege hin, und Angebote werden innerhalb von zwei Tagen zurückgegeben. Sie können sich auch über unser gesamtes Leistungsspektrum informieren Homepage.