
Designentscheidungen wirken sich sowohl auf die Werkzeugkosten als auch auf den Stückpreis kundenspezifischer Aluminiumdruckgussteile aus. Unebene Wände, Schwierige Hinterschnitte und unnötig enge Toleranzen können zu zusätzlichen Bearbeitungs- oder Werkzeugänderungen nach dem Schneiden der Form führen. In diesem Leitfaden wird erklärt, was Sie überprüfen sollten, bevor Sie ein Angebot anfordern, welche Informationen mit der Zeichnung gesendet werden sollen, und was Sie im zurückerhaltenen Angebot bestätigen müssen. Ein Design für Herstellbarkeit (DFM) Die Überprüfung in dieser Phase wandelt die Ergebnisse in Zeichnungsänderungen statt in Werkzeugrevisionen um.
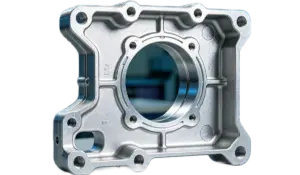
Informationen, die Ihre Angebotsanfrage enthalten sollte
Ein Lieferant bepreist das, was er sehen kann. Angaben fehlen in der Angebotsanfrage (Anfrage) werden zu Annahmen im Preis, und Annahmen tauchen später als Änderungsaufträge oder Umfangsstreitigkeiten auf. Das Ziel eines guten RFQ-Pakets besteht darin, dass zwei kompetente Lieferanten das gleiche Teil anbieten.
| Einzuschließende Informationen | Was ist bereitzustellen? | Warum es wichtig ist |
|---|---|---|
| 2D Zeichnung und 3D-Modell | Übereinstimmende Dateien mit derselben Revisionsnummer, einschließlich Abmessungen, Toleranzen und Oberflächenanforderungen. | Hilft Lieferanten, Angebote für die gleiche Geometrie zu erstellen und Unstimmigkeiten vor der Werkzeugbereitstellung zu erkennen. |
| Legierungs- und Materialstandard | Erforderliche Legierung, wie ADC12 oder A380, und der anwendbaren Materialnorm oder internen Spezifikation. | Beeinflusst die Materialkosten, Gießverhalten und Produktionsanforderungen. |
| Bestellmenge und Jahresverbrauch | Versuchschargengröße, erwartete Bestellmengen und Jahresprognose. | Hilft Lieferanten bei der Planung der Hohlraumanzahl und der Produktionskapazität. Die Maschinenauswahl hängt auch von der Teilegeometrie und den Werkzeuganforderungen ab. |
| Kritische Abmessungen und Datumsangaben | Akzeptanzkritische Dimensionen, deren Toleranzen und die Bezugsdaten. | Hilft bei der Definition der Bearbeitung, Befestigungs- und Prüfanforderungen. |
| Bearbeitete und kosmetische Oberflächen | Identifizieren Sie Oberflächen, die im Gusszustand bleiben sollen, Bereiche, die eine Bearbeitung erfordern, und sichtbare Oberflächen mit Anforderungen an das Erscheinungsbild. | Klärt den Bearbeitungsumfang, Auswerfermarkenbeschränkungen und Nacharbeiten. |
| Abschluss, Versiegelung und Inspektion | Erforderliche Beschichtung oder Beschichtung, Anforderungen an die Abdichtung, Prüfmethoden und Prüfberichte. | Ermöglicht Lieferanten, die Endbearbeitung einzubeziehen, Prüfung und Dokumentation im Angebot. |
Die Angabe dieser Details hilft den Lieferanten, Angebote für den gleichen Umfang anzubieten und führt zu Preisunterschieden, Werkzeug- und Inspektionsanforderungen lassen sich leichter vergleichen.
Wandstärke, Draft- und Corner-Checks
Viele Aluminium-Druckgussteile haben ihren Anfang 2 Zu 4 Millimeter, aber betrachten Sie das als Referenz für frühe Skizzen, keine Regel. Der bearbeitbare Bereich hängt von der Legierung ab, die Größe des Teils, die Entfernung, über die das Metall fließen muss, und die Maschine, die die Matrize hält. Die North American Druck Casting Association (Nadca) veröffentlicht Designleitfäden, die eine gleichmäßige Wandstärke fordern, anstatt für jedes Teil eine Zahl zu benennen (Häufig gestellte Fragen zum NADCA-Matrizendesign). Lesen Sie diese Seite als allgemeine Orientierungshilfe für frühzeitige Entscheidungen, nicht als Beweis dafür, dass eine bestimmte Geometrie automatisch produktionsbereit oder zertifiziert ist.
Einheitlichkeit ist wichtiger als die Zahl selbst. Ein schwerer Abschnitt neben einem dünnen verfestigt sich unterschiedlich schnell, und der Schrumpfungsunterschied zeigt sich als Einfallstellen oder Porosität am Übergang. Zerstöre dicke Bosse, Rippen Sie flache Platten, anstatt sie zu verdicken, und verschmelzen jeden Abschnittswechsel mit großzügigen Radien.
Die Wandstärke entscheidet auch darüber, ob die Matrize überhaupt ausfüllt. Ein Abschnitt, der für seine Fließlänge zu dünn ist, führt zu Fehlläufen an den hinteren Ecken des Teils; Ein zu dicker Abschnitt führt zu einer schrumpfenden Porosität in der Mitte. Aus diesem Grund ist der erste DFM-Kommentar eines Lieferanten häufig ein Abschnittsvorschlag und keine Preisnotiz.
Draft erfordert das gleiche Denken pro Feature. Ein Gussstück schrumpft beim Abkühlen auf seinen Kern, Daher müssen sich Wände parallel zur Auswurfrichtung verjüngen. Innen- und Außenwände, Tiefe Hohlräume und strukturierte Oberflächen haben keinen gemeinsamen Mindestwinkel, und der richtige Wert für Ihr Teil ergibt sich aus der Formgestaltung. Ohne Zugluft gezeichnete Wände sind nicht unmöglich, Sie erfordern jedoch spezielle Auswurfvorkehrungen oder Nachbearbeitungspläne, die von Fall zu Fall bewertet werden müssen, bevor sich jemand auf Stahl verlässt.
Innenecken benötigen aus dem gleichen Grund Verrundungen: Sie unterstützen den Metallfluss um das Merkmal und beseitigen die Spannungskonzentration dort, wo Risse entstehen. Endlich, Das Teil verlässt die Matrize auf Auswerferstiften. Markieren Sie die kosmetischen Flächen deutlich auf der Zeichnung, weil die Position der Stifte vor dem Schneiden der Form verhandelbar und danach teuer ist.
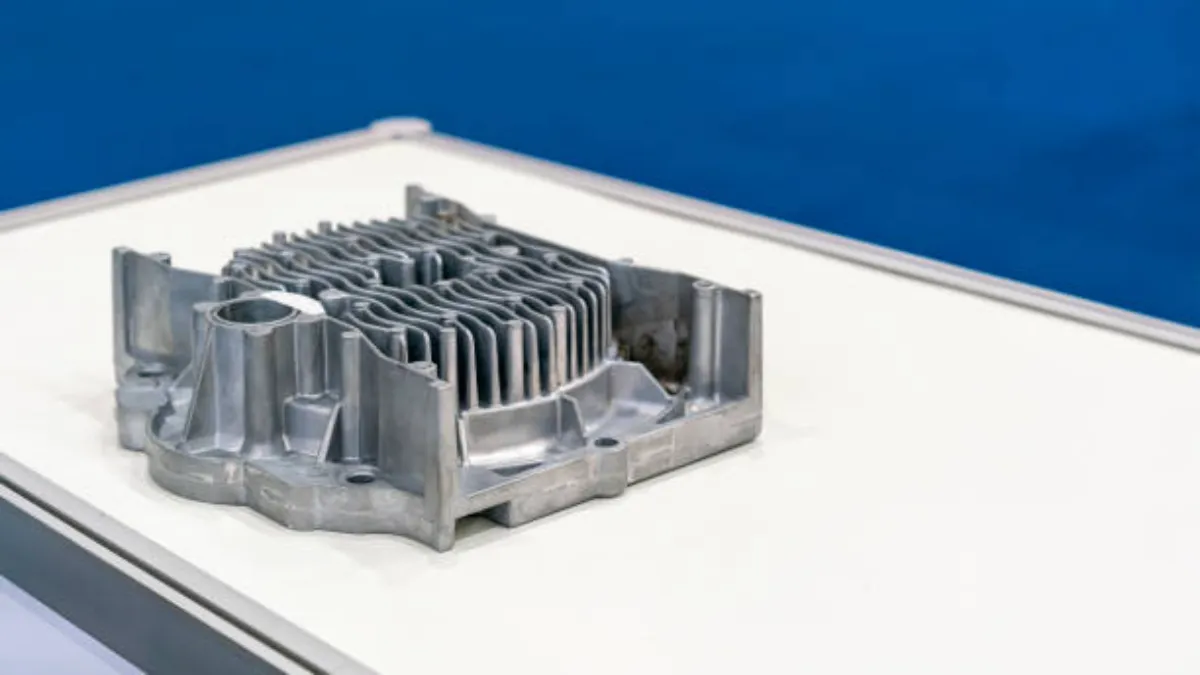
Löcher, Gewinde und Toleranzzuordnung
Beim Druckguss entstehen in Grenzen Löcher. Kleine oder tiefe Löcher werden üblicherweise als Pilotelemente gegossen und durch Bohren fertiggestellt. Die Tiefe des Sacklochs wird auch durch die Kernstifte begrenzt, die wiederholte Produktionszyklen überstehen müssen. Die Angabe, dass ein Loch nach dem Guss gebohrt wurde, kostet in der Zeichnung nichts und eliminiert ein häufiges Werkzeugrisiko.
Threads haben drei separate Routen, und sie sollten separat zitiert werden. Innengewinde werden üblicherweise nach dem Gießen geschnitten, Dadurch bleibt die Matrize einfach und die Gewindequalität vorhersehbar. Gewindeeinsätze eignen sich für Verbindungen, die wiederholt zusammengebaut werden müssen oder in dünnen Wandabschnitten sitzen, wo die Festigkeit des Gewindes erschöpft ist. Gegossene oder geformte Innengewinde erfordern besondere Formmerkmale, Werkzeugkosten hinzufügen, und erben Tiefgang auf den Flanken, Reservieren Sie sie also für Funktionen, die den Thread im Originalzustand wirklich benötigen.
Toleranzen folgen der gleichen Logik: Ordnen Sie sie nach Funktion zu, nicht aus Gewohnheit. Auf den Leistungsseiten von Bian Diecast sind Toleranzen im Gusszustand bis zu ±0,004 Zoll aufgeführt (0.1 mm) und CNC-Bearbeitungstoleranzen bis zu ±0,02 mm bei geeigneten Merkmalen. Diese Zahlen beschreiben die erreichbare Präzision des richtigen Merkmals, kein Versprechen, dass jede Dimension an jedem Teil sie halten wird. Tight Calls gehören auf Dichtflächen, Bohrungen und Schnittstellen; Alles andere bleibt bei den allgemeinen Grenzwerten im Gusszustand.
Es gibt einen zweiten Grund, Toleranzen sorgfältig auszugeben. Jeder Tight Call, den Sie einhalten, ist eine Dimension, die jemand messen und aufzeichnen muss, auf einer Vorrichtung, in einem Bericht. Eine Zeichnung, die fünf kritische Abmessungen markiert, erhält fünf Schecks pro Los. Eine Zeichnung mit vierzig Markierungen verlangsamt die Produktionslinie und erhöht den Stückpreis für kundenspezifische Aluminium-Druckgussteile, ohne eine einzige Funktion zu ändern.
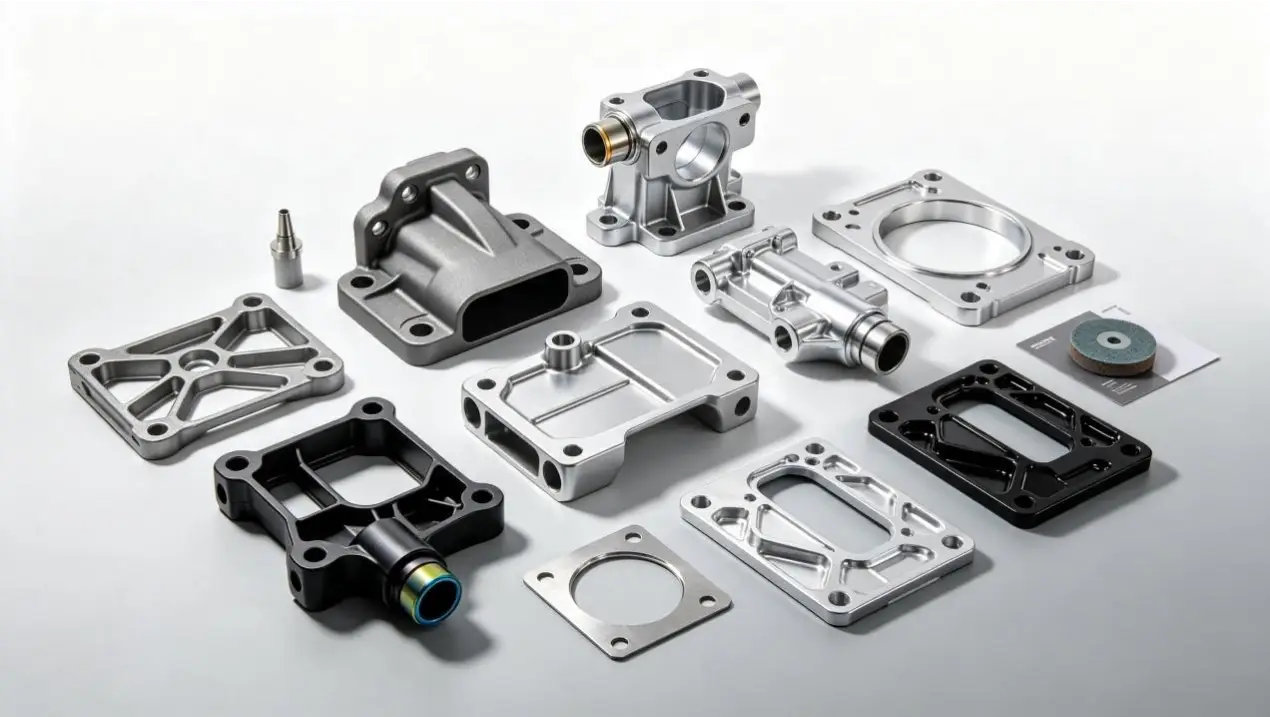
Unterbietungen und die Kosten von Nebenaktionen
Manche Geometrien können der Matrize in Zugrichtung nicht entkommen: Fenster in einer Seitenwand, Querlöcher oder Innenklammern. Für solche Funktionen sind möglicherweise Nebenkerne erforderlich, Nachbearbeitung oder Neukonstruktion, abhängig von der Auswurfrichtung und der Funktion der Funktion. Die Wahl zwischen diesen drei Routen ist ein Werkzeuggespräch, und es gehört eher vor als nach der Ordnung.
Jede Nebentätigkeit erhöht die Werkzeugkosten, Fügt ein Wartungselement und einen Flash-Pfad hinzu, es sollte sich also seinen Platz auf der Seite verdienen. Eine Neuzeichnung um ein Grad, Eine verschobene Trennlinie oder ein kosmetisches Zugeständnis löscht manchmal eine vollständig. Wenn eine Nebenwirkung bleibt, Bitten Sie den Lieferanten, den Preis im DFM-Bericht sichtbar zu machen, neben der Redesign-Alternative. Der Vergleich macht die Entscheidung rational statt gewohnheitsmäßig.
Nebeneffekte leben in der Form, Ihre tatsächlichen Kosten zeigen sich also im Werkzeugdesign. Unser Leitfaden zu Werkzeug- und Formenbau erklärt, wie die Matrize aufgebaut ist und warum das Verschieben eines Merkmals um die Trennlinie herum die Rechnung verändert.
DFM-Checkliste vor Angebotsabgabe für Käufer
Bewerten Sie Ihre Zeichnung vor der nächsten Ausschreibung anhand der folgenden Tabelle. Wenn es sich bei Ihrem Teil um ein Druckguss-Beleuchtungsgehäuse handelt, unser DFM-Leitfaden für Leuchtengehäuse deckt Flossen ab, Dichtflächen und Trennfugen für diese Familie ausführlicher.
| Artikel prüfen | Häufiger Fehler | Was ist vor der Angebotserstellung zu tun? |
|---|---|---|
| Zeichnungen und Modelle | 2D- und 3D-Dateien sind sich über die Überarbeitung nicht einig | Senden Sie übereinstimmende Dateien unter einer Revisionsnummer |
| Legierung und Volumen | Legierung oder Jahresverbrauch bleiben nicht angegeben | Geben Sie den Legierungsstandard an, Testgröße und Jahresverbrauch |
| Wände | Dicke Abschnitte neben dünnen | Halten Sie die Wände eben; kern- oder rippenlastige Bereiche |
| Entwurf | Für jede Fläche wird ein Winkel angenommen | Fügen Sie Schräge pro Oberfläche hinzu; Überprüfen Sie tiefe und strukturierte Gesichter |
| Ecken | Scharfe Innenecken | Verrunden Sie die Innenkanten, um den Durchfluss und die Lebensdauer zu verbessern |
| Löcher und Gewinde | Tragende Innengewinde standardmäßig gegossen | Plan gebohrt, angetippt oder Routen explizit eingefügt werden |
| Toleranzen | Enge Anrufe bei nicht funktionierenden Gesichtern | Toleranz nach Funktion; Markieren Sie kritische Abmessungen und Bezugspunkte |
| Unterschneidungen | Seitenwandfenster ohne Überprüfung gezeichnet | Bestätigen Sie den Seitenkern, frühzeitig eine Bearbeitungs- oder Neukonstruktionsoption erkennen |
Zeilen, bei denen Sie nicht bestehen, sind keine Disqualifikationen; Dabei handelt es sich um Fragen, die mit der Angebotsanfrage gesendet werden müssen, anstatt darauf zu warten, dass der Lieferant sie stellt. Senden Sie Ihre Geometrie über unsere Angebotsanfrage und das Angebot wird zusammen mit einer kostenlosen DFM-Bewertung zurückgegeben. Auf unserer Homepage finden Sie Zitate in 2 Tage und DFM-Berichte in 3 Tage.
Was im Lieferantenangebot zu bestätigen ist
Ein brauchbares Zitat stellt seine eigenen Annahmen dar. Vor dem Zahlenvergleich, Überprüfen Sie, ob im Zitat die vermutete Legierung genannt wird, die vorgeschlagene Maschinenklasse und Anzahl der Kavitäten, und die Designfragen, die Ihre Zeichnung offen gelassen hat. Ein auf versteckten Annahmen beruhender Preis ist kein Preis; es ist eine Ausgangslage.
Lesen Sie dann Zeile für Zeile den Bearbeitungsumfang ab. Welche Flächen werden bearbeitet?, bis zu welchen Toleranzen, und wo die Grenze im Gusszustand liegt. Bitten Sie den Lieferanten, noch zu bestätigende Punkte zu kennzeichnen. Die ehrliche Antwort in der Angebotsphase lautet manchmal, dass das Bezugsschema vereinbart werden muss, bevor eine Toleranz festgelegt werden kann.
Fragen Sie, was nach den ersten Probeaufnahmen passiert. Werkzeugkorrekturen sind ein normaler Bestandteil der Druckgussentwicklung. Der Vergleichspunkt ist, wer dafür bezahlt, wie schnell sie sich drehen, und was die Werkzeugvergütung abdeckt, einschließlich Schusslebensdauer und Wartungsbedingungen. Fragen Sie separat nach, wem die Form gehört, wenn die Produktion verlagert wird. Diese Begriffe variieren zwischen den Zitaten stärker als die Schlagzeilen.
Die Durchlaufzeit gehört in den gleichen Vergleich. Auf unserer Website sind die eingebauten hauseigenen Werkzeuge aufgeführt 35 Zu 45 Tage mit Produktionsläufen von 20 Zu 25 Tage nach der Genehmigung. Schreiben Sie auf, was jeder Lieferant für dieselben Meilensteine anbietet, Denn ein niedriger Stückpreis aufgrund langsamer Werkzeuge kann immer noch dazu führen, dass ein Startplatz verpasst wird.
Fragen, die Käufer stellen, bevor sie ein Angebot abgeben
Welche Wandstärke eignet sich am besten für kundenspezifische Aluminium-Druckgussteile??
Beginnen Sie mit der Einheitlichkeit, keine Zielzahl. Viele Aluminium-Druckgussteile fallen in die Nähe 2 Zu 4 Millimeter, Der bearbeitbare Bereich hängt jedoch von der Legierung ab, Teilegröße, Fließstrecke und Maschine. Die NADCA-Richtlinien verlangen eher gleichmäßige Wände als einen festen Wert, und die DFM-Prüfung Ihres Lieferanten bestätigt das Abschnittsdesign für Ihre Geometrie.
Wie viel Bearbeitungszugabe sollte ich auf Gussoberflächen lassen??
Es gibt keine sichere Universalnummer. Das Aufmaß hängt davon ab, welche Flächen bearbeitet werden, wie sich das Teil nach dem Auswerfen verformt, die Spannstrategie und die Toleranz, die Sie einhalten müssen. Markieren Sie die bearbeiteten Flächen auf der Zeichnung und bestätigen Sie den Lagerbestand in der Angebotsphase mit der Technik des Lieferanten.
Kann durch Druckguss Gewinde direkt im Teil erzeugen?
Es kann, mit zu vergleichenden Kompromissen. Außengewinde werden üblicherweise gegossen, während Innengewinde normalerweise nach dem Gießen mit einem Gewinde versehen oder für eine wiederholte Montage mit Gewindeeinsätzen bearbeitet werden. Gegossene Innengewinde erfordern besondere Formmerkmale und weisen eine Formschräge an den Flanken auf, Wählen Sie also die Route nach Funktion.
Verlangsamt eine DFM-Überprüfung vor dem Angebot das Projekt??
Es stellt Fragen vor, die andernfalls als Werkzeugkorrekturen ankommen würden. Unsere Website listet Zitate auf 2 Tage und DFM-Berichte in 3 Tage, Daher erfolgt die Bewertung parallel zur Preisgestaltung und nicht darüber. Auf Papier vorgenommene Änderungen sind Zeichnungsänderungen; Änderungen nach dem Schneiden der Form erfordern Werkzeugzeit und Gebühren.
Letzte Gedanken
Die DFM-Arbeit vor dem Angebot kann keine Form versprechen, die niemals angepasst werden muss, und es sollte nicht so verkauft werden. Dadurch werden die teuren Überraschungen entfernt, die bereits in der Geometrie sichtbar sind. Gleichmäßige Wände, bewusster Entwurf, Durch die Route ausgewählte Gewindemerkmale und durch die Funktion zugewiesene Toleranzen löschen jeweils eine Revisionsschleife. Der Rest sind Informationen: Senden Sie die passenden Dateien, Mengen und Daten, Lesen Sie dann das Zitat hinsichtlich der darin genannten Annahmen.
Wenn es bei Ihrer nächsten Anfrage um kundenspezifische Aluminium-Druckgussteile geht, Senden Sie die Zeichnung über unsere Kontaktseite mit der obenstehenden Checkliste. Sie können auch unsere überprüfen Kerndienstleistungen oder beginnen Sie mit dem Bian Diecast Homepage, um zu sehen, wie Werkzeuge hergestellt werden, Guss- und Bearbeitungsmöglichkeiten passen zusammen.










