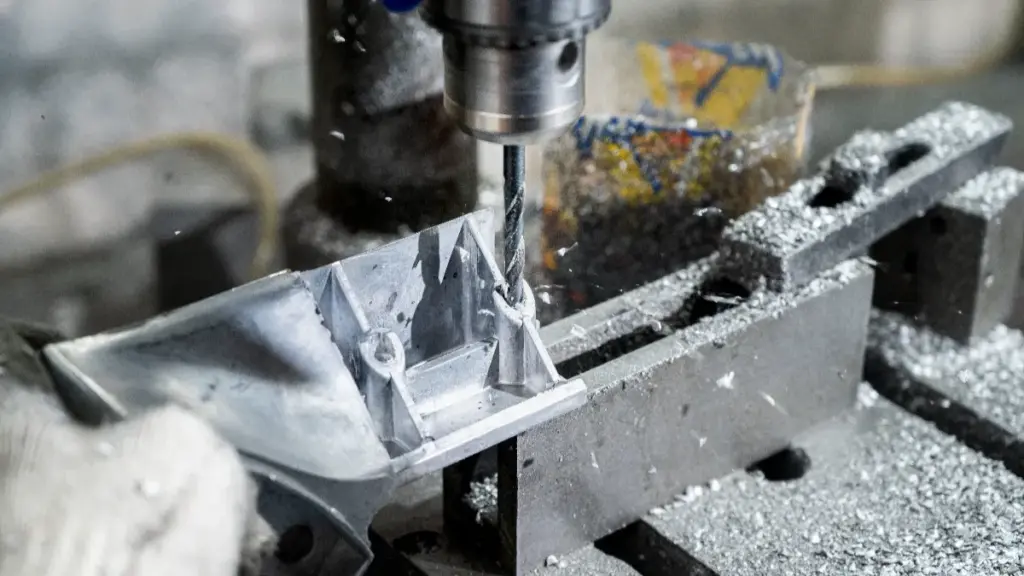
Las decisiones de diseño afectan tanto el costo de las herramientas como el precio unitario de las piezas de fundición a presión de aluminio personalizadas.. Paredes desiguales, Los cortes difíciles y las tolerancias estrictas innecesarias pueden provocar cambios adicionales de mecanizado o de herramientas después de cortar el molde.. Esta guía explica qué comprobar antes de solicitar un presupuesto, que informacion enviar con el dibujo, y qué confirmar en la cotización que recibirás. Un diseño para la fabricabilidad (DFM) La revisión en esta etapa convierte los hallazgos en ediciones de dibujos en lugar de revisiones de herramientas..
Información que su solicitud de cotización debe incluir
Un proveedor valora lo que puede ver.. Detalles que faltan en la solicitud de cotización (Solicitud de cotización) convertirse en supuestos en el precio, y las suposiciones surgen más tarde como órdenes de cambio o disputas sobre el alcance.. El objetivo de un buen paquete de RFQ es que dos proveedores competentes coticen la misma pieza..
| Información a incluir | Qué proporcionar | Por qué es importante |
|---|---|---|
| 2Dibujo D y modelo 3D | Archivos coincidentes con el mismo número de revisión, incluyendo dimensiones, Tolerancias y requisitos de superficie.. | Ayuda a los proveedores a cotizar la misma geometría e identificar discrepancias antes de utilizar las herramientas.. |
| Estándar de aleación y material | Aleación requerida, como ADC12 o A380, y la norma de material aplicable o la especificación interna. | Afecta el costo del material., Comportamiento de fundición y requisitos de producción.. |
| Cantidad de pedido y uso anual | Tamaño del lote de prueba, cantidades esperadas de pedidos y pronóstico anual. | Ayuda a los proveedores a planificar el recuento de cavidades y la capacidad de producción.. La selección de la máquina también depende de la geometría de la pieza y los requisitos de herramientas.. |
| Dimensiones y datos críticos | Dimensiones críticas para la aceptación, sus tolerancias y los datos de referencia. | Ayuda a definir el mecanizado, Requisitos de fijación e inspección.. |
| Superficies mecanizadas y cosméticas | Identificar superficies para permanecer como moldeadas, áreas que requieren mecanizado y superficies visibles con requisitos de apariencia. | Aclara el alcance del mecanizado, Restricciones de marcas de expulsión y trabajos de acabado.. |
| Refinamiento, Sellado e inspección | Recubrimiento o enchapado requerido, requisitos de sellado, métodos de prueba e informes de inspección. | Permite a los proveedores incluir acabados., pruebas y documentación en la cotización. |
Proporcionar estos detalles ayuda a los proveedores a cotizar el mismo alcance y marca diferencias en el precio., Los requisitos de herramientas e inspección son más fáciles de comparar..
Espesor de pared, Comprobaciones de borrador y esquina
Muchas piezas de fundición a presión de aluminio comienzan alrededor 2 a 4 milímetros, pero trátalo como una referencia para los primeros bocetos., no es una regla. El rango de trabajo depende de la aleación., el tamaño de la pieza, la distancia que debe fluir el metal y la máquina que sostiene el troquel. La Asociación Norteamericana de Fundición a Presión (Nadca) publica una guía de diseño que solicita un espesor de pared uniforme en lugar de nombrar un número para cada pieza (Preguntas frecuentes sobre el diseño de troqueles NADCA). Lea esa página como guía general para decisiones tempranas., no como evidencia de que alguna geometría específica esté automáticamente lista para producción o certificada.
La uniformidad importa más que el número en sí. Una sección pesada al lado de una delgada se solidifica a un ritmo diferente, y la diferencia de contracción se muestra como marcas de hundimiento o porosidad en la transición. Elimina a los jefes gruesos, paneles planos acanalados en lugar de engrosarlos, y combine cada cambio de sección con radios generosos.
El espesor de la pared también decide si el troquel se llena o no.. Una sección demasiado delgada para su longitud de flujo produce errores en las esquinas más alejadas de la pieza.; una sección demasiado gruesa atrapa la porosidad en su centro. Esta es la razón por la que el primer comentario DFM de un proveedor suele ser una propuesta de sección en lugar de una nota de precio..
Draft necesita el mismo pensamiento por función. Una pieza fundida se encoge sobre sus núcleos a medida que se enfría., por lo que las paredes paralelas a la dirección de expulsión necesitan ahusarse. Paredes interiores y exteriores, Las cavidades profundas y las superficies texturizadas no comparten un ángulo mínimo., Y el valor adecuado por su parte surge del diseño del troquel.. Las paredes dibujadas sin borrador no son imposibles., pero requieren disposiciones de expulsión especiales o planes posteriores al mecanizado que deben evaluarse caso por caso antes de que alguien se comprometa con el acero..
Las esquinas interiores quieren filetes por la misma razón.: Ayudan a que el metal fluya alrededor de la característica y eliminan la concentración de tensión donde comienzan las grietas.. Finalmente, la pieza sale del troquel sobre pasadores expulsores. Marque las caras cosméticas claramente en el dibujo., porque la ubicación del pasador es negociable antes de cortar el molde y costosa después.
agujeros, Asignación de hilos y tolerancias
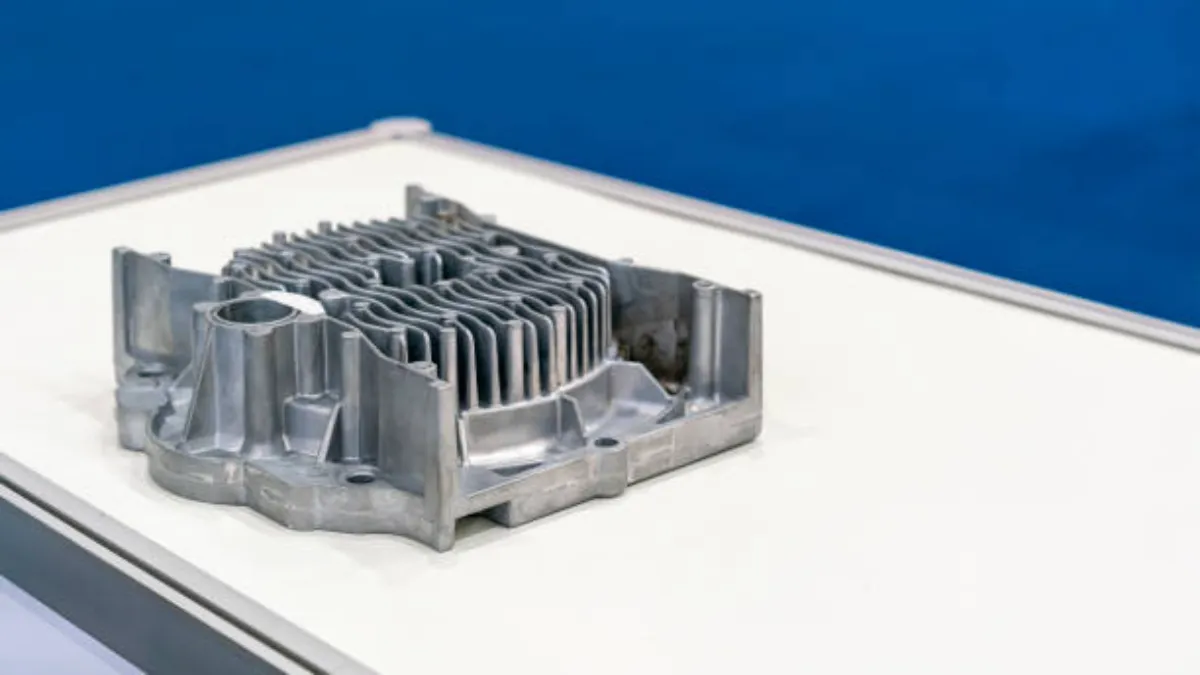
La fundición a presión forma agujeros dentro de límites. Los agujeros pequeños o profundos generalmente se moldean como elementos piloto y se terminan mediante perforación.. La profundidad del agujero ciego también está limitada por los pasadores centrales., que debe sobrevivir a ciclos de producción repetidos. Llamar a un agujero perforado después de la fundición no cuesta nada en el plano y elimina un riesgo común de herramientas..
Los hilos tienen tres rutas separadas., y deben cotizarse por separado. Las roscas internas comúnmente se roscan después de la fundición., lo que mantiene la matriz simple y la calidad de la rosca predecible. Los insertos roscados se adaptan a juntas que requieren ensamblajes repetidos o se asientan en secciones de pared delgadas donde la fuerza de la rosca roscada se agota.. Las roscas internas fundidas o formadas requieren características especiales del molde., agregar costo de herramientas, y heredar el reclutamiento en los flancos, así que resérvelos para funciones que realmente necesitan el hilo como fundido.
Las tolerancias siguen la misma lógica: asignarlos por función, no por costumbre. Las páginas de capacidad de Bian Diecast enumeran tolerancias de fundición de hasta ±0,004 pulg. (0.1 milímetros) y tolerancias de mecanizado CNC de hasta ±0,02 mm en características adecuadas. Esas cifras describen la precisión alcanzable en la característica correcta., No es una promesa de que cada dimensión en cada parte los sostendrá.. Las llamadas estrechas pertenecen a las caras de sellado, orificios e interfaces; todo lo demás se mantiene en los límites generales del lanzamiento.
Hay una segunda razón para gastar las tolerancias con cuidado.. Cada decisión estricta que tomas es una dimensión que alguien debe medir y registrar., en un accesorio, en un informe. Un dibujo que marca cinco dimensiones críticas recibe cinco controles por lote. Un dibujo que cumple cuarenta ralentiza la línea y eleva el precio por pieza de las piezas de fundición a presión de aluminio personalizadas sin cambiar una sola función.
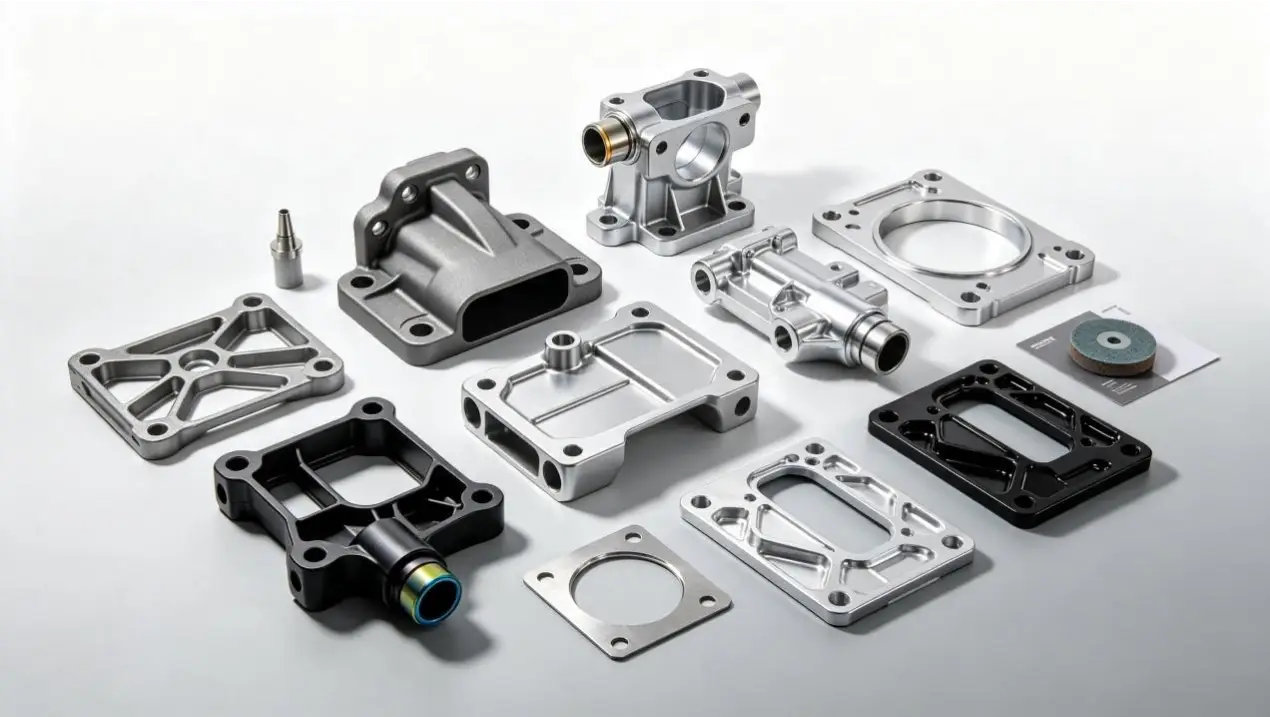
Recortes y el costo de las acciones secundarias
Parte de la geometría no puede escapar del troquel en la dirección de tracción.: ventanas en una pared lateral, agujeros transversales o clips internos. Estas funciones pueden necesitar núcleos laterales, post-mecanizado o un rediseño, dependiendo de la dirección de expulsión y la función de la característica. La elección entre esas tres rutas es una conversación sobre herramientas., y pertenece antes del orden y no después de él.
Cada acción lateral agrega costo de herramientas, agrega un elemento de mantenimiento y agrega una ruta flash, por lo que debería ganarse su lugar en la parte. Un rediseño de un grado, una línea divisoria movida o una concesión cosmética a veces elimina una por completo. Cuando una acción secundaria permanece, Pídale al proveedor que le ponga un precio visible en el informe DFM., junto a la alternativa de rediseño. La comparación es lo que hace que la decisión sea racional en lugar de habitual.
Las acciones secundarias viven dentro del molde., por lo que su coste real aparece en el diseño de herramientas. nuestra guía para fabricación de herramientas y troqueles explica cómo se construye el troquel y por qué mover una característica alrededor de la línea de separación cambia la factura.
Lista de verificación de DFM previa a la cotización para compradores
Califique su dibujo con la siguiente tabla antes de la próxima solicitud de cotización. Si su pieza es una carcasa de iluminación fundida a presión, nuestro Guía DFM para carcasas de iluminación. cubre aletas, superficies de sellado y líneas de separación para esa familia con más profundidad.
| Comprobar artículo | Error común | Qué hacer antes de cotizar |
|---|---|---|
| Dibujos y modelos | 2Los archivos D y 3D no coinciden en la revisión | Envíe archivos coincidentes bajo un número de revisión |
| Aleación y volumen | Aleación o uso anual no indicado | Indique el estándar de aleación., tamaño de prueba y uso anual |
| Paredes | Secciones gruesas al lado de las delgadas | Mantenga las paredes uniformes; áreas pesadas del núcleo o las costillas |
| Borrador | Se supone un ángulo para cada superficie. | Agregar borrador por superficie; revisar rostros profundos y texturizados |
| Esquinas | Esquinas interiores afiladas | Filete de bordes internos para favorecer el flujo y la resistencia a la fatiga. |
| Agujeros e hilos | Roscas internas portantes fundidas por defecto | Plano perforado, aprovechado o insertar rutas explícitamente |
| Tolerancias | Llamadas estrictas en caras no funcionales | Tolerancia por función; marcar dimensiones y datos críticos |
| Recortes | Ventanas laterales dibujadas sin revisión. | Confirmar núcleo lateral, opción de mecanizado o rediseño anticipado |
Las filas que fallas no son descalificaciones.; son las preguntas para enviar con la RFQ en lugar de esperar a que el proveedor las haga. Envíe su geometría a través de nuestro solicitud de cotización y la cotización regresa con una revisión DFM gratuita adjunta. Nuestra página de inicio enumera citas en 2 días y reportes DFM en 3 días.
Qué confirmar en la cotización del proveedor
Una cita utilizable establece sus propios supuestos.. Antes de comparar números, Verifique que la cotización nombre la aleación asumida., la clase de máquina y el número de cavidades propuestas, y las preguntas de diseño que tu dibujo dejó abiertas. Un precio basado en suposiciones ocultas no es un precio.; es una posición inicial.
Luego lea el alcance de mecanizado línea por línea.. ¿Qué caras se mecanizan?, a qué tolerancias, y donde se encuentra el límite as-cast. Solicite al proveedor que marque los artículos aún por confirmar.. La respuesta honesta en la etapa de cotización es a veces que el esquema de datos debe acordarse antes de que se pueda comprometer una tolerancia..
Pregunte qué sucede después de las primeras tomas de muestra.. Las correcciones de herramientas son una parte normal del desarrollo de la fundición a presión.. Los puntos de comparación son quién los paga., que rápido giran, y qué cubre el pago de herramientas, incluyendo la vida útil del disparo y los términos de mantenimiento.. Pregunte por separado quién es el propietario del molde si la producción se traslada.. Estos términos varían más entre citas que los números de los titulares..
El tiempo de entrega pertenece a la misma comparación. Nuestro sitio enumera herramientas internas integradas 35 a 45 días con tiradas de producción de 20 a 25 días después de la aprobación. Anote lo que cotiza cada proveedor para los mismos hitos., porque un precio de pieza bajo asociado a herramientas lentas aún puede perder un espacio de lanzamiento.
Preguntas que hacen los compradores antes de cotizar
¿Qué espesor de pared funciona mejor para piezas de fundición a presión de aluminio personalizadas??
Partir de la uniformidad, no es un número objetivo. Muchas piezas fundidas de aluminio caen cerca 2 a 4 milímetros, Pero el rango viable depende de la aleación., tamaño de pieza, distancia de flujo y máquina. La guía NADCA pide paredes uniformes en lugar de un valor fijo, y la revisión DFM de su proveedor confirma el diseño de la sección para su geometría.
¿Cuánto margen de mecanizado debo dejar en las superficies fundidas??
No existe un número universal seguro. La tolerancia depende de qué caras se mecanizarán., cómo se distorsiona la pieza después de la expulsión, La estrategia de sujeción y la tolerancia que necesita mantener.. Marque las caras mecanizadas en el dibujo y confirme el stock con ingeniería del proveedor en la etapa de cotización..
¿Puede la fundición a presión producir roscas directamente en la pieza??
Puede, con compensaciones para comparar. Las roscas externas comúnmente se funden, mientras que las roscas internas generalmente se roscan después de la fundición o se manejan con inserciones roscadas para un ensamblaje repetido. Las roscas internas fundidas necesitan características de molde especiales y heredan el tiro en los flancos., así que elige la ruta por función.
¿Una revisión DFM previa a la cotización ralentiza el proyecto??
Presenta preguntas que de otro modo llegarían como correcciones de herramientas.. Nuestro sitio enumera cotizaciones en 2 días y reportes DFM en 3 días, por lo que la revisión se realiza junto con los precios en lugar de adelantarse a ellos.. Los cambios realizados en papel son ediciones de dibujo.; Los cambios después de cortar el molde conllevan tiempo y tarifas de herramientas..
Pensamientos finales
El trabajo de DFM antes de la cotización no puede prometer un molde que nunca necesite ajustes, y no debería venderse así. Lo que hace es quitar las costosas sorpresas que ya se ven en la geometría.. Incluso paredes, borrador deliberado, características roscadas elegidas por ruta y tolerancias asignadas por función, cada una elimina un bucle de revisión. el resto es informacion: enviar los archivos coincidentes, cantidades y datos, luego lea la cita para conocer los supuestos que establece.
Si su próxima solicitud de presupuesto involucra piezas de fundición a presión de aluminio personalizadas, envía el dibujo a través de nuestro pagina de contacto con la lista de verificación arriba adjunta. También puedes revisar nuestra servicios básicos o empezar desde el Bian Diecast página de inicio para ver cómo funcionan las herramientas, Las capacidades de fundición y mecanizado encajan.