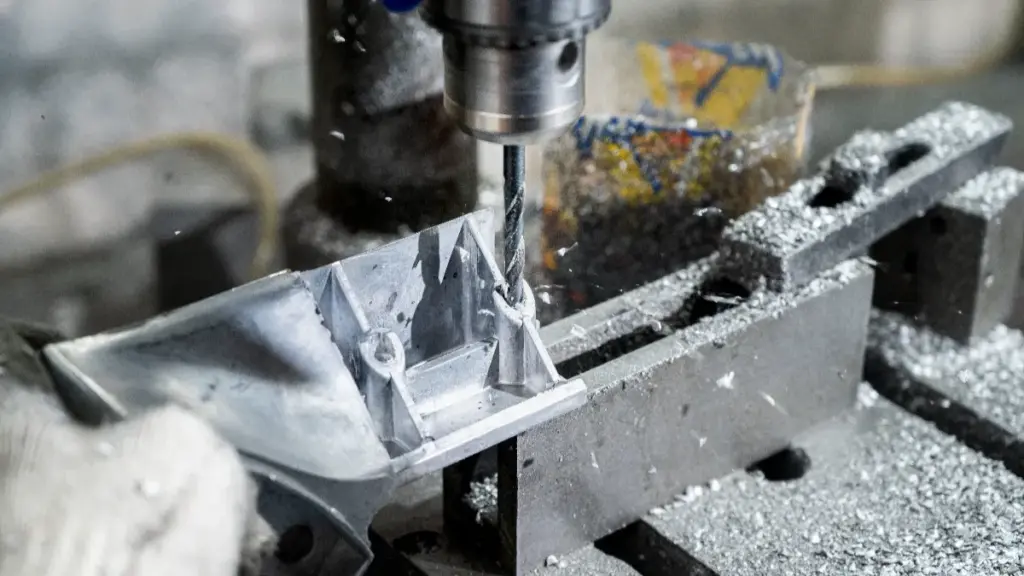
設計上の決定は、工具のコストとカスタム アルミニウム ダイカスト部品の単価の両方に影響します。. 凹凸のある壁, 難しいアンダーカットや不必要に厳しい公差により、金型の切断後に余分な機械加工や工具の変更が必要になる可能性があります。. お見積りを依頼する前に確認していただきたいことをご案内します, 図面と一緒に送信する情報, 返送された見積書の確認事項. 製造可能性を考慮した設計 (DFM) この段階でのレビューでは、調査結果がツールの改訂ではなく図面の編集に反映されます。.
見積もりリクエストに含める必要がある情報
サプライヤーは目に見えるものに価格を設定する. 見積依頼に詳細が記載されていない (見積依頼) 価格の仮定になる, そして、その仮定は、変更命令や範囲に関する論争として後で表面化します。. 優れた RFQ パッケージの目標は、2 つの有能なサプライヤーが同じ部品を見積もることです。.
| 含める情報 | 提供するもの | なぜそれが重要なのか |
|---|---|---|
| 2D 図面と 3D モデル | 同じリビジョン番号を持つファイルの一致, 寸法も含めて, 公差と表面要件. | サプライヤーが同じ形状を見積もって、ツーリング前に不一致を特定できるようにします。. |
| 合金および材料の規格 | 必要な合金, ADC12やA380など, および該当する材料規格または内部仕様. | 材料費に影響する, 鋳造動作と生産要件. |
| 注文数量と年間使用量 | 試用バッチサイズ, 予想受注量と年間予測. | サプライヤーがキャビティ数と生産能力を計画するのに役立ちます. 機械の選択は部品の形状や工具の要件にも依存します. |
| 重要な寸法とデータム | 受け入れが重要な寸法, その公差と基準データム. | 加工の定義に役立ちます, 治具と検査の要件. |
| 機械加工された表面と化粧表面 | 鋳造のままにする表面を特定する, 機械加工が必要な領域と外観要件のある目に見える表面. | 加工範囲の明確化, エジェクターマークの制限と仕上げ作業. |
| 仕上げ, 封印と検査 | 必要なコーティングまたはメッキ, シール要件, 試験方法と検査報告書. | サプライヤーに仕上げを含めることを許可します, 見積書のテストと文書化. |
これらの詳細を提供すると、サプライヤーが同じ範囲を見積もることができ、価格に差が生じます。, 工具と検査の要件を比較しやすくする.
壁の厚さ, ドラフトとコーナーチェック
多くのアルミダイカストは、 2 に 4 ミリメートル, ただし、初期のスケッチの参考として扱ってください。, ルールではない. 使用可能な範囲は合金によって異なります, パーツのサイズ, 金属が流れる距離と金型を保持する機械. 北米ダイカスト協会 (NADCA) すべての部品に番号を付けるのではなく、均一な肉厚を要求する設計ガイダンスを発行します。 (NADCA ダイ設計に関するよくある質問). 早期の決定のための一般的なガイダンスとしてそのページをお読みください, 特定のジオメトリが自動的に生産準備が整っている、または認定されているという証拠ではありません。.
数値そのものよりも均一性が重要. 薄い部分の隣にある重い部分は異なる速度で凝固します, 収縮の差は移行部のヒケや気孔として現れます。. 厚いボスのコアアウト, リブフラットパネルを厚くする代わりに, あらゆるセクションの変化を寛大な半径でブレンドします.
壁の厚さは、ダイが完全に充填されるかどうかも決定します. 流動長に対して断面が薄すぎると、成形品の遠いコーナーでミスランが発生します; セクションが厚すぎると、中央の気孔が収縮してしまいます。. サプライヤーの最初の DFM コメントが、価格メモではなくセクション提案になることが多いのはこのためです。.
ドラフトには機能ごとに同じ考え方が必要です. 鋳物は冷えるにつれてコアに向かって収縮します, したがって、排出方向に平行な壁にはテーパーが必要です. 内壁と外壁, 深いキャビティとテクスチャード加工された表面は 1 つの最小角度を共有しません, 部品の適切な値は金型設計から導き出されます. ドラフトなしで壁を描くことも不可能ではありません, しかし、鋼材の開発に着手する前に、特別な取り出し計画や加工後の計画が必要であり、ケースバイケースで評価する必要があります。.
同じ理由で内側のコーナーにもフィレットが必要です: 金属がフィーチャーの周囲に流れるのを助け、亀裂が始まる部分の応力集中を除去します。. ついに, 部品はエジェクターピン上でダイから離れます. 図面上で化粧面を明確にマークします。, ピンの位置は金型を切断する前に交渉可能であり、切断後は高価であるためです。.
穴, ねじ山と公差の割り当て
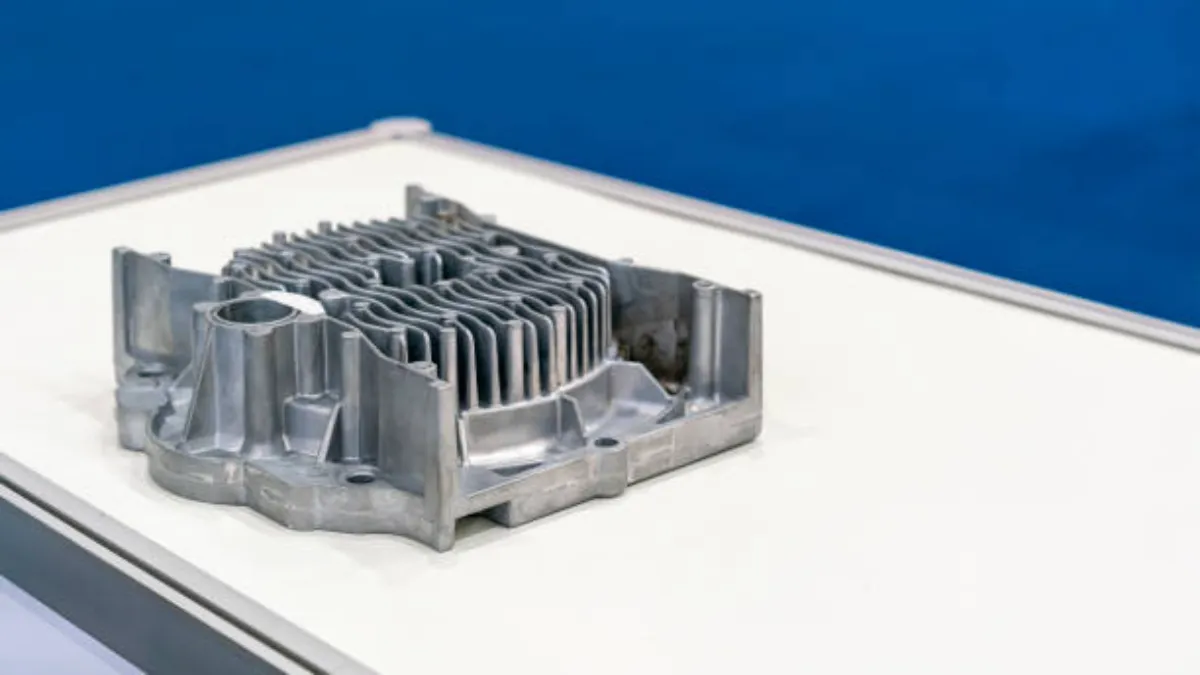
ダイカストは限界内で穴を形成します. 小さい穴や深い穴は通常、パイロット フィーチャーとして鋳造され、ドリル加工によって仕上げられます。. 止まり穴の深さもコアピンによって制限されます, 繰り返される生産サイクルに耐える必要がある. 鋳造後にドリルで開けた穴を呼び出すと、図面上で費用がかからず、一般的な工具のリスクが排除されます。.
スレッドには 3 つの別々のルートがあります, 個別に引用する必要があります. 雌ねじは鋳造後にタップ加工されるのが一般的です, これにより、金型がシンプルになり、ねじ山の品質が予測可能になります。. ねじ付きインサートは、繰り返し組み立てが行われる接合部や、タップねじの強度が切れる薄肉部分に設置される接合部に適しています。. 鋳造または成形された雌ねじには特別な金型の特徴が必要です, 工具コストを追加する, 側面のドラフトを継承します, したがって、スレッドをキャスト時に本当に必要とする関数のためにそれらを予約します。.
公差も同じロジックに従います: 機能別に割り当てる, 習慣ではなく. Bian Diecast の機能ページには、±0.004 インチまでの鋳放し公差がリストされています。 (0.1 んん) 適切なフィーチャでは最小 ±0.02 mm までの CNC 加工公差. これらの数値は、適切なフィーチャーで達成可能な精度を示しています。, すべての部分のすべての寸法がそれらを保持することを約束するものではありません. タイトなコールはシール面に属します, ボアとインターフェース; 他のすべては一般的なキャスト時の制限に留まります.
許容範囲を慎重に使用する 2 つ目の理由があります. あなたが保持するすべての緊密な通話は、誰かが測定して記録する必要がある次元です, 固定具の上に, レポートで. 5 つの重要な寸法をマークする図面には、ロットごとに 5 つのチェックが与えられます。. 40 をマークする図面はラインを遅らせ、機能を 1 つも変えることなくカスタム アルミニウム ダイカスト部品の単価を上昇させます。.
アンダーカットとサイドアクションのコスト
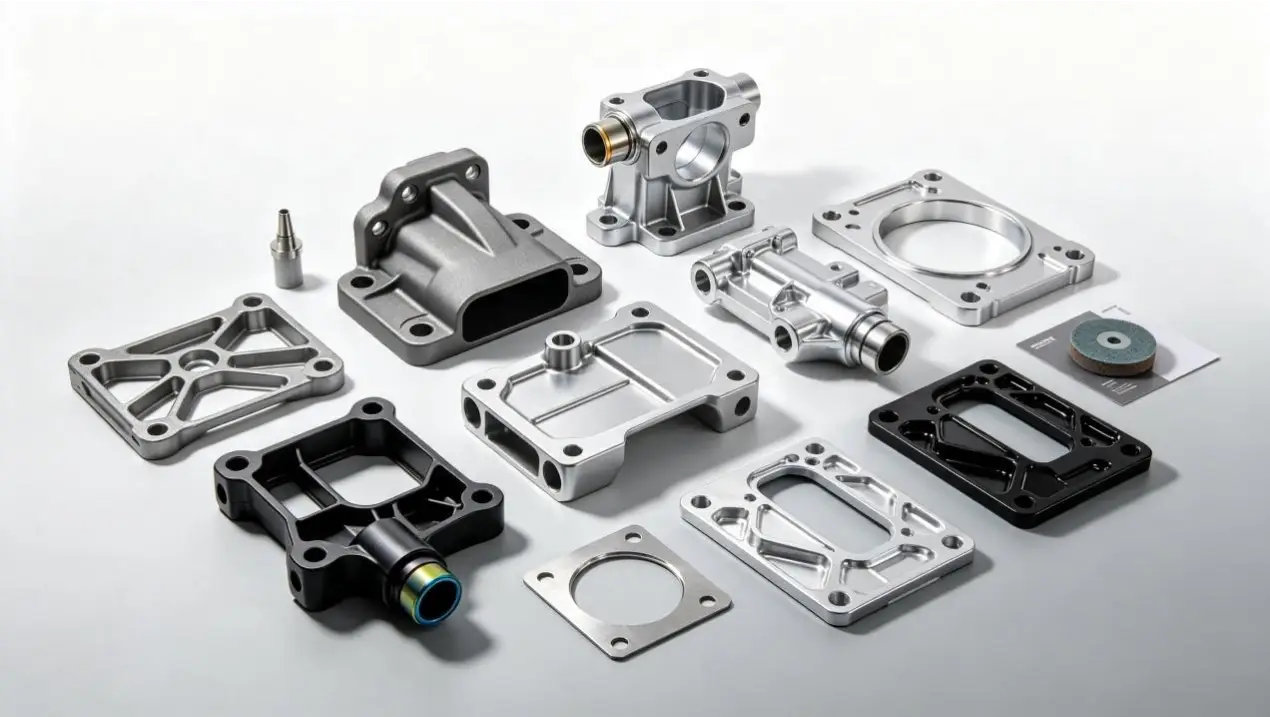
一部の形状は、引き抜き方向にダイから逃れることができません: 側壁の窓, クロスホールまたは内部クリップ. このような機能にはサイドコアが必要な場合があります, 加工後または再設計, 排出方向と機能の機能に応じて. これら 3 つのルートのどちらを選択するかは、ツールに関する会話です, そしてそれは命令の後ではなく命令の前に属します.
各サイドアクションにより工具コストが追加されます, メンテナンス項目を追加し、フラッシュパスを追加します, したがって、その部分での地位を獲得する必要があります. 1 度の再描画, 移動したパーティング ラインや外観上の譲歩により、パーティング ラインが完全に削除される場合があります。. サイドアクションが残った場合, サプライヤーに DFM レポートで目に見える価格を付けるように依頼します。, 再設計の代替案の隣に. 比較することで意思決定が習慣的ではなく合理的になる.
サイドアクションは型の中に存在します, そのため、実際のコストはツールの設計に反映されます. 私たちのガイド 工具と金型の製作 金型がどのように構築されるか、およびフィーチャーをパーティング ラインの周りに移動すると形状が変化する理由を説明します.
バイヤー向けの事前見積 DFM チェックリスト
次の RFQ の前に、以下の表に照らして図面を採点します。. 部品がダイカスト照明ハウジングの場合, 私たちの ライトハウジング用DFMガイド フィンをカバーする, そのファミリーのシール面とパーティング ラインをさらに詳しく調べる.
| チェック項目 | よくある間違い | 引用する前にやるべきこと |
|---|---|---|
| 図面と模型 | 2D ファイルと 3D ファイルのリビジョンが一致しない | 一致したファイルを 1 つのリビジョン番号で送信する |
| 合金と体積 | 合金または年間使用量は記載されていない | 合金規格を明記する, 試用サイズと年間使用量 |
| 壁 | 薄い部分の横に厚い部分 | 壁を均一に保つ; コアまたはリブの重い領域 |
| 下書き | すべてのサーフェスに対して 1 つの角度が想定されます | サーフェスごとに抜き勾配を追加する; 深くテクスチャーのある顔をレビューする |
| コーナー | 鋭い内角 | 内部エッジをフィレットして流動性と疲労寿命を向上 |
| 穴とネジ山 | デフォルトで鋳造された耐荷重雌ねじ | ドリルされた計画, タップするかルートを明示的に挿入する |
| 公差 | 機能していない面でのタイトなコール | 機能別公差; 重要な寸法とデータムをマークする |
| アンダーカット | レビューなしで描画されたサイドウォール ウィンドウ | サイドコアの確認, 早期の機械加工または再設計オプション |
失敗した行は失格ではない; これらは、サプライヤーからの質問を待つのではなく、RFQ と一緒に送信する質問です。. 弊社を通じてジオメトリを送信してください 見積依頼 見積書には無料の DFM レビューが添付されて返送されます. 当社のホームページには引用文が掲載されています 2 日と DFM レポート 3 日.
サプライヤー見積書で確認すべきこと
使用可能な引用には独自の仮定が記載されています. 数値を比較する前に, 引用符で想定されている合金の名前が指定されていることを確認してください, 提案されたマシンクラスとキャビティ数, そして、あなたの図面が未解決のままになっていると、デザインに疑問が生じます. 隠れた前提に基づいて構築された価格は価格ではありません; それはスタート位置です.
次に、加工範囲を 1 行ずつ読み取ります。. どの面が加工されるか, どの公差まで, そして鋳放しの境界がどこにあるか. サプライヤーに未確認の項目にマークを付けるよう依頼する. 見積もり段階での正直な答えは、公差を確定する前にデータム方式に同意する必要があるということです。.
最初のサンプル撮影後に何が起こるかを尋ねる. 金型の修正はダイカスト開発の通常の部分です. 比較のポイントは誰がお金を払うかです, 彼らはどれくらい速く回転するか, ツールの支払いの対象となるもの, ショット寿命とメンテナンス期間を含む. 生産が移動する場合は金型の所有者を個別に尋ねる. これらの用語は、見出しの数字よりも引用の間で大きく異なります。.
リードタイムも同じ比較に属します. 私たちのサイトには、組み込みの社内ツールがリストされています 35 に 45 生産日数 20 に 25 承認から数日後. 各サプライヤーが同じマイルストーンに対して見積もった内容を書き留めます, 遅いツールに付随する低い個数価格では、依然として発売スロットを逃す可能性があるため.
見積前に購入者が尋ねる質問
カスタム アルミニウム ダイカスト部品に最適な肉厚はどれくらいですか?
均一性から始める, 目標数値ではない. 多くのアルミダイカストが近くに落ちます 2 に 4 ミリメートル, ただし、使用可能な範囲は合金によって異なります, パーツサイズ, 流動距離と機械. NADCA ガイダンスでは、固定値ではなく均等な壁が求められます, サプライヤーの DFM レビューにより、ジオメトリの断面設計が確認されます。.
鋳肌の削り代はどれくらい残せばいいですか??
安全なユニバーサル番号はありません. 許容値はどの面を加工するかによって異なります, 取り出し後に部品がどのように変形するか, クランプ方法と保持する必要がある公差. 図面上に機械加工面をマークし、見積段階でサプライヤーのエンジニアリングに在庫を確認します。.
ダイカストで部品に直接ねじ山を生成できますか?
できる, トレードオフを考慮して比較する. おねじは鋳造されるのが一般的です, 一方、雌ねじは通常、鋳造後にタップ加工されるか、繰り返し組み立てられるようにねじ付きインサートで処理されます。. 鋳造雌ねじには特別な金型の特徴が必要であり、側面の抜き勾配を継承します。, 機能別にルートを選択してください.
見積前の DFM レビューはプロジェクトの速度を低下させますか??
ツールの修正として届くであろう質問を前もってロードします。. 当サイトでは見積書を掲載しております 2 日と DFM レポート 3 日, そのため、レビューは価格設定に先行するのではなく、価格設定と並行して行われます。. 紙の上で行われた変更は図面の編集です; 金型切断後の変更には工具の所要時間と料金がかかります.
最終的な考え
見積もり前の DFM 作業では、調整の必要がない金型を保証することはできません, そしてそのように販売されるべきではありません. これは、ジオメトリにすでに表示されている高価な予想外の要素を取り除くことです。. 壁さえも, 意図的なドラフト, ルートによって選択されたねじ付きフィーチャーと機能によって割り当てられた公差は、それぞれ 1 つの改訂ループを削除します. あとは情報です: 一致したファイルを送信する, 数量とデータ, 次に、引用文を読んで、そこに記載されている仮定を確認します.
次回の RFQ にカスタム アルミニウム ダイカスト部品が含まれる場合, 弊社を通じて図面を送信してください お問い合わせページ 上記のチェックリストを添付してください. レビューすることもできます コアサービス またはから開始します ビアンダイキャスト ツールの使い方を確認するにはホームページをご覧ください, 鋳造能力と機械加工能力を組み合わせる.