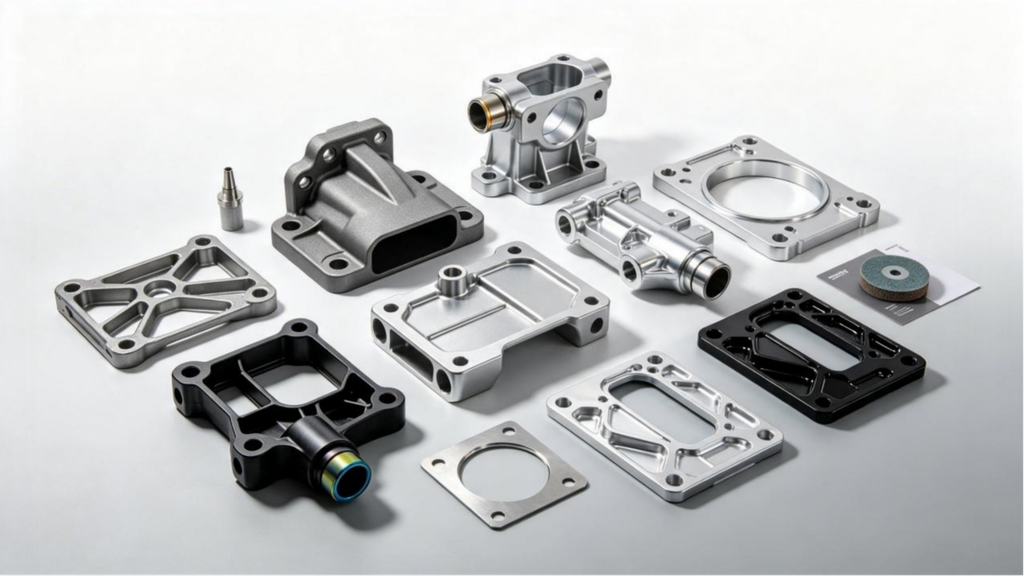
Le decisioni di progettazione influiscono sia sul costo degli utensili che sul prezzo unitario delle parti personalizzate in pressofusione di alluminio. Pareti irregolari, sottosquadri difficili e tolleranze strette non necessarie possono portare a ulteriori modifiche alla lavorazione o agli utensili dopo il taglio dello stampo. Questa guida spiega cosa controllare prima di richiedere un preventivo, quali informazioni inviare con il disegno, e cosa confermare nel preventivo che riceverai. Un progetto per la producibilità (DFM) la revisione in questa fase trasforma i risultati in modifiche al disegno invece che in revisioni degli strumenti.
Informazioni che la tua richiesta di preventivo dovrebbe includere
Un fornitore valuta ciò che può vedere. Dettagli mancanti nella richiesta di preventivo (Richiesta di offerta) diventano ipotesi nel prezzo, e le ipotesi emergono in seguito come ordini di modifica o controversie sull'ambito. L'obiettivo di un buon pacchetto RFQ è che due fornitori competenti forniscano un preventivo per la stessa parte.
| Informazioni da includere | Cosa fornire | Perché è importante |
|---|---|---|
| 2Disegno D e modello 3D | File corrispondenti con lo stesso numero di revisione, comprese le dimensioni, tolleranze e requisiti di superficie. | Aiuta i fornitori a quotare la stessa geometria e a identificare le discrepanze prima dell'attrezzaggio. |
| Standard di lega e materiale | Lega richiesta, come ADC12 o A380, e lo standard materiale applicabile o la specifica interna. | Influisce sul costo del materiale, comportamento di fusione e requisiti di produzione. |
| Quantità ordinabile e utilizzo annuale | Dimensione del lotto di prova, quantità di ordini previste e previsioni annuali. | Aiuta i fornitori a pianificare il numero di cavità e la capacità produttiva. La scelta della macchina dipende anche dalla geometria del pezzo e dai requisiti degli utensili. |
| Dimensioni e riferimenti critici | Dimensioni critiche per l'accettazione, le loro tolleranze e i dati di riferimento. | Aiuta a definire la lavorazione, requisiti di fissaggio e ispezione. |
| Superfici lavorate e cosmetiche | Identificare le superfici che devono rimanere come gettate, aree che richiedono lavorazione e superfici visibili con requisiti estetici. | Chiarisce l'ambito della lavorazione, restrizioni sui segni di espulsione e lavori di finitura. |
| Finitura, Sigillatura e ispezione | Rivestimento o placcatura richiesti, requisiti di tenuta, metodi di prova e rapporti di ispezione. | Consente ai fornitori di includere la finitura, test e documentazione nel preventivo. |
Fornire questi dettagli aiuta i fornitori a citare lo stesso ambito e a creare differenze di prezzo, requisiti di attrezzatura e ispezione più facili da confrontare.
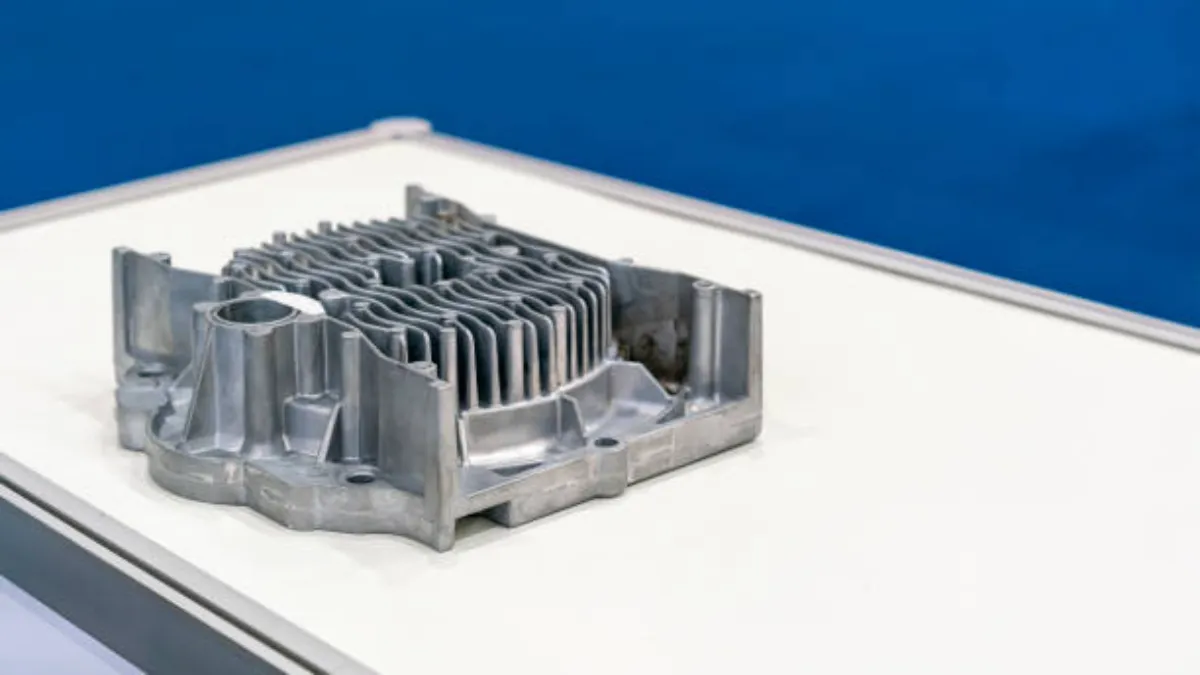
Spessore del muro, Controlli di draft e angoli
Molte pressofusioni di alluminio iniziano in giro 2 A 4 millimetri, ma consideralo come un riferimento per i primi schizzi, non una regola. Il range lavorabile dipende dalla lega, la dimensione della parte, la distanza alla quale deve scorrere il metallo e la macchina che sostiene la matrice. L'Associazione nordamericana della pressofusione (NADCA) pubblica linee guida di progettazione che richiedono uno spessore di parete uniforme anziché nominare un numero per ogni parte (Domande frequenti sulla progettazione dello stampo NADCA). Leggi quella pagina come guida generale per le prime decisioni, non come prova che una geometria specifica sia automaticamente pronta per la produzione o certificata.
L’uniformità conta più del numero stesso. Una sezione pesante accanto a una sottile si solidifica a una velocità diversa, e la differenza di ritiro si manifesta come segni di avvallamento o porosità nella transizione. Elimina i boss spessi, pannelli piatti a coste invece di ispessirli, e unisci ogni cambio di sezione con raggi generosi.
Lo spessore della parete determina anche se lo stampo si riempie o meno. Una sezione troppo sottile per la sua lunghezza di flusso produce errori di percorso negli angoli più lontani del pezzo; una sezione troppo spessa intrappola la porosità da ritiro al centro. Questo è il motivo per cui il primo commento DFM di un fornitore è spesso una proposta di sezione piuttosto che una nota di prezzo.
La bozza richiede lo stesso approccio per funzionalità. Una fusione si restringe sui suoi nuclei mentre si raffredda, quindi le pareti parallele alla direzione di espulsione necessitano di rastremazione. Pareti interne ed esterne, cavità profonde e superfici strutturate non condividono un angolo minimo, e il giusto valore per il tuo pezzo emerge dalla progettazione dello stampo. Le pareti disegnate senza spiffero non sono impossibili, ma richiedono soluzioni speciali di espulsione o piani di post-lavorazione che devono essere valutati caso per caso prima che qualcuno si impegni nell'acciaio.
Gli angoli interni necessitano di raccordi per lo stesso motivo: aiutano il metallo a fluire attorno alla struttura e rimuovono la concentrazione di stress dove iniziano le crepe. Finalmente, la parte lascia la matrice sui perni di espulsione. Contrassegnare chiaramente le facce cosmetiche sul disegno, perché la posizione del perno è negoziabile prima che lo stampo venga tagliato e costosa dopo.
Fori, Filettature e assegnazione delle tolleranze
La pressofusione forma fori entro i limiti. I fori piccoli o profondi vengono solitamente realizzati come elementi pilota e rifiniti tramite perforazione. Anche la profondità del foro cieco è vincolata dai perni centrali, che devono sopravvivere a cicli produttivi ripetuti. Chiamare un foro praticato dopo la fusione non costa nulla sul disegno ed elimina un rischio comune legato all'utensileria.
I thread hanno tre percorsi separati, e dovrebbero essere citati separatamente. Le filettature interne vengono comunemente maschiate dopo la fusione, che mantiene la fustella semplice e la qualità della filettatura prevedibile. Gli inserti filettati sono adatti ai giunti che prevedono assemblaggi ripetuti o che si trovano in sezioni di pareti sottili dove la forza della filettatura maschiata si esaurisce. Le filettature interne fuse o formate richiedono caratteristiche speciali dello stampo, aggiungere il costo degli utensili, ed eredita il pescaggio sui fianchi, quindi riservateli per le funzioni che necessitano veramente del thread come cast.
Le tolleranze seguono la stessa logica: assegnarli per funzione, non per abitudine. Le pagine delle funzionalità Bian Diecast elencano le tolleranze del pezzo fuso fino a ±0,004 pollici (0.1 mm) e tolleranze di lavorazione CNC fino a ±0,02 mm su caratteristiche adeguate. Queste cifre descrivono la precisione ottenibile sulla caratteristica giusta, non una promessa che ogni dimensione in ogni parte li manterrà. Le chiamate serrate appartengono alle facce sigillate, fori e interfacce; tutto il resto rimane entro i limiti generali del lancio.
C'è un secondo motivo per spendere con attenzione le tolleranze. Ogni chiamata importante che mantieni è una dimensione che qualcuno deve misurare e registrare, su un apparecchio, in un rapporto. Un disegno che contrassegna cinque dimensioni critiche ottiene cinque controlli per lotto. Un disegno che segna quaranta rallenta la linea e aumenta il prezzo al pezzo delle parti personalizzate in pressofusione di alluminio senza cambiare una sola funzione.
Sottosquadri e costo delle azioni collaterali
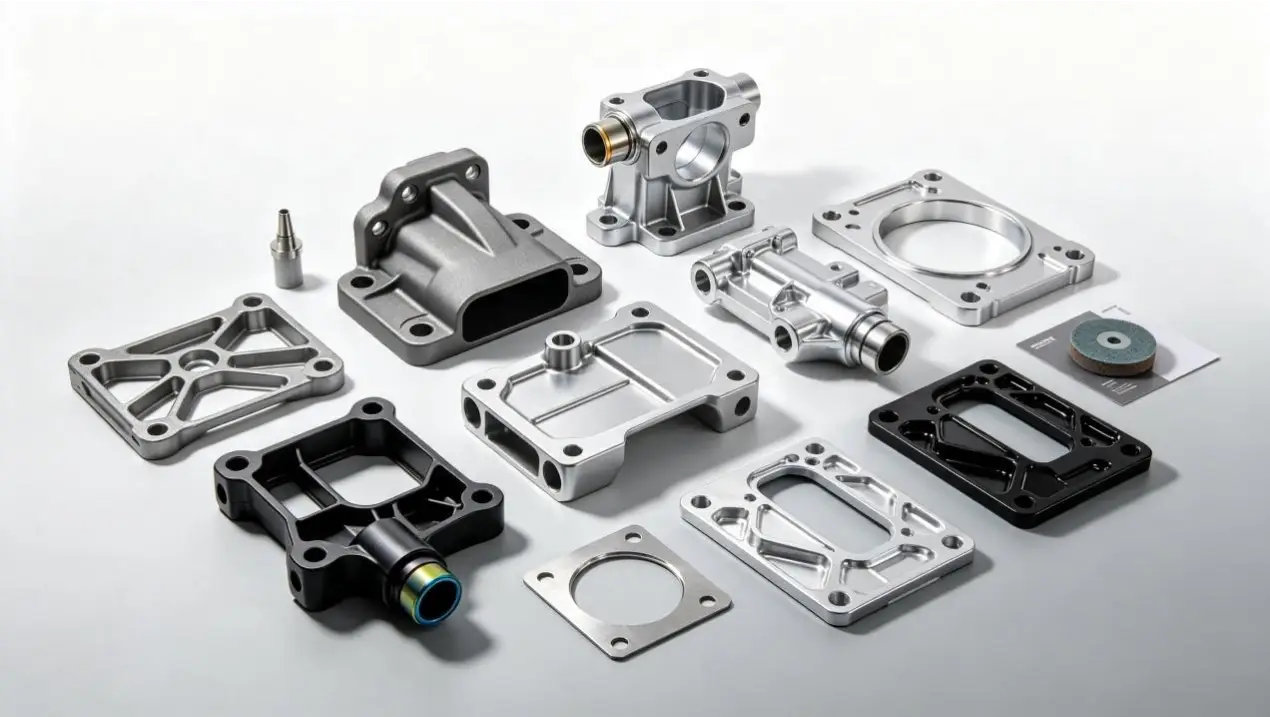
Alcune geometrie non possono sfuggire allo stampo nella direzione di estrazione: finestre in una parete laterale, fori trasversali o clip interne. Tali funzionalità potrebbero richiedere core laterali, post-lavorazione o una riprogettazione, a seconda della direzione di espulsione e della funzione della funzione. La scelta tra questi tre percorsi è una conversazione sugli strumenti, e appartiene prima dell'ordine piuttosto che dopo di esso.
Ogni azione secondaria aggiunge costi di attrezzatura, aggiunge un elemento di manutenzione e aggiunge un percorso flash, quindi dovrebbe guadagnarsi il suo posto da parte. Un ridisegno di un grado, una linea di divisione spostata o una concessione estetica a volte ne cancellano completamente uno. Quando un'azione secondaria rimane, chiedere al fornitore di prezzarlo in modo visibile sul rapporto DFM, accanto all'alternativa di riprogettazione. Il confronto è ciò che rende la decisione razionale invece che abituale.
Le azioni laterali vivono all'interno dello stampo, quindi il loro costo reale si manifesta nella progettazione dello strumento. La nostra guida a fabbricazione di utensili e matrici spiega come viene costruita la fustella e perché lo spostamento di un elemento attorno alla linea di giunzione cambia il conto.
Lista di controllo DFM pre-preventivo per gli acquirenti
Assegna un punteggio al tuo disegno rispetto alla tabella seguente prima della prossima RFQ. Se la tua parte è un alloggiamento per illuminazione pressofuso, Nostro Guida DFM per corpi illuminanti copre le pinne, superfici di sigillatura e linee di divisione per quella famiglia in modo più approfondito.
| Controlla l'articolo | Errore comune | Cosa fare prima di fare un preventivo |
|---|---|---|
| Disegni e modelli | 2I file D e 3D non sono d'accordo sulla revisione | Invia file corrispondenti con un numero di revisione |
| Lega e volume | L'utilizzo della lega o annuale non è dichiarato | Indicare lo standard della lega, dimensione della prova e utilizzo annuale |
| Muri | Sezioni spesse accanto a quelle sottili | Mantieni le pareti uniformi; aree pesanti del nucleo o delle costole |
| Bozza | Si assume un angolo per ogni superficie | Aggiungi bozza per superficie; rivedere volti profondi e strutturati |
| Angoli | Angoli interni vivi | Smussare i bordi interni per favorire il flusso e la resistenza alla fatica |
| Fori e fili | Filettature interne portanti fuse di default | Piano forato, toccato o inserire percorsi esplicitamente |
| Tolleranze | Richiami serrati su volti non funzionali | Tolleranza per funzione; contrassegnare dimensioni e riferimenti critici |
| Sottosquadri | Finestre sui fianchi disegnate senza revisione | Conferma il nucleo laterale, opzione di lavorazione o riprogettazione anticipata |
Le righe fallite non sono squalifiche; sono le domande da inviare con la RFQ invece di aspettare che sia il fornitore a farle. Invia la tua geometria tramite il nostro richiesta di preventivo e il preventivo ritorna con una revisione DFM gratuita allegata. La nostra homepage elenca le citazioni in 2 giorni e rapporti DFM in 3 giorni.
Cosa confermare nel preventivo del fornitore
Una citazione utilizzabile afferma i propri presupposti. Prima di confrontare i numeri, verificare che la quotazione nomini la lega presupposta, la classe della macchina e il numero di cavità proposti, e il design mette in discussione il tuo disegno lasciato aperto. Un prezzo costruito su presupposti nascosti non è un prezzo; è una posizione di partenza.
Quindi leggere riga per riga l'ambito della lavorazione. Quali facce vengono lavorate, a quali tolleranze, e dove si trova il confine del cast. Chiedere al fornitore di contrassegnare gli articoli ancora da confermare. La risposta onesta in fase di preventivo a volte è che lo schema dei dati deve essere concordato prima che si possa impegnare una tolleranza.
Chiedi cosa succede dopo i primi scatti campione. Le correzioni degli utensili sono una parte normale dello sviluppo della pressofusione. I punti di paragone sono chi li paga, quanto velocemente girano, e cosa copre il pagamento degli strumenti, compresi i termini di durata e manutenzione. Chiedere separatamente a chi appartiene lo stampo se la produzione si sposta. Questi termini variano di più tra virgolette rispetto ai numeri dei titoli.
Il tempo di consegna appartiene allo stesso confronto. Il nostro sito elenca gli strumenti interni integrati 35 A 45 giorni con cicli di produzione di 20 A 25 giorni dall'approvazione. Annotare le offerte di ciascun fornitore per gli stessi traguardi, perché un prezzo pezzo basso associato a un'attrezzatura lenta può comunque perdere uno slot di lancio.
Domande che gli acquirenti fanno prima di fare un preventivo
Quale spessore di parete funziona meglio per le parti personalizzate in pressofusione di alluminio?
Partire dall'uniformità, non un numero di destinazione. Molti pezzi pressofusi di alluminio cadono nelle vicinanze 2 A 4 millimetri, ma l'intervallo lavorabile dipende dalla lega, dimensione della parte, distanza del flusso e macchina. La guida NADCA richiede muri uniformi piuttosto che un valore fisso, e la revisione DFM del tuo fornitore conferma il progetto della sezione per la tua geometria.
Quanto sovrametallo di lavorazione devo lasciare sulle superfici fuse??
Non esiste un numero universale sicuro. La tolleranza dipende da quali facce verranno lavorate, come la parte si distorce dopo l'espulsione, la strategia di serraggio e la tolleranza che è necessario mantenere. Contrassegnare le facce lavorate sul disegno e confermare lo stock con l'ingegneria del fornitore in fase di preventivo.
La pressofusione può produrre filettature direttamente nella parte?
Può, con compromessi da confrontare. Le filettature esterne vengono comunemente fuse, mentre le filettature interne vengono solitamente maschiate dopo la fusione o gestite con inserti filettati per assemblaggi ripetuti. Le filettature interne fuse necessitano di caratteristiche speciali dello stampo ed ereditano lo sformo sui fianchi, quindi scegli il percorso per funzione.
Una revisione DFM pre-preventivo rallenta il progetto?
Carica in anticipo le domande che altrimenti arriverebbero come correzioni degli strumenti. Il nostro sito elenca le citazioni in 2 giorni e rapporti DFM in 3 giorni, quindi la revisione va di pari passo con i prezzi piuttosto che prima di essi. Le modifiche apportate su carta sono modifiche al disegno; le modifiche dopo il taglio dello stampo comportano tempi e costi di attrezzaggio.
Considerazioni finali
Il lavoro di DFM prima del preventivo non può promettere uno stampo che non necessiti mai di aggiustamenti, e non dovrebbe essere venduto in questo modo. Ciò che fa è rimuovere le costose sorprese già visibili nella geometria. Anche i muri, progetto deliberato, le caratteristiche filettate scelte dal percorso e le tolleranze assegnate dalla funzione eliminano ciascuna un ciclo di revisione. Il resto sono informazioni: inviare i file corrispondenti, quantità e dati, quindi leggi la citazione per i presupposti in essa affermati.
Se la tua prossima richiesta di offerta riguarda parti personalizzate in pressofusione di alluminio, inviare il disegno tramite il ns pagina dei contatti con la checklist sopra allegata. Puoi anche rivedere il nostro servizi principali oppure iniziare da Bianco pressofuso homepage per vedere come vengono utilizzati gli utensili, le capacità di fusione e lavorazione si adattano insieme.