Конструктивные решения влияют как на стоимость оснастки, так и на цену единицы нестандартных алюминиевых деталей, отлитых под давлением.. Неровные стены, Сложные подрезы и ненужные жесткие допуски могут привести к необходимости дополнительной обработки или смены оснастки после резки формы.. В этом руководстве объясняется, что следует проверить перед запросом ценового предложения., какую информацию отправить вместе с рисунком, и что подтвердить в предложении, которое вы получите обратно. Дизайн для технологичности (ДФМ) проверка на этом этапе превращает результаты в правки чертежей, а не в исправления инструментов..
Информация, которую должен включать ваш запрос ценового предложения
Поставщик оценивает то, что он видит. Подробности отсутствуют в запросе котировок (запрос цен) стать предположениями в цене, и предположения всплывают позже, в виде заказов на изменение или споров по поводу объема работ.. Цель хорошего пакета запроса предложений состоит в том, чтобы два компетентных поставщика предлагали одну и ту же деталь..
| Информация для включения | Что предоставить | Почему это важно |
|---|---|---|
| 2D Чертеж и 3D-модель | Сопоставление файлов с одинаковым номером версии, в том числе размеры, допуски и требования к поверхности. | Помогает поставщикам указывать одинаковую геометрию и выявлять несоответствия перед установкой инструментов.. |
| Стандарт сплавов и материалов | Требуемый сплав, например ADC12 или A380, и применимый стандарт на материал или внутренние спецификации. | Влияет на стоимость материала, поведение при разливке и производственные требования. |
| Количество заказа и годовое использование | Размер пробной партии, ожидаемые объемы заказов и годовой прогноз. | Помогает поставщикам планировать количество гнезд и производственную мощность.. Выбор станка также зависит от геометрии детали и требований к инструментам.. |
| Критические размеры и базы данных | Критически важные для приемки размеры, их допуски и исходные данные. | Помогает определить обработку, требования к креплению и проверке. |
| Механически обработанные и косметические поверхности | Определите поверхности, которые останутся отлитыми, участки, требующие механической обработки, и видимые поверхности с требованиями к внешнему виду. | Уточняет объем обработки, ограничения отметки эжектора и отделочные работы. |
| Отделка, Уплотнение и проверка | Требуемое покрытие или гальваника, требования к уплотнению, методы испытаний и отчеты о проверках. | Позволяет поставщикам включать отделку, тестирование и документация в предложении. |
Предоставление этой информации помогает поставщикам предлагать одинаковые объемы и делает разницу в цене., требования к инструментам и проверкам легче сравнивать.
Толщина стены, Проверка уклона и углов
Многие процессы литья алюминия под давлением начинаются примерно 2 к 4 миллиметры, но воспринимайте это как ссылку на ранние наброски, не правило. Рабочий диапазон зависит от сплава., размер детали, расстояние, на которое должен протекать металл, и машина, удерживающая матрицу. Североамериканская ассоциация литья под давлением (Надка) публикует руководство по проектированию, в котором требуется обеспечить одинаковую толщину стенок, а не называть число для каждой детали. (Часто задаваемые вопросы по конструкции штампов NADCA). Прочтите эту страницу как общее руководство для принятия ранних решений., не является доказательством того, что какая-либо конкретная геометрия автоматически готова к производству или сертифицирована..
Единообразие важнее, чем само число. Тяжелая секция рядом с тонкой затвердевает с разной скоростью., разница в усадке проявляется в виде вмятин или пористости на переходе.. Избавьтесь от толстых боссов, плоские панели с ребрами вместо их утолщения, и совместите каждое изменение сечения с большими радиусами.
Толщина стенки также определяет, заполнится ли матрица вообще.. Секция, слишком тонкая для своей длины потока, приводит к сбоям в дальних углах детали.; слишком толстая секция приводит к уменьшению пористости в ее середине. Вот почему первый комментарий поставщика к DFM часто представляет собой предложение раздела, а не ценовое примечание..
Проект требует такого же подхода к каждой функции. Отливка сжимается на сердцевинах при охлаждении., поэтому стенки, параллельные направлению выброса, должны сужаться. Внутренние и внешние стены, глубокие полости и текстурированные поверхности не имеют общего минимального угла, и правильное значение вашей детали зависит от конструкции штампа. Стены, нарисованные без черновика, не являются невозможными, но они требуют специальных механизмов извлечения или планов последующей обработки, которые необходимо оценивать в каждом конкретном случае, прежде чем кто-либо приступит к работе со сталью..
По той же причине внутренние углы требуют скруглений.: они помогают металлу обтекать элемент и устраняют концентрацию напряжений там, где начинаются трещины.. Окончательно, деталь покидает матрицу на выталкивателях. Четко обозначьте косметические лица на рисунке., потому что расположение штифта обсуждается до того, как форма будет вырезана, и после этого будет стоить дорого..
Дыры, Резьба и назначение допусков
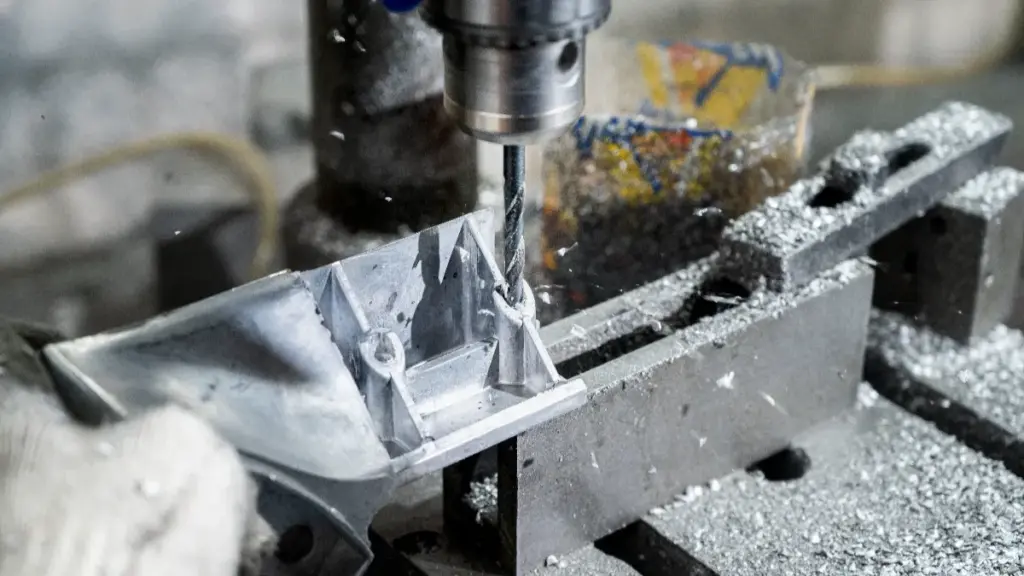
Литье под давлением образует отверстия в определенных пределах. Маленькие или глубокие отверстия обычно отливаются в качестве пилотных элементов и заканчиваются сверлением.. Глубина глухого отверстия также ограничивается стержневыми штифтами., которые должны выдерживать повторяющиеся производственные циклы. Обозначение отверстия, просверленного после отливки, ничего не требует на чертеже и устраняет распространенный риск, связанный с инструментами..
Потоки имеют три отдельных маршрута, и их следует указывать отдельно. Внутреннюю резьбу обычно нарезают после отливки., что обеспечивает простоту штампа и предсказуемость качества резьбы. Резьбовые вставки подходят для соединений, требующих многократной сборки, или для соединений с тонкими стенками, где прочность нарезанной резьбы иссякает.. Литая или формованная внутренняя резьба требует особых характеристик пресс-формы., добавить стоимость оснастки, и унаследовать тягу на флангах, поэтому зарезервируйте их для функций, которые действительно нуждаются в приведении потока.
Допуски следуют той же логике: назначьте их по функциям, не по привычке. На страницах возможностей Bian Diecast указаны допуски при литье до ±0,004 дюйма. (0.1 мм) и допуски обработки на станках с ЧПУ до ±0,02 мм для подходящих функций.. Эти цифры описывают достижимую точность нужного элемента., не обещание, что каждое измерение и каждая часть выдержит их. Плотные звонки принадлежат уплотняющим сторонам, отверстия и интерфейсы; все остальное остается в общих пределах.
Есть и вторая причина аккуратно расходовать допуски.. Каждый тайтовый звонок, который вы делаете, — это измерение, которое кто-то должен измерить и записать., на приспособлении, в отчете. Чертеж, на котором отмечены пять критических размеров, подвергается пяти проверкам за партию.. Чертеж с отметкой сорок замедляет линию и повышает цену за штуку нестандартных алюминиевых деталей, отлитых под давлением, без изменения ни одной функции..
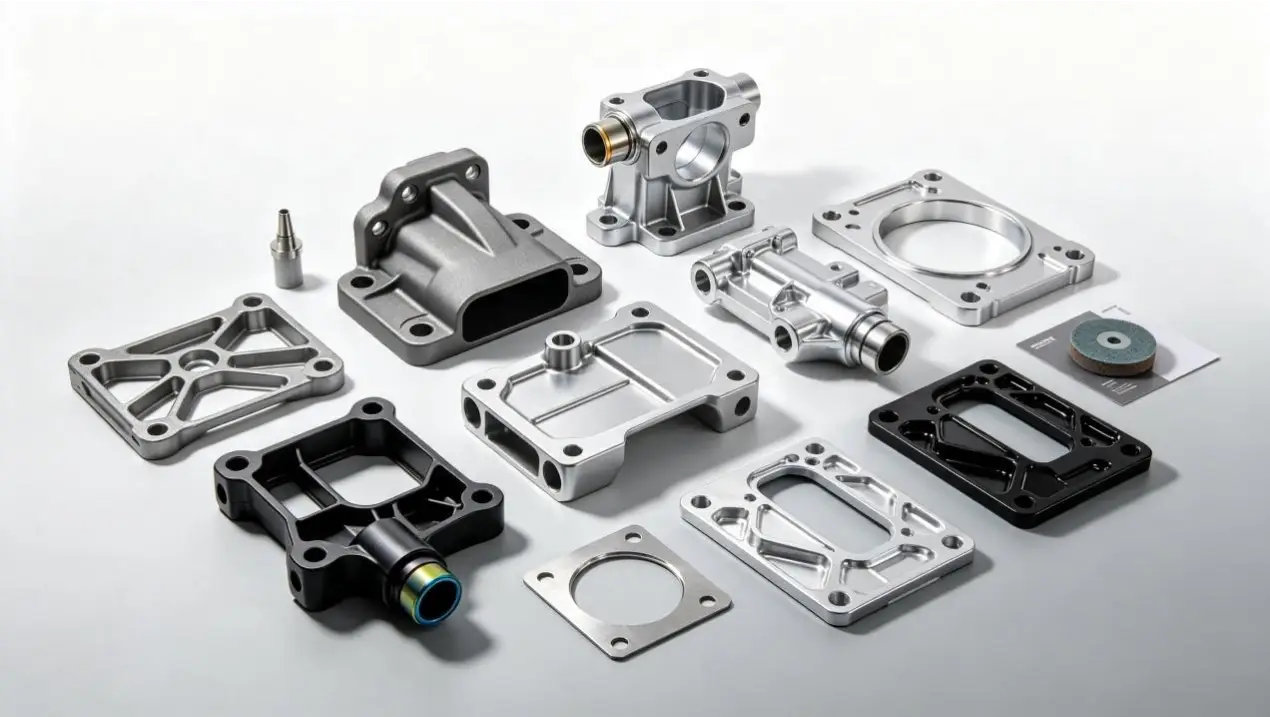
Подрезки и цена побочных действий
Некоторая геометрия не может выйти за пределы штампа в направлении вытягивания.: окна в боковой стене, поперечные отверстия или внутренние зажимы. Для таких функций могут потребоваться побочные ядра., постобработка или редизайн, в зависимости от направления выброса и функции функции. Выбор между этими тремя маршрутами — это инструментальный разговор., и он стоит до заказа, а не после него.
Каждое побочное действие увеличивает стоимость инструмента., добавляет элемент обслуживания и добавляет путь флэш-памяти, поэтому он должен заслужить свое место в этой части. Перерисовка на один градус, перенесенная линия разделения или косметическая уступка иногда полностью удаляют человека.. Когда побочное действие остается, попросите поставщика указать цену на видном месте в отчете DFM, рядом с альтернативой редизайна. Именно сравнение делает решение рациональным, а не привычным..
Побочные действия живут внутри формы, поэтому их реальная стоимость отражается на конструкции инструмента.. Наш гид по изготовление инструментов и штампов объясняет, как устроен штамп и почему перемещение элемента вокруг линии разъема меняет счет..
Контрольный список DFM для покупателей перед предварительным ценовым предложением
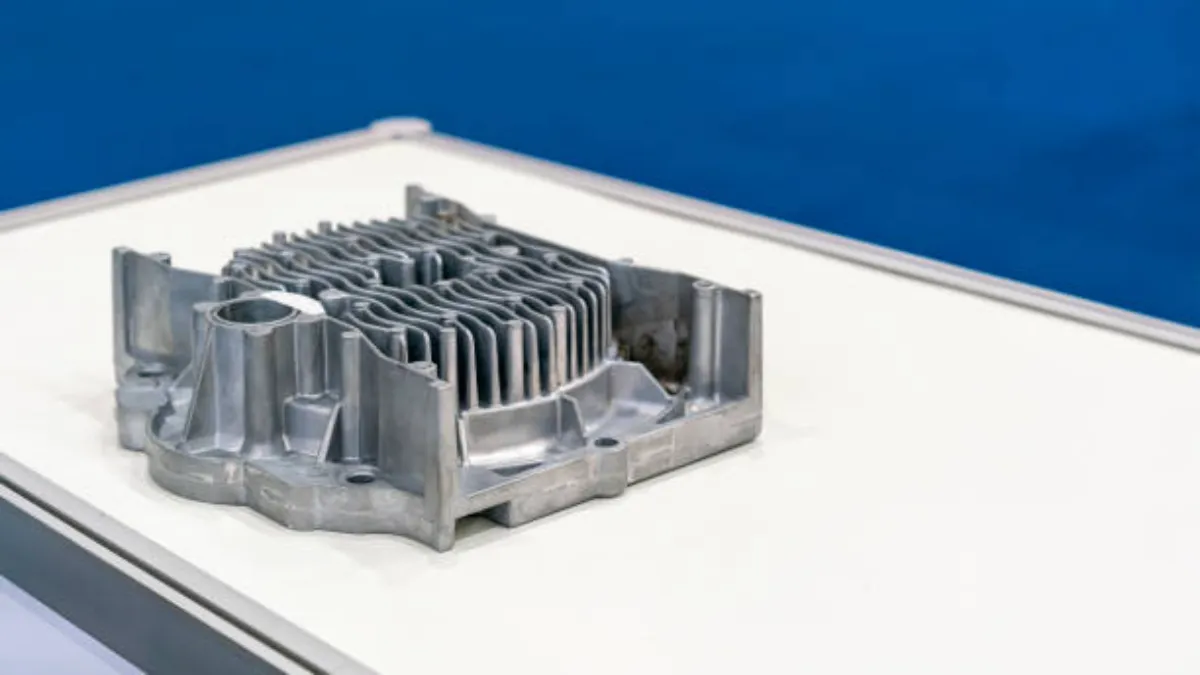
Оцените свой рисунок по таблице ниже перед следующим запросом цен.. Если ваша деталь представляет собой литой корпус освещения, наш Руководство DFM для легких корпусов покрывает плавники, уплотнительные поверхности и линии разъема для этого семейства более подробно.
| Проверить элемент | Распространенная ошибка | Что делать перед тем, как цитировать |
|---|---|---|
| Чертежи и модели | 2Файлы D и 3D расходятся во мнениях по версии. | Отправлять совпадающие файлы под одним номером версии. |
| Сплав и объем | Сплав или ежегодное использование не указано | Укажите стандарт сплава, пробный размер и годовое использование |
| Стены | Толстые секции рядом с тонкими | Держите стены ровными; области с тяжестями ядра или ребер |
| Черновик | Для каждой поверхности предполагается один угол | Добавить уклон на поверхность; просмотрите глубокие и текстурированные лица |
| Углы | Острые внутренние углы | Внутренние кромки скруглены для улучшения текучести и усталостной долговечности. |
| Отверстия и резьбы | Несущая внутренняя резьба по умолчанию отлита | План пробурен, прослушивать или вставлять маршруты явно |
| Допуски | Напряженные звонки на нефункциональные лица | Допуск по функциям; отметить критические размеры и точки отсчета |
| Подрезы | Боковые окна нарисованы без рассмотрения | Подтвердите побочное ядро, возможность механической обработки или перепроектирования на ранней стадии |
Неудачные строки не являются дисквалификацией.; это вопросы, которые следует отправлять вместе с запросом цен, вместо того, чтобы ждать, пока их задаст поставщик.. Отправьте свою геометрию через наш запрос котировок и котировка возвращается с бесплатным обзором DFM. На нашей домашней странице представлены котировки в 2 дней и отчеты DFM в 3 дни.
Что необходимо подтвердить в предложении поставщика
Полезная цитата выражает свои собственные предположения. Прежде чем сравнивать числа, проверьте, что в цитате указан предполагаемый сплав, предложенный класс станка и количество гнезд, и вопросы дизайна, которые ваш рисунок оставил открытыми. Цена, построенная на скрытых предположениях, не является ценой.; это стартовая позиция.
Затем прочитайте объем обработки построчно.. Какие грани обрабатываются, до каких допусков, и где находится литая граница. Попросите поставщика отметить позиции, которые еще не подтверждены.. Честный ответ на этапе котировки иногда заключается в том, что схема исходных данных должна быть согласована, прежде чем можно будет установить допуск..
Спросите, что происходит после первых пробных снимков. Корректировка оснастки является нормальной частью процесса литья под давлением.. Точками сравнения являются те, кто за них платит., как быстро они поворачиваются, и что покрывает оплата оснастки, включая срок службы и условия технического обслуживания. Отдельно спросите, кому принадлежит форма, если производство переедет.. Эти термины различаются между цитатами сильнее, чем цифры заголовков..
Время выполнения заказа относится к тому же сравнению. На нашем сайте представлен встроенный инструмент 35 к 45 дней с производственными партиями 20 к 25 дней после одобрения. Запишите, что каждый поставщик предлагает для одних и тех же этапов., потому что низкая цена за штуку, связанная с медленной оснасткой, все равно может не попасть в стартовый слот.
Вопросы, которые покупатели задают перед выставлением цены
Какая толщина стенок лучше всего подходит для нестандартных алюминиевых деталей, отлитых под давлением??
Начните с единообразия, не целевое число. Многие алюминиевые отливки под давлением 2 к 4 миллиметры, но рабочий диапазон зависит от сплава, размер детали, Расстояние потока и машина. Руководство NADCA требует ровных стен, а не фиксированного значения., и проверка DFM вашего поставщика подтверждает конструкцию сечения для вашей геометрии.
Какой припуск на обработку следует оставлять на литых поверхностях??
Не существует безопасного универсального номера. Припуск зависит от того, какие грани будут обрабатываться., как деталь деформируется после выброса, стратегия зажима и допуск, который необходимо соблюдать. Отметьте обработанные поверхности на чертеже и подтвердите наличие запасов у инженеров-поставщиков на этапе предложения..
Может ли литье под давлением производить резьбу непосредственно в детали??
Он может, с компромиссами для сравнения. Внешняя резьба обычно литая., тогда как внутреннюю резьбу обычно нарезают после отливки или обрабатывают резьбовыми вставками для повторной сборки. Литая внутренняя резьба требует особых характеристик формы и наследует уклон на боковых сторонах., поэтому выбирайте маршрут по функции.
Замедляет ли предварительная проверка DFM проект??
Он заранее задает вопросы, которые в противном случае возникли бы в виде исправлений инструментов.. На нашем сайте представлены котировки в 2 дней и отчеты DFM в 3 дни, поэтому обзор идет параллельно с ценами, а не опережает их. Изменения, внесенные на бумаге, являются правками чертежа.; изменения после резки формы, несут затраты времени и средств на оснастку.
Заключительные мысли
Работа DFM до составления ценового предложения не может гарантировать форму, которая никогда не потребует корректировок., и это не должно продаваться таким образом. Что он делает, так это удаляет дорогие сюрпризы, которые уже видны в геометрии.. Ровные стены, преднамеренный проект, каждый резьбовой элемент, выбранный маршрутом, и допуски, назначенные функцией, удаляют один цикл проверки. Остальное информация: отправить совпадающие файлы, количества и данные, затем прочитайте цитату, в которой излагаются предположения.
Если ваш следующий запрос предложений касается изготовленных на заказ алюминиевых деталей, отлитых под давлением, отправьте рисунок через наш страница контактов с приложенным выше контрольным списком. Вы также можете просмотреть наш основные услуги или начните с Бянь Литье под давлением Домашняя страница, чтобы увидеть, как инструменты, возможности литья и механической обработки сочетаются друг с другом.