
Les décisions de conception affectent à la fois le coût de l'outillage et le prix unitaire des pièces moulées sous pression en aluminium personnalisées.. Murs inégaux, des contre-dépouilles difficiles et des tolérances serrées inutiles peuvent conduire à des changements d'usinage ou d'outillage supplémentaires après la découpe du moule. Ce guide explique ce qu'il faut vérifier avant de demander un devis, quelles informations envoyer avec le dessin, et que confirmer dans le devis que vous recevez. Une conception pour la fabricabilité (DFM) la révision à ce stade transforme les résultats en modifications de dessins au lieu de révisions d'outils.
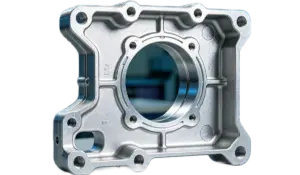
Informations que votre demande de devis devrait inclure
Un fournisseur évalue ce qu’il peut voir. Détails manquants dans la demande de devis (Demande de prix) deviennent des hypothèses dans le prix, et les hypothèses font surface plus tard, sous forme d'ordres de modification ou de conflits de portée.. L'objectif d'un bon dossier d'appel d'offres est que deux fournisseurs compétents proposent la même pièce..
| Informations à inclure | Que fournir | Pourquoi c'est important |
|---|---|---|
| 2Dessin D et modèle 3D | Faire correspondre les fichiers avec le même numéro de révision, y compris les dimensions, tolérances et exigences de surface. | Aide les fournisseurs à proposer la même géométrie et à identifier les écarts avant l'outillage. |
| Norme sur les alliages et les matériaux | Alliage requis, comme ADC12 ou A380, et la norme matérielle applicable ou la spécification interne. | Affecte le coût des matériaux, comportement de coulée et exigences de production. |
| Quantité commandée et utilisation annuelle | Taille du lot d'essai, quantités de commandes attendues et prévisions annuelles. | Aide les fournisseurs à planifier le nombre de cavités et la capacité de production. La sélection de la machine dépend également de la géométrie de la pièce et des exigences en matière d'outillage. |
| Dimensions et références critiques | Dimensions critiques pour l'acceptation, leurs tolérances et les données de référence. | Aide à définir l'usinage, exigences en matière de montage et d'inspection. |
| Surfaces usinées et cosmétiques | Identifier les surfaces qui doivent rester telles que coulées, zones nécessitant un usinage et surfaces visibles avec exigences d’aspect. | Clarifie la portée de l’usinage, restrictions des marques d'éjection et travaux de finition. |
| Finition, Scellement et inspection | Revêtement ou placage requis, exigences d'étanchéité, méthodes d'essai et rapports d'inspection. | Permet aux fournisseurs d'inclure la finition, tests et documentation dans le devis. |
Fournir ces détails aide les fournisseurs à proposer le même périmètre et entraîne des différences de prix., les exigences en matière d'outillage et d'inspection sont plus faciles à comparer.
Épaisseur de paroi, Vérifications de tirage et de coin
De nombreuses pièces moulées sous pression en aluminium commencent 2 à 4 millimètres, mais considérez cela comme une référence pour les premiers croquis, pas une règle. La plage de travail dépend de l'alliage, la taille de la pièce, la distance entre le métal et la machine qui tient la matrice. L'Association nord-américaine du moulage sous pression (Nadca) publie des conseils de conception qui demandent une épaisseur de paroi uniforme plutôt que de nommer un numéro pour chaque pièce (FAQ sur la conception des matrices NADCA). Lisez cette page comme guide général pour les premières décisions, cela ne constitue pas une preuve qu'une géométrie spécifique est automatiquement prête pour la production ou certifiée.
L'uniformité compte plus que le nombre lui-même. Une section lourde à côté d'une section mince se solidifie à un rythme différent, et la différence de retrait apparaît sous forme de marques d'évier ou de porosité à la transition. Éliminez les boss épais, panneaux plats nervurés au lieu de les épaissir, et mélangez chaque changement de section avec des rayons généreux.
L'épaisseur de la paroi détermine également si la matrice se remplit ou non.. Une section trop fine pour sa longueur d'écoulement produit des erreurs de course aux coins les plus éloignés de la pièce.; une section trop épaisse piège la porosité en son milieu. C'est pourquoi le premier commentaire DFM d'un fournisseur est souvent une proposition de section plutôt qu'une note de prix..
Draft nécessite la même réflexion par fonctionnalité. Un moulage rétrécit sur ses noyaux en refroidissant, les parois parallèles à la direction d'éjection doivent donc être effilées. Murs intérieurs et extérieurs, les cavités profondes et les surfaces texturées ne partagent pas un angle minimum, et la bonne valeur pour votre pièce ressort de la conception de la matrice. Les murs dessinés sans courants d’air ne sont pas impossibles, mais ils nécessitent des dispositions d'éjection particulières ou des plans de post-usinage qui doivent être évalués au cas par cas avant que quiconque ne s'engage dans l'acier..
Les coins intérieurs veulent des congés pour la même raison: ils aident le métal à circuler autour de l'élément et éliminent la concentration de contraintes là où commencent les fissures. Enfin, la pièce quitte la matrice sur les éjecteurs. Marquez clairement les visages cosmétiques sur le dessin, car l'emplacement des broches est négociable avant la découpe du moule et coûteux après.
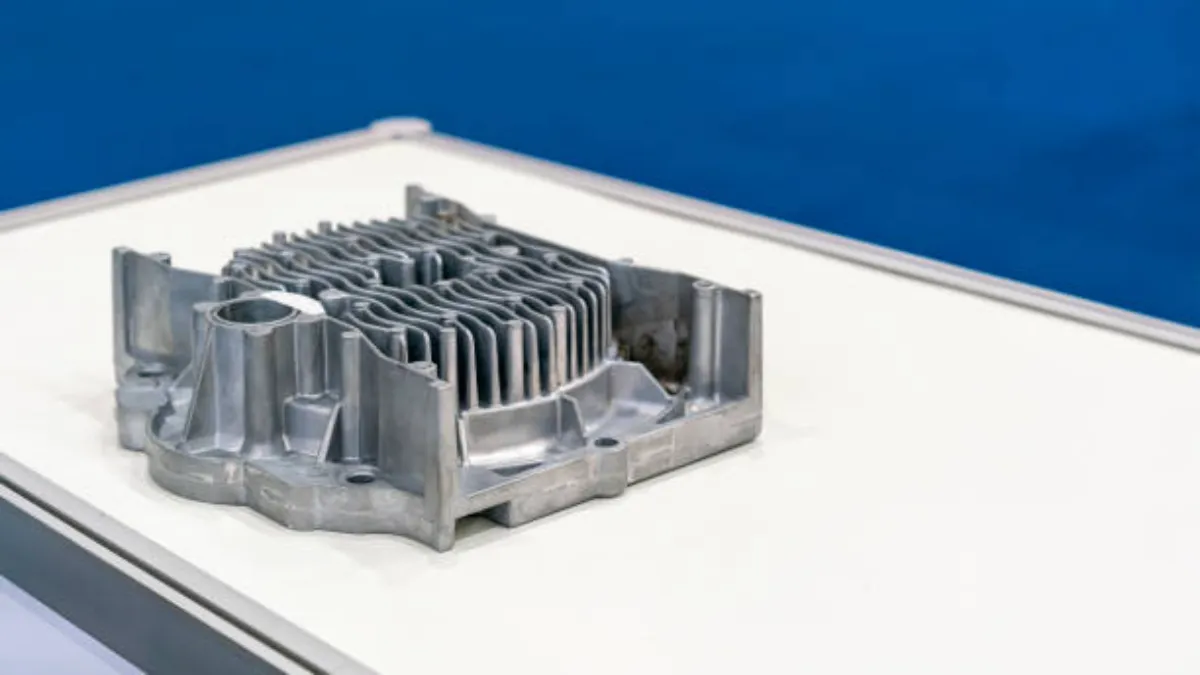
Trous, Attribution des filetages et des tolérances
Le moulage sous pression forme des trous dans les limites. Des trous petits ou profonds sont généralement coulés comme éléments pilotes et terminés par perçage.. La profondeur du trou borgne est également limitée par les broches centrales, qui doit survivre à des cycles de production répétés. Appeler un trou percé après coulée ne coûte rien sur le dessin et supprime un risque d'outillage courant..
Les threads ont trois routes distinctes, et ils doivent être cités séparément. Les filetages internes sont généralement taraudés après la coulée, ce qui permet de conserver une matrice simple et une qualité de filetage prévisible. Les inserts filetés conviennent aux joints soumis à des assemblages répétés ou placés dans des sections de paroi minces où la résistance du filetage taraudé s'épuise.. Les filetages internes coulés ou formés nécessitent des caractéristiques de moule spéciales, ajouter le coût de l'outillage, et hérite du tirant d'eau sur les flancs, alors réservez-les pour les fonctions qui ont réellement besoin du thread tel que moulé.
Les tolérances suivent la même logique: assignez-les par fonction, pas par habitude. Les pages de fonctionnalités de Bian Diecast répertorient les tolérances telles que moulées jusqu'à ± 0,004 po. (0.1 mm) et tolérances d'usinage CNC jusqu'à ± 0,02 mm sur les caractéristiques appropriées. Ces chiffres décrivent la précision réalisable sur la bonne caractéristique, pas une promesse que chaque dimension de chaque partie les retiendra. Les appels serrés appartiennent aux faces d’étanchéité, alésages et interfaces; tout le reste reste aux limites générales telles que moulées.
Il y a une deuxième raison de dépenser soigneusement les tolérances. Chaque appel serré que vous gardez est une dimension que quelqu'un doit mesurer et enregistrer, sur un luminaire, dans un rapport. Un dessin qui marque cinq dimensions critiques obtient cinq contrôles par lot. Un dessin qui marque quarante ralentit la ligne et augmente le prix à la pièce des pièces moulées sous pression en aluminium personnalisées sans changer une seule fonction..
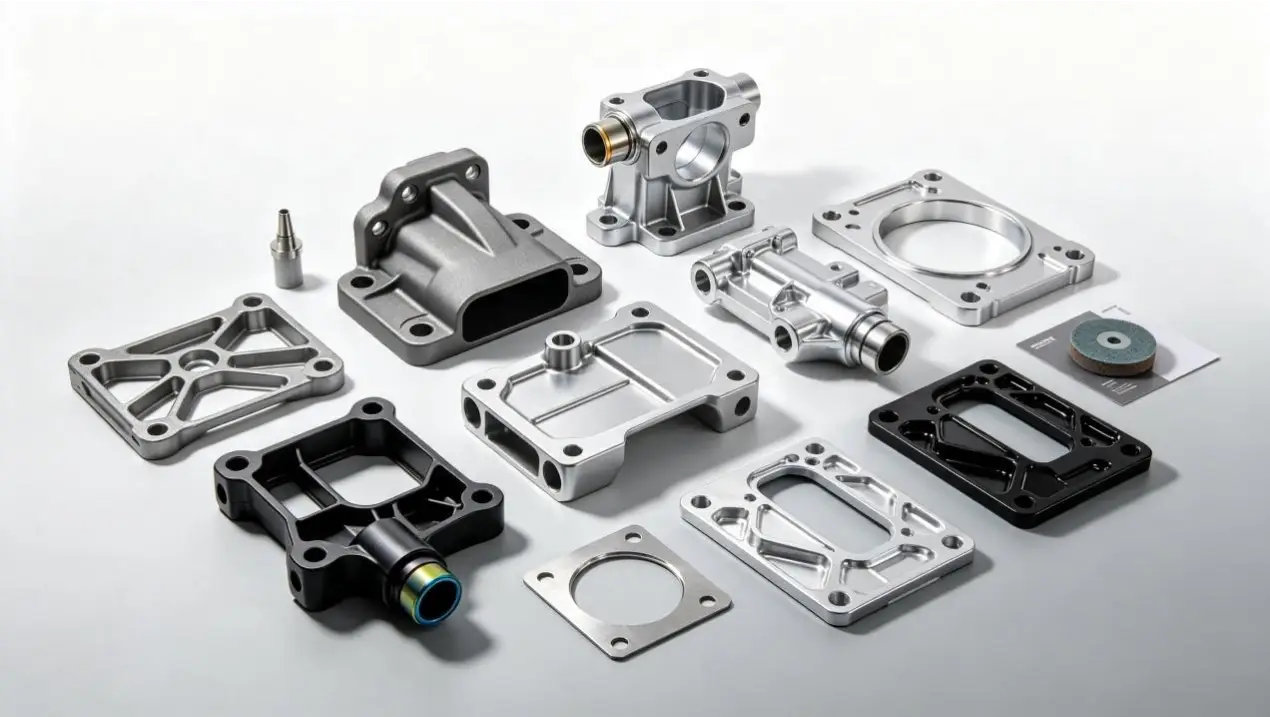
Contre-dépouilles et coût des actions secondaires
Certaines géométries ne peuvent pas échapper à la matrice dans le sens de l'extraction: fenêtres dans un mur latéral, trous transversaux ou clips internes. De telles fonctionnalités peuvent nécessiter des cœurs latéraux, post-usinage ou refonte, en fonction du sens d'éjection et de la fonction de l'élément. Le choix entre ces trois itinéraires est une conversation d'outillage, et il appartient avant la commande plutôt qu'après.
Chaque action secondaire ajoute un coût d'outillage, ajoute un élément de maintenance et ajoute un chemin flash, donc il devrait gagner sa place dans le rôle. Un redessin d’un degré, une ligne de joint déplacée ou une concession cosmétique en supprime parfois une entièrement. Quand une action secondaire reste, demander au fournisseur de le fixer visiblement sur le rapport DFM, à côté de l'alternative de refonte. La comparaison est ce qui rend la décision rationnelle plutôt que habituelle.
Les actions secondaires vivent à l’intérieur du moule, donc leur coût réel apparaît dans la conception des outils. Notre guide pour fabrication d'outils et de matrices explique comment la matrice est construite et pourquoi le déplacement d'une fonction autour de la ligne de joint modifie la facture.
Liste de contrôle DFM préalable au devis pour les acheteurs
Notez votre dessin par rapport au tableau ci-dessous avant la prochaine demande de prix. Si votre pièce est un boîtier d'éclairage moulé sous pression, notre Guide DFM pour boîtiers d'éclairage couvre les ailerons, surfaces d'étanchéité et lignes de joint pour cette famille plus en profondeur.
| Vérifier l'article | Erreur courante | Que faire avant de citer |
|---|---|---|
| Dessins et modèles | 2Les fichiers D et 3D ne sont pas d'accord sur la révision | Envoyer les fichiers correspondants sous un seul numéro de révision |
| Alliage et volume | Alliage ou utilisation annuelle non déclarée | Indiquer la norme d'alliage, taille de l'essai et utilisation annuelle |
| Murs | Sections épaisses à côté des sections minces | Gardez les murs uniformes; zones lourdes du noyau ou des nervures |
| Brouillon | Un angle supposé pour chaque surface | Ajouter une dépouille par surface; revoir les visages profonds et texturés |
| Coins | Coins intérieurs pointus | Bords internes arrondis pour faciliter l'écoulement et la résistance à la fatigue |
| Trous et filetages | Filetages internes porteurs moulés par défaut | Plan percé, exploité ou insérer des itinéraires explicitement |
| Tolérances | Appels serrés sur des visages non fonctionnels | Tolérance par fonction; marquer les dimensions et les références critiques |
| Contre-dépouilles | Fenêtres latérales dessinées sans révision | Confirmer le noyau latéral, option d'usinage ou de refonte précoce |
Les lignes que vous échouez ne sont pas des disqualifications; ce sont les questions à envoyer avec la RFQ au lieu d'attendre que le fournisseur les pose. Soumettez votre géométrie via notre demande de devis et le devis revient avec une révision DFM gratuite en pièce jointe. Notre page d'accueil répertorie les citations dans 2 jours et rapports DFM dans 3 jours.
Ce qu'il faut confirmer dans l'offre du fournisseur
Une citation utilisable énonce ses propres hypothèses. Avant de comparer les chiffres, vérifiez que le devis nomme l'alliage supposé, la classe de machine et le nombre d'empreintes proposés, et les questions de conception que votre dessin a laissées ouvertes. Un prix construit sur des hypothèses cachées n’est pas un prix; c'est une position de départ.
Lisez ensuite le périmètre d'usinage ligne par ligne. Quelles faces sont usinées, à quelles tolérances, et où se trouve la limite telle que moulée. Demander au fournisseur de marquer les articles restant à confirmer. La réponse honnête au stade du devis est parfois que le schéma de référence doit être convenu avant qu'une tolérance puisse être engagée..
Demandez ce qui se passe après les premiers échantillons de photos. Les corrections d'outillage font partie intégrante du développement du moulage sous pression.. Les points de comparaison sont ceux qui les payent, à quelle vitesse ils tournent, et ce que couvre le paiement de l'outillage, y compris la durée de vie des tirs et les conditions de maintenance. Demandez séparément à qui appartient le moule si la production déménage. Ces termes varient plus entre les citations que les chiffres des titres..
Le délai de livraison appartient à la même comparaison. Notre site répertorie les outils internes intégrés 35 à 45 jours avec des séries de production de 20 à 25 jours après l'approbation. Notez ce que chaque fournisseur propose pour les mêmes étapes, car un faible prix à la pièce lié à un outillage lent peut toujours manquer un créneau de lancement.
Questions posées par les acheteurs avant de proposer un devis
Quelle épaisseur de paroi convient le mieux aux pièces moulées sous pression en aluminium personnalisées?
Partir de l’uniformité, pas un numéro cible. De nombreuses pièces moulées sous pression en aluminium se rapprochent 2 à 4 millimètres, mais la plage de travail dépend de l'alliage, taille de la pièce, distance d'écoulement et machine. Les directives NADCA demandent des murs égaux plutôt qu'une valeur fixe, et l'examen DFM de votre fournisseur confirme la conception de la section pour votre géométrie.
Quelle surépaisseur d'usinage dois-je laisser sur les surfaces coulées?
Il n’existe pas de numéro universel sécurisé. La tolérance dépend des faces qui seront usinées, comment la pièce se déforme après l'éjection, la stratégie de serrage et la tolérance que vous devez respecter. Marquez les faces usinées sur le dessin et confirmez le stock avec l'ingénierie du fournisseur au stade du devis.
Le moulage sous pression peut-il produire des filetages directement dans la pièce?
Ça peut, avec des compromis à comparer. Les fils externes sont généralement coulés, tandis que les filetages internes sont généralement taraudés après la coulée ou manipulés avec des inserts filetés pour un assemblage répété. Les filetages internes moulés nécessitent des caractéristiques de moule spéciales et héritent de la dépouille sur les flancs, alors choisissez l'itinéraire par fonction.
Un examen DFM préalable au devis ralentit-il le projet?
Il aborde des questions qui autrement arriveraient sous forme de corrections d'outils.. Notre site répertorie les citations dans 2 jours et rapports DFM dans 3 jours, donc l'examen se déroule parallèlement aux prix plutôt qu'en avance. Les modifications apportées sur papier sont des modifications de dessin; les modifications après la découpe du moule entraînent du temps et des frais d'outillage.
Pensées finales
Le travail DFM avant le devis ne peut pas promettre un moule qui n'a jamais besoin d'ajustement, et il ne devrait pas être vendu de cette façon. Ce qu'il fait, c'est supprimer les surprises coûteuses déjà visibles dans la géométrie.. Même les murs, projet délibéré, les caractéristiques filetées choisies par itinéraire et les tolérances attribuées par fonction suppriment chacune une boucle de révision. Le reste c'est de l'information: envoyer les fichiers correspondants, grandeurs et références, puis lisez la citation pour les hypothèses qu'elle énonce.
Si votre prochaine demande de prix concerne des pièces moulées sous pression en aluminium personnalisées, envoyez le dessin via notre page de contact avec la liste de contrôle ci-dessus ci-jointe. Vous pouvez également consulter notre services de base ou commencer par le Bian moulé sous pression page d'accueil pour voir comment les outils, les capacités de moulage et d’usinage s’assemblent.










