
As decisões de projeto afetam o custo das ferramentas e o preço unitário das peças personalizadas de fundição sob pressão de alumínio. Paredes irregulares, cortes inferiores difíceis e tolerâncias apertadas desnecessárias podem levar a usinagens extras ou mudanças de ferramentas após o corte do molde. Este guia explica o que verificar antes de solicitar um orçamento, quais informações enviar junto com o desenho, e o que confirmar na cotação que você recebe de volta. Um design para capacidade de fabricação (DFM) a revisão nesta fase transforma as descobertas em edições de desenho em vez de revisões de ferramentas.
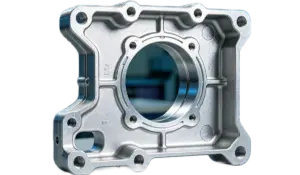
Informações que sua solicitação de orçamento deve incluir
Um fornecedor avalia o que pode ver. Detalhes faltantes na solicitação de cotação (Solicitação de cotação) tornar-se suposições no preço, e suposições surgem posteriormente como pedidos de mudança ou disputas de escopo. O objetivo de um bom pacote de RFQ é que dois fornecedores competentes cotem a mesma peça.
| Informações a serem incluídas | O que fornecer | Por que é importante |
|---|---|---|
| 2Desenho D e modelo 3D | Correspondência de arquivos com o mesmo número de revisão, incluindo dimensões, tolerâncias e requisitos de superfície. | Ajuda os fornecedores a cotar a mesma geometria e identificar discrepâncias antes da ferramenta. |
| Padrão de liga e material | Liga necessária, como ADC12 ou A380, e o padrão de material aplicável ou especificação interna. | Afeta o custo do material, comportamento de fundição e requisitos de produção. |
| Quantidade do pedido e uso anual | Tamanho do lote de teste, quantidades esperadas de pedidos e previsão anual. | Ajuda os fornecedores a planejar a contagem de cavidades e a capacidade de produção. A seleção da máquina também depende da geometria da peça e dos requisitos de ferramentas. |
| Dimensões Críticas e Dados | Dimensões críticas de aceitação, suas tolerâncias e os dados de referência. | Ajuda a definir a usinagem, requisitos de fixação e inspeção. |
| Superfícies usinadas e cosméticas | Identifique as superfícies que permanecerão como fundidas, áreas que requerem usinagem e superfícies visíveis com requisitos de aparência. | Esclarece o escopo da usinagem, restrições de marca ejetora e trabalho de acabamento. |
| Acabamento, Vedação e Inspeção | Revestimento ou chapeamento necessário, requisitos de vedação, métodos de teste e relatórios de inspeção. | Permite que os fornecedores incluam acabamento, testes e documentação na cotação. |
Fornecer esses detalhes ajuda os fornecedores a cotar o mesmo escopo e faz diferenças no preço, requisitos de ferramentas e inspeção mais fáceis de comparar.
Espessura da Parede, Verificações de rascunho e canto
Muitas fundições de alumínio começam por aí 2 para 4 milímetros, mas trate isso como uma referência para os primeiros esboços, não é uma regra. A faixa viável depende da liga, o tamanho da peça, a distância que o metal deve fluir e a máquina que segura a matriz. A Associação Norte-Americana de Fundição sob Pressão (NADCA) publica orientações de projeto que pedem espessura de parede uniforme em vez de nomear um número para cada peça (Perguntas frequentes sobre design de matriz NADCA). Leia essa página como orientação geral para decisões iniciais, não como evidência de que qualquer geometria específica esteja automaticamente pronta para produção ou certificada.
A uniformidade é mais importante do que o próprio número. Uma seção pesada ao lado de uma fina solidifica em uma taxa diferente, e a diferença de encolhimento aparece como marcas de afundamento ou porosidade na transição. Elimine chefes grossos, painéis planos com nervuras em vez de engrossá-los, e combine cada mudança de seção com raios generosos.
A espessura da parede também decide se a matriz será preenchida. Uma seção muito fina para seu comprimento de fluxo produz erros nos cantos mais distantes da peça; uma seção muito grossa retém a porosidade no meio. É por isso que o primeiro comentário do DFM de um fornecedor costuma ser uma proposta de seção, em vez de uma nota de preço.
O rascunho precisa do mesmo pensamento por recurso. Uma peça fundida encolhe em seus núcleos à medida que esfria, então as paredes paralelas à direção de ejeção precisam de conicidade. Paredes internas e externas, cavidades profundas e superfícies texturizadas não compartilham um ângulo mínimo, e o valor certo para sua peça resulta do design da matriz. Paredes desenhadas sem calado não são impossíveis, mas exigem arranjos especiais de ejeção ou planos pós-usinagem que devem ser avaliados caso a caso antes que alguém se comprometa com o aço.
Os cantos internos precisam de filetes pelo mesmo motivo: eles ajudam o metal a fluir ao redor do recurso e removem a concentração de tensão onde as rachaduras começam. Finalmente, a peça deixa a matriz nos pinos ejetores. Marque claramente as faces cosméticas no desenho, porque a localização do pino é negociável antes do corte do molde e cara depois.
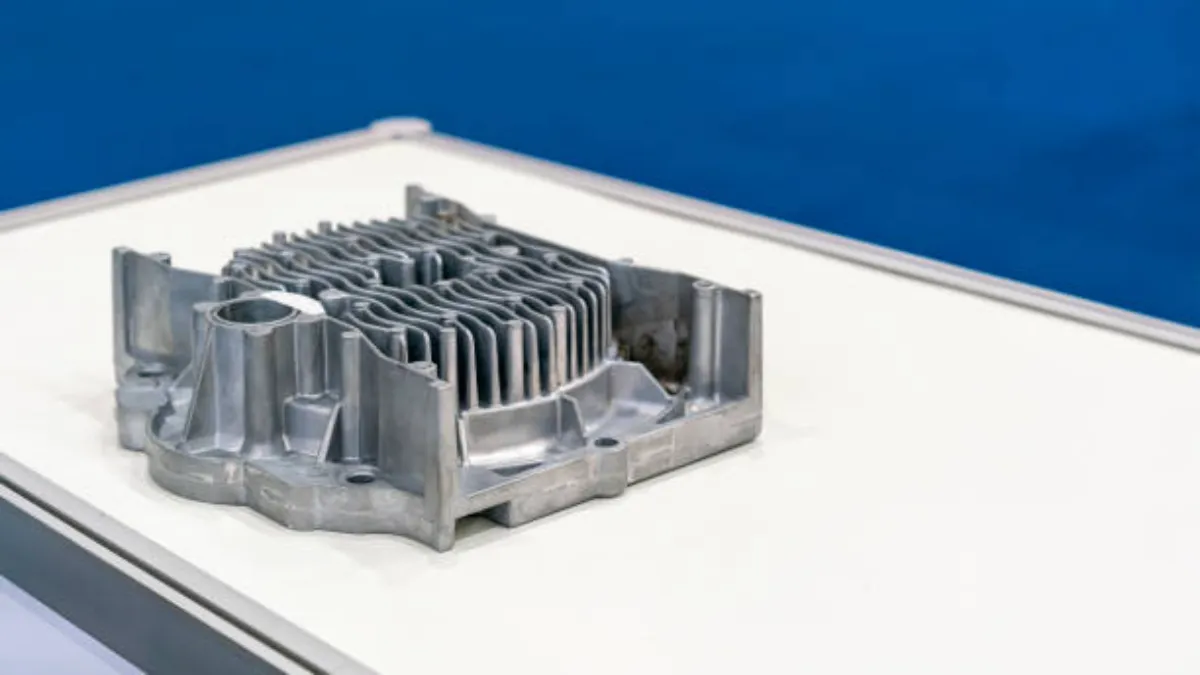
Buracos, Atribuição de threads e tolerância
A fundição sob pressão forma furos dentro dos limites. Furos pequenos ou profundos são geralmente moldados como elementos piloto e finalizados por perfuração. A profundidade do furo cego também é limitada pelos pinos centrais, que deve sobreviver a repetidos ciclos de produção. Chamar um furo após a fundição não custa nada no desenho e elimina um risco comum de ferramental.
Threads têm três rotas separadas, e devem ser citados separadamente. As roscas internas são comumente rosqueadas após a fundição, que mantém a matriz simples e a qualidade da rosca previsível. As inserções roscadas são adequadas para juntas que sofrem montagens repetidas ou ficam em seções de paredes finas onde a resistência da rosca roscada se esgota. Roscas internas fundidas ou formadas requerem recursos especiais de molde, adicionar custo de ferramentas, e herdar o draft nos flancos, então reserve-os para funções que realmente precisam do thread as-cast.
As tolerâncias seguem a mesma lógica: atribua-os por função, não por hábito. As páginas de capacidade do Bian Diecast listam tolerâncias como fundidas até ±0,004 pol. (0.1 milímetros) e tolerâncias de usinagem CNC de até ±0,02 mm em recursos adequados. Esses números descrevem a precisão alcançável no recurso certo, não é uma promessa de que todas as dimensões em todas as partes os manterão. As chamadas apertadas pertencem às faces de vedação, furos e interfaces; todo o resto permanece nos limites gerais do elenco.
Há uma segunda razão para gastar as tolerâncias com cuidado. Cada decisão difícil que você mantém é uma dimensão que alguém deve medir e registrar, em um dispositivo elétrico, em um relatório. Um desenho que marca cinco dimensões críticas recebe cinco verificações por lote. Um desenho que marca quarenta retarda a linha e aumenta o preço da peça de peças fundidas sob pressão de alumínio personalizadas sem alterar uma única função.
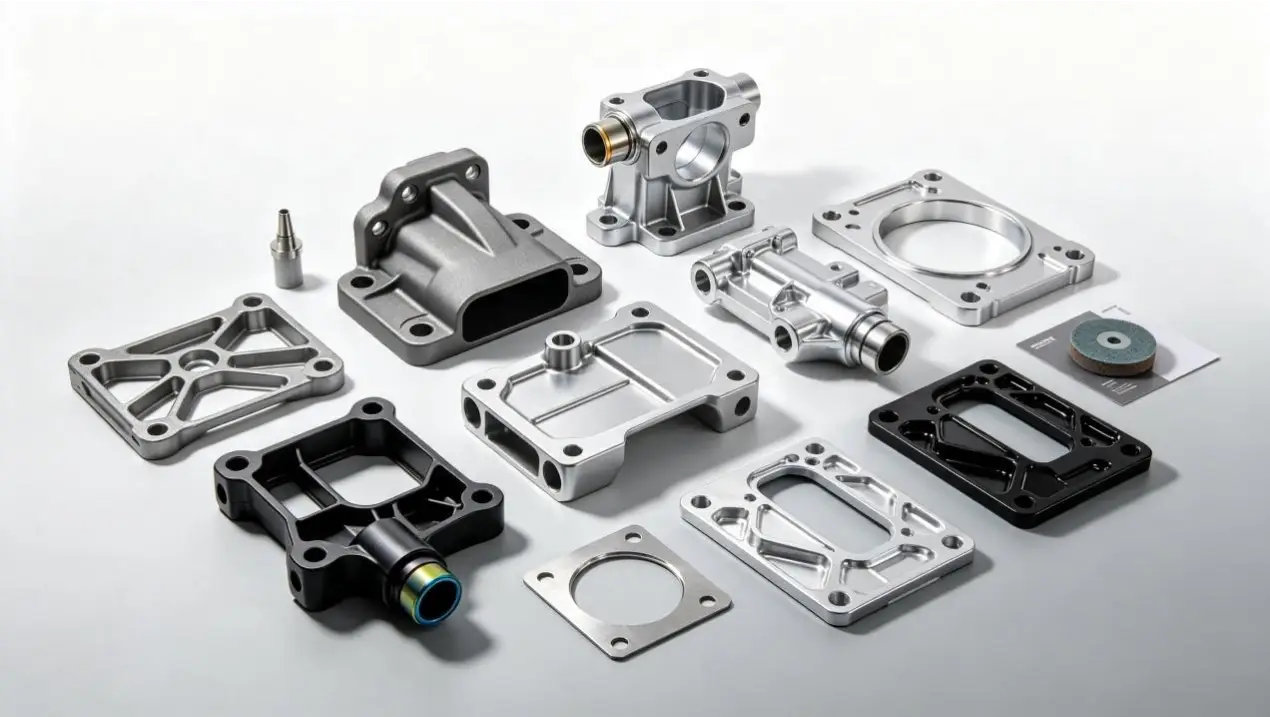
Rebaixamentos e o custo das ações paralelas
Algumas geometrias não conseguem escapar da matriz na direção de extração: janelas em uma parede lateral, furos cruzados ou clipes internos. Esses recursos podem precisar de núcleos laterais, pós-usinagem ou um redesenho, dependendo da direção de ejeção e da função do recurso. A escolha entre essas três rotas é uma conversa sobre ferramentas, e pertence antes da ordem e não depois dela.
Cada ação paralela adiciona custo de ferramentas, adiciona um item de manutenção e adiciona um caminho flash, então deve ganhar seu lugar por parte. Um redesenho de um grau, uma linha divisória movida ou uma concessão cosmética às vezes exclui completamente uma. Quando uma ação paralela permanece, peça ao fornecedor para definir o preço de forma visível no relatório DFM, ao lado da alternativa de redesenho. A comparação é o que torna a decisão racional em vez de habitual.
As ações secundárias vivem dentro do molde, então seu custo real aparece no design da ferramenta. Nosso guia para fabricação de ferramentas e matrizes explica como a matriz é construída e por que mover um recurso ao redor da linha de partição altera o bico.
Lista de verificação DFM pré-cotação para compradores
Pontue seu desenho de acordo com a tabela abaixo antes da próxima RFQ. Se a sua peça for uma caixa de iluminação fundida, nosso Guia DFM para caixas de luz cobre barbatanas, superfícies de vedação e linhas de separação para essa família com mais profundidade.
| Verifique o item | Erro comum | O que fazer antes de citar |
|---|---|---|
| Desenhos e Modelos | 2Arquivos D e 3D discordam na revisão | Envie arquivos correspondentes com um número de revisão |
| Liga e Volume | Liga ou uso anual não declarado | Indique o padrão da liga, tamanho do teste e uso anual |
| Paredes | Seções grossas ao lado das finas | Mantenha as paredes uniformes; áreas pesadas do núcleo ou costela |
| Rascunho | Um ângulo assumido para cada superfície | Adicionar inclinação por superfície; revise rostos profundos e texturizados |
| Cantos | Cantos internos afiados | Bordas internas em filete para ajudar no fluxo e na resistência à fadiga |
| Furos e Roscas | Roscas internas de suporte de carga lançadas por padrão | Plano detalhado, tocou ou inseriu rotas explicitamente |
| Tolerâncias | Chamadas restritas em rostos não funcionais | Tolerância por função; marcar dimensões e pontos de referência críticos |
| Cortes inferiores | Janelas laterais desenhadas sem revisão | Confirme o núcleo lateral, opção de usinagem ou redesenho antecipadamente |
As linhas que você falha não são desqualificações; são as perguntas a serem enviadas com a RFQ, em vez de esperar que o fornecedor as pergunte. Envie sua geometria através do nosso solicitação de orçamento e a cotação retorna com uma revisão gratuita do DFM anexada. Nossa página inicial lista citações em 2 dias e relatórios DFM em 3 dias.
O que confirmar na cotação do fornecedor
Uma cotação utilizável declara suas próprias suposições. Antes de comparar números, verifique se a cotação nomeia a liga assumida, a classe da máquina e a contagem de cavidades propostas, e o design questiona seu desenho deixado em aberto. Um preço baseado em suposições ocultas não é um preço; é uma posição inicial.
Em seguida, leia o escopo de usinagem linha por linha. Quais faces são usinadas, para quais tolerâncias, e onde fica o limite lançado. Peça ao fornecedor para marcar itens ainda a serem confirmados. A resposta honesta na fase de cotação é, às vezes, que o esquema de dados deve ser acordado antes que uma tolerância possa ser comprometida.
Pergunte o que acontece após as primeiras fotos de amostra. Correções de ferramentas são uma parte normal do desenvolvimento de fundição sob pressão. Os pontos de comparação são quem paga por eles, quão rápido eles giram, e o que o pagamento de ferramentas cobre, incluindo vida útil do tiro e termos de manutenção. Pergunte separadamente quem é o proprietário do molde se a produção mudar. Esses termos variam mais entre as citações do que os números dos títulos.
O prazo de entrega pertence à mesma comparação. Nosso site lista ferramentas internas integradas 35 para 45 dias com tiragens de produção de 20 para 25 dias após aprovação. Anote o que cada fornecedor cota para os mesmos marcos, porque um preço baixo por peça associado a ferramentas lentas ainda pode perder um slot de lançamento.
Perguntas que os compradores fazem antes de fazer uma cotação
Qual espessura de parede funciona melhor para peças de fundição sob pressão de alumínio personalizadas?
Comece pela uniformidade, não é um número alvo. Muitas peças fundidas de alumínio caem perto 2 para 4 milímetros, mas a faixa viável depende da liga, tamanho da peça, distância de fluxo e máquina. A orientação da NADCA pede paredes uniformes em vez de um valor fixo, e a análise do DFM do seu fornecedor confirma o projeto da seção para sua geometria.
Quanto subsídio de usinagem devo deixar em superfícies fundidas?
Não existe um número universal seguro. A tolerância depende de quais faces serão usinadas, como a peça distorce após a ejeção, a estratégia de fixação e a tolerância que você precisa manter. Marque as faces usinadas no desenho e confirme o estoque com a engenharia do fornecedor na fase de cotação.
A fundição sob pressão pode produzir roscas diretamente na peça?
Pode, com compensações para comparar. Threads externos são comumente lançados, enquanto as roscas internas geralmente são rosqueadas após a fundição ou manuseadas com inserções roscadas para montagem repetida. As roscas internas fundidas precisam de recursos especiais de molde e herdam a inclinação nos flancos, então escolha a rota por função.
Uma revisão pré-cotação do DFM retarda o projeto?
Ele antecipa questões que de outra forma chegariam como correções de ferramentas. Nosso site lista citações em 2 dias e relatórios DFM em 3 dias, portanto, a revisão acompanha o preço, e não antes dele. As alterações feitas no papel são edições de desenho; mudanças depois que o molde é cortado, leva tempo e taxas de ferramentas.
Considerações Finais
O trabalho da DFM antes da cotação não pode prometer um molde que nunca precise de ajustes, e não deveria ser vendido dessa forma. O que isso faz é remover as surpresas caras que já são visíveis na geometria. Até paredes, projecto deliberado, recursos encadeados escolhidos por rota e tolerâncias atribuídas por função excluem, cada um, um loop de revisão. O resto é informação: envie os arquivos correspondentes, quantidades e dados, em seguida, leia a citação para as suposições que ela afirma.
Se a sua próxima solicitação de cotação envolver peças personalizadas de fundição sob pressão de alumínio, envie o desenho através do nosso página de contato com a lista de verificação acima anexada. Você também pode revisar nosso serviços principais ou comece do Bian Diecast página inicial para ver como as ferramentas, capacidades de fundição e usinagem se encaixam.










