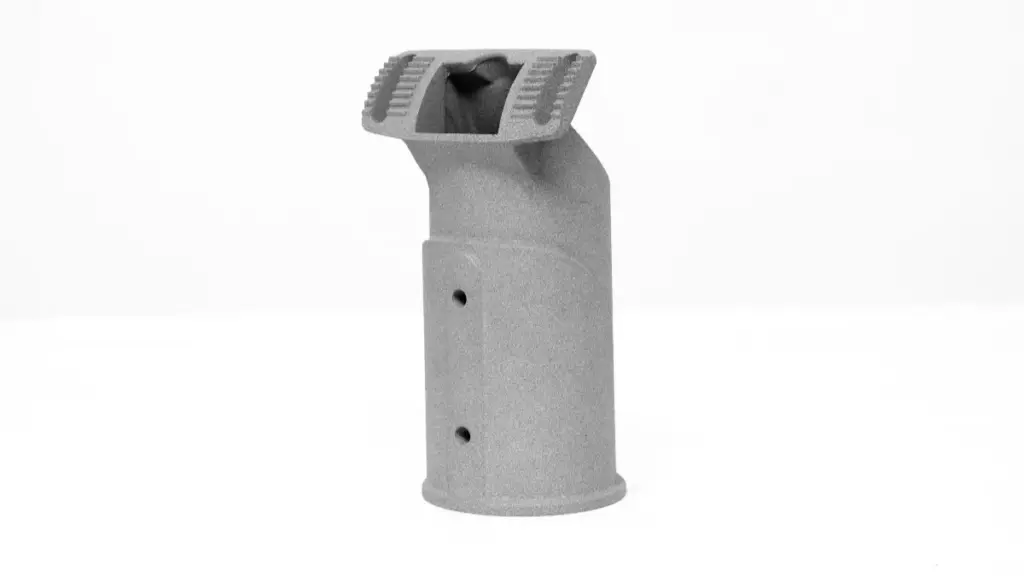
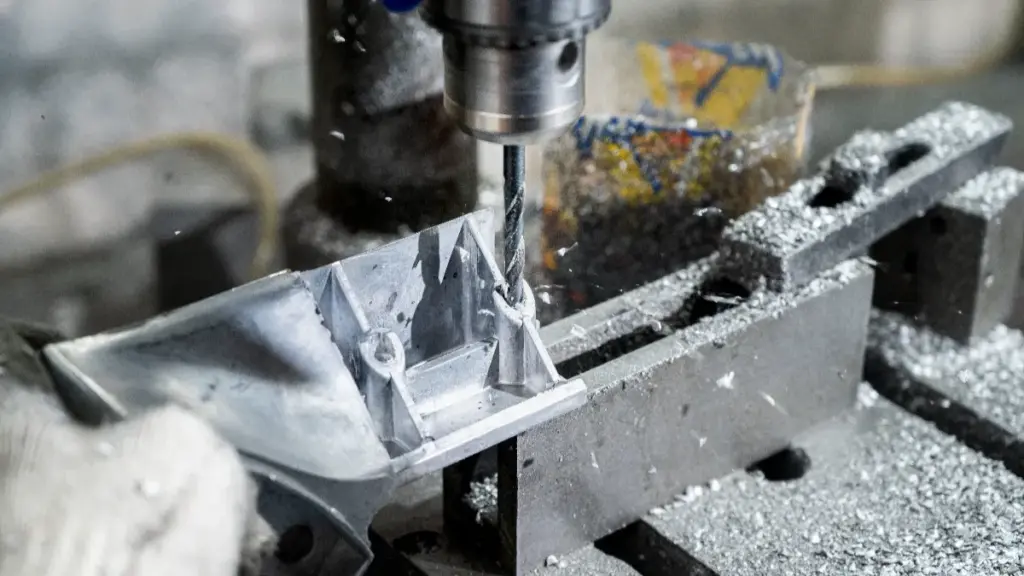
ダイカスト照明ハウジングの多孔性により、漏れ経路が生じる可能性があります, 局所的な特徴が弱くなり、機械加工または仕上げ後に目立つ表面の傷が発生します。. 根本原因を早期に追跡することで、購入者は水の浸入のリスクを軽減できます。, 手戻りと現場返却.
この記事では、住宅に空隙が発生する理由を説明します。, ガス気孔と収縮気孔の違い, どの設計と溶融制御が重要か. また、検査方法をレビューし、バイヤーが工具を準備する前にサプライヤーに確認する必要があるチェックポイントをリストします。. これらは LED ストリートに適用されます, 当社のフラッドライトおよびトラックライトのハウジングは、 照明パーツカタログ.
ダイカスト製軽量ハウジングに気孔が発生する理由
ダイカストライトハウジングの多孔性は閉じ込められたガスに起因します, 凝固収縮, 溶融汚染. これらの根本原因を理解することは、バイヤーとエンジニアが適切な制御を目標とするのに役立ちます.
| 欠陥カテゴリ | プライマリトリガー | セクション内の一般的な外観 |
|---|---|---|
| ガス気孔率 | 高速乱流と通気孔の詰まり | スムーズ, 丸い内部空隙 |
| 収縮気孔率 | さまざまな壁厚での不均一な冷却 | 不規則, 厚い部分にあるスポンジ状の空洞 |
金属充填時のガス封入
高圧ダイカストは、溶融金属をキャビティに超高速で押し込みます。. この流れが混沌としたとき, 空気が金型から出る前に周囲の空気を捕らえます。.
- 高速の溶融金属の流れにより、転倒または折り重なる可能性があります, ブラインドコーナーや深いヒートシンクフィンの後ろに空気が閉じ込められる.
- 通気が不十分であるか、真空チャンネルが閉塞しているため、空気が逃げることができません。, ハウジング内に残留気泡が残る.
- 金型表面の過剰な金型潤滑剤または水分は、金属と接触すると蒸発して蒸気になります。, ガス空洞の生成.
さまざまな肉厚での凝固収縮
液体金属が冷えると, それは自然に収縮します. 軽いハウジングには、薄いフィンと重い取り付けポイントが混在していることがよくあります, この冷却段階で熱の不均衡が生じる.
- アルミニウムとマグネシウムの合金は、冷えて固まるときに自然に体積収縮します。.
- 厚い部分, 取り付けボスやヒンジラグなど, 熱をより長く保持し、凍結を長持ちさせます, 局所的な収縮ホットスポットの作成.
- 薄いフィンと重い構造部分の間の冷却が不均一であるため、液体金属の供給が妨げられます。, 中央の収縮ボイドが発生する.
酸化物含有物と溶融物の汚染
溶融金属の品質は、最終鋳造品の構造的完全性に直接影響します。. 溶解管理が不十分だと、金属マトリックスを破壊する異物が混入します。.
- アルミニウム溶湯上の自然酸化膜は、乱流の激しい流れの段階で鋳物に折り畳まれる可能性があります。.
- 洗浄されていないスクラップまたはゲートリターンを再溶解すると、金属の流れを妨げる固形介在物が発生します。.
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
工具の磨耗とプロセスの不適切な管理
サウンド部分のデザインも, 設備の劣化や機械の設定が間違っていると、生産工程が台無しになる可能性があります. ダイの状態とプロセスパラメータの制御を維持することで、自然発生的な欠陥を防止します.
- 侵食された金型表面とフラッシングにより、最適な金属流路が変化し、重要な通気孔が妨げられる可能性があります。.
- ダイ内のコールドスポットは早期凍結を引き起こす, 一方、過度に熱いゾーンは凝固を遅らせ、収縮のリスクを高めます.
- ショット速度や圧力設定が正しくないと、空気を効果的に排出できません, 冷間停止または過度の乱気流につながる.
ガス気孔率と収縮気孔率は実際にどのように異なるのか
ガスの多孔性は閉じ込められた空気に起因し、滑らかな空隙を残します。. 収縮気孔は供給されていない金属の収縮によって生じ、不規則な空洞を形成します。. 両方の証拠タイプを読むことで修正の焦点が決まります.
視覚的特徴と欠陥位置
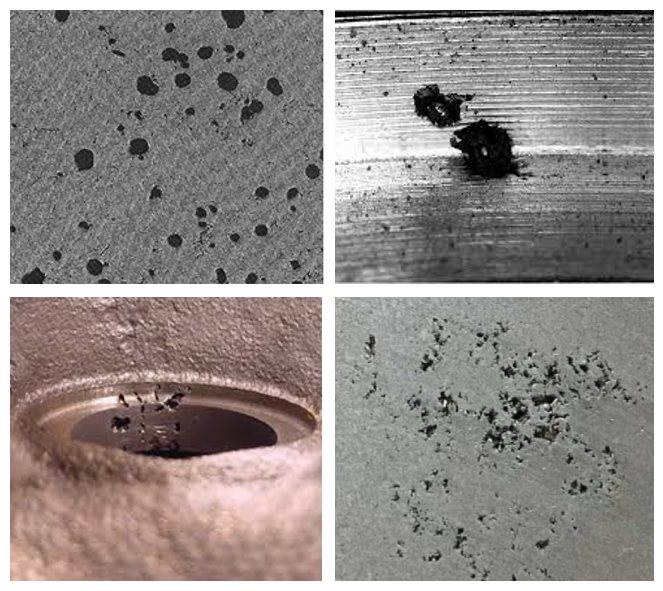
2 つのタイプは形状や位置が異なることがよくあります. ガスボイドは、滑らかな内部表面を備えた丸い泡として現れる傾向があります。, 皮膚の近くに集まっている, 薄い壁, または充填領域の終わり. 収縮ボイドは不規則で樹枝状に見えます, 粗い質感の, そして、それらは最後に冷却される重いセクションに集中します.
これらのパターンは傾向です, 証拠ではない. 実数部は両方のタイプを混在させることができます, 酸化物介在物は 3 番目のパターンを追加します. サプライヤーと是正措置に同意する前に、断面図とプロセス記録で診断を確認します。.
プロセス変数と診断インジケーター
ガス欠陥は一般に乱流充填に関連しています, 通気孔が塞がれている, 湿式装入材料, 過剰なダイスプレー. ショットカーブとベントの状態を確認すると、通常、原因が特定されます。.
収縮欠陥は一般に保持圧力の不足に関連しています, 短いホールド時間, ダイ温度の不均衡. レントゲン写真について, どちらのタイプも暗い領域として表示されます, 画像の形状だけではそれらを分離できません. 経験豊富な鋳造工場がイメージを結合, 欠陥の場所, セクショニング, 原因を特定する前のプロセスログと.
部品のパフォーマンスと修理オプションへの影響
閉じ込められたガスが粉体塗装硬化オーブン内で膨張する, そのため、仕上げ面にピンホールやブリスターが発生します。. 機械加工により、表面下の空隙が開き、ガスケットの溝や穴の漏れ経路になる可能性があります。. 表面仕上げは多孔性を隠さない, コーティングおよび陽極酸化された部品では、依然として表面下の空隙が目に見えるマークとして現れる可能性があるためです。.
真空含浸により内部を密閉可能, 部品が承認されると、相互接続されたリーク パスが形成されます。, 密閉された鋳物は漏れがないか再検査されます. 表面処理ではありません, 亀裂や大きなひけ巣は修復できません。. 構造的な修正は依然としてゲートから行われます, 冷却および供給設計.
壁の厚さと流れの設計がリスクを高める理由
アンバランスな壁厚と不規則な流路が、空隙率の主な構造的要因として機能します。. 薄い切片が早期に凍結する, 空気を閉じ込める, 一方、厚い塊は孤立した収縮ホットスポットを作成します.
厚すぎる壁の影響
薄い冷却フィンと厚い取り付け機能を組み合わせたハウジング, 各ゾーンは独自の速度で冷却されます. プロセスの動作が突然変化する単一の壁の厚さはありません. 局所的な質量が増加し、その領域での凝固が遅くなるにつれて、リスクが増大します.
最後に凍結する厚いゾーンには、周囲の壁が閉じてからかなり時間が経ってから液体金属を供給する必要があります。. その給餌がブロックされたとき, コア内に収縮ボイドが形成される. 購入者は重いセクションを想定する必要があります, ボスとリブ接合部にフラグが立てられます。 DFM レビュー ダイカストライトハウジング図面の.
不均一な壁がホットスポットを生み出す仕組み
厚みが急激に変化する, 数倍厚いボスに直接供給される薄い壁など, 局所的な熱ホットスポットを作成する. 周囲の薄い部分が急速に熱を放出し、最初に凍結します。.
早期凍結はダムのように機能します, 隣接する厚い領域に供給される金属を切断し、内部空隙を残す. ソリッドボス, 重い後ろの壁, 密なリブクラスターには段階的な移行とコアリングが必要です, 特に後の機械加工で表面が露出する場合.
流れ設計の欠陥と空気の巻き込み
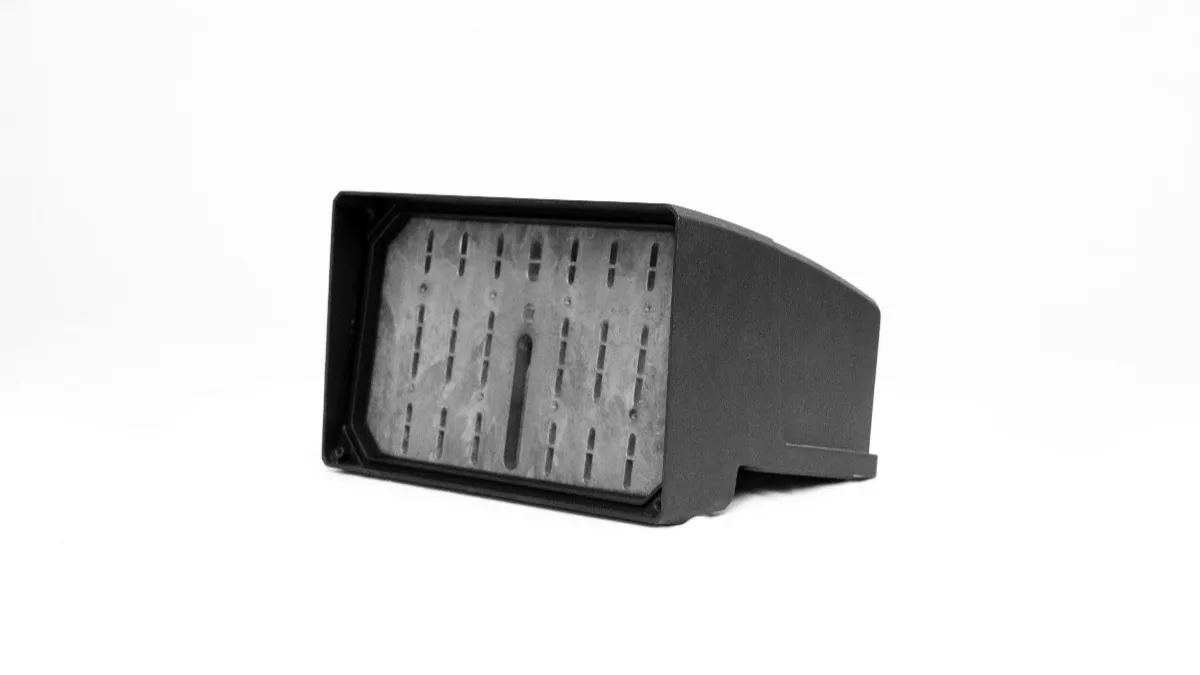
機械が金属をキャビティに押し込む方法は、形状と同じくらい重要です. ゲートの配置が不適切だと、開いたキャビティ全体にメタル ジェットが発生する可能性があります, 空気をフロー フロントに折り込む. 厚いゾーンと薄いゾーンを交互に通過する長いランにより、不均衡な充填と圧力の変動が生じます.
冷暗所を解決するには, 一部のチームは、ゲート レイアウトを修正する代わりに、局所的な厚みを追加します。. それはたいてい裏目に出ます, 追加された質量が新しいホットゾーンになるため. 主流路に沿って断面を安定に保つことで、金属前面を均一に保ち、その前に空気を排出します。.
溶融品質と合金制御が気孔率に与える影響
溶解品質が悪く、規格外の合金により、気泡や収縮ボイドが増加します。. 水素をコントロールする, 酸化物, 漏れ防止にはシリコンのバランスが重要です, 構造的に健全なハウジング.
溶融物の清浄度と水素の制御
水素は溶融アルミニウムに容易に溶解し、金属が凝固するにつれて沈殿します。, 微細なガス孔を残す. 一般的な鋳造管理には、乾燥した一次インゴットの使用が含まれます, ダーティリターンスクラップの制限, 鋳造前に不活性ガスで溶融物を脱気します.
濾過には別の目的があります. 浮遊酸化物や介在物を捕捉します, そのため、欠陥が発生したり、給餌が妨げられたりすることはありません. 脱気とろ過は相補的です, どちらも購入者がレビューするプロセス文書に含まれています. 温度管理により、保持中のさらなる水素の取り込みが制限される.
合金の化学と凝固ダイナミクス
合金の化学的性質により、金属がどのように供給され、凍結するかが決まります。. シリコン含有量が流動性と収縮挙動を左右する, そのため、鋳造工場は、薄肉充填と機械的特性のバランスをとる作業限界を設定します。.
指定された材料規格に照らして合金の化学的性質を確認する, シリコンを含む, 鉄およびその他の規制元素. 合金の変更または溶解処理は、ハウジングの充填動作について検証する必要があります。, 鋳造健全性と要求特性.
軽量住宅の性能への影響
溶融品質の欠陥は後で漏れとして表面化します, 化粧品の不良品, または初期の疲労. クリーン, 緻密な金属が機械加工されたシール面の圧力を保持し、高い仕上げ歩留まりを維持します。. 粉体塗装の硬化中のガス膨張は、目に見える面に膨れやピンホールとして現れます。.
鋳物の健全性と照明器具の保護は別のチェックポイントです. 組み立てられたランプが故障しても、ハウジングは独自の漏れテストに合格できます, なぜならガスケット, レンズのインターフェースと留め具も密閉性能を決定します. IP コードは、保護等級システムによって定義されています。 IEC 60529 標準, 完成した照明器具はアセンブリとして検証される必要があります.
機械加工および仕上げ表面では、表面下の多孔性が灰色のマークやオープンピットとして現れることもあります。. これが、住宅購入者が仕上げルートを選択する前に外観と気密性の制限に同意する理由です。.
出荷前に気孔を検出する検査方法はどれですか
ベースラインスクリーニングを組み合わせた多層検査戦略, 目視チェックや漏れチェックなど, X線サンプル採取あり. 周波数は顧客と合意した制御計画に従います.
すべてのボイドを単一の方法で見つけることはできません, 検出能力は照明に依存します, 倍率, 管理計画に書き込まれた表面状態と許容限界. 以下の表は、ダイカストライトハウジングプログラムに最も関連する方法をまとめたものです。.
| 方法 | 何が表示できるか | ハウジングの代表的な用途 |
|---|---|---|
| ビジュアルまたはAOI | 外面およびガスケットシートの表面細孔 | 合意された観察条件によるベースラインスクリーニング |
| 染料浸透剤 | 表面に達する空洞の開口部 | 機械加工後の表面破壊の不連続性の検出; 壁を通過する漏れ経路は確認されません |
| 圧力減衰またはヘリウムテスト | 壁を通る漏れ経路の接続 | 計画ごとにシーリングに重要な部品の漏れチェックを実施 |
| 2D X線 | 内部空隙の投影された兆候, オーバーラップと画像解像度の影響を受ける | 参照画像に基づいたサンプリング チェック |
| 3D CTスキャン | 細孔容積, サイズとフィーチャまでの距離 | 最初の記事の調査と障害のトラブルシューティング |
ASTM E505 基準 X 線写真は、適用範囲内でアルミニウムおよびマグネシウムのダイカストの評価をサポートできます。. バイヤーとサプライヤーは部品の検査領域と合格基準に同意する必要があります.
部品が故障したとき, まず、治具の漏れやその他のシールの欠陥を除外します. 鋳造物を調査するために必要な箇所にターゲットを絞ったイメージングまたはセクショニングを使用します。. 私たちが社内で実行する装置と方法は、 漏れ検出機能のページ.
バイヤーがサプライヤーに確認すべきこと
プロセスに関する主張は証拠に値する. これらは、監査中に購入者が確認できるチェックポイントです, ツールの開発に取り組む前に試行とドキュメントのレビューを行う.
ゲーティング, 通気と充填の制御
金型が充填をどのように管理しているかを尋ねる. 予測可能なゲート設計, 最後に充填するエリアのベントとオーバーフロー, 制御されたショットプロファイルにより、ジェッティングと空気の閉じ込めが軽減されます。. 高整合性プログラムでは真空補助充填を使用する場合があります, そしてそれが私たちの考えのどこに当てはまるのかを説明します 真空ダイカストガイド.
溶融物の取り扱いと合金のドキュメント
脱気と濾過の実習を依頼する, 記録が溶存水素の管理と介在物の除去を区別していることを確認します. 正確な合金グレードとその材料規格をリクエストする. A380 と ADC10 は異なる標準システムに由来しています, したがって、同等であると仮定するのではなく、実際に使用されるグレードを指定してください.
プロセスの監視と検査の証拠
どのマシンパラメータがログに記録されるかを尋ねる, 逸脱がどのように反応を引き起こすか, プラントが比較のために検証済みの基準設定を保持しているかどうか. 次に、どの検査装置が現場に物理的に設置されているかを確認します。. ダイカスト工場では X 線アクセスが一般的です, 一方、CT または超音波の機能は仮定するのではなく検証する必要があります。.
認証, ドキュメントとポストキャストオプション
IATF 16949 自動車プログラムに適合, このサイトには PPAP がリストされています, APQP, FMEA および同様の文書 (ご要望に応じて). 認証範囲は特定の機器を証明するものではありません, そのため、監査またはパイロットの実行中に機能を検証します。.
漏れが重要な鋳物向け, 真空含浸が利用できるかどうか、またシールされた部品がどのように再テストされるかを尋ねる. 含浸により、承認された内部漏れ経路を閉じる; ひび割れを修復したり、照明器具レベルの密閉確認を置き換えたりするものではありません。.
ダイカストハウジングの気孔率に関する質問
ダイカスト照明ハウジングの多孔性の原因?
3つのメカニズムが支配的. 乱流充填により空気が閉じ込められる, 固化中に溶存水素が析出する, 十分な送液ができずに厚い部分が縮んでしまう. ダーティメルト, 通気孔が塞がれている, 磨耗したダイと不安定な設定はすべてを悪化させます. 薄いフィンと重いボスが数ミリメートル離れて配置されているため、軽いハウジングはリスクを高めます.
屋外照明器具では多孔性が水漏れを引き起こす可能性があります?
できる, 空隙が壁を通ってつながっている場合、または機械加工によってガスケット座で空隙が開いている場合. だからこそ、密閉性が重要なゾーンは漏れ検査を受けるのです。. 独自のテストに合格したハウジングは、組み立てられた照明器具とそのレンズの IP 検証に代わるものではありません。, ガスケットとケーブルグランド.
出荷前に気孔率をどのように検査する必要があるか?
ペア表面スクリーニング, 目視チェックや染料浸透剤など, X線サンプリングなどの内部手法を使用, シールが重要な場合にはリークテストを追加します. 合意された管理計画により、プログラムの頻度と許容限度が設定されます。, 部品のリスクと顧客の要件に基づいて.
真空含浸がハウジングに役立つのはいつですか?
含浸により内部を密閉可能, エンジニアリング部門が部品を承認すると、相互接続されたリークパスが形成されます。, 密閉された鋳物は漏れがないか再検査されます. 表面処理ではありません, 亀裂を修復したり、大きなひけ巣を修復したりすることはできません。. の ゴッドフリー & ウィング記事 どの漏れ経路がシールされるかを説明します.
最終的な考え
ダイカスト照明ハウジングの気孔は、その原因が早期に理解されていれば管理可能になります. 購入者は 3 つの習慣から最大の利益を得ます. DFM 中に重量セクションとフロー設計をレビューする, 管理計画と許容限度を書面で合意します. 次に、監査証拠またはパイロットデータを使用してサプライヤープロセスの主張を検証します。.
ツールに取り組む前に, 住宅の図面を共有する, シール要件, 当社による合金の好みと仕上げ計画 お問い合わせページ. 無料の DFM 分析レポートでは、重いセクションや流路などのリスク領域が記録されます。, 見積書は 2 日以内に返送されます. また、当社の全サービスを以下で確認することもできます。 ホームページ.