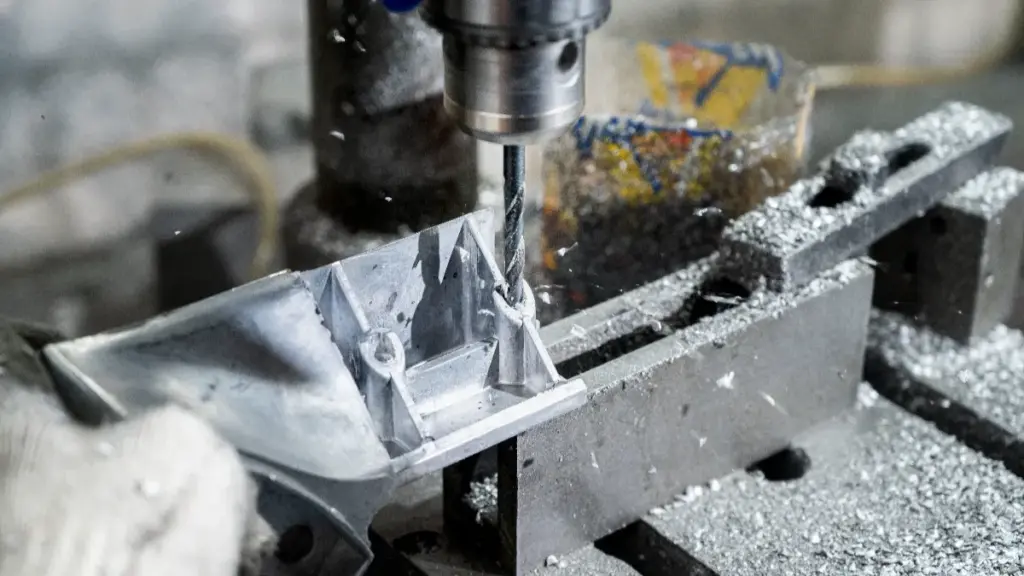
A porosidade em caixas de luz fundidas pode criar caminhos de vazamento, enfraquecem características locais e causam falhas superficiais que se tornam visíveis após usinagem ou acabamento. Rastrear precocemente a causa raiz ajuda os compradores a reduzir o risco de entrada de água, retrabalho e devoluções de campo.
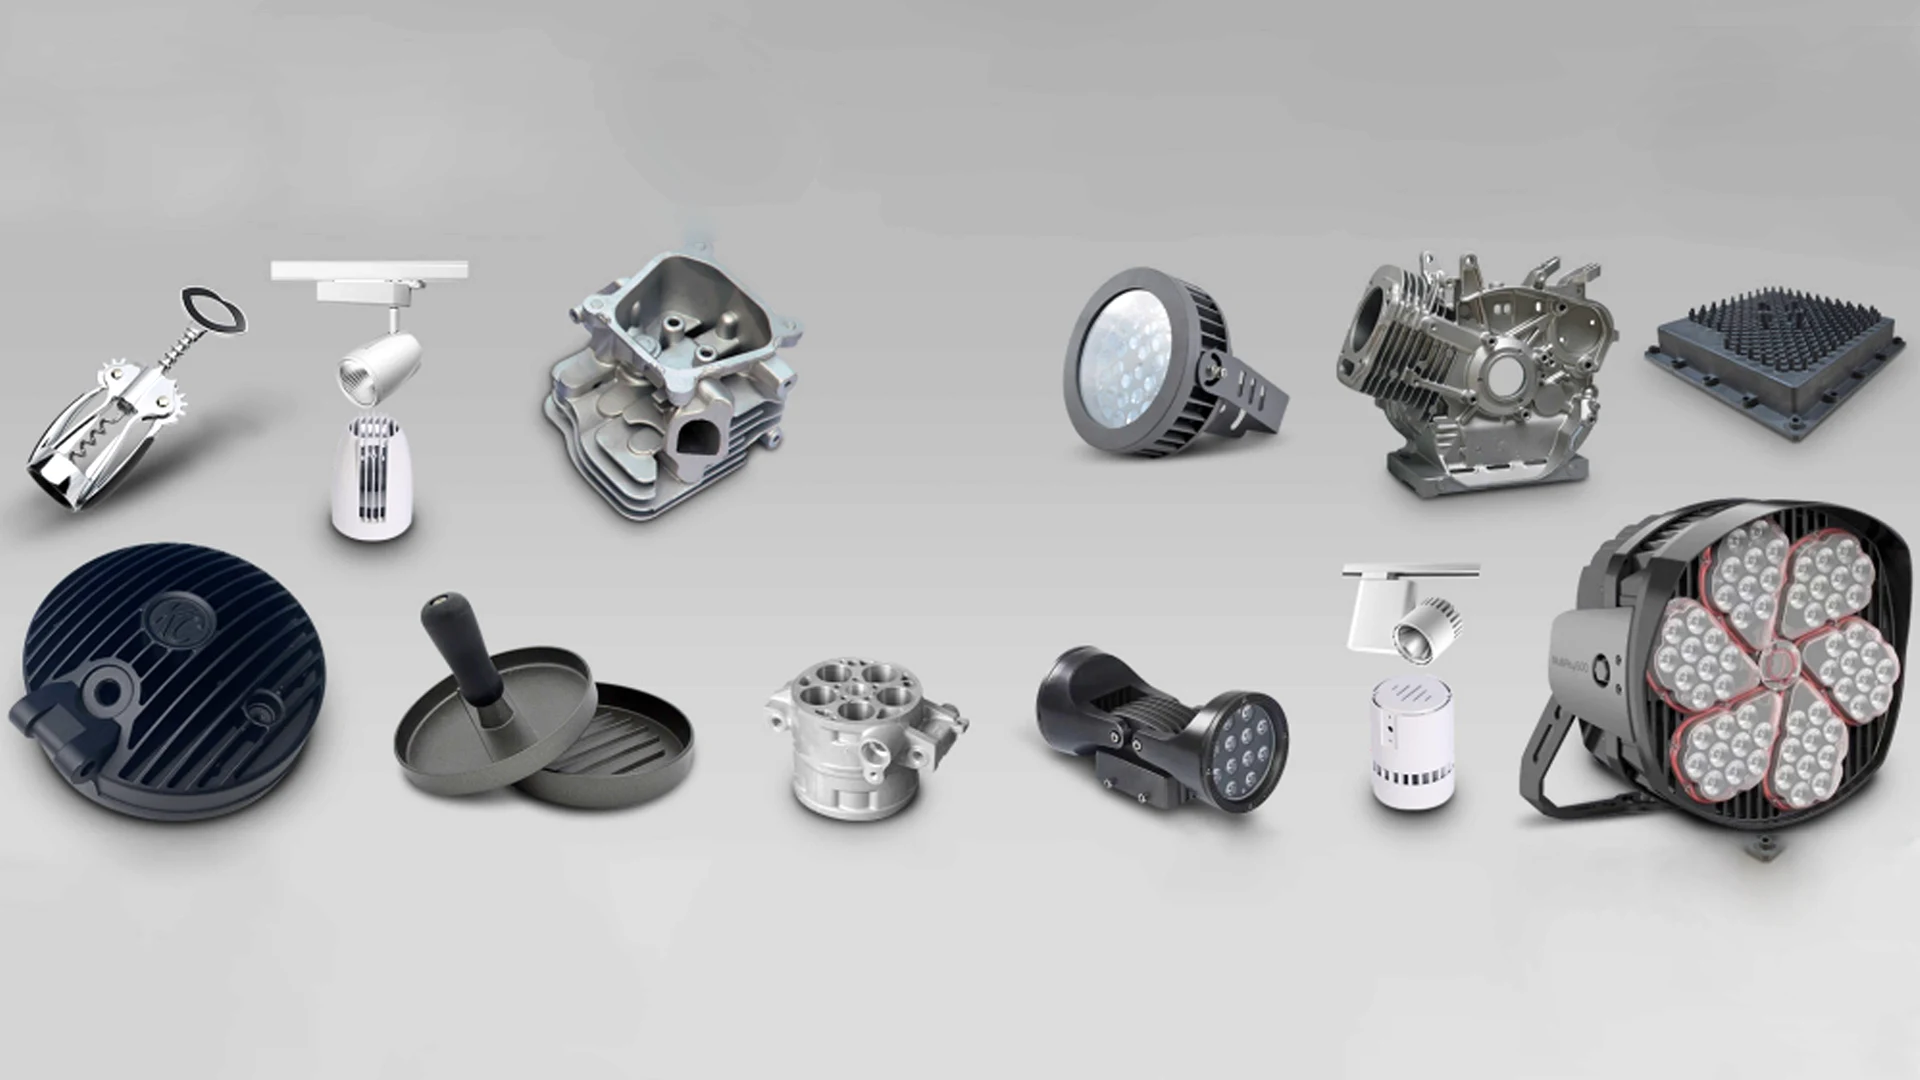
Este artigo explica por que se formam vazios em caixas, como a porosidade do gás e da contração diferem, e quais controles de design e fusão são importantes. Ele também analisa os métodos de inspeção e lista os pontos de verificação que um comprador deve verificar com um fornecedor antes de fabricar ferramentas. Estas aplicam-se à rua LED, caixas de luz de inundação e trilhos mostradas em nosso catálogo de peças de iluminação.
Por que a porosidade acontece em caixas de luz fundidas sob pressão
A porosidade em caixas de luz fundidas resulta de gás retido, contração de solidificação, e contaminação por derretimento. Compreender essas causas básicas ajuda compradores e engenheiros a direcionar os controles corretos.
| Categoria de defeito | Gatilho Primário | Aparência típica em seções |
|---|---|---|
| Porosidade de Gás | Fluxo turbulento de alta velocidade e respiradouros bloqueados | Suave, vazios internos arredondados |
| Porosidade de encolhimento | Resfriamento irregular em espessuras de parede variáveis | Irregular, cavidades semelhantes a esponjas em seções espessas |
Aprisionamento de gás durante enchimento de metal
A fundição sob pressão empurra o metal fundido para dentro das cavidades em velocidades extremas. Quando esse fluxo se torna caótico, ele captura o ar circundante antes que ele possa sair do molde.
- O fluxo de metal fundido em alta velocidade pode cair ou dobrar, prendendo ar em cantos cegos ou atrás de aletas profundas do dissipador de calor.
- Ventilação inadequada ou canais de vácuo bloqueados impedem que o ar escape, deixando bolhas de gás residuais dentro da caixa.
- Lubrificante excessivo da matriz ou umidade na superfície da matriz transformam-se em vapor quando em contato com o metal, gerando cavidades de gás.
Encolhimento de Solidificação em Espessuras de Parede Variáveis
À medida que o metal líquido esfria, naturalmente contrai. Caixas leves geralmente misturam aletas finas com pontos de montagem pesados, criando desequilíbrios térmicos durante esta fase de resfriamento.
- As ligas de alumínio e magnésio sofrem contração natural de volume à medida que esfriam e solidificam..
- Seções grossas, como saliências de montagem e alças de dobradiça, retém o calor por mais tempo e congela por último, criando pontos quentes de contração localizada.
- O resfriamento irregular entre aletas finas e áreas estruturais pesadas bloqueia a alimentação de metal líquido, resultando em vazios de contração central.
Inclusões de óxido e contaminação por fusão
A qualidade do metal fundido impacta diretamente a integridade estrutural da peça fundida final. O mau gerenciamento do fundido introduz partículas estranhas que perturbam a matriz metálica.
- Filmes de óxido natural no fundido de alumínio podem se dobrar na peça fundida durante fases de fluxo altamente turbulentas.
- A refusão de sucata não limpa ou retornos de canais introduz inclusões sólidas que interrompem o fluxo do metal.
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Desgaste de ferramentas e má gestão de processos
Mesmo com um design de parte sonora, equipamentos degradados e configurações incorretas da máquina podem arruinar a produção. Manter o controle sobre a condição da matriz e os parâmetros do processo evita defeitos espontâneos.
- Superfícies erodidas da matriz e rufos podem alterar caminhos ideais de fluxo de metal e obstruir saídas de ar vitais.
- Pontos frios na matriz causam congelamento prematuro, enquanto zonas excessivamente quentes atrasam a solidificação e aumentam o risco de encolhimento.
- Configurações incorretas de velocidade ou pressão de disparo não conseguem expulsar o ar de maneira eficaz, levando a fechamentos a frio ou turbulência excessiva.
Como a porosidade do gás e da contração diferem na prática
A porosidade do gás decorre do ar preso e deixa vazios suaves. A porosidade de contração resulta da contração do metal não alimentado e cria cavidades irregulares. A leitura de ambos os tipos de evidências orienta o foco corretivo.
Características visuais e localizações de defeitos
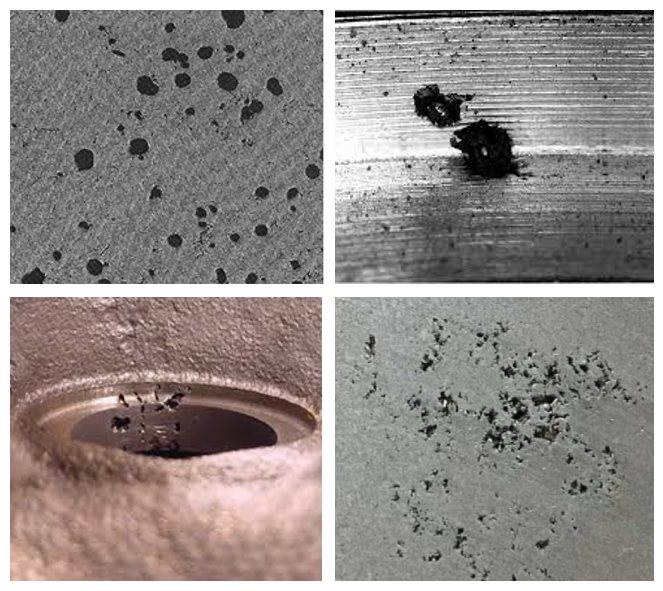
Os dois tipos geralmente mostram diferentes formas e localizações. Os vazios de gás tendem a aparecer como bolhas arredondadas com superfícies internas lisas, agrupados perto da pele, paredes finas, ou regiões de fim de preenchimento. Os vazios de contração parecem irregulares e dendríticos, com texturas ásperas, e eles se concentram em seções pesadas que esfriam por último.
Esses padrões são tendências, não é prova. Peças reais podem misturar os dois tipos, e inclusões de óxido adicionam um terceiro padrão. Confirme o diagnóstico com seções transversais e registros de processo antes de acordar ações corretivas com um fornecedor.
Variáveis de Processo e Indicadores de Diagnóstico
Defeitos de gás são comumente associados a enchimento turbulento, aberturas bloqueadas, materiais de carga úmida, e pulverização excessiva da matriz. A revisão da curva de disparo e da condição de ventilação geralmente aponta para o fator contribuinte.
Defeitos de contração são comumente associados à pressão de retenção insuficiente, tempos de espera curtos, e temperaturas desequilibradas da matriz. Em radiografias, ambos os tipos aparecem como áreas mais escuras, e a forma da imagem por si só não os separa. Fundições experientes combinam a imagem, o local do defeito, seccionamento, e o log do processo antes de nomear a causa.
Impacto no desempenho das peças e nas opções de reparo
O gás retido se expande dentro dos fornos de cura com revestimento em pó, então furos e bolhas aparecem nas superfícies acabadas. A usinagem pode abrir vazios subterrâneos e transformá-los em caminhos de vazamento nas ranhuras e furos das juntas. O acabamento superficial não esconde a porosidade, porque as peças revestidas e anodizadas ainda podem revelar vazios subterrâneos como marcas visíveis.
A impregnação a vácuo pode vedar o interior, caminhos de vazamento interconectados assim que a peça for aprovada para isso, e peças fundidas seladas são testadas novamente quanto a vazamentos. Não é um tratamento de superfície, e não repara fissuras ou grandes cavidades de contração. Correções estruturais ainda vêm do bloqueio, projeto de refrigeração e alimentação.
Por que a espessura da parede e o design do fluxo aumentam o risco
Espessura de parede desequilibrada e caminhos de fluxo erráticos atuam como os principais impulsionadores estruturais da porosidade. Seções finas congelam prematuramente, prendendo ar, enquanto massas espessas criam pontos quentes de contração isolados.
O impacto da espessura excessiva da parede
As caixas combinam aletas de resfriamento finas com recursos de montagem mais grossos, e cada zona esfria em sua própria velocidade. Não existe uma única espessura de parede onde o comportamento do processo mude repentinamente. O risco aumenta à medida que a massa local aumenta e retarda a solidificação naquela região.
Uma zona espessa que congela por último precisa de alimentação de metal líquido muito depois de as paredes circundantes terem fechado. Quando essa alimentação é bloqueada, vazios de contração se formam no núcleo. Os compradores devem esperar seções pesadas, saliências e junções de costela a serem sinalizadas durante o Revisão do DFM de desenhos de carcaças leves fundidas.
Como paredes não uniformes criam pontos quentes
Saltos repentinos de espessura, como uma parede fina alimentando diretamente uma saliência várias vezes mais espessa, criar pontos quentes térmicos localizados. As seções finas circundantes liberam calor rapidamente e congelam primeiro.
Esse congelamento prematuro funciona como uma represa, cortando a alimentação de metal para a área espessa adjacente e deixando vazios internos. Chefes sólidos, paredes traseiras pesadas, e aglomerados densos de costelas precisam de transições graduais e perfuração, especialmente onde a usinagem posterior irá expor a superfície.
Falhas no projeto de fluxo e aprisionamento de ar
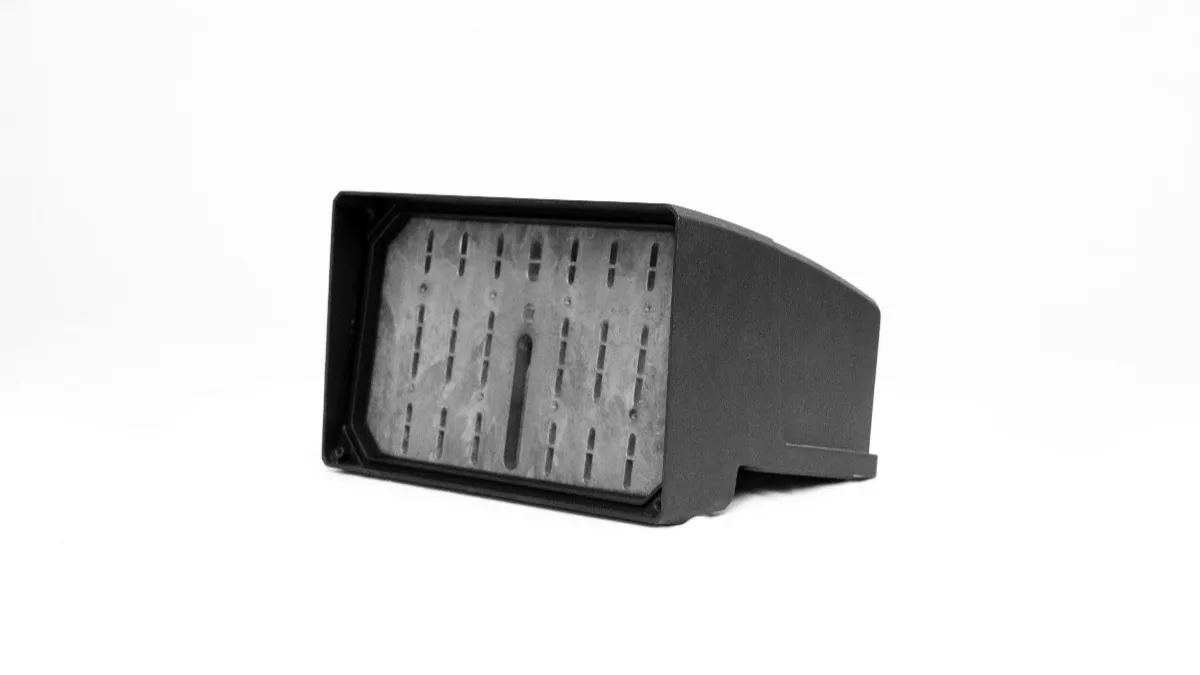
A maneira como a máquina empurra o metal para dentro da cavidade é tão importante quanto a geometria. Uma porta mal colocada pode fazer jatos de metal através da cavidade aberta, dobrando o ar na frente do fluxo. Longas passagens através de zonas grossas e finas alternadas criam preenchimento desequilibrado e oscilações de pressão.
Para resolver fechamentos a frio, algumas equipes adicionam espessura local em vez de corrigir o layout do portão. Isso geralmente sai pela culatra, porque a massa adicionada se torna uma nova zona quente. Manter a seção transversal estável ao longo do caminho de fluxo principal mantém a frente metálica uniforme e libera o ar à frente dela.
Como a qualidade do fundido e o controle da liga afetam a porosidade
A má qualidade do fundido e as ligas fora das especificações multiplicam as bolhas de gás e os vazios de contração. Controlando o hidrogênio, óxidos, e o equilíbrio do silício é importante para a estanqueidade, caixas estruturalmente sólidas.
Limpeza de derretimento e controle de hidrogênio
O hidrogênio se dissolve facilmente em alumínio fundido e precipita à medida que o metal solidifica., deixando finos poros de gás. Os controles comuns de fundição incluem o uso de lingotes primários secos, limitando a devolução de sucata suja, e desgaseificar o fundido com gás inerte antes da fundição.
A filtragem tem um propósito diferente. Ele retém óxidos e inclusões suspensos, então eles não podem semear defeitos ou bloquear a alimentação. Desgaseificação e filtração são complementares, e ambos pertencem à documentação do processo que um comprador analisa. A disciplina de temperatura limita a captação adicional de hidrogênio durante a retenção.
Química de Ligas e Dinâmica de Solidificação
A química da liga decide como o metal se alimenta e congela. O conteúdo de silício governa o comportamento de fluidez e encolhimento, portanto, as fundições estabelecem limites de trabalho que equilibram o enchimento de paredes finas com as propriedades mecânicas.
Confirme a química da liga em relação ao padrão de material especificado, incluindo silício, ferro e outros elementos controlados. Qualquer mudança de liga ou tratamento de fusão deve ser validado para o comportamento de enchimento do alojamento, solidez da fundição e propriedades exigidas.
Impacto no desempenho de habitações leves
Falhas na qualidade do derretimento surgem mais tarde como vazamentos, rejeitos cosméticos, ou fadiga precoce. Limpar, o metal denso mantém a pressão nas superfícies de vedação usinadas e mantém altos rendimentos de acabamento. A expansão do gás durante a cura do revestimento em pó aparece como bolhas e furos nas faces visíveis.
A solidez da fundição e a proteção da luminária são pontos de verificação separados. Uma caixa pode passar no seu próprio teste de vazamento enquanto a lâmpada montada ainda falha, porque juntas, interfaces e fixadores de lentes também definem o desempenho de vedação. O código IP é o sistema de classificação de proteção do gabinete definido pelo CEI 60529 padrão, e a luminária acabada deve ser verificada como uma montagem.
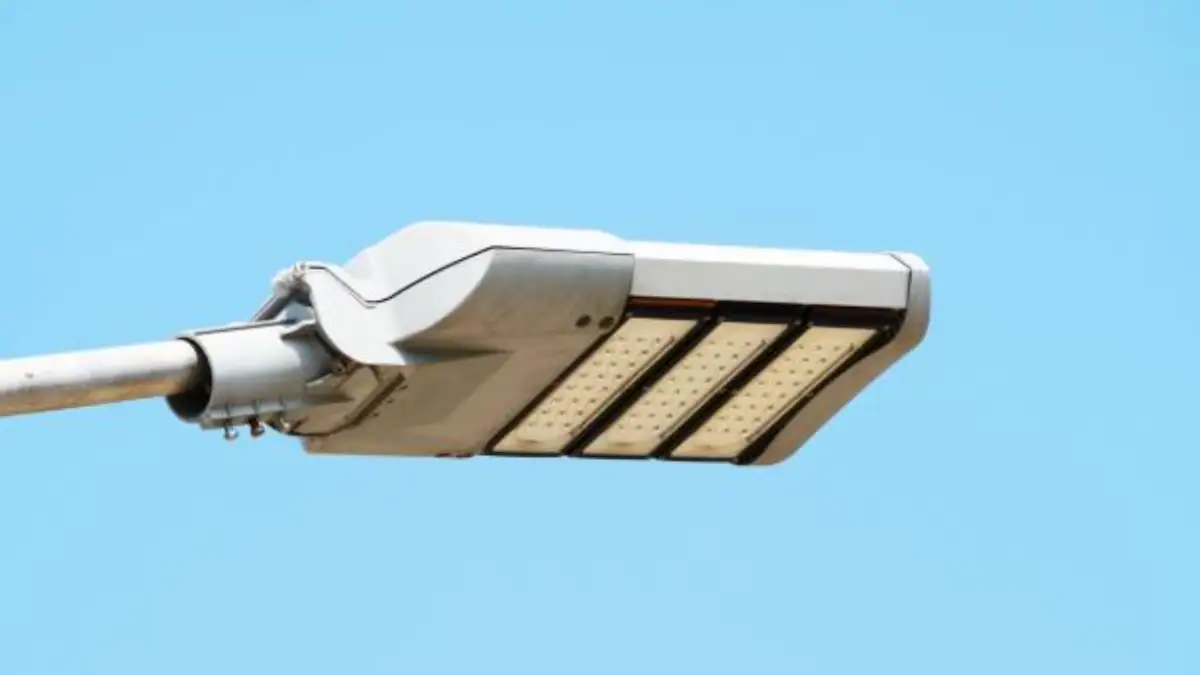
Superfícies usinadas e acabadas também podem revelar porosidade subterrânea como marcas cinzentas ou buracos abertos. É por isso que os compradores de imóveis concordam com limites cosméticos e de estanqueidade antes de selecionar a rota de acabamento.
Quais métodos de inspeção detectam porosidade antes do envio
Uma estratégia de inspeção em camadas combina a triagem de linha de base, como verificações visuais e de vazamento, com amostragem radiográfica. As frequências seguem o plano de controle acordado com o cliente.
Nenhum método único encontra todos os vazios, e a capacidade de detecção depende da iluminação, ampliação, condição da superfície e os limites de aceitação escritos no plano de controle. A tabela abaixo resume os métodos mais relevantes para programas de carcaças leves fundidas.
| Método | O que isso pode mostrar | Uso típico para caixas |
|---|---|---|
| Visual ou AOI | Poros superficiais nas faces externas e sedes das juntas | Triagem de linha de base com condições de visualização acordadas |
| Corante penetrante | Aberturas vazias que atingem a superfície | Detecção de descontinuidades de ruptura de superfície após usinagem; não confirma um caminho de vazamento através da parede |
| Queda de pressão ou teste de hélio | Caminhos de vazamento conectados através da parede | Verificações de vazamento em peças críticas para vedação por plano |
| 2Raio X D | Indicações projetadas de vazios internos, sujeito a sobreposição e resolução de imagem | Verificações de amostragem guiadas por imagens de referência |
| 3D tomografia computadorizada | Volume de poros, tamanho e distância dos recursos | Estudos do primeiro artigo e solução de problemas de falhas |
As radiografias de referência ASTM E505 podem apoiar a avaliação de peças fundidas sob pressão de alumínio e magnésio dentro de seu escopo aplicável. Compradores e fornecedores devem concordar com as regiões de inspeção e critérios de aceitação da peça.
Quando uma peça falha, primeiro descarte vazamento de fixação e outros defeitos de vedação. Use imagens ou cortes direcionados quando necessário para investigar a peça fundida. Os equipamentos e métodos que utilizamos internamente estão descritos em nosso página de capacidade de detecção de vazamento.
O que os compradores devem confirmar com os fornecedores
Reivindicações de processo merecem evidências. Estes são os pontos de verificação que um comprador pode verificar durante as auditorias, execuções de teste e revisão da documentação antes de se comprometer com as ferramentas.
Bloqueio, Controles de ventilação e enchimento
Pergunte como o dado consegue preencher. Projeto de portão previsível, aberturas e transbordamentos nas últimas áreas a serem preenchidas, e perfis de tiro controlados reduzem jatos e aprisionamento de ar. Programas de alta integridade podem usar enchimento assistido por vácuo, e explicamos onde ele se encaixa em nosso guia de fundição a vácuo.
Manuseio de fusão e documentação de liga
Solicite a prática de desgaseificação e filtração, e verifique se os registros separam o controle de hidrogênio dissolvido da remoção de inclusão. Solicite o grau exato da liga e seu padrão de material. A380 e ADC10 vêm de sistemas padrão diferentes, então especifique a nota realmente usada em vez de assumir a equivalência.
Evidências de monitoramento e inspeção de processos
Pergunte quais parâmetros da máquina estão registrados, como os desvios desencadeiam uma reação, e se a planta mantém uma configuração de referência verificada para comparação. Em seguida, confirme quais dispositivos de inspeção estão fisicamente no local. O acesso aos raios X é comum em fábricas de fundição sob pressão, enquanto a capacidade de TC ou ultrassônica deve ser verificada em vez de presumida.
Certificações, Documentos e opções pós-transmissão
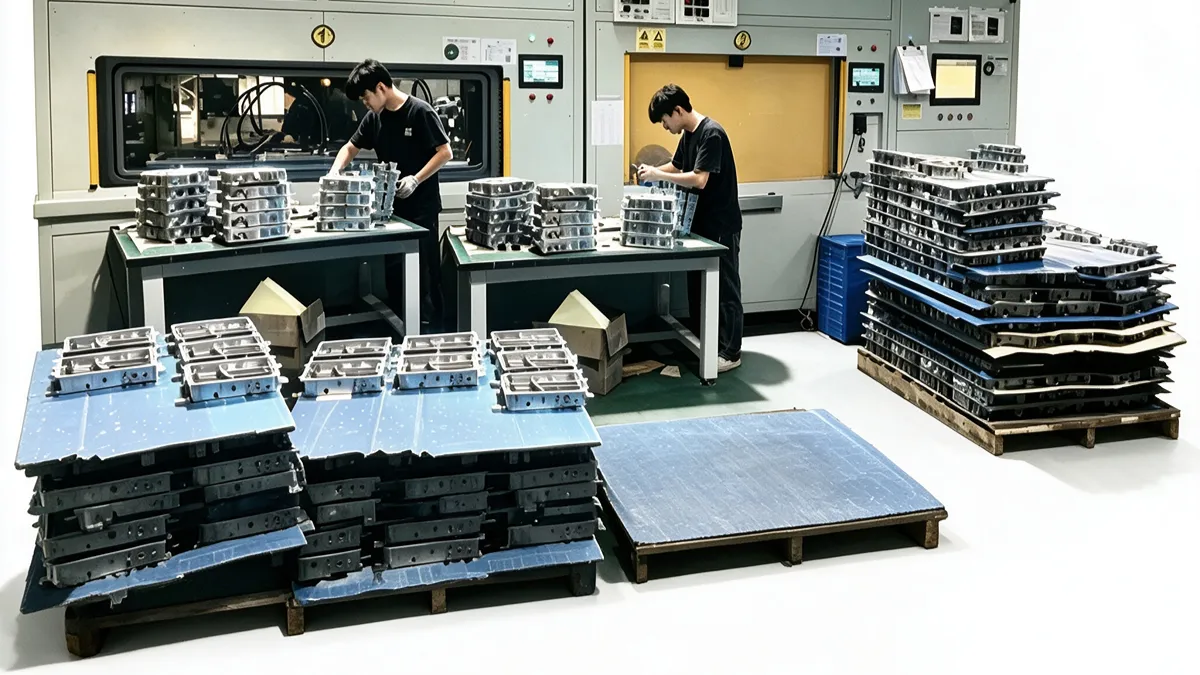
IATF 16949 atende programas automotivos, e este site lista PPAP, APQP, FMEA e documentos similares mediante solicitação. Um escopo de certificação não comprova equipamentos específicos, portanto, verifique os recursos durante uma auditoria ou uma execução piloto.
Para peças fundidas com vazamento crítico, pergunte se a impregnação a vácuo está disponível e como as peças seladas são testadas novamente. A impregnação fecha caminhos de vazamento internos aprovados; não repara fissuras nem substitui a verificação de vedação ao nível da luminária.
Perguntas sobre porosidade de carcaças de fundição sob pressão
O que causa porosidade em caixas de luz fundidas?
Três mecanismos dominam. Enchimento turbulento retém ar, hidrogênio dissolvido precipita durante a solidificação, e seções grossas encolhem sem alimentação líquida suficiente. Derretimento sujo, aberturas bloqueadas, matrizes gastas e configurações instáveis tornam tudo pior. Carcaças leves aumentam o risco porque as aletas finas e as saliências pesadas ficam a milímetros de distância.
A porosidade pode causar vazamento de água em uma luminária externa?
Pode, quando os vazios se conectam através da parede ou a usinagem os abre no assento da gaxeta. É por isso que as zonas críticas de vedação são testadas quanto a vazamentos. A caixa que passa no seu próprio teste não substitui a verificação IP da luminária montada com a sua lente, juntas e prensa-cabos.
Como a porosidade deve ser inspecionada antes do envio?
Triagem de superfície de par, como verificações visuais ou corante penetrante, com métodos internos como amostragem de raios X, e adicione testes de vazamento onde a vedação é importante. O plano de controle acordado estabelece frequências e limites de aceitação para o programa, com base no risco da peça e nos requisitos do cliente.
Quando a impregnação a vácuo ajuda uma caixa?
A impregnação pode selar internamente, caminhos de vazamento interconectados assim que a engenharia aprovar a peça, e peças fundidas seladas são testadas novamente quanto a vazamentos. Não é um tratamento de superfície, e não pode consertar rachaduras ou restaurar grandes cavidades de contração. O Godfrey & Artigo de asa explica quais caminhos de vazamento vedam.
Considerações Finais
A porosidade em caixas de luz fundidas torna-se controlável quando suas causas são compreendidas precocemente. Os compradores ganham mais com três hábitos. Revise seções pesadas e projeto de fluxo durante o DFM, e acordar o plano de controle e os limites de aceitação por escrito. Em seguida, verifique as reivindicações do processo do fornecedor com evidências de auditoria ou dados piloto.
Antes de se comprometer com ferramentas, compartilhe seus desenhos de habitação, requisitos de vedação, preferência de liga e planos de acabamento através de nossos página de contato. O relatório de análise gratuito do DFM observa áreas de risco, como seções pesadas e caminhos de fluxo, e as cotações retornam dentro de dois dias. Você também pode revisar nossa gama completa de serviços no site página inicial.