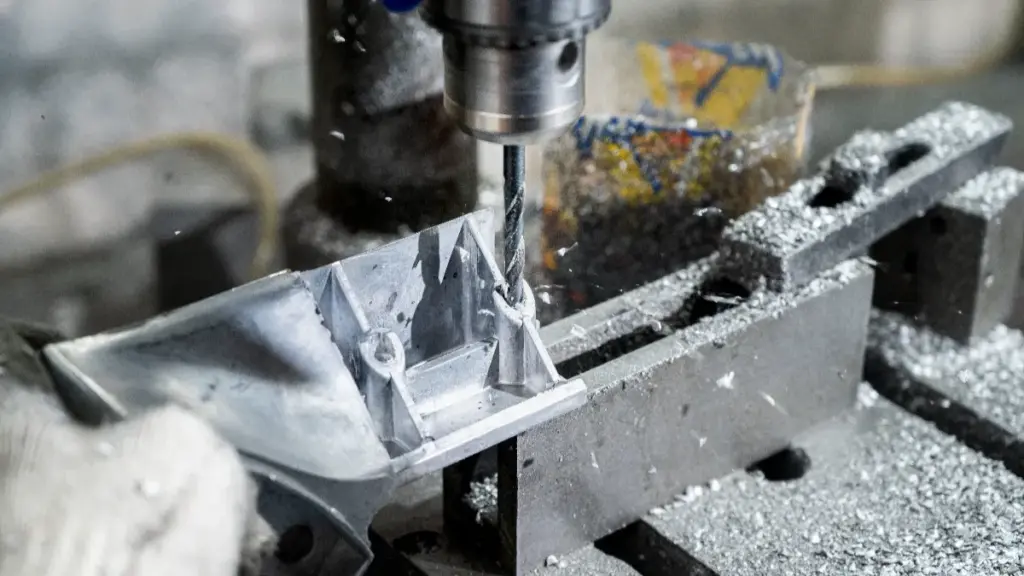
La porosidad en las carcasas de las luces fundidas puede crear vías de fuga, debilitar las características locales y causar defectos en la superficie que se vuelven visibles después del mecanizado o acabado. El rastreo temprano de la causa raíz ayuda a los compradores a reducir el riesgo de entrada de agua, retrabajo y retornos de campo.
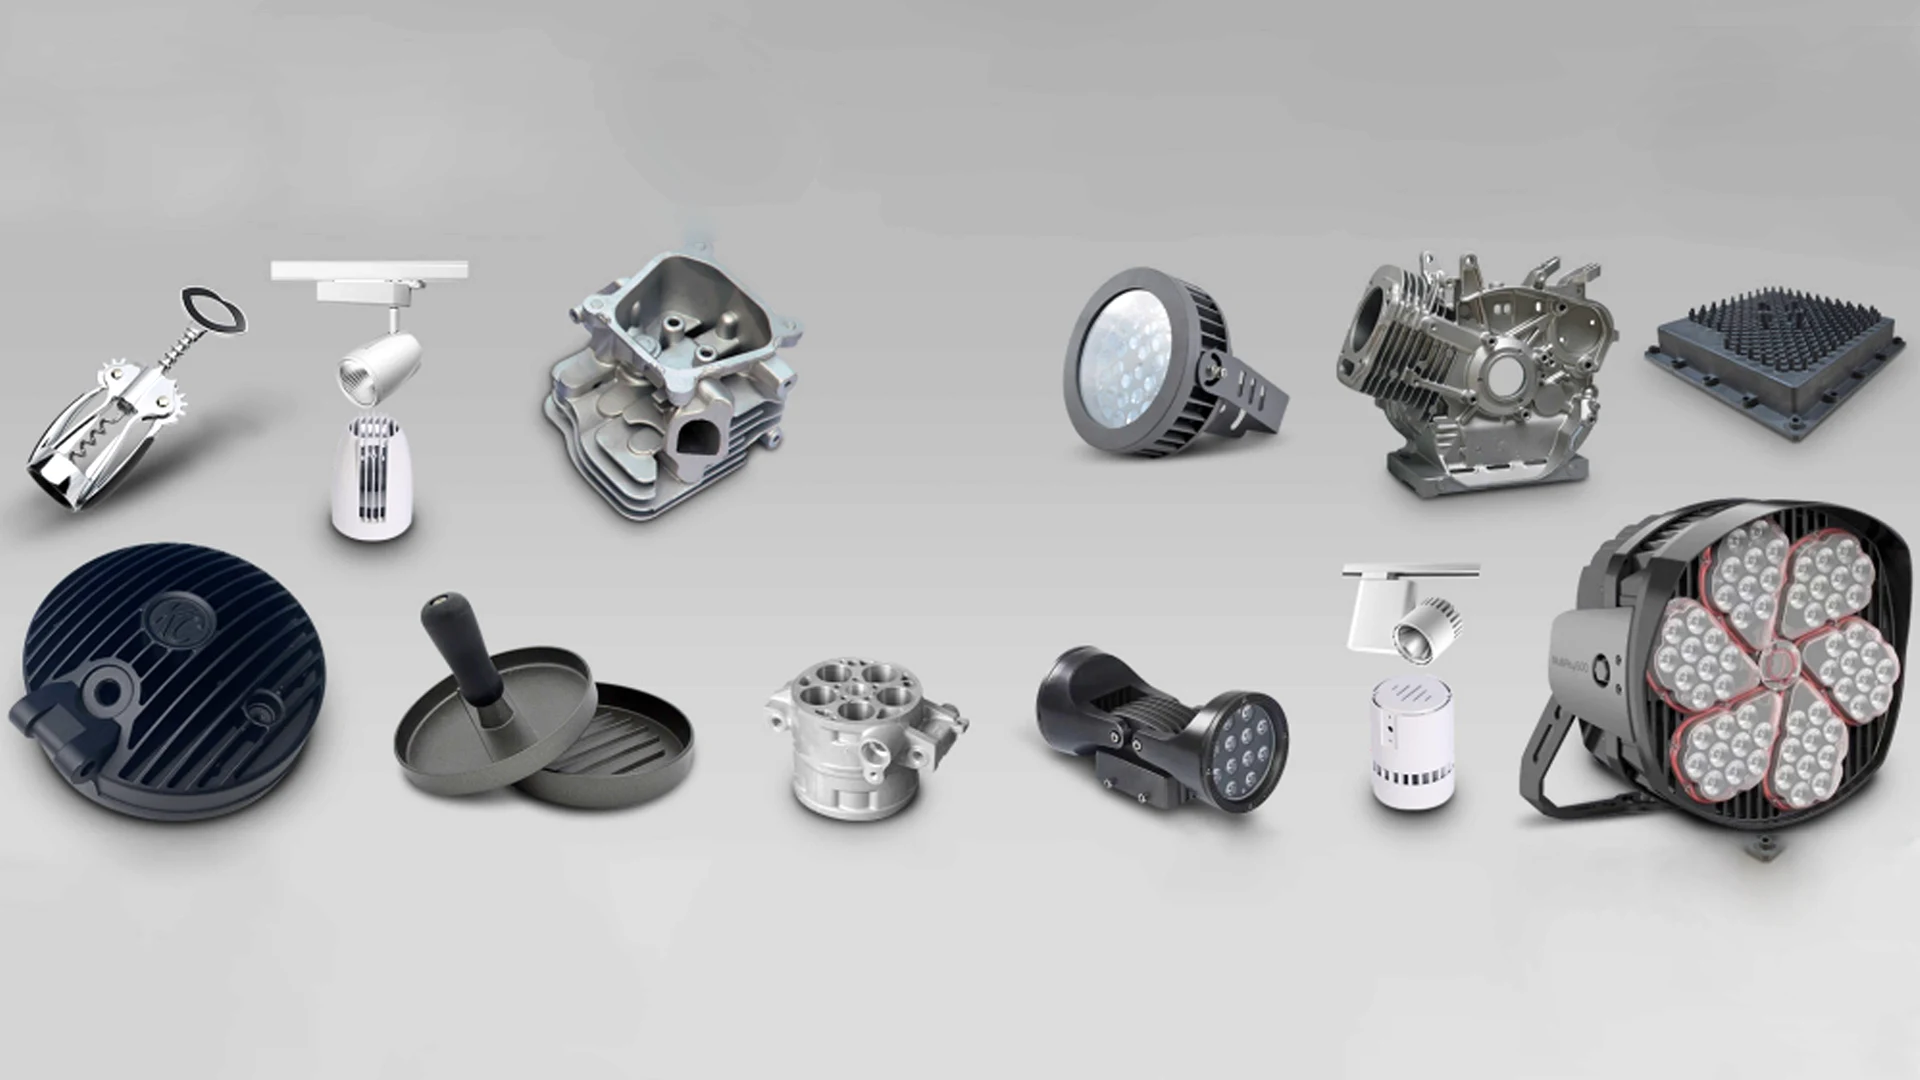
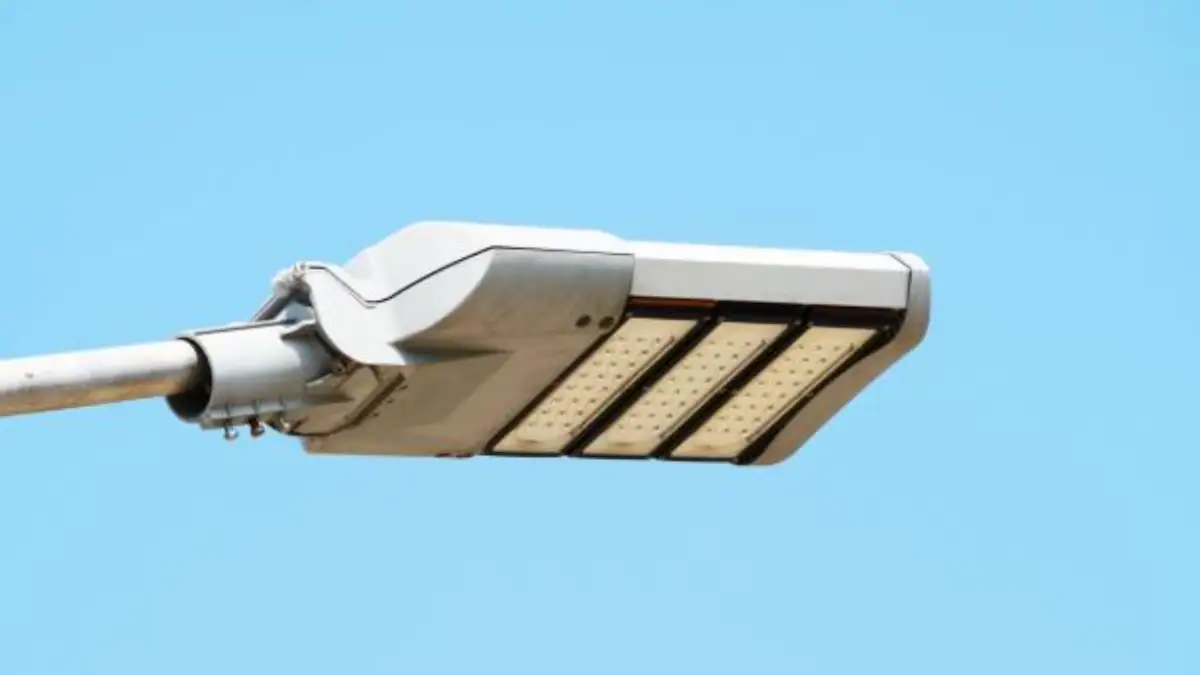
Este artículo explica por qué se forman huecos en las viviendas., en qué se diferencian la porosidad del gas y la porosidad de contracción, y qué controles de diseño y fusión importan. También revisa los métodos de inspección y enumera los puntos de control que un comprador debe verificar con un proveedor antes de utilizar las herramientas.. Estos se aplican a la calle LED., carcasas de luces de inundación y de riel que se muestran en nuestra catalogo de piezas de iluminacion.
Por qué ocurre la porosidad en las carcasas de luces fundidas a presión
La porosidad en las carcasas de las luces fundidas se debe al gas atrapado, contracción por solidificación, y derretir la contaminación. Comprender estas causas fundamentales ayuda a los compradores e ingenieros a seleccionar los controles adecuados.
| Categoría de defecto | Activador primario | Aspecto típico en secciones |
|---|---|---|
| Porosidad de los gases | Flujo turbulento de alta velocidad y respiraderos bloqueados | Liso, huecos internos redondeados |
| Porosidad de contracción | Enfriamiento desigual en espesores de pared variables | Irregular, cavidades parecidas a esponjas en secciones gruesas |
Atrapamiento de gas durante el llenado de metal
La fundición a alta presión empuja el metal fundido hacia las cavidades a velocidades extremas. Cuando este flujo se vuelve caótico, Capta el aire circundante antes de que pueda salir del molde..
- El flujo de metal fundido a alta velocidad puede girar o doblarse, atrapando aire en esquinas ciegas o detrás de aletas profundas del disipador de calor.
- La ventilación inadecuada o los canales de vacío bloqueados impiden que el aire escape, dejando burbujas de gas residuales dentro de la carcasa.
- El exceso de lubricante o humedad en la superficie del troquel se convierte en vapor al entrar en contacto con el metal., generando cavidades de gas.
Contracción por solidificación en espesores de pared variables
A medida que el metal líquido se enfría, se contrae naturalmente. Las carcasas livianas a menudo combinan aletas delgadas con puntos de montaje pesados., creando desequilibrios térmicos durante esta fase de enfriamiento.
- Las aleaciones de aluminio y magnesio sufren una contracción natural del volumen a medida que se enfrían y solidifican..
- Secciones gruesas, como salientes de montaje y orejetas de bisagra, retiene el calor por más tiempo y congela por último, creando puntos calientes de contracción localizados.
- El enfriamiento desigual entre aletas delgadas y áreas estructurales pesadas bloquea la alimentación de metal líquido, resultando en huecos de contracción centrales.
Inclusiones de óxido y contaminación por fusión
La calidad del metal fundido impacta directamente la integridad estructural de la pieza final.. Una mala gestión de la masa fundida introduce partículas extrañas que alteran la matriz metálica..
- Las películas de óxido natural sobre la masa fundida de aluminio pueden plegarse en la fundición durante fases de flujo altamente turbulentas..
- La refundición de chatarra sin limpiar o los retornos de entrada introducen inclusiones sólidas que interrumpen el flujo del metal..
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Desgaste de herramientas y mala gestión de procesos
Incluso con un diseño de pieza sonoro, Los equipos degradados y los ajustes incorrectos de la máquina pueden arruinar las tiradas de producción.. Mantener el control sobre la condición del dado y los parámetros del proceso previene defectos espontáneos.
- Las superficies erosionadas de los troqueles y los tapajuntas pueden alterar las rutas óptimas de flujo de metal y obstruir las salidas de aire vitales..
- Los puntos fríos en el troquel provocan una congelación prematura, mientras que las zonas excesivamente calientes retrasan la solidificación y aumentan el riesgo de contracción.
- Los ajustes de presión o velocidad de disparo incorrectos no logran expulsar el aire de manera efectiva, lo que provoca cierres fríos o turbulencias excesivas..
En qué se diferencian en la práctica la porosidad del gas y la porosidad de contracción
La porosidad del gas se debe al aire atrapado y deja huecos suaves.. La porosidad por contracción resulta de la contracción del metal no alimentado y crea cavidades irregulares.. La lectura de ambos tipos de evidencia guía el enfoque correctivo..
Características visuales y ubicación de defectos
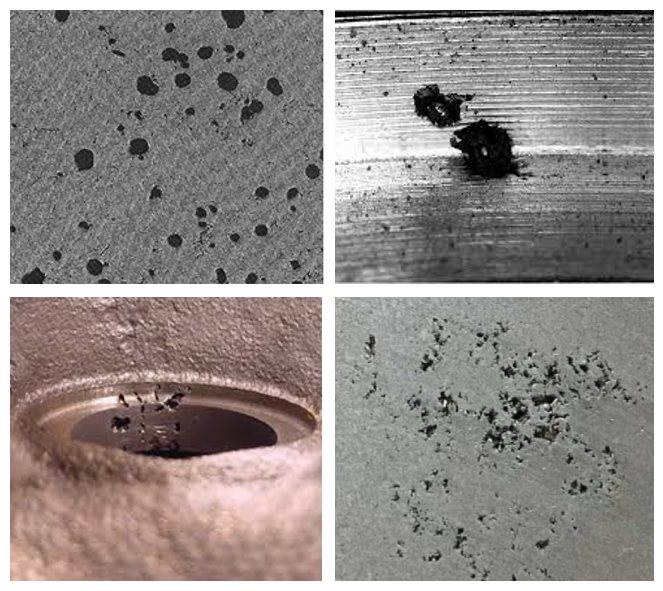
Los dos tipos suelen mostrar diferentes formas y ubicaciones.. Los huecos de gas tienden a aparecer como burbujas redondeadas con superficies internas lisas., agrupados cerca de la piel, paredes delgadas, o regiones de fin de llenado. Los huecos de contracción se ven irregulares y dendríticos., con texturas rugosas, y se concentran en secciones pesadas que se enfrían al final.
Estos patrones son tendencias., no prueba. Las piezas reales pueden mezclar ambos tipos., y las inclusiones de óxido añaden un tercer patrón. Confirmar el diagnóstico con cortes transversales y registros de procesos antes de acordar acciones correctivas con un proveedor..
Variables de proceso e indicadores de diagnóstico
Los defectos del gas suelen estar relacionados con el llenado turbulento, respiraderos bloqueados, materiales de carga húmeda, y rociado excesivo del troquel. La revisión de la curva de disparo y la condición de la ventilación generalmente apunta al factor contribuyente..
Los defectos de contracción suelen estar relacionados con una presión de retención insuficiente., tiempos de espera cortos, y temperaturas de matriz desequilibradas. En radiografías, Ambos tipos aparecen como áreas más oscuras., y la forma de la imagen por sí sola no los separa. Fundiciones experimentadas combinan la imagen., la ubicación del defecto, seccionamiento, y el registro del proceso antes de nombrar la causa..
Impacto en el rendimiento de las piezas y las opciones de reparación
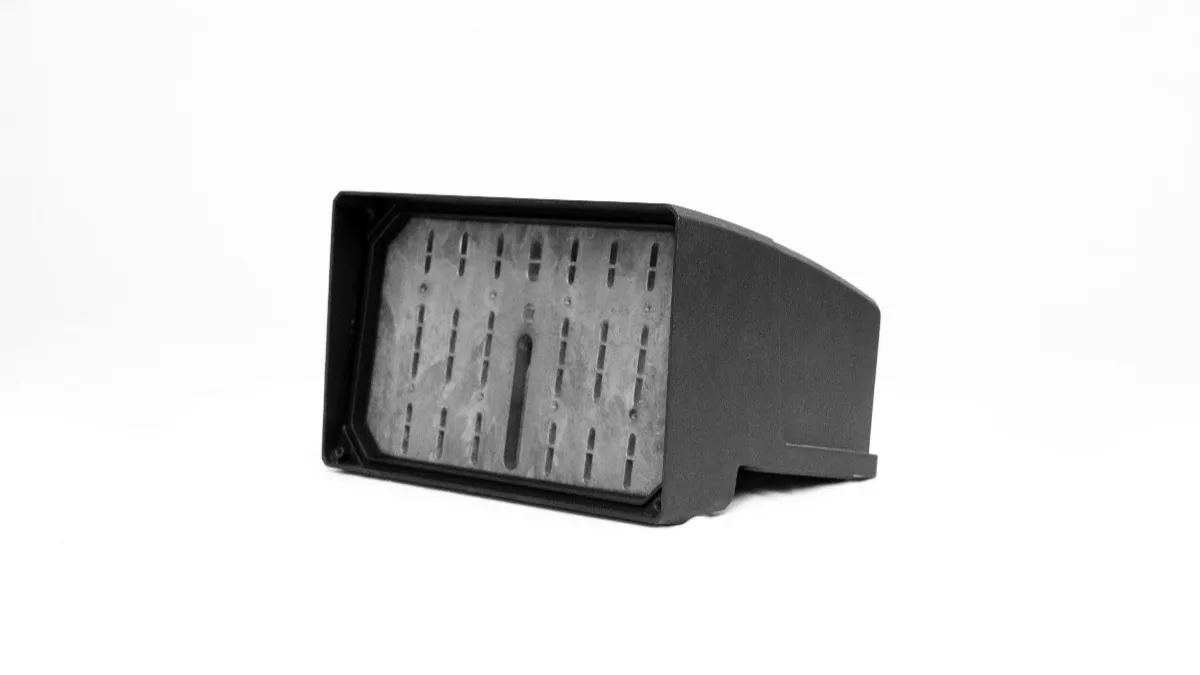
El gas atrapado se expande dentro de los hornos de curado de recubrimientos en polvo, por lo que aparecen poros y ampollas en las superficies acabadas. El mecanizado puede abrir huecos bajo la superficie y convertirlos en vías de fuga en las ranuras y orificios de las juntas.. El acabado superficial no oculta la porosidad, porque las piezas recubiertas y anodizadas aún pueden revelar huecos en el subsuelo como marcas visibles.
La impregnación al vacío puede sellar internamente, Rutas de fuga interconectadas una vez que la pieza está aprobada para ello., y las piezas fundidas selladas se vuelven a probar para detectar fugas. No es un tratamiento de superficie., y no repara grietas ni grandes cavidades de contracción.. Las soluciones estructurales aún provienen de las puertas, diseño de refrigeración y alimentación.
Por qué el espesor de la pared y el diseño del flujo aumentan el riesgo
El espesor desequilibrado de la pared y las trayectorias de flujo erráticas actúan como los principales impulsores estructurales de la porosidad.. Las secciones delgadas se congelan prematuramente, atrapando aire, mientras que las masas gruesas crean puntos calientes de contracción aislados.
El impacto del espesor excesivo de las paredes
Las carcasas combinan aletas de refrigeración delgadas con características de montaje más gruesas, y cada zona se enfría a su propia velocidad. No existe un espesor de pared único en el que el comportamiento del proceso cambie repentinamente.. El riesgo crece a medida que aumenta la masa local y se ralentiza la solidificación en esa región..
Una zona gruesa que se congela al final necesita alimentación de metal líquido mucho después de que las paredes circundantes se hayan cerrado.. Cuando esa alimentación está bloqueada, Se forman huecos de contracción en el núcleo.. Los compradores deberían esperar secciones pesadas., salientes y uniones de nervaduras que se marcarán durante la revisión de DFM de dibujos de carcasas de luces fundidas a presión.
Cómo las paredes no uniformes crean puntos calientes
Saltos repentinos de espesor, como una pared delgada que se introduce directamente en un saliente varias veces más grueso, crear puntos calientes térmicos localizados. Las finas secciones circundantes desprenden calor rápidamente y se congelan primero..
Esa congelación prematura actúa como una presa, Cortar la alimentación de metal al área gruesa adyacente y dejar huecos internos.. Jefes sólidos, paredes traseras pesadas, y los grupos densos de costillas necesitan transiciones y extracción de núcleos graduales, especialmente donde el mecanizado posterior expondrá la superficie.
Defectos de diseño de flujo y atrapamiento de aire
La forma en que la máquina empuja el metal dentro de la cavidad es tan importante como la geometría. Una puerta mal colocada puede hacer que el metal salga disparado a través de la cavidad abierta., plegar el aire hacia el frente de flujo. Los tramos largos que alternan zonas gruesas y delgadas crean un llenado desequilibrado y cambios de presión..
Para solucionar cierres fríos, Algunos equipos agregan espesor local en lugar de arreglar el diseño de la puerta.. Eso suele resultar contraproducente, porque la masa añadida se convierte en una nueva zona caliente. Mantener la sección transversal estable a lo largo de la ruta de flujo principal mantiene uniforme el frente metálico y ventila el aire delante de él..
Cómo la calidad del fundido y el control de la aleación afectan la porosidad
La mala calidad de la masa fundida y las aleaciones fuera de especificación multiplican las burbujas de gas y los huecos de contracción.. Controlando el hidrógeno, óxidos, y el equilibrio del silicio es importante para la estanqueidad., carcasas estructuralmente sólidas.
Limpieza del derretimiento y control del hidrógeno
El hidrógeno se disuelve fácilmente en aluminio fundido y precipita a medida que el metal se solidifica., dejando finos poros de gas. Los controles comunes de fundición incluyen el uso de lingotes primarios secos., limitar la devolución de chatarra sucia, y desgasificar la masa fundida con gas inerte antes de la fundición..
La filtración tiene un propósito diferente. Atrapa óxidos e inclusiones en suspensión., para que no puedan sembrar defectos o bloquear la alimentación. La desgasificación y la filtración son complementarias., y ambos pertenecen a la documentación del proceso que revisa un comprador.. La disciplina de temperatura limita una mayor captación de hidrógeno durante la espera.
Química de aleaciones y dinámica de solidificación
La química de la aleación decide cómo se alimenta y congela el metal.. El contenido de silicio gobierna el comportamiento de fluidez y contracción., por eso las fundiciones establecen límites de trabajo que equilibran el relleno de paredes delgadas con las propiedades mecánicas.
Confirmar la química de la aleación con el estándar de material especificado., incluyendo silicio, hierro y otros elementos controlados. Cualquier cambio de aleación o tratamiento de fusión debe validarse para el comportamiento de llenado de la carcasa., solidez de la fundición y propiedades requeridas.
Impacto en el rendimiento de las viviendas ligeras
Las fallas en la calidad del material fundido surgen más tarde como fugas, rechazos cosméticos, o fatiga temprana. Limpio, El metal denso mantiene la presión en las superficies de sellado mecanizadas y mantiene altos los rendimientos del acabado.. La expansión del gas durante el curado del recubrimiento en polvo se manifiesta como ampollas y poros en las caras visibles..
La solidez de la fundición y la protección de las luminarias son puntos de control separados. Una carcasa puede pasar su propia prueba de fugas mientras la lámpara ensamblada aún falla, porque las juntas, Las interfaces de lentes y los sujetadores también establecen el rendimiento del sellado.. El código IP es el sistema de clasificación de protección del gabinete definido por el CEI 60529 estándar, y la luminaria terminada debe ser verificada como un conjunto.
Las superficies mecanizadas y acabadas también pueden revelar la porosidad del subsuelo como marcas grises o fosas abiertas.. Esta es la razón por la que los compradores de viviendas acuerdan límites estéticos y de estanqueidad antes de seleccionar la ruta final..
¿Qué métodos de inspección detectan la porosidad antes del envío?
Una estrategia de inspección en capas combina el análisis de referencia, como controles visuales y de fugas, con muestreo radiográfico. Las frecuencias siguen el plan de control acordado con el cliente..
Ningún método encuentra todos los vacíos, Y la capacidad de detección depende de la iluminación., aumento, condición de la superficie y los límites de aceptación escritos en el plan de control. La siguiente tabla resume los métodos más relevantes para los programas de viviendas ligeras de fundición a presión..
| Método | Lo que puede mostrar | Uso típico de carcasas |
|---|---|---|
| Visual o AOI | Poros superficiales en caras externas y asientos de juntas. | Proyección de referencia con condiciones de visualización acordadas |
| Tinte penetrante | Aberturas vacías que llegan a la superficie. | Detección de discontinuidades que rompen la superficie después del mecanizado; no confirma una ruta de fuga a través de la pared |
| Caída de presión o prueba de helio. | Rutas de fuga conectadas a través de la pared | Comprobaciones de fugas en piezas críticas para el sellado según plan |
| 2radiografía | Indicaciones proyectadas de vacíos internos., sujeto a superposición y resolución de imagen | Controles de muestreo guiados por imágenes de referencia. |
| 3tomografía computarizada | Volumen de poros, tamaño y distancia a las características | Estudios del primer artículo y resolución de problemas |
Las radiografías de referencia ASTM E505 pueden respaldar la evaluación de piezas fundidas a presión de aluminio y magnesio dentro de su alcance aplicable.. Los compradores y proveedores deben acordar las regiones de inspección y los criterios de aceptación de la pieza..
Cuando una pieza falla, primero descarte fugas en el dispositivo y otros defectos de sellado. Utilice imágenes específicas o cortes cuando sea necesario para investigar el yeso.. Los equipos y métodos que utilizamos internamente se describen en nuestra página de capacidad de detección de fugas.
Lo que los compradores deben confirmar con los proveedores
Las afirmaciones del proceso merecen evidencia. Estos son los puntos de control que un comprador puede verificar durante las auditorías, ejecuciones de prueba y revisión de la documentación antes de comprometerse con las herramientas.
puerta, Controles de ventilación y llenado
Pregunta cómo gestiona el troquel el llenado.. Diseño de puerta predecible, Ventilaciones y desbordamientos en las últimas áreas en llenarse., y los perfiles de disparo controlados reducen los chorros y el atrapamiento de aire.. Los programas de alta integridad pueden utilizar llenado asistido por vacío, y te explicamos dónde encaja en nuestro guía de fundición a presión al vacío.
Manejo de masa fundida y documentación de aleaciones
Pregunta por la práctica de desgasificación y filtración., y comprobar que los registros separan el control de hidrógeno disuelto de la eliminación de inclusiones.. Solicite el grado exacto de aleación y su estándar de material.. A380 y ADC10 provienen de diferentes sistemas estándar, por lo tanto, especifique el grado realmente utilizado en lugar de asumir la equivalencia..
Monitoreo de Procesos y Evidencias de Inspección
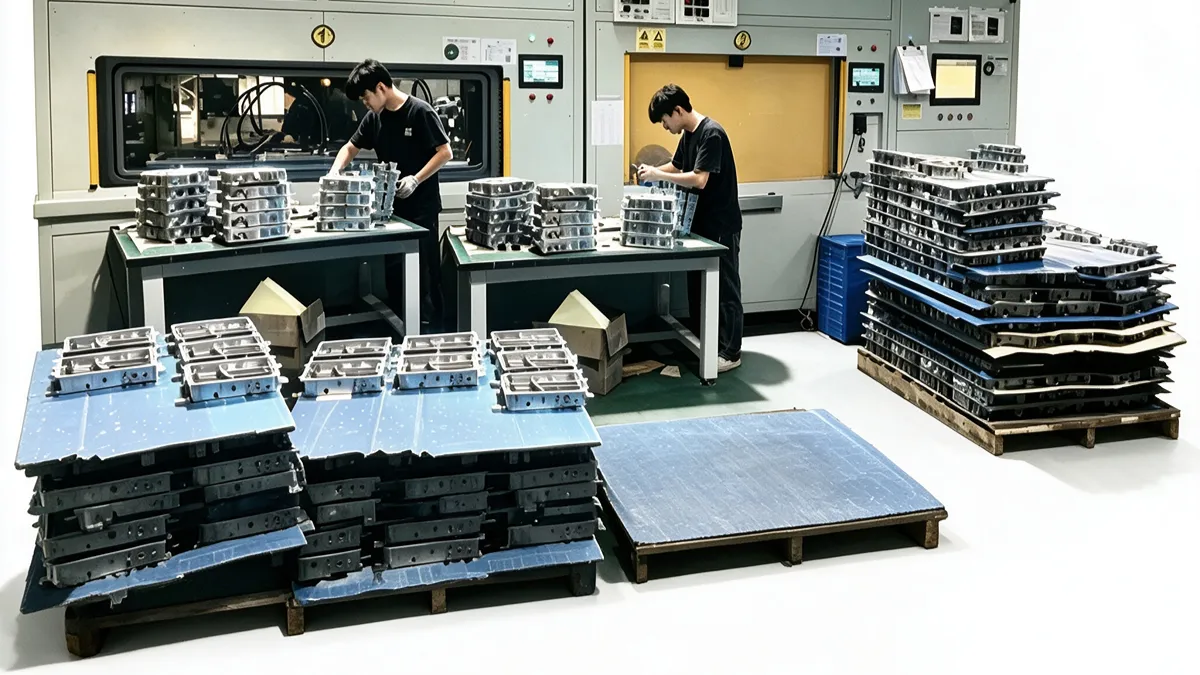
Preguntar qué parámetros de la máquina están registrados, cómo las desviaciones desencadenan una reacción, y si la planta mantiene una configuración de referencia verificada para comparación. Luego confirme qué dispositivos de inspección están físicamente en el sitio.. El acceso por rayos X es común en las plantas de fundición a presión., mientras que la capacidad CT o ultrasónica debe verificarse en lugar de asumirse.
Certificaciones, Documentos y opciones posteriores al casting
IATF 16949 se adapta a programas automotrices, y este sitio enumera PPAP, APQP, FMEA y documentos similares bajo petición. Un alcance de certificación no prueba un equipo específico, Así que verifique las capacidades durante una auditoría o una ejecución piloto..
Para piezas fundidas con fugas críticas, Pregunte si hay impregnación al vacío disponible y cómo se vuelven a probar las piezas selladas.. La impregnación cierra las vías de fuga internas aprobadas.; no repara grietas ni reemplaza verificación de sellado a nivel de luminaria.
Preguntas sobre la porosidad de la carcasa de fundición a presión
¿Qué causa la porosidad en las carcasas de luces fundidas??
Predominan tres mecanismos. El llenado turbulento atrapa el aire, El hidrógeno disuelto precipita durante la solidificación., y las secciones gruesas se encogen sin suficiente alimentación líquida. Derretimiento sucio, respiraderos bloqueados, Los troqueles desgastados y los ajustes inestables los empeoran.. Las carcasas livianas añaden riesgo porque las aletas delgadas y los salientes pesados están separados por milímetros.
¿Puede la porosidad provocar fugas de agua en una luminaria de exterior??
Puede, cuando los huecos se conectan a través de la pared o el mecanizado los abre en el asiento de la junta. Es por eso que las zonas críticas para el sellado se someten a pruebas de fugas. La carcasa que supera su propia prueba no sustituye la verificación IP de la luminaria montada con su lente., juntas y prensaestopas.
¿Cómo se debe inspeccionar la porosidad antes del envío??
Cribado de superficies de pares, como controles visuales o tintes penetrantes, con métodos internos como el muestreo de rayos X, y agregue pruebas de fugas donde el sellado sea importante. El plan de control acordado establece frecuencias y límites de aceptación del programa., Basado en el riesgo de la pieza y los requisitos del cliente..
¿Cuándo ayuda la impregnación al vacío a una vivienda??
La impregnación puede sellar el interior., Rutas de fuga interconectadas una vez que la ingeniería aprueba la pieza., y las piezas fundidas selladas se vuelven a probar para detectar fugas. No es un tratamiento de superficie., y no puede reparar grietas ni restaurar grandes cavidades de contracción.. El Godofredo & artículo de ala explica qué vías de fuga sellan.
Pensamientos finales
La porosidad en las carcasas de luces fundidas se vuelve manejable cuando se comprenden sus causas a tiempo. Los compradores obtienen el máximo provecho de tres hábitos. Revisar las secciones pesadas y el diseño de flujo durante DFM, y acordar por escrito el plan de control y los límites de aceptación.. Luego verifique las afirmaciones del proceso del proveedor con evidencia de auditoría o datos piloto..
Antes de comprometerse con las herramientas, comparte tus dibujos de vivienda, requisitos de sellado, Preferencia de aleación y planes de acabado a través de nuestro pagina de contacto. El informe de análisis DFM gratuito señala áreas de riesgo como secciones pesadas y vías de flujo, y las cotizaciones regresan dentro de dos días. También puede revisar nuestra gama completa de servicios en el pagina de inicio.