La porosité des boîtiers de luminaires moulés sous pression peut créer des chemins de fuite, affaiblir les caractéristiques locales et provoquer des défauts de surface qui deviennent visibles après l'usinage ou la finition. La recherche précoce de la cause profonde aide les acheteurs à réduire le risque d’infiltration d’eau., retouches et retours terrain.
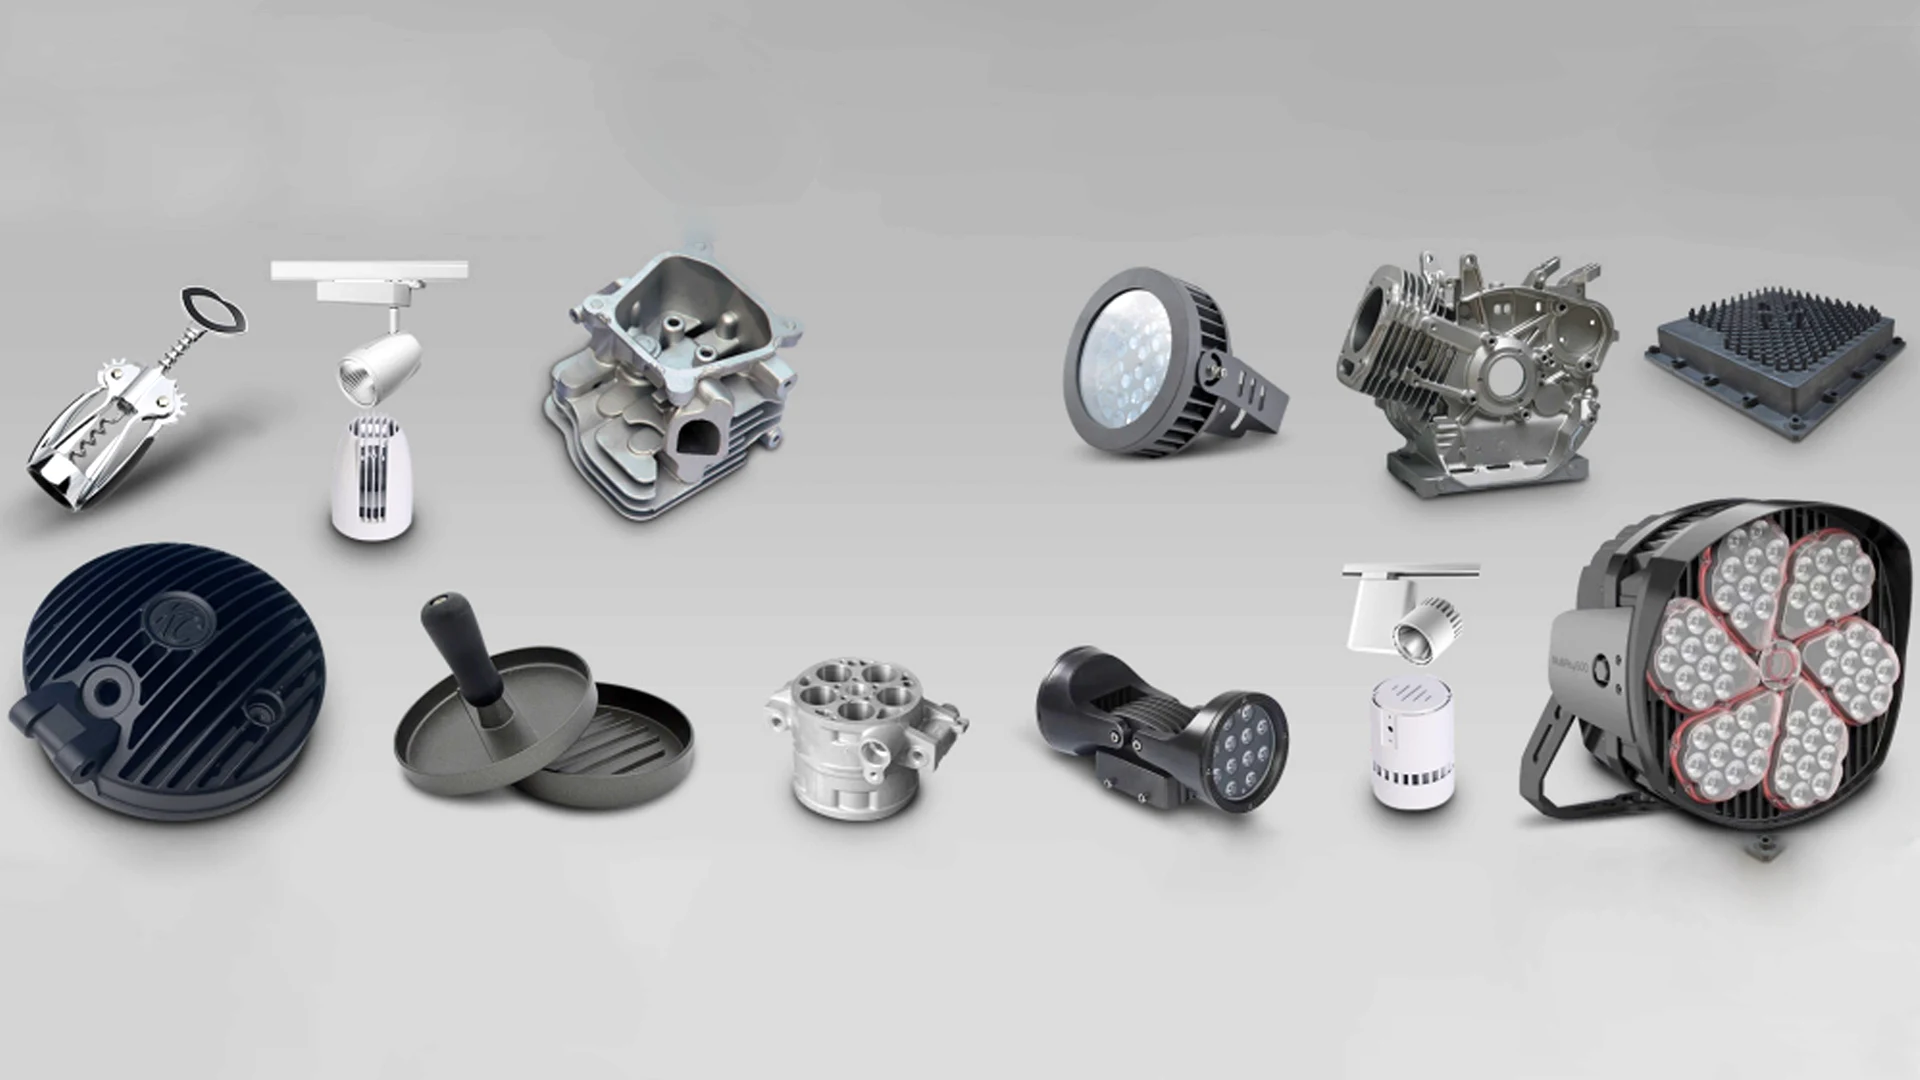
Cet article explique pourquoi des vides se forment dans les boîtiers, en quoi la porosité aux gaz et la porosité de retrait diffèrent, et quels contrôles de conception et de fusion sont importants. Il passe également en revue les méthodes d'inspection et répertorie les points de contrôle qu'un acheteur doit vérifier auprès d'un fournisseur avant l'outillage.. Celles-ci s'appliquent à la rue LED, boîtiers de projecteurs et de projecteurs sur rail illustrés dans notre catalogue de pièces d'éclairage.
Pourquoi la porosité se produit dans les boîtiers d'éclairage moulés sous pression
La porosité des boîtiers d'éclairage moulés sous pression provient du gaz piégé, retrait de solidification, et la contamination par fonte. Comprendre ces causes profondes aide les acheteurs et les ingénieurs à cibler les bons contrôles.
| Catégorie de défaut | Déclencheur principal | Apparence typique dans les sections |
|---|---|---|
| Porosité du gaz | Écoulement turbulent à grande vitesse et évents bloqués | Lisse, vides internes arrondis |
| Porosité de retrait | Refroidissement irrégulier dans des épaisseurs de paroi variables | Irrégulier, cavités spongieuses dans des sections épaisses |
Piégeage de gaz pendant le remplissage de métal
Le moulage sous pression à haute pression pousse le métal en fusion dans les cavités à des vitesses extrêmes. Quand ce flux devient chaotique, il capte l'air ambiant avant que l'air ne puisse sortir du moule.
- Le flux de métal en fusion à grande vitesse peut basculer ou se replier, emprisonnant l'air dans les coins aveugles ou derrière les ailettes profondes du dissipateur thermique.
- Une ventilation inadéquate ou des canaux d'aspiration bloqués empêchent l'air de s'échapper, laissant des bulles de gaz résiduelles à l'intérieur du boîtier.
- Un excès de lubrifiant ou d'humidité sur la surface de la matrice se transforme en vapeur au contact du métal., génération de cavités à gaz.
Retrait de solidification dans des épaisseurs de paroi variables
Pendant que le métal liquide refroidit, ça se contracte naturellement. Les boîtiers légers mélangent souvent des ailettes fines avec des points de montage lourds, créant des déséquilibres thermiques lors de cette phase de refroidissement.
- Les alliages d'aluminium et de magnésium subissent une contraction naturelle de leur volume lorsqu'ils refroidissent et se solidifient..
- Sections épaisses, tels que les bossages de montage et les pattes de charnière, conserver la chaleur plus longtemps et congeler en dernier, créer des points chauds de retrait localisés.
- Un refroidissement inégal entre les ailettes minces et les zones structurelles lourdes bloque l'alimentation en métal liquide, entraînant des vides de retrait centraux.
Inclusions d'oxydes et contamination par fusion
La qualité du métal fondu a un impact direct sur l'intégrité structurelle de la pièce moulée finale. Une mauvaise gestion de la fusion introduit des particules étrangères qui perturbent la matrice métallique.
- Les films d'oxyde naturel sur l'aluminium fondu peuvent se replier dans la pièce moulée lors de phases d'écoulement très turbulentes..
- La refusion de ferrailles non nettoyées ou les retours de gating introduisent des inclusions solides qui perturbent le flux de métal..
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Usure des outils et mauvaise gestion des processus
Même avec une conception de pièce solide, un équipement dégradé et des réglages de machine incorrects peuvent ruiner les cycles de production. Le maintien du contrôle sur l’état de la matrice et les paramètres du processus évite les défauts spontanés.
- Les surfaces de matrice érodées et les solins peuvent altérer les chemins d'écoulement optimaux du métal et obstruer les bouches d'aération vitales..
- Les points froids dans la matrice provoquent un gel prématuré, tandis que les zones trop chaudes retardent la solidification et augmentent le risque de retrait.
- Des réglages de vitesse ou de pression de tir incorrects ne parviennent pas à chasser l'air efficacement., conduisant à des arrêts à froid ou à des turbulences excessives.
Comment la porosité des gaz et celle du retrait diffèrent dans la pratique
La porosité du gaz provient de l'air emprisonné et laisse des vides lisses. La porosité de retrait résulte de la contraction du métal non alimenté et crée des cavités irrégulières. La lecture des deux types de preuves guide l’orientation corrective.
Caractéristiques visuelles et emplacements des défauts
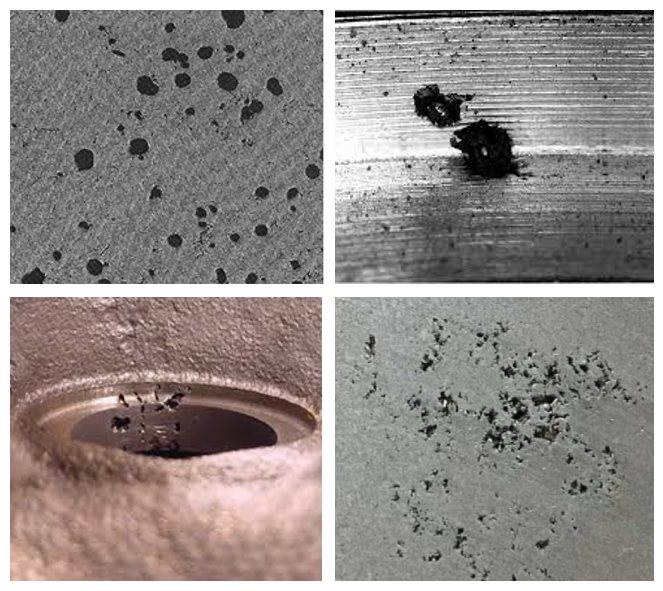
Les deux types présentent souvent des formes et des emplacements différents. Les vides de gaz ont tendance à apparaître sous forme de bulles arrondies avec des surfaces internes lisses, regroupés près de la peau, parois minces, ou régions de fin de remplissage. Les vides de retrait semblent irréguliers et dendritiques, avec des textures rugueuses, et ils se concentrent dans des sections lourdes qui refroidissent en dernier.
Ces modèles sont des tendances, pas une preuve. Les pièces réelles peuvent mélanger les deux types, et les inclusions d'oxyde ajoutent un troisième motif. Confirmer le diagnostic avec des coupes transversales et des enregistrements de processus avant de convenir d'actions correctives avec un fournisseur.
Variables de processus et indicateurs de diagnostic
Les défauts de gaz sont généralement liés à un remplissage turbulent, bouches d'aération bloquées, matériaux à charge humide, et pulvérisation excessive de matrice. L'examen de la courbe de tir et de l'état de la ventilation indique généralement le facteur contributif..
Les défauts de retrait sont généralement liés à une pression de maintien insuffisante, temps de maintien courts, et températures de matrice déséquilibrées. Sur les radiographies, les deux types apparaissent sous forme de zones plus sombres, et la forme de l'image à elle seule ne les sépare pas. Des fonderies expérimentées combinent l'image, l'emplacement du défaut, sectionnement, et le journal du processus avant de nommer la cause.
Impact sur les performances des pièces et les options de réparation
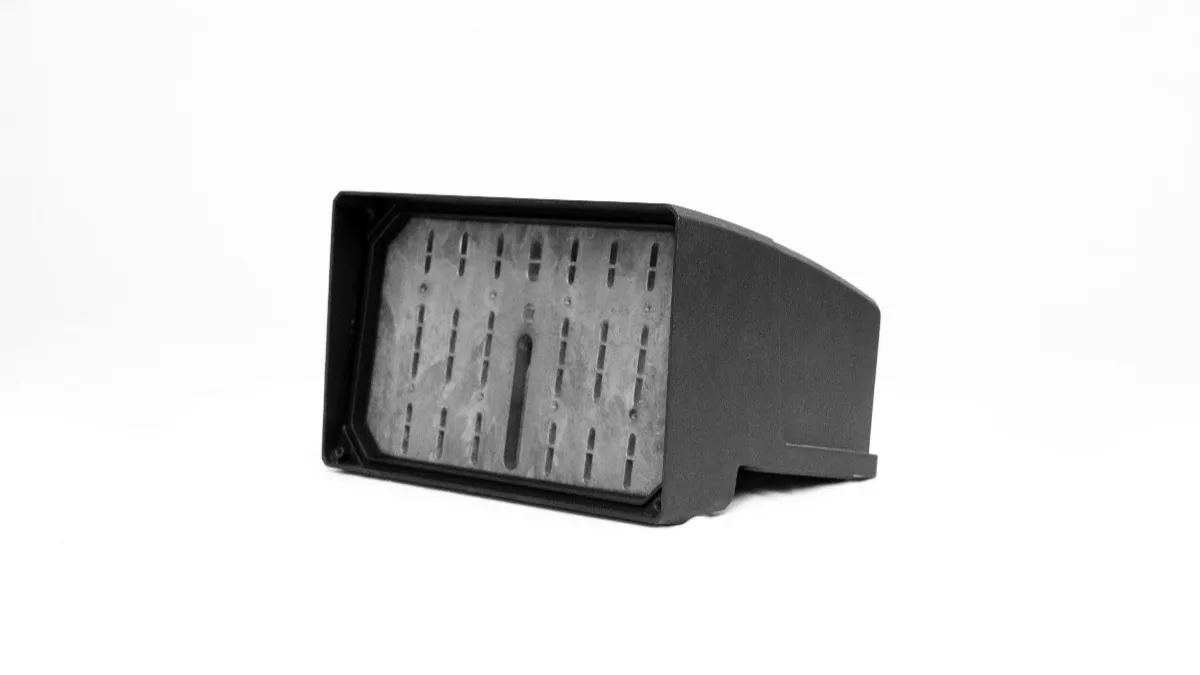
Le gaz piégé se dilate à l’intérieur des fours de polymérisation de revêtement en poudre, de sorte que des trous d'épingle et des cloques apparaissent sur les surfaces finies. L'usinage peut ouvrir les vides souterrains et les transformer en chemins de fuite au niveau des rainures et des alésages des joints.. La finition de surface ne cache pas la porosité, car les pièces revêtues et anodisées peuvent toujours révéler des vides souterrains sous forme de marques visibles.
L'imprégnation sous vide peut sceller l'intérieur, chemins de fuite interconnectés une fois la pièce approuvée, et les pièces moulées scellées sont à nouveau testées pour détecter les fuites. Ce n'est pas un traitement de surface, et il ne répare pas les fissures ou les grandes cavités de retrait. Les correctifs structurels proviennent toujours du gate, conception de refroidissement et d'alimentation.
Pourquoi l'épaisseur de paroi et la conception du débit augmentent les risques
Une épaisseur de paroi déséquilibrée et des chemins d'écoulement irréguliers agissent comme les principaux facteurs structurels de porosité.. Les coupes minces gèlent prématurément, emprisonner l'air, tandis que des masses épaisses créent des points chauds de retrait isolés.
L'impact d'une épaisseur de paroi excessive
Les boîtiers mélangent des ailettes de refroidissement fines avec des caractéristiques de montage plus épaisses, et chaque zone refroidit à sa propre vitesse. Il n’existe pas d’épaisseur de paroi unique où le comportement du processus change soudainement. Le risque augmente à mesure que la masse locale augmente et ralentit la solidification dans cette région..
Une zone épaisse qui gèle en dernier a besoin d'être alimentée en métal liquide longtemps après la fermeture des murs environnants.. Quand cette alimentation est bloquée, des vides de retrait se forment dans le noyau. Les acheteurs doivent s'attendre à des sections lourdes, les bossages et les jonctions de nervures doivent être signalés lors de la Examen du DFM de dessins de boîtiers d'éclairage moulés sous pression.
Comment les murs non uniformes créent des points chauds
Des sauts d’épaisseur soudains, comme une paroi fine alimentant directement un bossage plusieurs fois plus épais, créer des points chauds thermiques localisés. Les fines sections environnantes évacuent rapidement la chaleur et gèlent en premier.
Ce gel prématuré agit comme un barrage, couper l'alimentation en métal vers la zone épaisse adjacente et laisser des vides internes. Des patrons solides, murs arrière lourds, et les grappes de côtes denses nécessitent des transitions et un carottage progressifs, surtout là où un usinage ultérieur exposera la surface.
Défauts de conception du flux et piégeage d’air
La manière dont la machine pousse le métal dans la cavité est aussi importante que la géométrie.. Une porte mal placée peut projeter du métal à travers la cavité ouverte., replier l'air dans le front d'écoulement. Les longs passages à travers des zones épaisses et fines alternées créent un remplissage déséquilibré et des variations de pression..
Pour résoudre les arrêts froids, certaines équipes ajoutent de l'épaisseur locale au lieu de corriger la disposition des portes. Cela se retourne généralement contre vous, car la masse ajoutée devient une nouvelle zone chaude. Garder la section transversale stable le long du chemin d'écoulement principal maintient l'uniforme avant métallique et évacue l'air devant lui..
Comment la qualité de fusion et le contrôle de l’alliage affectent la porosité
Une mauvaise qualité de fusion et des alliages non conformes multiplient les bulles de gaz et les vides de retrait.. Maîtriser l’hydrogène, oxydes, et la balance en silicium est importante pour l'étanchéité, des logements structurellement solides.
Propreté de la fonte et contrôle de l'hydrogène
L'hydrogène se dissout facilement dans l'aluminium fondu et précipite à mesure que le métal se solidifie, laissant de fins pores de gaz. Les contrôles courants en fonderie incluent l'utilisation de lingots primaires secs, limiter les retours de déchets sales, et dégazage de la masse fondue avec un gaz inerte avant la coulée.
La filtration sert un objectif différent. Il piège les oxydes et inclusions en suspension, afin qu'ils ne puissent pas semer des défauts ou bloquer l'alimentation. Le dégazage et la filtration sont complémentaires, et les deux appartiennent à la documentation du processus qu'un acheteur examine. La discipline en matière de température limite la collecte supplémentaire d'hydrogène pendant le maintien.
Chimie des alliages et dynamique de solidification
La chimie de l'alliage décide de la façon dont le métal se nourrit et gèle. La teneur en silicium régit le comportement de fluidité et de retrait, les fonderies fixent donc des limites de travail qui équilibrent le remplissage à paroi mince et les propriétés mécaniques.
Confirmer la chimie de l'alliage par rapport à la norme de matériau spécifiée, y compris le silicium, fer et autres éléments contrôlés. Tout changement d’alliage ou traitement de fusion doit être validé pour le comportement de remplissage du boîtier, solidité de la coulée et propriétés requises.
Impact sur les performances des logements légers
Les défauts de qualité de fonte font surface plus tard sous forme de fuites, rejets cosmétiques, ou fatigue précoce. Faire le ménage, le métal dense maintient la pression sur les surfaces d'étanchéité usinées et maintient des rendements de finition élevés. L'expansion du gaz pendant le durcissement du revêtement en poudre se manifeste par des cloques et des trous d'épingle sur les faces visibles..
La solidité de la coulée et la protection des luminaires sont des points de contrôle distincts. Un boîtier peut réussir son propre test d'étanchéité alors que la lampe assemblée échoue toujours, parce que les joints, les interfaces et les fixations des lentilles déterminent également les performances d'étanchéité. Le code IP est le système d'indice de protection du boîtier défini par le CEI 60529 standard, et le luminaire fini doit être vérifié en tant qu'assemblage.
Les surfaces usinées et finies peuvent également révéler la porosité du sous-sol sous forme de marques grises ou de fosses à ciel ouvert.. C'est pourquoi les acheteurs de logements conviennent des limites esthétiques et d'étanchéité avant de choisir l'itinéraire de finition..
Quelles méthodes d'inspection détectent la porosité avant expédition
Une stratégie d'inspection à plusieurs niveaux associe un contrôle de base, tels que les contrôles visuels et de fuite, avec prélèvement radiographique. Les fréquences suivent le plan de contrôle convenu avec le client.
Aucune méthode ne trouve tous les vides, et la capacité de détection dépend de l'éclairage, grossissement, état de surface et limites d'acceptation inscrites dans le plan de contrôle. Le tableau ci-dessous résume les méthodes les plus pertinentes pour les programmes de logements légers moulés sous pression..
| Méthode | Ce que cela peut montrer | Utilisation typique des boîtiers |
|---|---|---|
| Visuel ou AOI | Pores de surface sur les faces externes et les sièges de joints | Dépistage de base avec conditions de visualisation convenues |
| Pénétrant | Vider les ouvertures qui atteignent la surface | Détection des discontinuités de rupture de surface après usinage; cela ne confirme pas un chemin de fuite à travers le mur |
| Test de chute de pression ou d'hélium | Chemins de fuite connectés à travers le mur | Contrôles d'étanchéité sur les pièces critiques pour l'étanchéité selon le plan |
| 2Radiographie D | Indications projetées de vides internes, soumis au chevauchement et à la résolution de l'image | Contrôles par échantillonnage guidés par des images de référence |
| 3Scanner D | Volume des pores, taille et distance par rapport aux entités | Études du premier article et dépannage |
Les radiographies de référence ASTM E505 peuvent prendre en charge l'évaluation des pièces moulées sous pression en aluminium et en magnésium dans leur champ d'application applicable.. Les acheteurs et les fournisseurs doivent convenir des régions d'inspection et des critères d'acceptation de la pièce..
Quand une pièce tombe en panne, exclure d’abord les fuites de luminaires et autres défauts d’étanchéité. Utiliser une imagerie ou une coupe ciblée si nécessaire pour étudier le moulage. Les équipements et les méthodes que nous utilisons en interne sont décrits sur notre page sur la capacité de détection des fuites.
Ce que les acheteurs doivent confirmer auprès des fournisseurs
Les allégations de processus méritent des preuves. Ce sont les points de contrôle qu'un acheteur peut vérifier lors des audits, essais et examen de la documentation avant de s'engager dans l'outillage.
Porte, Contrôles de ventilation et de remplissage
Demandez comment la matrice gère le remplissage. Conception de portail prévisible, évents et trop-pleins dans les zones en dernier remplissage, et les profils de tir contrôlés réduisent les jets et le piégeage de l'air. Les programmes à haute intégrité peuvent utiliser le remplissage assisté par vide, et nous expliquons où cela se situe dans notre guide de coulée sous vide.
Manipulation des matières fondues et documentation des alliages
Demandez les pratiques de dégazage et de filtration, et vérifier que les enregistrements séparent le contrôle de l'hydrogène dissous de l'élimination des inclusions. Demandez la nuance exacte de l'alliage et sa norme de matériau. L'A380 et l'ADC10 proviennent de systèmes standards différents, précisez donc la note réellement utilisée au lieu de supposer une équivalence.
Preuves de surveillance et d'inspection des processus
Demander quels paramètres de la machine sont enregistrés, comment les écarts déclenchent une réaction, et si l'usine conserve une configuration de référence vérifiée à des fins de comparaison. Confirmez ensuite quels dispositifs d’inspection sont physiquement sur place. L'accès aux rayons X est courant dans les usines de moulage sous pression, tandis que la capacité CT ou ultrasonique doit être vérifiée plutôt que supposée.
Certifications, Documents et options de post-casting
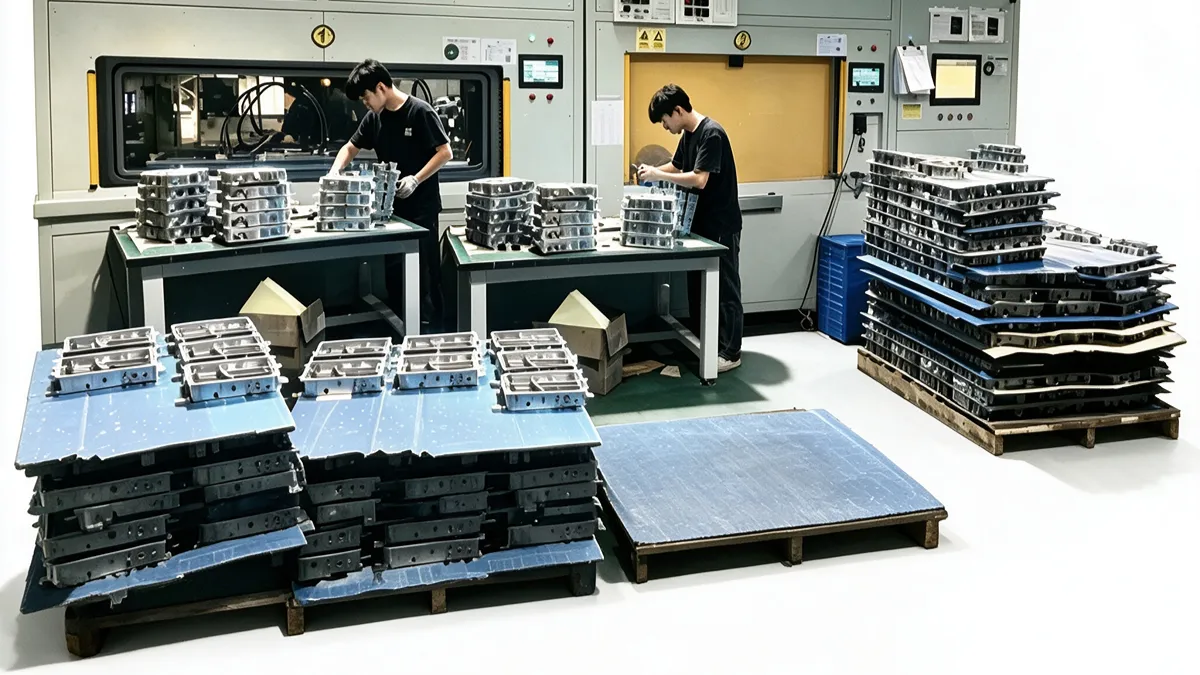
IATF 16949 convient aux programmes automobiles, et ce site répertorie PPAP, APQP, FMEA et documents similaires sur demande. Un périmètre de certification ne prouve pas un équipement spécifique, vérifiez donc les capacités lors d'un audit ou d'une exécution pilote.
Pour les pièces moulées présentant des fuites critiques, demander si l'imprégnation sous vide est disponible et comment les pièces scellées sont testées à nouveau. L'imprégnation ferme les chemins de fuite internes approuvés; il ne répare pas les fissures et ne remplace pas la vérification de l'étanchéité au niveau du luminaire.
Questions sur la porosité du boîtier de moulage sous pression
Quelles sont les causes de la porosité dans les boîtiers de luminaires moulés sous pression?
Trois mécanismes dominent. Le remplissage turbulent emprisonne l'air, l'hydrogène dissous précipite pendant la solidification, et les sections épaisses rétrécissent sans alimentation suffisante en liquide. Sale fondre, bouches d'aération bloquées, les matrices usées et les réglages instables les aggravent tous. Les boîtiers légers ajoutent des risques car les ailettes fines et les bossages lourds sont espacés de quelques millimètres..
La porosité peut-elle provoquer des fuites d'eau dans un luminaire extérieur?
Ça peut, lorsque les vides se connectent à travers le mur ou que l'usinage les ouvre au niveau d'un siège de joint. C'est pourquoi les zones critiques pour l'étanchéité sont testées contre les fuites.. Le boîtier réussissant son propre test ne remplace pas la vérification IP du luminaire assemblé avec sa lentille, joints et presse-étoupes.
Comment inspecter la porosité avant expédition?
Criblage de surface en paire, tels que des contrôles visuels ou un ressuage, avec des méthodes internes comme l'échantillonnage aux rayons X, et ajoutez des tests de fuite là où l'étanchéité est importante. Le plan de contrôle convenu fixe les fréquences et les limites d'acceptation du programme, basé sur le risque des pièces et les exigences du client.
Quand l'imprégnation sous vide aide-t-elle un boîtier?
L'imprégnation peut sceller l'intérieur, chemins de fuite interconnectés une fois que l’ingénierie a approuvé la pièce, et les pièces moulées scellées sont à nouveau testées pour détecter les fuites. Ce n'est pas un traitement de surface, et il ne peut pas réparer les fissures ni restaurer les grandes cavités de retrait. Le Godfrey & Article sur l'aile explique quels chemins de fuite sont scellés.
Pensées finales
La porosité des boîtiers d'éclairage moulés sous pression devient gérable lorsque ses causes sont comprises tôt. Les acheteurs tirent le meilleur parti de trois habitudes. Examiner les sections lourdes et la conception des flux pendant le DFM, et convenir par écrit du plan de contrôle et des limites d'acceptation. Vérifiez ensuite les affirmations du processus fournisseur avec des preuves d'audit ou des données pilotes..
Avant de vous engager dans l'outillage, partagez vos dessins de logement, exigences d'étanchéité, préférence d'alliage et plans de finition grâce à notre page de contact. Le rapport d'analyse DFM gratuit note les zones à risque telles que les sections lourdes et les chemins d'écoulement., et les devis reviennent sous deux jours. Vous pouvez également consulter notre gamme complète de services sur le page d'accueil.