Пористость в литых корпусах светильников может создавать пути утечки., ослабить местные особенности и вызвать дефекты поверхности, которые становятся видимыми после механической обработки или чистовой обработки.. Раннее выявление основной причины помогает покупателям снизить риск попадания воды., доработка и возврат полей.
В этой статье объясняется, почему в корпусах образуются пустоты., чем отличаются газовая и усадочная пористость, и какие конструкции и средства контроля плавления имеют значение. В нем также рассматриваются методы проверки и перечисляются контрольные точки, которые покупатель должен проверить у поставщика перед установкой оснастки.. Это относится к светодиодной улице., Корпуса прожекторов и трековых фонарей, показанные на нашем каталог запчастей для освещения.
Почему возникает пористость в литых легких корпусах
Пористость литых под давлением корпусов светильников возникает из-за захваченного газа., усадка при затвердевании, и загрязнение расплавом. Понимание этих коренных причин помогает покупателям и инженерам выбрать правильные средства контроля..
| Категория дефекта | Первичный триггер | Типичный вид в разделах |
|---|---|---|
| Газовая пористость | Высокоскоростной турбулентный поток и заблокированные вентиляционные отверстия | Гладкий, округлые внутренние пустоты |
| Усадочная пористость | Неравномерное охлаждение при переменной толщине стенок | Нерегулярный, губчатые полости в толстых срезах |
Захват газа при заливке металла
Литье под высоким давлением проталкивает расплавленный металл в полости с экстремальной скоростью.. Когда этот поток становится хаотичным, он захватывает окружающий воздух до того, как воздух сможет выйти из формы.
- Высокоскоростной поток расплавленного металла может перевернуться или перевернуться., захват воздуха в глухих углах или за глубокими ребрами радиатора.
- Недостаточная вентиляция или заблокированные вакуумные каналы препятствуют выходу воздуха., оставляя пузырьки остаточного газа внутри корпуса.
- Чрезмерная смазка штампа или влага на поверхности штампа превращаются в пар при контакте с металлом., образование газовых каверн.
Усадка при затвердевании при переменной толщине стенок
Когда жидкий металл остывает, оно естественным образом сжимается. В легких корпусах тонкие ребра часто сочетаются с тяжелыми точками крепления., создание теплового дисбаланса на этом этапе охлаждения.
- Алюминиевые и магниевые сплавы подвергаются естественному сокращению объема по мере охлаждения и затвердевания..
- Толстые секции, например, монтажные бобышки и шарнирные проушины, дольше сохраняют тепло и замерзают последними, создание локальных горячих точек усадки.
- Неравномерное охлаждение между тонкими ребрами и тяжелыми участками конструкции препятствует подаче жидкого металла., в результате образуются центральные усадочные пустоты.
Оксидные включения и загрязнения расплава
Качество расплавленного металла напрямую влияет на структурную целостность конечной отливки.. Плохое управление расплавом приводит к появлению посторонних частиц, которые разрушают металлическую матрицу..
- Пленки естественного оксида на расплаве алюминия могут сворачиваться в отливку во время сильно турбулентных фаз течения..
- Переплавка неочищенного лома или литниковых возвратов приводит к появлению твердых включений, которые нарушают течение металла..
- Inclusion-related defects can compromise sealing if they intersect a machined sealing surface or form part of a connected leak path.
Износ оснастки и неправильное управление процессом
Даже при добротной конструкции детали, изношенное оборудование и неправильные настройки станков могут привести к срыву производства. Поддержание контроля над состоянием штампа и параметрами процесса предотвращает спонтанные дефекты..
- Эродированные поверхности штампов и гидроизоляция могут изменить оптимальные пути потока металла и заблокировать жизненно важные вентиляционные отверстия..
- Холодные пятна в матрице вызывают преждевременное замерзание, в то время как чрезмерно горячие зоны замедляют затвердевание и увеличивают риск усадки.
- Неправильные настройки скорости выстрела или давления не позволяют эффективно вытеснять воздух., приводит к холодным остановкам или чрезмерной турбулентности.
Чем газовая и усадочная пористость отличаются на практике
Газовая пористость возникает из-за захваченного воздуха и оставляет гладкие пустоты.. Усадочная пористость возникает в результате сжатия металла без подачи и создает полости неправильной формы.. Чтение обоих типов доказательств помогает определить корректирующий фокус..
Визуальные характеристики и расположение дефектов
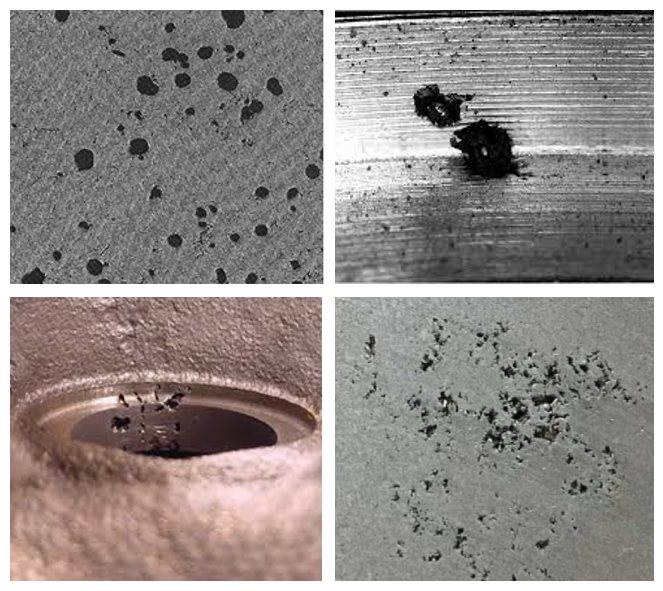
Эти два типа часто имеют разные формы и расположение.. Газовые пустоты имеют тенденцию выглядеть как округлые пузырьки с гладкой внутренней поверхностью., сгруппированы возле кожи, тонкие стены, или области конца заполнения. Усадочные пустоты выглядят неравномерными и дендритными., с грубыми текстурами, и они концентрируются в тяжелых участках, которые остывают последними.
Эти закономерности представляют собой тенденции, не доказательство. Реальные детали могут сочетать оба типа, а включения оксидов добавляют третий рисунок. Подтвердите диагноз с помощью поперечных срезов и записей процесса, прежде чем согласовывать корректирующие действия с поставщиком..
Переменные процесса и диагностические индикаторы
Дефекты газа обычно связаны с турбулентным заполнением., заблокированные вентиляционные отверстия, влажные шихтовые материалы, и чрезмерное распыление штампа. Анализ кривой выстрела и состояния вентиляционного отверстия обычно указывает на способствующий фактор..
Дефекты усадки обычно связаны с недостаточным давлением удержания., короткое время выдержки, и несбалансированные температуры кристалла. На рентгенограммах, оба типа выглядят как более темные области, и сама по себе форма изображения не разделяет их. Опытные литейщики объединяют образ, место дефекта, секционирование, и журнал процесса, прежде чем называть причину.
Влияние на производительность детали и варианты ремонта
Захваченный газ расширяется внутри печей отверждения порошкового покрытия, поэтому на готовых поверхностях появляются отверстия и волдыри. Механическая обработка может открыть подповерхностные пустоты и превратить их в пути утечки в канавках и отверстиях для прокладок.. Обработка поверхности не скрывает пористость, поскольку на деталях с покрытием и анодировании подповерхностные пустоты могут оставаться видимыми..
Вакуумная пропитка позволяет герметизировать внутренние, взаимосвязанные пути утечек после того, как деталь одобрена для этого, и герметичные отливки повторно проверяются на герметичность.. Это не обработка поверхности, и не устраняет трещины или большие усадочные полости. Структурные исправления по-прежнему связаны с воротами, конструкция охлаждения и подачи.
Почему толщина стенок и конструкция потока увеличивают риск
Несбалансированная толщина стенок и неравномерные пути потока действуют как основные структурные факторы пористости.. Тонкие срезы замерзают преждевременно, захват воздуха, в то время как толстые массы создают изолированные горячие точки усадки.
Влияние чрезмерной толщины стенок
Корпуса сочетают в себе тонкие охлаждающие ребра и более толстые элементы крепления., и каждая зона остывает со своей скоростью. Не существует единой толщины стенки, при которой поведение процесса внезапно меняется.. Риск возрастает по мере увеличения местной массы и замедления затвердевания в этом регионе..
Толстая зона, которая замерзает последней, требует подачи жидкого металла еще долго после того, как окружающие стенки сомкнутся.. Когда это кормление заблокировано, в сердцевине образуются усадочные пустоты. Покупателям следует ожидать тяжелых секций, выступы и соединения ребер должны быть отмечены во время Обзор ДФМ чертежей литых корпусов светильников.
Как неоднородные стены создают горячие точки
Резкие скачки толщины, например, тонкая стенка, входящая непосредственно в бобышку, в несколько раз толще, создавать локализованные тепловые точки. Окружающие тонкие участки быстро выделяют тепло и первыми замерзают..
Это преждевременное замерзание действует как плотина, отсекание подачи металла на прилегающий толстый участок и оставление внутренних пустот. Солидные боссы, тяжелые задние стенки, и плотные группы ребер нуждаются в постепенных переходах и удалении сердцевины., особенно там, где последующая обработка обнажит поверхность.
Недостатки конструкции потока и захват воздуха
То, как машина заталкивает металл в полость, имеет такое же значение, как и геометрия.. Плохо расположенный затвор может привести к попаданию струи металла в открытую полость., нагнетание воздуха во фронт потока. Длинные проходы через чередующиеся толстые и тонкие зоны создают несбалансированное наполнение и перепады давления..
Решение проблемы холодного закрытия, некоторые команды добавляют локальную толщину вместо исправления расположения ворот. Обычно это имеет неприятные последствия, потому что добавленная масса становится новой горячей зоной. Поддержание устойчивости поперечного сечения вдоль основного пути потока сохраняет однородность металлической передней части и обеспечивает выпуск воздуха перед ней..
Как качество расплава и контроль сплава влияют на пористость
Плохое качество расплава и некондиционные сплавы приводят к увеличению количества пузырьков газа и усадочных пустот.. Контроль водорода, оксиды, и кремниевый баланс имеет значение для герметичности, конструктивно прочные корпуса.
Чистота расплава и контроль водорода
Водород легко растворяется в расплавленном алюминии и выпадает в осадок по мере затвердевания металла., оставляя мелкие газовые поры. Общие меры контроля в литейном производстве включают использование сухих первичных слитков., ограничение возврата грязного лома, и дегазация расплава инертным газом перед разливкой.
Фильтрация служит другой цели. Удерживает взвешенные оксиды и включения., поэтому они не могут высеять дефекты или блокировать питание. Дегазация и фильтрация дополняют друг друга, и оба включены в технологическую документацию, которую проверяет покупатель.. Температурная дисциплина ограничивает дальнейшее поглощение водорода во время выдержки..
Химия сплавов и динамика затвердевания
Химический состав сплава определяет, как металл подается и замерзает.. Содержание кремния определяет текучесть и поведение усадки., поэтому литейные предприятия устанавливают рабочие ограничения, которые уравновешивают тонкостенное наполнение и механические свойства..
Подтвердите химический состав сплава на соответствие указанному стандарту материала., включая кремний, железо и другие контролируемые элементы. Любая замена сплава или обработка расплавом должны быть проверены на предмет характеристик заполнения корпуса., прочность отливки и требуемые свойства.
Влияние на характеристики легкого жилья
Нарушение качества расплава проявляется позже в виде утечек., косметический брак, или ранняя усталость. Чистый, Плотный металл удерживает давление на обработанных уплотняющих поверхностях и обеспечивает высокую производительность отделки.. Расширение газа во время отверждения порошкового покрытия проявляется в виде вздутий и точечных отверстий на видимых поверхностях..
Прочность литья и защита светильника — отдельные контрольные точки.. Корпус может пройти собственное испытание на герметичность, в то время как собранная лампа все равно выйдет из строя., потому что прокладки, интерфейсы и крепления линз также обеспечивают герметичность. Код IP — это система степени защиты корпуса, определенная МЭК 60529 стандартный, и готовый светильник необходимо проверить как сборку.
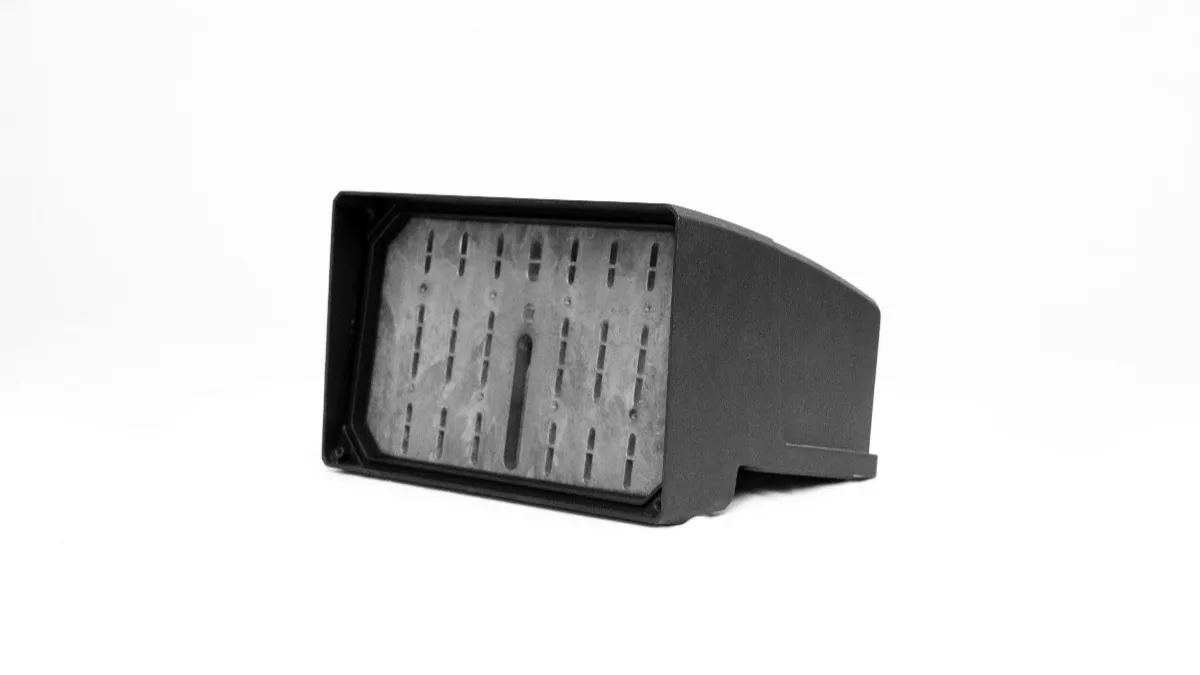
На обработанных и обработанных поверхностях также может проявляться подповерхностная пористость в виде серых пятен или открытых ямок.. Вот почему покупатели жилья согласовывают косметические ограничения и ограничения по герметичности, прежде чем выбирать маршрут отделки..
Какие методы контроля обнаруживают пористость перед отправкой
Стратегия многоуровневой проверки сочетает базовый скрининг, такие как визуальная проверка и проверка утечек, с рентгенографическим отбором проб. Частоты соответствуют плану управления, согласованному с заказчиком..
Ни один метод не находит каждую пустоту, и способность обнаружения зависит от освещения, увеличение, состояние поверхности и пределы приемки, записанные в плане контроля. В таблице ниже приведены методы, наиболее подходящие для программ литого легкого жилья..
| Метод | Что он может показать | Типичное использование корпусов |
|---|---|---|
| Визуальный или AOI | Поверхностные поры на наружных поверхностях и гнездах прокладок | Базовый просмотр с согласованными условиями просмотра |
| Краситель-пенетрант | Пустоты, выходящие на поверхность | Обнаружение разрывов поверхности после механической обработки; это не подтверждает путь утечки через стену |
| Спад давления или испытание гелием | Связанные пути утечки через стену | Проверка герметичности критически важных для герметизации деталей согласно плану |
| 2D рентген | Прогнозируемые признаки внутренних пустот, с учетом перекрытия и разрешения изображения | Выборочные проверки на основе эталонных изображений |
| 3D КТ | Объем пор, размер и расстояние до объектов | Исследования первой статьи и устранение неполадок |
Эталонные рентгенограммы ASTM E505 могут помочь в оценке отливок алюминия и магния в рамках применимой области применения.. Покупатели и поставщики должны согласовать регионы проверки и критерии приемки детали..
Когда деталь выходит из строя, в первую очередь исключите утечку арматуры и другие дефекты уплотнения. Используйте целенаправленную визуализацию или секционирование там, где это необходимо для исследования отливки.. Оборудование и методы, которые мы используем, описаны на нашем сайте. Страница возможностей обнаружения утечек.
Что покупатели должны подтверждать у поставщиков
Заявления о процессе заслуживают доказательств. Это контрольные точки, которые покупатель может проверить во время аудита., пробные запуски и проверка документации перед переходом к инструментам.
ворота, Контроль вентиляции и наполнения
Спросите, как штамп справляется с заполнением. Предсказуемый дизайн ворот, вентиляционные отверстия и переливы в зонах последнего заполнения, и контролируемые профили выстрелов уменьшают выбросы струи и захват воздуха. В программах с высокой степенью интеграции может использоваться вакуумное наполнение., и мы объясним, где это вписывается в нашу направляющая для вакуумного литья под давлением.
Обращение с расплавом и документация по сплавам
Спросите о практике дегазации и фильтрации., и убедитесь, что записи отделяют контроль растворенного водорода от удаления включений.. Запросите точную марку сплава и стандарт его материала.. A380 и ADC10 взяты из разных стандартных систем., поэтому укажите фактически используемую оценку вместо предположения об эквивалентности.
Мониторинг процессов и данные проверок
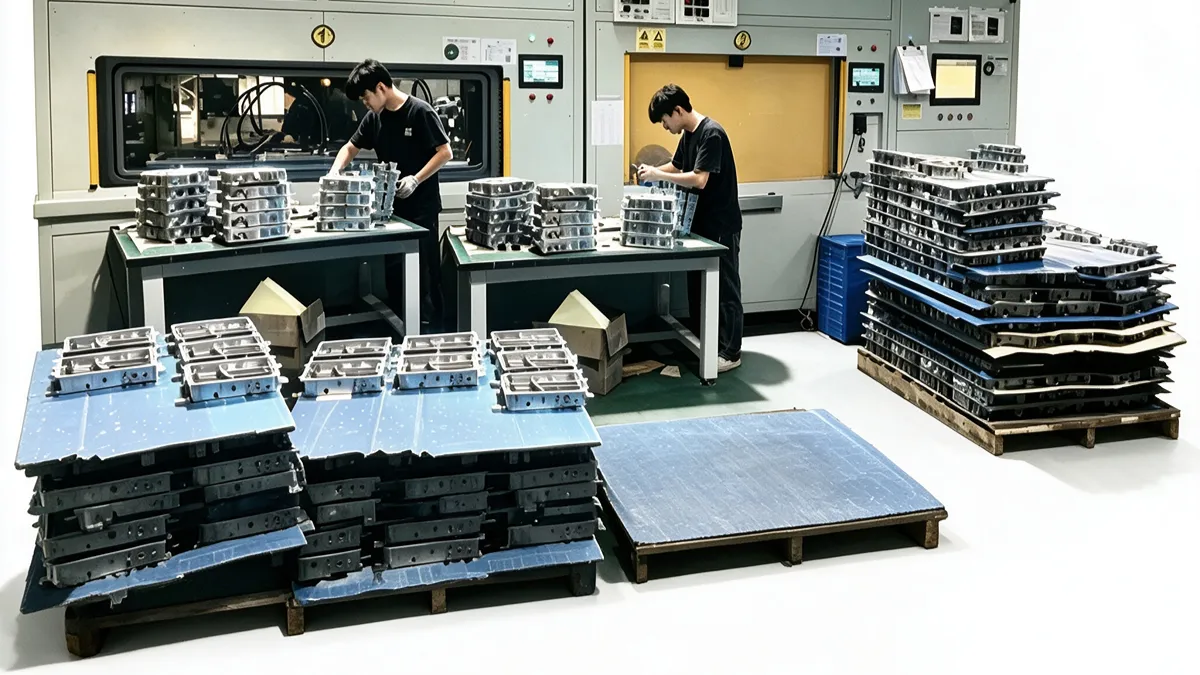
Спросите, какие параметры машины регистрируются, как отклонения вызывают реакцию, и есть ли на заводе проверенная эталонная установка для сравнения. Затем подтвердите, какие устройства контроля физически находятся на объекте.. Рентгеновский доступ широко распространен на предприятиях литья под давлением., в то время как возможности КТ или ультразвука следует проверять, а не предполагать.
Сертификаты, Документы и варианты пост-кастинга
МАТФ 16949 подходит для автомобильных программ, и на этом сайте указан PPAP, APQP, FMEA и аналогичные документы по запросу.. Область сертификации не подтверждает конкретное оборудование, поэтому проверяйте возможности во время аудита или пилотного запуска.
Для отливок с критическими требованиями к утечке, поинтересуйтесь, доступна ли вакуумная пропитка и как проходят повторные испытания запечатанных деталей. Пропитка закрывает разрешенные внутренние пути утечек.; не устраняет трещины и не заменяет проверку герметичности светильника.
Вопросы о пористости корпуса, отлитого под давлением
Что вызывает пористость в литых корпусах светильников?
Доминируют три механизма. Турбулентное наполнение задерживает воздух, растворенный водород выпадает в осадок во время затвердевания, и толстые секции сжимаются без достаточного количества жидкой подачи. Грязный расплав, заблокированные вентиляционные отверстия, изношенные штампы и нестабильные настройки делают все хуже. Легкий корпус увеличивает риск, поскольку тонкие ребра и тяжелые втулки расположены на расстоянии нескольких миллиметров друг от друга..
Может ли пористость стать причиной протечки воды в уличном светильнике?
Он может, когда пустоты соединяются через стену или механическая обработка открывает их на месте прокладки. Поэтому критические для герметизации зоны подвергаются испытаниям на герметичность.. Корпус, проходящий собственное испытание, не заменяет проверку IP собранного светильника с его линзой., прокладки и кабельные вводы.
Как следует проверять пористость перед отправкой?
Парный поверхностный скрининг, например, визуальный контроль или цветной пенетрант, с помощью внутренних методов, таких как рентгеновский отбор проб, и добавьте проверку на герметичность там, где важна герметизация. Согласованный план контроля устанавливает периодичность и пределы приемлемости программы., на основе частичного риска и требований заказчика.
Когда вакуумная пропитка помогает корпусу?
Пропитка позволяет герметизировать внутренние, взаимосвязанные пути утечки после утверждения детали инженерами, и герметичные отливки повторно проверяются на герметичность.. Это не обработка поверхности, и он не может исправить трещины или восстановить большие усадочные полости. The Годфри & Крылатая статья объясняет, какие пути утечки герметизируют.
Заключительные мысли
Пористость в корпусах светильников, отлитых под давлением, становится управляемой, если выявить ее причины на ранней стадии.. Покупатели получают максимальную выгоду от трех привычек. Просмотрите тяжелые секции и расчет потока во время DFM., и согласовать план контроля и пределы приемки в письменной форме. Затем проверьте утверждения поставщика о процессах с помощью аудиторских доказательств или пилотных данных..
Прежде чем приступить к работе с инструментами, поделитесь своими чертежами жилья, требования к уплотнению, предпочтения сплава и планы отделки через нашу страница контактов. В бесплатном отчете об анализе DFM отмечаются области риска, такие как тяжелые секции и пути потока., и котировки возвращаются в течение двух дней. Вы также можете ознакомиться со всем спектром наших услуг на сайте домашняя страница.