
Литье под давлением обеспечивает почти чистую геометрию алюминиевой детали.; Обработка на станке с ЧПУ обеспечивает размеры, которые не может удержать матрица. Наш гид по литье против механической обработки сравнивает два процесса и гибридный маршрут, и наш услуги после механической обработки страница показывает, как цех выполняет работу. Эта статья - половина покупателя: что писать в чертежах и требованиях к приемке, чтобы была указана механическая обработка после литья, сделано и проверено так, как вы это имеете в виду. Какие функции будут вырезаны, как планируются базовые грани и припуски, и как механические характеристики проверяются перед отправкой.
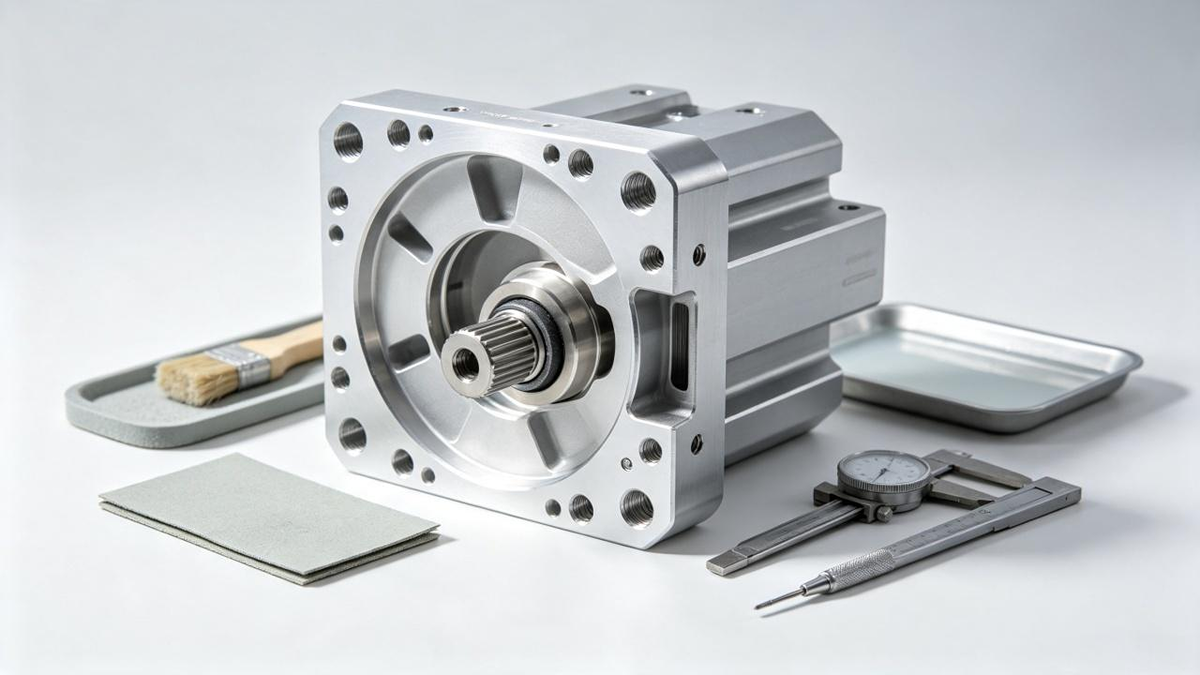
Какие детали обрабатываются после литья
Литье под давлением создает общую форму; Обработка на станке с ЧПУ завершает детали, требования к размерам или поверхности которых превышают согласованные возможности отливки.. Общие примеры включают в себя:
- Отверстия для подшипников и дюбелей: обработаны с учетом требований по посадке и соосности.
- Уплотняющие поверхности и канавки для уплотнительных колец: обработка до заданной геометрии и шероховатости поверхности.
- Резьбовые отверстия: просверлено и нарезано резьбу там, где этого требует выбранный маршрут резьбы.
- Монтажные площадки и лицевые поверхности: обработан при плоскостности, Требования к положению или сборке не могут быть выполнены в отлитом состоянии.
Детали, соответствующие требованиям чертежей в отлитом состоянии, могут оставаться необработанными.. Bian Diecast указывает допуски до ±0,1 мм для литья и ±0,02 мм для обработки на станке с ЧПУ., но пригодность должна быть подтверждена для каждой характеристики в предложении.
Четкая идентификация обработанных поверхностей, допуски, шероховатость поверхности и минимальная остаточная толщина стенки на чертеже. Также укажите косметические поверхности, разрешенные отметки на инструменте и требования к удалению заусенцев, чтобы предложение соответствовало требуемому состоянию готовой продукции.
Опорные поверхности и крепление начинаются со штампа
Точность обработки начинается еще до первого разреза.. Отливка должна каждый раз садиться в приспособление одинаково.. Это означает, что чертежу необходимы однозначные опорные точки.: литые площадки или площадки, достаточно плоский и достаточно большой, чтобы зажимы могли повторять захват. Деталь, которая в каждой установке сидит по-разному, не будет выдерживать допуск, независимо от того, насколько способна машина..
Практическим следствием является то, что решения по исходным данным зависят от конструкции штампа., не по графику обработки. Когда исходная схема согласована при проектировании на технологичность (ДФМ) обзор, пресс-форма создает установочные поверхности, необходимые для последующего процесса. Когда остается до окончания проб Т1, команды часто обнаруживают, что единственные плоские поверхности являются косметическими, и исправление - это обходной путь приспособления, который требует жесткости. Наш изготовление инструментов и штампов Руководство объясняет, как ранние решения по пресс-формам применяются в производстве.
Такого же внимания заслуживает зажим. Тонкостенные отливки могут прогибаться под действием силы зажима., так что поддержите позиции, нагрузки зажима и последовательность разрезов необходимо просмотреть на плане приспособления. Черновая и чистовая обработка за отдельные проходы., с силой зажима, приходящейся на твердый материал, предотвращает появление пружинного возврата в канале, который вам важен. Поставщик, который управляет и штампом, и обрабатывающими центрами, видит этот компромисс, хотя его все еще можно спроектировать с учетом.
Планирование припусков на обработку для отлитых поверхностей
Обработанным элементам требуется припуск для резки, и честный ответ о количестве заключается в том, что универсального числа не существует.. Правильный припуск зависит от того, какие грани будут обрабатываться., как деталь деформируется после выброса, стратегия зажима и допуск, который должен выдерживать элемент. Подтвердите это у поставщика по предложению., потому что ответ - план приспособлений, не практическое правило.
Оба направления ошибки стоят денег. Слишком большой запас приводит к увеличению времени цикла, износ инструмента и нагрев при резке, все это приводит к завышению поштучной цены на механическую обработку после литья. Слишком мало материала не позволяет резаку закончить звук., поверхность не допуска на элементе. Как ведет себя пористость, когда порез разрывает кожу, является проблемой следующего раздела.. В таблице ниже указано, что должен быть согласован в плане обработки перед резкой формы..
| Плановый элемент | Определить на чертеже | Почему это важно |
|---|---|---|
| Базовые грани | Определите исходные данные чертежа и согласуйте подходящие установочные поверхности для обработки.. | Повторяемое позиционирование обеспечивает постоянный контроль размеров.. |
| Список обработанных функций | Определите отверстия, грани и канавки, требующие механической обработки. | Определяет объем обработки, время цикла и требования к проверке. |
| Припуск на лицо | Укажите обрабатываемый припуск, согласованный с инженерно-техническим отделом поставщика.. | Позволяет варьировать кастинг, искажение, Крепление и окончательные допуски. |
| Маршрут потока | Укажите требования к резьбе и согласуйте нарезание резьбы, вставки или другой подходящий производственный маршрут. | Выбор маршрута влияет на инструменты, вторичные операции и осмотр. |
| Требования к уплотнению и утечкам | Определить особенности уплотнения и указать методы испытаний., условия и пределы приемки. | Механическая обработка может обнажить внутреннюю пористость, которая влияет на герметичность.. |
| Объем проверки | Укажите критические размеры, чертежные данные и методы контроля; согласовать требования к выборке образцов и отчетности. | Подтверждает приемку по чертежу и определяет, как ссылки на настройки обработки соотносятся с контрольными данными.. |
Одна линия на рисунке заслуживает особого внимания.: шаг между отлитой стенкой и обработанной поверхностью. Где крышка плотно прилегает к обработанной поверхности, плоскостность узла зависит как от высоты отлитой стенки, так и от глубины реза. Покупатели, которые терпят только обработанную поверхность, часто все равно получают негерметичную крышку.. Укажите отношения, не только число.
Пористость и уплотнительные поверхности после механической обработки
Вот последствия, которые покупатели чаще всего упускают из виду. При литье под давлением образуется плотная оболочка на поверхности формы., а под ним находится газ или усадочная пористость. Механическая обработка прорезает эту кожу, таким образом, отверстие или уплотняющая поверхность, которая выглядела прочной в отливке, может появиться, показывая внутреннюю часть. Вот почему требования к утечкам должны оцениваться вместе с планом обработки., не после этого.
Для герметичных деталей, подскажите особенности уплотнения, испытание на герметичность и его приемочный предел на чертеже, и спросите поставщика, как будет решаться проблема с пористостью. Пропитка может подходить для разрешенной утечки через микропоры., но он не исправляет размерные ошибки и не делает конструктивно неприемлемые отливки приемлемыми.. Рекомендации Dynacast по обработке поверхности описывают уплотнение пор для создания водонепроницаемых компонентов. (Dynacast: выбор подходящей отделки поверхности для литья под давлением). Относитесь к этой статье как к общей истории процесса., не является доказательством того, что какая-либо конкретная конструкция детали автоматически герметична или сертифицирована..
При проектировании необходимо сохранить достаточный местный припуск на механическую обработку и структурную поддержку за уплотнительными отверстиями.. Избегайте изолированных толстых участков вокруг них., не позволяйте критичному лицу заглянуть в карман с сердцевиной, и скажите какие отверстия имеют значение для герметизации. Эти записи позволяют инженеру по штампу прокладывать ворота, а инженеру по креплению выбирать упоры для решения той же проблемы.. Когда вы указываете тест, назовите метод и предел, который вы фактически примете, например, скорость затухания на герметичном канале ствола. Непроверенное требование к утечкам – это надежда, не спецификация.
Проверка обработанных деталей на литых деталях
Согласовать методы проверки, отбор проб и необходимые записи перед производством. Сверьте обработанные элементы с базами чертежа., и включить соответствующие литые размеры и требования к внешнему виду в план проверки..
| Объект проверки | Что подтвердить |
|---|---|
| Размеры и базы данных | Измерьте исходные данные чертежа, используя подходящее оборудование.. Если при обработке используются разные установочные поверхности, документально подтвердить их связь с данными проверки. |
| Темы | Укажите размер резьбы, класс допуска и применимые проверки калибра. Сам по себе диаметр отверстия не может подтвердить приемку резьбы.. |
| Подшипники и отверстия для прессовой посадки | Определить диаметр, шероховатость поверхности и соответствующие допуски формы, например, округлость. |
| Особенности уплотнения | Согласовать метод проверки на утечку, условия испытаний и предел приемки, где это необходимо. |
| Выборка и записи | Установите частоту проверок, размер выборки и требования к отчетности в соответствии с риском и согласованным планом контроля. |
Подтвердите пакет документации по предложению: отчет о первой статье, сертификация материалов и соответствующие записи об утечках или функциональных испытаниях. Также согласуйте отслеживание партии, сохранение записей и повторная проверка после изменений в конструкции или процессе.
Объединение литья и обработки в одном рабочем процессе
Разделение литья и механической обработки между поставщиками вполне осуществимо., но он добавляет интерфейсы. Есть грузовой участок, вторая входная проверка, и пробел, в котором брак при обработке должен быть отслежен по отдельным записям литейщика.. Здесь помогает интегрированное производство, поскольку расследование проблем и ответственность остаются в одной команде.. Когда опорная точка смещается или в отверстии обнаруживается пористость, люди, которые вырезали форму, заливал металл и запускал арматуру - это один и тот же разговор.
Обработка также меняет способ перемещения партий и время их отгрузки.. Отлитая партия, ожидающая в очереди отдельного поставщика на время фиксации, задерживает каждую следующую дату., и график детали скрывает пробел. Просить, перед вручением оснастки, как обрабатываемые партии выпускаются после проверки отливки, и что происходит, когда ствол отторгается. Обработка после литья должна осуществляться в одном графике, а не два конкурирующих друг с другом.
Bian Diecast сохраняет литье под давлением, обработка с ЧПУ и завершение среди своих собственных возможностей, с котировками, указанными на главной странице в 2 дней и отчеты DFM в 3 дни. Прежде чем цитата выйдет, поместите список обработанных функций, исходные данные и тесты на утечки в чертежные заметки, под которыми может подписаться вся цепочка поставок.
Вопросы, которые покупатели задают об обработке после литья
Какой припуск на обработку следует оставлять на литых поверхностях??
Не существует безопасного универсального номера. Припуск зависит от того, какие грани будут обрабатываться., как деталь деформируется после выброса, стратегия зажима и допуск, который необходимо соблюдать. Отметьте обработанные поверхности на чертеже и подтвердите наличие запасов у инженеров-поставщиков на этапе предложения..
Может ли механическая обработка обнажить пористость при литье под давлением??
Он может, потому что порез прорывает плотную оболочку внутрь, где находится газ и усадочная пористость.. Для деталей с уплотняемыми поверхностями или требованиями к утечкам следует запланировать испытания и любую обработку на пористость., например, пропитка, вместе с объемом обработки на обзоре DFM.
Все ли алюминиевые детали, отлитые под давлением, требуют обработки на станке с ЧПУ??
Нет. Скобки, крышки и декоративные корпуса часто полностью отлиты., с отделкой, пескоструйная очистка и нанесение покрытия как единственные последующие этапы. Детали с уплотнительными поверхностями, подшипниковые отверстия, прецизионная резьба или прессовая посадка могут потребовать механической обработки этих элементов для соответствия указанным допускам и требованиям к поверхности.. Цель состоит в том, чтобы обрабатывать только там, где за это платит функциональность..
Рискованно ли разделять литье под давлением и обработку между поставщиками??
Это осуществимо, но это добавляет грузовой этап, вторая входная проверка и интерфейс, где обсуждается ответственность. Если вы разделите работу, закрепить установочные точки, Требования к допускам и утечкам в примечаниях к чертежам оба поставщика подтверждают в письменной форме до начала оснастки.
Заключительные мысли
Штамповка решает, как будет выглядеть деталь; план обработки решает, что он делает. Подшипниковые отверстия, уплотнительные поверхности, дата, припуски и проверки дешевле рассчитываются на бумаге во время DFM, чем во время стали и последующего цикла.. Планирование обработки после литья за один разговор с поставщиком. Какие функции будут вырезаны, как находится деталь, что должны пройти герметизируемые поверхности, и что докажут отчеты. Эти четыре ответа перемещаются через цитату., оснастка и производство вместе.
Если вы готовите деталь, в которой геометрия литья сочетается с функциями механической обработки., начать с Бянь Литье под давлением страницы возможностей. Или отправьте рисунок через наш страница контактов с отмеченными выше элементами плана обработки. Попросите поставщика подтвердить в предложении, какие детали оцениваются как литые, а какие как обработанные..










