
La pressofusione offre la geometria quasi netta di una parte in alluminio; La lavorazione CNC fornisce le dimensioni che lo stampo non può contenere. La nostra guida a fusione rispetto alla lavorazione confronta i due processi e il percorso ibrido, e il nostro servizi di post-lavorazione La pagina mostra come l'officina esegue il lavoro. Questo articolo è la metà dell'acquirente: cosa scrivere nei disegni e requisiti di accettazione per quotare la lavorazione post-fusione, fatto e ispezionato nel modo in cui lo intendi tu. Quali funzionalità vengono tagliate, come vengono pianificate le facce e la tolleranza dei riferimenti, e come le caratteristiche lavorate risultano prima della spedizione.
Quali caratteristiche vengono lavorate dopo la fusione
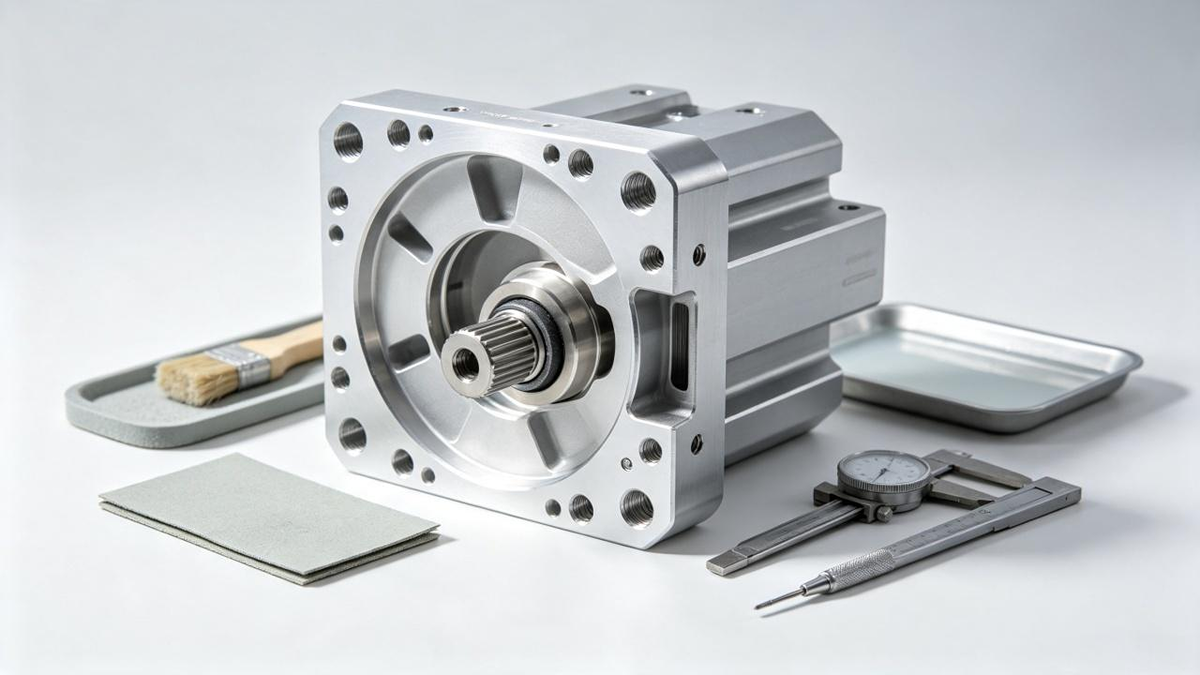
La pressofusione crea la forma complessiva; La lavorazione CNC rifinisce elementi i cui requisiti dimensionali o superficiali superano la capacità concordata come fusione. Gli esempi comuni includono:
- Fori per cuscinetti e perni: lavorato per soddisfare i requisiti di adattamento e allineamento.
- Facce di tenuta e scanalature degli O-ring: rifinito con la geometria e la rugosità superficiale specificate.
- Fori filettati: forato e maschiato dove richiesto dal percorso di filettatura selezionato.
- Cuscinetti di montaggio e superfici di copertura: lavorato quando planarità, i requisiti di posizione o assemblaggio non possono essere soddisfatti così come sono stati fusi.
Le caratteristiche che soddisfano i requisiti del disegno come fusi possono rimanere non lavorate. Bian Diecast elenca tolleranze fino a ±0,1 mm per la fusione e ±0,02 mm per la lavorazione CNC, ma l'idoneità deve essere confermata per ciascuna caratteristica al momento del preventivo.
Identificare chiaramente le superfici lavorate, tolleranze, rugosità superficiale e l'eventuale spessore minimo della parete rimanente sul disegno. Specificare anche le superfici cosmetiche, segni di utensili consentiti e requisiti di sbavatura in modo che il preventivo copra la condizione finita richiesta.
Le facce di riferimento e i fissaggi iniziano alla matrice
La precisione della lavorazione inizia prima del primo taglio. Una fusione deve essere inserita nell'attrezzatura ogni volta nello stesso modo. Ciò significa che il disegno necessita di riferimenti di localizzazione inequivocabili: cast pad o terre, abbastanza piatto e abbastanza grande da consentire ai morsetti di ripetere la presa. Una parte che si posiziona diversamente in ciascuna configurazione non manterrà la tolleranza, indipendentemente dalle capacità della macchina.
La conseguenza pratica è che le decisioni sui riferimenti appartengono alla progettazione dello stampo, non al programma di lavorazione. Quando lo schema di riferimento viene concordato durante la progettazione per la producibilità (DFM) revisione, lo stampo produce le facce di posizionamento necessarie al processo a valle. Quando viene lasciato fino a dopo i campioni T1, le squadre spesso scoprono che le uniche superfici piane sono cosmetiche, e la soluzione è una soluzione alternativa che costa rigidità. Nostro fabbricazione di utensili e matrici La guida spiega come le prime decisioni relative allo stampo vengono applicate durante la produzione.
La stessa attenzione merita il serraggio. I pezzi fusi a parete sottile possono flettersi sotto la forza di serraggio, quindi sostenere le posizioni, i carichi dei morsetti e la sequenza dei tagli devono essere rivisti sul piano delle attrezzature. Sgrossatura e finitura in passate separate, con le forze di serraggio che atterrano su materiale solido, impedisce al ritorno elastico di manifestarsi nella noia che ti interessa. Un fornitore che gestisce sia lo stampo che i centri di lavoro vede questo compromesso mentre può ancora essere progettato.
Pianificazione delle tolleranze di lavorazione per le facce fuse
Le caratteristiche lavorate necessitano di materiale da tagliare, e la risposta onesta riguardo alla quantità è che non esiste un numero universale. Il sovrametallo corretto dipende da quali facce verranno lavorate, come la parte si distorce dopo l'espulsione, la strategia di bloccaggio e la tolleranza che la feature deve mantenere. Confermarlo con l'ingegneria del fornitore al preventivo, perché la risposta è un programma di incontri, non una regola pratica.
Entrambe le direzioni di errore costano denaro. Troppe scorte lasciano lunghi tempi di ciclo, usura dell'utensile e calore nel taglio, tutto ciò gonfia il prezzo del pezzo della lavorazione post-fusione. Troppo poco materiale lascia la taglierina incapace di completare un suono, superficie in tolleranza sulla feature. Come si comporta la porosità una volta che il taglio rompe la pelle è il problema della sezione successiva. La tabella seguente elenca cosa dovrebbe essere stabilito in un piano di lavorazione prima del taglio dello stampo.
| Articolo del piano | Definire sul disegno | Perché è importante |
|---|---|---|
| Facce di riferimento | Identificare i riferimenti del disegno e concordare le superfici di posizionamento adatte per la lavorazione. | Il posizionamento ripetibile supporta un controllo dimensionale coerente. |
| Elenco delle caratteristiche lavorate | Identificare i fori, facce e scanalature che richiedono lavorazione. | Definisce l'ambito della lavorazione, tempo di ciclo e requisiti di ispezione. |
| Indennità per volto | Specificare lo stock di lavorazione concordato con l'ingegneria del fornitore. | Consente variazioni di fusione, distorsione, fissaggio e tolleranze finali. |
| Percorso del filo | Specificare i requisiti del thread e concordare la maschiatura, inserti o altro percorso di produzione idoneo. | La selezione del percorso influisce sull'utensileria, operazioni secondarie e ispezione. |
| Requisiti di tenuta e perdite | Identificare le caratteristiche di tenuta e specificare i metodi di prova, condizioni e limiti di accettazione. | La lavorazione può esporre la porosità interna che influisce sulle prestazioni di tenuta. |
| Ambito di ispezione | Specificare le dimensioni critiche, dati di disegno e metodi di ispezione; concordare i requisiti di campionamento e reporting. | Conferma l'accettazione rispetto al disegno e definisce il modo in cui i riferimenti di impostazione della lavorazione si riferiscono ai datum di ispezione. |
Una linea del disegno merita un'attenzione particolare: il passaggio tra una parete gettata e una faccia lavorata. Dove una copertura sigilla contro un terreno lavorato, la planarità dell'insieme dipende sia dall'altezza della parete gettata che dalla profondità del taglio. Gli acquirenti che tollerano solo la faccia lavorata spesso ottengono comunque una copertura che perde. Indica la relazione, non solo il numero.
Porosità e superfici di tenuta dopo la lavorazione
Ecco la conseguenza che gli acquirenti spesso perdono. I pressocolati sviluppano una pelle densa sulla superficie dello stampo, e sotto di esso si trova la porosità da gas o ritiro. La lavorazione taglia quella pelle, in modo che un foro o una faccia di tenuta che sembrava solida come fusa possa emergere mostrando l'interno. Ecco perché i requisiti di tenuta devono essere valutati insieme al piano di lavorazione, non dopo.
Per parti a tenuta di pressione, precisare la funzione di sigillatura, la prova di tenuta e il suo limite di accettabilità sul disegno, e chiedere al fornitore come verrà gestita la porosità. L'impregnazione può essere adatta per perdite di microporosità approvate, ma non corregge errori dimensionali né rende accettabili getti strutturalmente inaccettabili. La guida alla finitura superficiale di Dynacast descrive la porosità di sigillatura per creare componenti a tenuta stagna (Dynacast: selezionando la giusta finitura superficiale della pressofusione). Tratta quell'articolo come background generale del processo, non come prova che il progetto di una parte specifica sia automaticamente a tenuta o certificato.
La mossa dal punto di vista progettuale è quella di mantenere un margine di lavorazione locale e un supporto strutturale sufficienti dietro i fori di sigillatura. Evitare sezioni spesse isolate attorno ad essi, non lasciare che una faccia critica sfiori una tasca centrale, e dire quali fori sono importanti per la sigillatura. Queste note consentono all'ingegnere dello stampo di instradare il cancello e all'ingegnere dell'attrezzatura di scegliere le fermate attorno allo stesso problema. Quando specifichi il test, dai un nome al metodo e al limite che accetterai effettivamente, come il tasso di decadimento su un foro sigillato. Un requisito di perdita non testato è una speranza, non una specifica.
Ispezione delle caratteristiche lavorate su parti pressofuse
Concordare le modalità di ispezione, campionamento e registrazioni richieste prima della produzione. Controllare le caratteristiche lavorate rispetto ai riferimenti del disegno, e includere le dimensioni del getto e i requisiti estetici pertinenti nel piano di ispezione.
| Elemento di ispezione | Cosa confermare |
|---|---|
| Dimensioni e riferimenti | Misurare rispetto ai riferimenti del disegno utilizzando attrezzature adeguate. Se la lavorazione utilizza superfici di posizionamento diverse, documentare la loro relazione con i dati di ispezione. |
| Discussioni | Specificare la dimensione del filo, classe di tolleranza e controlli di sagoma applicabili. Il solo diametro del foro non può confermare l'accettazione della filettatura. |
| Cuscinetti e fori di inserimento a pressione | Definire il diametro, rugosità superficiale e relative tolleranze di forma, come la rotondità. |
| Caratteristiche di tenuta | Concordare il metodo di prova delle perdite, condizioni di prova e limite di accettazione ove richiesto. |
| Campionamento e registrazioni | Imposta la frequenza di ispezione, dimensione del campione e requisiti di reporting in base al rischio caratteristico e al piano di controllo concordato. |
Confermare il pacchetto di documentazione al preventivo: un rapporto del primo articolo, certificazione dei materiali e registrazioni dei test di tenuta o funzionali applicabili. Concordare anche la tracciabilità dei lotti, conservazione dei dati e nuova ispezione dopo modifiche alla progettazione o al processo.
Mantenere la fusione e la lavorazione in un unico flusso di lavoro
Suddividere la fusione e la lavorazione tra i fornitori è fattibile, ma aggiunge interfacce. C'è una tratta merci, una seconda ispezione in entrata, e un intervallo in cui uno scarto di lavorazione deve essere tracciato attraverso i registri separati del fonditore. La produzione integrata aiuta in questo caso perché l'indagine dei problemi e la responsabilità rimangono in capo ad un unico team. Quando un riferimento si sposta o un foro mostra porosità, le persone che hanno tagliato lo stampo, versato il metallo e avviato l'apparecchio sono nella stessa conversazione.
La lavorazione modifica anche la modalità di spostamento dei lotti e il momento della spedizione. Un lotto fuso che attende nella coda di un fornitore separato per i tempi di allestimento ritarda ogni data a valle, e l'abaco parziale nasconde il divario. Chiedere, prima di assegnare gli strumenti, come vengono rilasciati i lotti lavorati dopo l'ispezione della fusione, e cosa succede quando un noioso rifiuta. La lavorazione post-fusione dovrebbe svolgersi in un'unica sequenza temporale, non due concorrenti.
Bian Diecast continua pressofusione, Lavorazione CNC e finitura tra le sue capacità interne, con le citazioni riportate nella homepage in 2 giorni e rapporti DFM in 3 giorni. Prima che la citazione scada, inserire l'elenco delle caratteristiche lavorate, i dati e le prove di tenuta in note di disegno su cui tutta la filiera può sottoscrivere.
Domande che gli acquirenti pongono sulla lavorazione post-fusione
Quanto sovrametallo di lavorazione devo lasciare sulle superfici fuse??
Non esiste un numero universale sicuro. La tolleranza dipende da quali facce verranno lavorate, come la parte si distorce dopo l'espulsione, la strategia di serraggio e la tolleranza che è necessario mantenere. Contrassegnare le facce lavorate sul disegno e confermare lo stock con l'ingegneria del fornitore in fase di preventivo.
La lavorazione può esporre la porosità in una pressofusione?
Può, perché il taglio sfonda la pelle densa verso l'interno dove si trovano gas e porosità da ritiro. Le parti con superfici di tenuta o requisiti di perdita devono pianificare il test e l'eventuale trattamento della porosità, come l'impregnazione, insieme all'ambito di lavorazione alla revisione DFM.
Tutte le parti pressofuse in alluminio necessitano di lavorazione CNC?
NO. Parentesi, le coperture e gli alloggiamenti decorativi spesso funzionano interamente come fusi, con rifinitura, sabbiatura e rivestimento come unici passaggi successivi. Parti con superfici di tenuta, fori dei cuscinetti, le filettature di precisione o gli accoppiamenti a pressione possono richiedere la lavorazione su tali caratteristiche per soddisfare le tolleranze e i requisiti di superficie specificati. L'obiettivo è lavorare solo laddove la funzionalità lo ripaga.
È rischioso dividere la pressofusione e la lavorazione meccanica tra i fornitori??
È fattibile, ma aggiunge una tratta merci, una seconda ispezione in entrata e un'interfaccia in cui viene discussa la responsabilità. Se dividi il lavoro, appuntare i riferimenti di localizzazione, i requisiti di tolleranza e perdita nelle note di disegno entrambi i fornitori confermano per iscritto prima dell'avvio dell'attrezzatura.
Considerazioni finali
Il dado decide l'aspetto di una parte; il piano di lavorazione decide cosa fa. Fori dei cuscinetti, facce di tenuta, la data, l'indennità e l'ispezione vengono tutte regolate in modo più economico sulla carta durante il DFM che sull'acciaio e sul tempo di ciclo successivo. Pianifica la lavorazione post-fusione come una conversazione con il tuo fornitore. Quali funzionalità vengono tagliate, come si trova la parte, cosa devono passare le superfici sigillate, e cosa dimostreranno i rapporti. Queste quattro risposte si muovono attraverso la citazione, utensileria e produzione insieme.
Se stai preparando una parte che combina la geometria del getto con le funzioni lavorate, iniziare da Bianco pressofuso pagine di capacità. Oppure invia il disegno tramite il ns pagina dei contatti con gli elementi del piano di lavorazione sopra contrassegnati. Chiedere al fornitore di confermare nel preventivo quali caratteristiche sono quotate come colate e quali come lavorate.










